
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:ISO 5022:1979《定形耐火产品——抽样和验收检验》是耐火材料抽样验收检验方面的基础标准之一,在标准使用过程中,发现其存在应用范围有限,以及一些统计学方面的错误,在此一一进行分析并给出解决办法。
关键词:耐火材料 抽样 验收
ISO 5022:1979《Shaped refractory products—Sampling and acceptance testing》(定形耐火产品——抽样和验收检验),自1979年初次发布以来,迄今已过去了40余年,期间未进行过修订。在该标准发布后的40多年时间里,耐火产品的品种、生产和使用情况发生了巨大变化,许多情况下该标准已不能满足产品质量的验收检验的需要。ISO 5022:1979所依据的通用统计学标准大多都进行过一次甚至两次修订,该标准某些技术内容也存在着科学性和准确性欠缺问题,本文从如下几个方面对于ISO 5022:1979中存在的问题进行分析,并给出解决办法。
1、只适用于“连续批”不适用于“孤立批”的问题
尽管ISO 5022:1979的使用范围没有明确说明是针对按连续系列批逐批验收检验的,但其给出的抽样检验规则是按连续批设计的,对孤立批没有提供现成的、可直接采用的抽样检验方案。
连续批(continuing series of lots),是指合同确定的某种产品数量较大,需要按相同条件连续生产、逐批交付检验,批序列的长度在10批以上。连续批产品的一项特性,通常以过程平均值之保证值(μG)或可接收质量限(AQL)作为质量要求。对连续批实施抽样检验,就是要通过一套逐批抽样检验规则,保证要检验特性的过程平均值不劣于μG、或过程平均不合格品率不高于AQL。连续批产品抽样检验规则,对于批量较小质量控制较宽,对于批量较大的批质量控制较严。
孤立批(isolated lot),是指合同确定的某种产品数量较少,检验是按一批或有限的几批进行的批。孤立批产品的质量要求和抽样检验,不管批量大小,每批不仅需要保证产品的生产方风险质量达到期望的值,而且要同时保证使用方的风险质量不低于可容忍的极限。
当前,除了铁水包衬砖、钢包用衬砖、焦炉用硅砖、焦炉用粘土砖等耐火材料品种在质量验收检验上适合按连续序列批进行外,大多数定形耐火产品在使用上都不足以构成连续批,而应当做孤立批进行检验。因此,ISO 5022作为定形耐火产品验收抽样检验方面的国际标准,只包含连续批抽样检验的内容上,是存在严重缺陷的,应当补充孤立批抽样检验的内容。
2、作为连续批验收抽样方法存在的问题及错误
ISO 5022:1979除了基本结构缺失了孤立批的相关内容,仅仅作为连续批的耐火产品抽样验收规则,也存在不少的问题和错误,在此对部分问题和错误进行逐一分析。
2.1 术语、定义和符号与现行标准不一致
ISO 5022:1979中的术语、定义和符号,与当前通用的统计学抽样标准有较多不一致的地方,需要与通用的统计学抽样标准统一。很多统计学术语没有给出相应的定义,不便于标准使用者理解,也需要补充。
自1979年初次发布以来,40余年间从未进行过修订。但是相关的统计学标准均经历了一次或多次的修订,导致ISO 5022:1979中的部分术语、定义和符号与现行标准不一致。
比如:“Efficiency of plans”与“Power of a test”,ISO 5022:1979中多处(如3.2.2条款)提到“Efficiency of plans抽样方案的功效”,虽然没有对其进行明确定义,但其意义实际上是对“抽样方案的鉴别力”的另一种表述。规范的术语应采用“Power of a test”(ISO 3534-1:2006 1.50),其值为“1减去批质量等于某规定的极限质量时的接收概率”。
类似的问题还有不少,在下次标准修订时应当对ISO 5022:1979中的术语、定义和符号进行逐个比对,以期保证其与现行统计学标准的统一,实现与时俱进。
2.2 对于产品外观缺陷和尺寸计数检验的检验水平缺失
ISO 5022:1979关于产品外观缺陷和尺寸计数检验,只选用的ISO 2859-1中的“一般检验水平Ⅱ”一种检验水平,需要检验的样本量太大,不适合批量较大的定形耐火产品外观缺陷和尺寸验收检验的需要。而ISO 2859-1给出的“一般检验水平Ⅰ”可满足大多定形耐火产品外观尺寸抽样检验需要,且已经被普遍选用,因此应该补充“一般检验水平Ⅰ”抽样方案。
检验水平是连续批产品用于确定每批产品样本量大小的一个级数,不同的检验水平,表示每批应检验样本量相对大小的不同。连续批的计数抽样检验通用统计学标准ISO 2859-1:1999中给出了4个特殊水平(S-1、S-2、S-3、S-4),3个一般水平(-Ⅰ、-Ⅱ、-Ⅲ),并规定通常采用“一般检验水平Ⅱ”。ISO 5022:1979只给出了“一般检验水平Ⅱ”,缺失了“一般检验水平Ⅰ”。
连续批产品验收检验应采用的怎样的检验水平,与两个方面的因素有关:一是样本的代表性,二是抽样方案的批极限质量是否满足质量保护需要。
关于样本的代表性,只要批中单位产品的质量服从正态分布,取样是随机的,不管样本量大小,所取的样本都应具有代表性。对于定形耐火产品外观缺陷和尺寸抽样检验而言,一个砖形的每个子批都是按生产时间顺序组批的,同一个子批生产条件通常会基本相同,批中单位产品的质量一般只受生产过程中随机因素的影响,也就是说其特性值会服从正态分布。如果从一个子批中抽样是随机的,抽取的样本也就具有代表性。因此,在连续生产过程中,如果一个砖形的生产条件发生了非随机性改变(人为改变原料产地、配比和生产工艺,或突发性因素造成生产条件改变),这时候如果将生产条件改变前后的两部分产品组成一个子批,抽取较少样本量时,样本的代表性将会不足。但是,如果发生非随机因素导致砖的质量改变,在抽样检验前,制造厂是完全知晓的,并通过分开组批可以避免这一问题。
关于抽样方案的批极限质量是否满足质量保护的需要,就是看每批产品选定的抽样方案的使用方风险质量值能否满足可接受的批极限质量LQ值需要。连续批中,一个砖形的每个子批,当其批量基本确定情况下,所检验的特性的AQL值一旦确定,能接受的LQ越小,就需要采用较高的检验水平(样本量相对较大);能接受的LQ较大,就可以采用较低检验水平(样本量相对较少)。
对于大多数定形耐火产品外观缺陷和尺寸的验收抽样检验而言,通常情况下,如果能保证连续系列批的每一子批所采取的抽样方案都做到接收常数Ac≥2,从抽样方案的操作特性(参见本文件6.4.3中的图)看,对批的极限质量的保护基本上是可接受的。这样,连续批中的一个砖形,如果其每个子批的批量都足够大,采用一般检验水平Ⅰ都能保证每个子批的抽样方案接收常数Ac≥2,就适合选择检验水平Ⅰ;如果这个砖形的每个子批的批量都比较小,采用一般检验水平Ⅰ不能保证每个子批都采用Ac≥2抽样方案,则需要采用一般检验水平Ⅱ。
实际上,过去很多定形耐火产品的外观缺陷和尺寸抽样检验已经采用了“一般检验水平Ⅰ”,而不是采用ISO 5022:1979给出的一般检验水平Ⅱ。譬如,DIN 1089-1:1995《焦炉用耐火材料 硅砖要求和检验》和DIN 1089-2:1995《焦炉用耐火材料 粘土砖的要求与检验》中,就规定产品外观缺陷和尺寸的验收抽样检验采用“abridged test plans 简化测试方案”,该方案就相等于ISO 2859-1:1999中“一般检验水平Ⅰ”的“正常抽样方案”。实践证明,对于大多数定形耐火产品连续批而言,如果一个砖形的批量足够大,每个子批批量比较平均,外观缺陷和尺寸的验收抽样检验采用一般检验水平Ⅰ完全可以满足质量评定需要。只有当理化特性要求相同的一种产品存在许多砖形,其中一些砖形数量非常少,每个子批批量特别小时,才不适合采用一般检验水平Ⅰ,这些砖形采用一般检验水平Ⅱ比较适当。
2.3部分抽样方案不合理
ISO 5022:1979中部分抽样方案制定的不合理,比如接收数Ac=0(AQL=1.5中n,AC=8,0、AQL=4.0的n,AC=3,0、AQL=6.5的n,AC=2,0)的抽样方案,是因为Ac=0方案鉴别力太差(见图1至图3),批极限质量得不到有效保护。并且,ISO 5022:1979给出的抽样方案只采用了“正常检验”,没有“加严检验”,大多数定形耐火产品构成的连续批系列长度有限,如果保留Ac=0方案,产品过程平均不合格品率将不能保证达到AQL值。
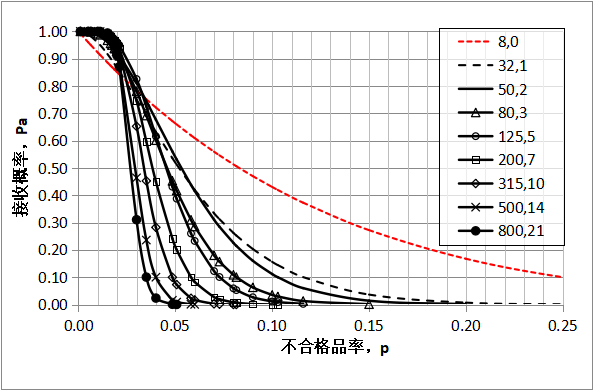
图1 AQL=1.5正常检验一次抽样方案操作曲线
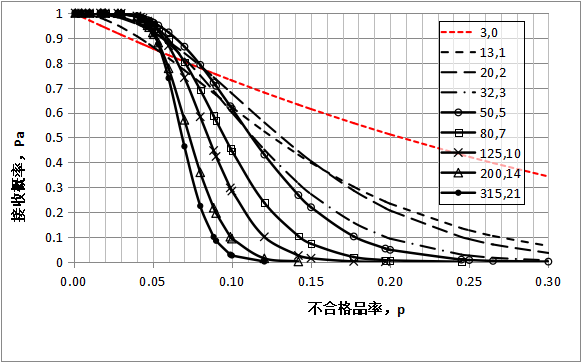
图2 AQL=4.0正常检验一次抽样方案操作特性
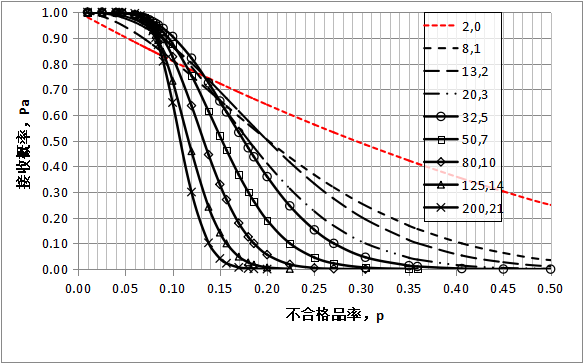
图3 AQL=6.5正常检验一次抽样方案操作曲线
再比如,部分方案最大批量过大,导致一次抽取的样本量太大,在AQL=1.5时,批量达到150000以上时,单次抽样须达到800块。建议将连续批定形耐火产品每批最大批量限定在10,000块,超过10,000块重新组批。之所以这样规定,是因为下:
定形耐火产品的单重一般在1~50kg之间,当批量为10,000块时,一批产品的质量将在10吨~500吨,无论块数和质量(吨)都已足够大,如果批量再大,就很难保证批中产品质量分布的一致性或正态性。
批量10000块所对应的ISO 2859-1:1999之AQL=1.5~6.5、一般检验水平Ⅰ抽样方案样本量为80块,这大体上是一批定形耐火产品外观缺陷或尺寸抽检能够承受的检验样本量的极限。
一种定形耐火产品,通常合同数量特别大、可形成批数>10批的序列批的情况较小,为了能够促进形成序列批,每批批量不宜太大。(注:连续批相对于孤立批更容易进行产品质量精确控制)
每批的质量太大,将导致制造厂需要更大的暂存产品仓库;每批质量太小,检验周期过短,正常样本理化测试时间得不到保障。
表1 ISO5022-1979中Table 3 —Single sampling plans for sampling by attributes in normal inspection
AQL,% | 批量N | 样本量n | 接收数Ac | 接收概率, P | ||||||
0.99 | 0.95 | 0.9 | 0.5 | 0.1 | 0.05 | 0.01 | ||||
p% 批不合格品率 | ||||||||||
1.5 | 2至90 | 全检或 8 | 0 | 0.13 | 0.64 | 1.3 | 8.3 | 25 | 31.2 | 43.8 |
91至280 | 32 | 1 | 0.48 | 1.13 | 1.67 | 5.19 | 11.6 | 14.0 | 19 | |
281至500 | 50 | 2 | 0.89 | 1.66 | 2.23 | 5.31 | 10.3 | 12.1 | 15.93 | |
501至1200 | 80 | 3 | 1.05 | 1.73 | 2.2 | 4.57 | 8.16 | 9.39 | 12 | |
1201至3200 | 125 | 5 | 1.43 | 2.09 | 2.52 | 4.54 | 7.42 | 8.41 | 10.5 | |
3201至10000 | 200 | 7 | 1.45 | 1.99 | 2.33 | 3.84 | 5.89 | 6.57 | 8.6 | |
10001至35000 | 315 | 10 | 1.51 | 1.96 | 2.23 | 3.39 | 4.89 | 5.38 | 6.4 | |
35001至150000 | 500 | 14 | 1.5 | 1.85 | 2.06 | 2.93 | 4.03 | 4.38 | 5.09 | |
150000以上 | 800 | 21 | 1.57 | 1.86 | 2.03 | 2.71 | 3.52 | 3.78 | 4.29 | |
4 | 2 至25 | 全检或3 | 0 | 0.33 | 1.7 | 3.45 | 20.6 | 53.6 | 63.2 | 75.4 |
26 至90 | 13 | 1 | 1.19 | 2.81 | 4.16 | 12.6 | 26.8 | 31.6 | 41.5 | |
91至150 | 20 | 2 | 2.25 | 4.22 | 5.64 | 13.1 | 24.5 | 28.3 | 35.6 | |
151至280 | 32 | 3 | 2.63 | 4.39 | 5.56 | 11.4 | 19.7 | 22.5 | 28 | |
281至500 | 50 | 5 | 3.66 | 5.34 | 6.42 | 11.3 | 17.8 | 19.9 | 24.3 | |
501至1200 | 80 | 7 | 3.72 | 5.06 | 5.91 | 9.55 | 14.2 | 15.8 | 18.9 | |
1201至3200 | 125 | 10 | 3.82 | 4.94 | 5.62 | 8.53 | 12.3 | 13.6 | 16.1 | |
3201至10000 | 200 | 14 | 3.74 | 4.62 | 5.15 | 7.33 | 10.1 | 10.9 | 12.7 | |
10000以上 | 315 | 21 | 3.99 | 4.73 | 5.16 | 6.88 | 8.95 | 9.6 | 10.9 | |
6.5 | 2至15 | 2 | 0 | 0.5 | 2.53 | 5.13 | 29.3 | 68.4 | 77.6 | 90 |
16至50 | 8 | 1 | 2 | 2.64 | 6.88 | 20.1 | 40.6 | 47.1 | 58.9 | |
51至90 | 13 | 2 | 3.63 | 6.63 | 8.8 | 20 | 36 | 41 | 50.6 | |
91至150 | 20 | 3 | 4.31 | 7.13 | 9.03 | 18.1 | 30.4 | 34.4 | 42 | |
151至280 | 32 | 5 | 5.94 | 8.5 | 10.2 | 17.5 | 27.1 | 30.1 | 35.9 | |
281至500 | 50 | 7 | 6.06 | 8.2 | 9.53 | 15.2 | 22.4 | 24.7 | ||
501至1200 | 80 | 10 | 6.13 | 7.91 | 8.95 | 13.3 | 18.6 | 20.3 | 23.6 | |
1201至3200 | 125 | 14 | 5.98 | 7.4 | 8.24 | 11.7 | 16.1 | 17.5 | 20.4 | |
3200以上 | 200 | 21 | 6.29 | 7.45 | 8.12 | 10.8 | 14.1 | 15.1 | 17.2 | |
2.4产品标准差获取方法和标准差统计稳定状态确认方法不完善
ISO 5022:1979关于产品理化特性的计量检验,给出的产品标准差获取方法和标准差统计稳定状态确认方法(附录A),不够完善,不能保证正确使用σ法抽样方法,需要增补相关内容。
对定形耐火产品的理化特性实施验收检验适合采用计量抽样检验方法。无论是产品特性以均值为质量要求还是以不合格品率为质量要求,抽样检验方法都存在两种基本模式,其一是标准差已知σ法模式,其二为标准差未知s法模式。这两种模式中,因σ法需要抽取的样本量比s法少很多,在条件具备的情况下,是优选方法。
但是,要选用σ法实施抽样检验,必须能够依据以往相同产品的检验数据估算出批标准差的数值,且当前批的检验数据能够证明批标准差处于统计受控状态,否则可能会因为使用一个严重偏离的σ值对批产品的质量符合性做出误判。因此,标准差σ值的获取和正确使用非常重要。
ISO 5022:1979“3.5 Use of statistical control charts(统计控制图的使用)”中对σ值的获取与统计受控只作了简要介绍,但不够详细,缺乏可操作性。应该对该部分内容进行完善修改和补充,给出标准差的获取办法和应用统计控制图判定产品标准差稳定的详细方法,这部分内容可以依据ISO 3951-2:2013第26章和附录I和附录K编写。除此之外,ISO 3951-1:2022 第5.3也指出了若干种方法。
2.5.关于产品理化特性计量检验程序,没有给出“检验水平”及对应的“样本量”表
ISO 5022:1979关于产品理化特性计量检验程序,没有给出“检验水平”及对应的“样本量”表,每批应抽检的样本量只给出了按批量(吨数)进行选择的参考值。这让在实际检验中负责检验的人员很难操作,也缺乏科学性。实际上,不同的特性理应采用不同检验水平(相对样本量大小),在质量控制上才更具有科学性和合理性,在检验费用控制上才更具有经济性。因此,需要在新修订的标准中引入“检验水平”及对应“样本量”的规定,以适应产品不同特性的抽样检验需要。
2.6 ISO 5022:1979中个别对应关系不正确
ISO 5022:1979中给出以保证平均值作为质量要求特性的抽样方案,s法与σ法样本量的对应关系是错误的,不能保证使用s法抽样方案时所控制的使用方风险质量水平与σ法大体相当,必须纠正。正确的方法应该是,通过规定同等检验水平下s法与σ法样本量的固定对应关系,以保证一批产品不管是采用σ法还是采用s法,抽样方案的所控制的使用方风险质量水平大体相等。这是连续批抽样检验的基本原则。
表2-以保证平均值作为质量要求特性时,s法与σ法抽样方案使用方风险质量相等时的样本量关系
σ法抽样方案 | s法抽样方案 | |
样本量 | 使用方风险质量 | 样本量 |
nσ |
| ns |
3 | 1.690 | 8.4 |
6 | 1.195 | 13.2 |
9 | 0.975 | 17.8 |
12 | 0.845 | 22.0 |
15 | 0.756 | 26.0 |
18 | 0.690 | 30 |

2.7 缺少针对产品理化特性双侧限质量要求的抽样方法
ISO 5022:1979未给出针对产品理化特性双侧限质量要求的抽样方法,不能满足定形耐火产品以此为质量要求的特性的检验需要,应予以补充。
“单位产品双侧规范限”(L~U)质量要求形式,对耐火材料某些特性而言是不可或缺的,如加热永久线变化,含多个主成分的产品其化学成分要求等。但ISO 5022:1979没有给出双规范限要求特性的抽样检验方法。
根据统计学抽样检验的一般原理,双侧规范限的质量要求可以有“分立控制”“联合控制”“复合控制”三种形式。所谓“分立双侧限”,就是对上规范限U和下规范限L分别给出一个不合格品率要求PU和PL,抽样检验时需要分别对PU和PL单独进行控制。所谓“联合控制”,就是对上规范限U和下规范限L综合给出一个总的不合格品率要求P,抽样检验时需要控制不符合上规范限U和下规范限L的产品比率不高于P。所谓“复合控制”,就是除了需要对上、下规范限不合格品率进行“综合控制”外,还要对不合格品率要求较小其中一侧单独进行控制。
关于双侧限要求的抽样检验,ISO 3951-2:2013提供了非常全面的抽样检验方法,ISO 3951-1:2022则提供了单项特性综合控制的由专门统计计算R软件支持的P*值(与常数K不同)的抽样方法。这些抽样检验方法中,分立控制最为简单,两侧合格判定与单侧限具有相同的规则,通过查表和简单计算就可以获得抽样方案并依据样本测试结果对批的接收或拒收做出判定。而联合控制和复合控制则非常复杂,需要查表制作接收图或使用专门的统计计算软件进行计算才能确定抽样方案和对批产品质量做出判定。
对于定形耐火产品需要给出双侧限要求的特性(一般为加热永久线变化和化学成分)而言,如果产品是在正常生产条件下生产的,且产品严格按本标准要求进行组批,只要给定的L和U要求值适当,通常不会存在两侧同时出现不合格品的情况。因此,一般情况下只需要按双侧限分立控制即可,即下规范限L要求值侧给出一个AQL(不合格品率)要求,上规范限U要求值侧给出一个AQL(不合格品率)要求,这两个要求可以相等也可以不相等,抽样检验时单独进行控制。因此,对于耐火产品而言,使用分立双侧限控制抽样检验方法即可。
2.8 缺少以AQL为质量要求的特性σ已知情况下的序贯抽样方法
ISO 5022:1979 没有给出以AQL为质量要求的特性σ已知情况下的序贯抽样方法,标准内容和结构上不完整,与产品特性检验的实际需要也不相符。以AQL为质量要求的特性(σ已知),因为通常为变异较大的特性,一批产品需要检验的样本量一般比以均值为质量要求的特性更多,更需要提供能减少样本量的序贯抽样方案。从标准文本的完整性和实际需要考虑,应补充以AQL为质量要求的特性σ已知情况下的序贯抽样方法,通用统计学标准ISO 3951-5-2006 给出了相应的方法。
3结论
以上是对于ISO 5022:1979中存在的一些问题的看法,除此之外还存在一些其它的问题,在此不一一赘述。作为耐火材料抽样检验的一个基础标准,其应用十分的广泛,历经40余年的发展,标准中存在很多问题函待解决,期待在下次修订时能够对相关问题进行处理,以便更好的指导工程技术人员进行抽样验收检验。
参考文献:
[1] ISO 5022:1979, Shaped refractory products—Sampling and acceptance testing ,ISO,1979.
[2] ISO 3534-1:2006, Statistics—Vocabulary and symbols—Part 1:General statistical terms and terms used in probability , ISO, 2006.
[3] ISO 2859-1:1999, Sampling procedures for inspection by attributes—Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection ,ISO,1999.
[4] DIN 1089-1, Refractories for use in coke ovens Part 1:Silica bricks requirements and testing,1995
[5] DIN 1089-2, Refractories for use in coke ovens-Part 2: Fireclay bricks, requirements and testing, 1995
[6] ISO 3951-1:2022 Sampling procedures for inspection by variables—Part 1:Specification for single sampling plans indexed by acceptance quality limit(AQL) for lot-by-lot inspection for a single quality characteristic and a single AQL, ISO, 2022
[7] ISO 3951-2:2013 Sampling procedures for inspection by variables Part 2: General specification for single sampling plans indexed by acceptance quality limit (AQL) for lot-by-lot inspection of independent quality characteristics
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
