
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:薄板埋弧自动焊在船舶及海洋工程生活区以及等功能性模块建造中,经常出现焊缝X光拍片不合格现象,缺陷性质主要为未焊透和气孔。笔者根据多年现场经验,为了降低上述埋弧焊施工缺陷的产生比例,按照埋弧自动焊工艺顺序,从原材料要求、焊前准备、焊接过程控制等方面进行总结,以提高薄板埋弧自动焊工艺质量。
关键词:薄板;埋弧焊;未焊透;气孔;
1 原材料要求
1.1钢板的材质和规格应满足设计图纸和规范要求
1.2 钢材表面要求
钢材表面不应有气泡、结疤、裂纹、拉裂、夹杂、压入氧化皮(起皮)、分层等缺陷。
1.3焊丝的工艺性能必须匹配板材
1.4焊剂的使用性能必须匹配焊丝、板材
板材材质及焊丝焊剂选择如下表:
板材 | 焊丝 | 焊剂 |
型号/厚度mm | 型号/直径mm | 型号 |
NV D36/6mm | CHW-S3/2.4mm | CHF-101 |
标准 | 标准 | 标准 |
DNVGL-OS-B101 | AWS A5.17 | AWS A5.17 |
注:接头型式为对接
2 焊前准备
2.1设备工具
2.1.1下料设备工具—等离子切割设备、卷尺、马克笔等。
2.1.2清洁工具—风磨机、钢丝刷、风铲、扫把、畚箕等。
2.1.3埋弧焊设备工具—埋弧焊电源、埋弧焊小车、轨道、断丝钳等。
2.1.4装配工具—割枪、榔头、铁楔、卷尺、管道气(天然气/氧气)、二氧气保焊焊接电源、二氧焊小车(含送丝机构/控制系统/焊枪)、管道气(二氧化碳)、流量计、尖嘴钳等。
2.2下料
利用等离子切割设备根据技术提供的切割程序进行板材切割,并用记号笔标识项目名称、船级、材质等级、零部件号,同时,利用卷尺对切割后的板材尺寸进行测量并现场标识实际测量尺寸(长/宽/对角线)。
2.3清理
使用风磨机将拼板的缝截面以及焊接面20mm范围内的氧化物,油漆等进行打磨处理,使其露出金属光泽。
2.4焊材烘焙和领用
焊剂使用前需说明书进行烘焙(烘焙温度300-350℃,时间1.5-2小时)
2.5装配及要求
2.5.1坡口形式为I型坡口。
2.5.2拼板时,板缝间隙需控制在0-1mm以内,以防间隙过大而焊穿,如间隙过大或等离子切割后形成的非正常角度偏差,可在拼板焊缝背面进行封底焊,预防焊穿。
2.5.3 定位焊长度30-50mm,间距200-300mm左右,焊缝交叉处不可定位,定位焊距离焊缝交叉处应大于20mm以上。
2.5.4 拼板两端装焊上引、熄弧板,尺寸为6*150*150(图1示),引、熄弧板坡口、材质、厚度应与被焊母材相同或兼容、相似。
2.5.5 拼板尺寸检查(长/宽/对角线)。
2.5.6 拼板不允许存在错边现象。
2.5.7四周采用7字码进行固定,可以有效控制板材的角度偏转变形,但不影响到板材焊接后纵横收缩水平方向收缩变形(图2示)。
2.5.8焊缝平行两侧铺上压铁,在埋弧焊机行走侧注意压铁与焊缝间的距离,确保埋弧焊机能够正常通行(图3示)。
2.5.9焊前焊缝区域要确保干燥和清洁,避免因油漆、油污、水分、锈、氧化皮等影响焊接质量。
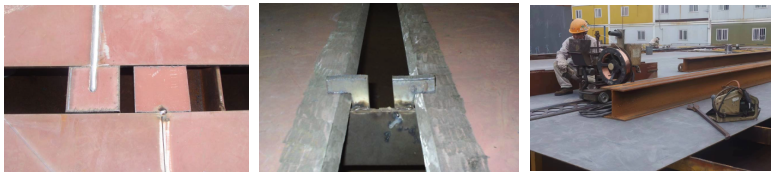
图一 图二 图三
3 焊接过程
3.1轨道铺设及轨距测量。
3.2焊丝与焊缝对中调整。
3.3设定焊接电流、电压、速度(参照下表)。
焊接参数 | 电流(A) | 电压(V) | 速度(mm/min) |
正面焊缝 | 312 | 32 | 550 |
反面焊缝 | 410 | 35 | 570 |
3.4从引弧板上开始起弧,起弧点与正式焊缝端长度不小于80mm。
3.5焊接开始后,及时观察焊缝的成型及焊透情况,并根据实际情况随时微调参数。
3.6焊接过程中随时观察焊丝与焊缝的对中,避免焊偏,一旦焊偏,极易造成焊缝焊不透,而导致RT射线拍片不合格。
3.7焊剂要做好新旧对半的混合使用。
3.8单面焊接结束后,移开焊接设备,清扫焊剂及焊渣。
3.9正面焊缝检查修补(外观检验及修补要求详见第4、第5部分)。
3.10拼板翻身。
3.11背面焊道焊前清洁打磨。
3.12开始重复3.1-3.9步骤。
3.13特别注意:尽可能做到当天拼板当天焊接,避免隔夜焊接。
4 焊后检验
4.1外观检验要求如下
4.1.1焊缝表面光顺,且余高不大于3mm。
4.1.2焊缝表面无气孔、夹渣、裂纹、焊瘤、咬边、未熔合、弧坑、焊穿、低于母材等。
4.1.3 焊缝两侧各100mm范围的马脚等需全部处理完毕。
4.2 RT检测(应满足ISO 10675-1焊缝的无损检测---射线检测验收等级)。
4.3密性试验(抽真空试验),往试验焊缝上喷洒预先配好的肥皂水,将真空试验箱附在焊缝上,试验压力为0.014Mpa,检查焊缝上是否有气泡产生,若有气泡则说明焊缝密性试验不符合,需要补焊。
5 补焊要求
补焊是针对现有焊缝有缺陷的现象进行的一种补救措施。
5.1对于焊瘤以及余高过大,可采用风磨机直接打磨光顺的方式予以解决。
5.2对于咬边、未熔合、弧坑以及低于母材的缺陷,可采直接补焊在打磨光顺处理,补焊长度不得小于50mm。
5.3 对于气孔、裂纹、夹渣、焊穿、未焊透的缺陷,需采用碳弧气刨或风磨机将缺陷予以彻底清除后方可补焊。
5.4 同一部位返修2次仍不合格的,应重新制定方案,并经业主或焊接工程师认可后方可实施。
参考文献
[1]GB 50661-2011钢结构焊接规范
[2]AWS A5.17-2019埋弧焊用碳钢焊丝和焊剂规范
[3]ISO 10675-1焊缝的无损检测---射线检测验收等级
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
