
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:基于未来钢厂产能提升的规划,现有氧气管网供氧量不足,需提出优化改造方案
关键词:氧气管网;氧气球罐;设计
Optimization and Design of Oxygen Supply Network
Abstract: Based on the planned capacity expansion of future steel plants, the existing oxygen pipeline network cannot meet the demand for oxygen supply, and an optimization and transformation plan needs to be proposed.
Key words:Oxygen Supply Network、oxygen ball tank、design
Liu Yue
Shanghai Baosteel Energy-Saving and Environmental Protection Technology Co., Ltd.
某钢厂2022年钢产量840万吨,计划三年形成900万吨的产能,长远规划实现1200万吨钢产量。基于该目标需要与之匹配的氧气供应管网,该厂现有氧气管网主干线如下图所示:
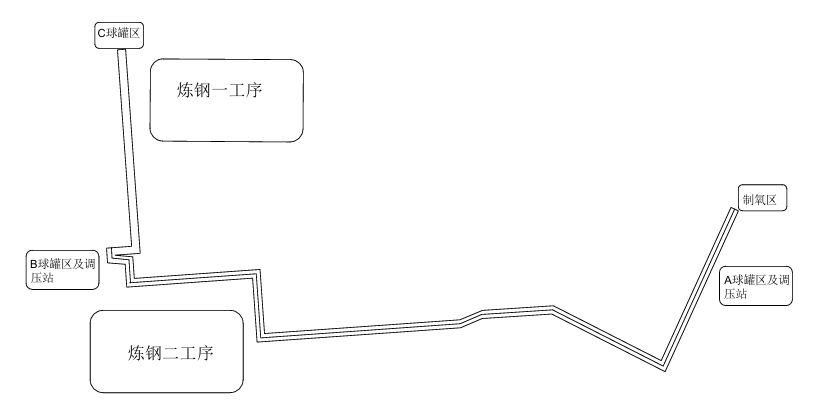
现有制氧系统供应能力为136600 m³/h。各用户的耗气量为136100Nm³/h,两者达到平衡,有少量富余。
1 氧气管网系统调节能力与炼钢工序现状
1.1氧气球罐区现状
表1-1球罐设计能力
序号 | 罐区名称 | 对应用户 | 球罐编号 | 容积 m³ | 设计压力 MPa | 投运时间 |
1 | A球罐区 | 一、二工序 | 3# | 1000 | 3.15 | 2003年 |
4# | 1000 | 3.15 | 2003年 | |||
5# | 1000 | 3.15 | 2005年 | |||
2 | 炼钢一工序C球罐区 | 一工序 | 1# | 650 | 2.625 | 2002年 |
2# | 650 | 2.625 | 2002年 | |||
3 | 炼钢二工序B球罐区 | 二工序 | 6# | 1000 | 3.15 | 2011年 |
7# | 1000 | 3.15 | 2011年 |
1.2 调压站现状
表1-2氧气调压站设计能力(单位:m³/h)
序号 | 名称 | 调压能力 MPa | 流量 Nm³/h | 用户 | 备 注 |
1 | C氧气调压站 | 2.8→1.8 | 45000 | 炼钢一工序 | 单组调压能力 |
2 | B氧气调压站 | 2.8→1.8 | 76500 | 炼钢二工序 | 单组调压能力 |
目前A调压站已经退出调压,管网中压运行,调压站未发挥实际作用。
高压氧气(调压站前):设计压力:3.0MPa(工作压力~2.8MPa)
中压氧气(调压站后):设计压力:2.0MPa(工作压力~1.8MPa)
低压氧气:设计压力:0.8MPa(工作压力~0.6MPa)
切割氧气:设计压力:3.0MPa(工作压力~1.65MPa)
1.3炼钢一、二工序用气制度
工序 | 转炉数量及大小 | 单炉吹炼时间 | 转炉吹炼氧气消耗量Nm³/h | ||
一座 | 两座 | 三座 | |||
一工序 | 3×120t | 700~800s | 28000~32000 | 58000~62000 | 84000 |
二工序 | 2×130t | 700~800s | 31000~36000 | 59000~72000 | |
转炉吹炼使用的氧气为调压至1.75MPa左右的中压氧气,只有吹炼时才大量使用,其他时间停用,因此波动很大,5座转炉吹炼叠加时氧气流量约156000m³/h(900万吨产能),需要管网、调压站、球罐等一起配合使用。
围绕该钢铁有限公司“三年内形成900万吨钢生产能力”的战略目标,提高吹炼频率及单炉原料量,5座转炉原料量140t,吨钢用氧50Nm³,吹炼叠加时氧气流量约156000Nm³/h,需对现有管网、调压站、球罐等能力进行评估,确保系统供氧能力满足要求。
2管网存在问题:
1)部分球罐已到20年的检验年限,须停气检验。
2)由于A调压站的退出,系统运行压力为1.9MPa,高压球罐在中压运行,无法发挥高压球罐的缓冲能力。
3)A球罐区的3#4#5#球罐距离炼钢一二工序较远,管道阻损较大,不能很好的发挥球罐储配的能力。
4)中压球罐只位于炼钢一工序,2021年增加了至二工序的连通管,但整体缓冲能力不足。
氧气管网投运时间长,管道内部存在锈蚀情况,调配困难,特别是A调压站退出后,管网低压运行,球罐缓冲能力不能有效发挥,高压球罐检验停气,储气能力不满足规范要求,因此有必要对部分氧气管网系统进行优化改造。
2.1 高压管网
制氧系统使用一根DN450的碳钢管道,在A球罐区与3#、4#、5#高压球罐连通,再沿管廊敷设至B球罐区调压站,在B球罐区连通6#、7#高压球罐。
压力:设计压力3.0MPa,B球罐区调压站后至炼钢一工序的管道设计压力为2.0MPa,为了避免此段管道上的设施超压,高、中压管网运行压力一致,整个管网在1.9MPa压力下运行。
主要问题:只有一路高压氧气管道。
2.2中压管网
中压氧气管网为B球罐区调压站、A调压站后至炼钢的管道。A调压站退出后,此管道改从A球罐区接出,主要供炼钢一工序使用。
主要问题:管道存在锈蚀现象,设计压力较低,流通能力不足。
3 改造的必要性
氧气管网投运时间长,管道内部存在锈蚀情况,调配困难,特别是A调压站退出后,管网中压运行,球罐缓冲能力不能有效发挥,高压球罐检验停气,储气能力不满足规范要求,因此有必要对部分氧气管网系统进行优化改造。
3.1管道改造
从制氧站至C调压站再至炼钢一工序新增DN400不锈钢管道,将两个调压站出口的碳钢连通管道更换为DN400不锈钢管,炼钢形成两路供气模式,当一路管道检修时另一路管道仍能满足炼钢生产需求。
管道改造后达到的效果:
1) 采用A调压站退出前的炼钢用氧模式,改造前一路高压氧、一路中压氧供气,改造后两路高压氧供氧,系统更稳定,运行更安全;
2) 采用不锈钢材质管道可免于5年一次的吹扫以及防腐,节约维护保养费用,同时减少检修时对生产的影响。
3) 炼钢产能达到1200万吨/年时,5台转炉同时吹炼,用氧叠加峰值达到210000Nm³/h,新增的DN400不锈钢管道可满足产能增加的供氧需求。
3.2 增加8#球罐的设计
首先基于未来900万吨、1200万吨钢产能的氧气需求量做如下分析:
表2-1 基于900万吨的产能分析[1]
序号 | 转炉工艺参数 | 单位 | 符号 | 数值 | 备注 |
1 | 转炉产钢量 | 吨 | t | 140 | 900万吨产能 |
2 | 转炉数量 | 座 | n | 5 | 一工序3×120 二工序2×130 |
3 | 吹炼制度 | 五吹五 | |||
4 | 氧气单耗 | Nm³/t | 50 | ||
5 | 吹炼时间 | min | 13.5 | 700~800s | |
6 | 冶炼周期 | min | T | 32 | 31-32min |
7 | 吹氧期间平均用量 | m³/h | 155556 | ≈156000 | |
8 | 冶炼周期平均用量 | m³/h | 67742 | 管网输送 | |
9 | 五吹五氧气总量 | m³ | 19758 | 球罐可供气 | |
10 | 停供所需氧气量 | m³ | 7000 | 停气储备量 | |
11 | 氧气球罐有效容积 | m³ | 26758 | ||
12 | 球罐结构容积 | m³ | V | 5000 | 高压球罐5×1000 |
13 | 最高充气压力(表压) | MPa | Pm | 2.8 | |
14 | 最低排气压力(表压) | MPa | Pd | 2.0 | 用气压力1.5~1.8 |
15 | 氧气球罐水容积 | m³ | 4338.9 | 球罐需求容积 |
球罐有效容积:未考虑中压球罐的结构容积,因为中压球罐进出口压差很小,只能调节压力波动,调峰及储气的能力欠缺。
氧气有效容积计算公式为:
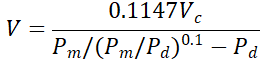
Pm:球罐最高充气绝对压力,MPa;
Pd:球罐最低排气绝对压力,MPa,
Vc:球罐有效容积,m3。
最低排汽压力:现场用气压力正常情况下要求1.5~1.6MPa,特殊情况下要求1.8MPa。考虑3#4#5#球罐距炼钢工序较远,管网有一定阻损,因此最低排气压力按2.0MPa考虑。
表2-2 基于1200万吨产能的分析
序号 | 转炉工艺参数 | 单位 | 符号 | 数值 | 备注 |
1 | 转炉产钢量 | 吨 | T | 186 | 1200万吨产能 |
2 | 转炉数量 | 座 | n | 5 | 一工序3×120 二工序2×130 |
3 | 吹炼制度 | 五吹五 | |||
4 | 氧气单耗 | Nm³/t | 50 | ||
5 | 吹炼时间 | min | 13.5 | 700~800s | |
6 | 冶炼周期 | min | T | 32 | 31-32min |
7 | 吹氧期间平均用量 | m³/h | 206666 | ≈210000 | |
8 | 冶炼周期平均用量 | m³/h | 90000 | 管网输送 | |
9 | 五吹五氧气总量 | m³ | 26250 | 球罐可供气 | |
10 | 停供所需氧气量 | m³ | 9300 | 停气储备量 | |
11 | 氧气球罐有效容积 | m³ | 35550 | ||
12 | 球罐结构容积 | m³ | V | 6000 | 高压球罐6×1000 |
13 | 最高充气压力(表压) | MPa | Pm | 2.8 | |
14 | 最低排气压力(表压) | MPa | Pd | 2.0 | 用气压力1.5~1.8 |
15 | 氧气球罐水容积 | m³ | 5764.6 | 球罐需求容积 |
位于较远的A球罐区的3#4#5#球罐按排气压力2.0MPa计算,位于较近B球罐区的6#7#球罐排气压力1.8MPa计算,氧气球罐结构水容积约为5764.6m³。
吹氧期间平均用量210000Nm³/h计算管道流速,DN400的管道流速超过19m/s,参考GB16912-2008[3]超过碳钢管道15m/s的流速要求,因此建议采用不锈钢管道,不锈钢管道最高允许流速为25m/s,采用不锈钢管道可以降低安全风险。
3.2 炼钢氧气系统增加球罐
3.2.1存在的问题
1)使用年限的问题
目前1#、2#中压氧气球罐已到20年使用年限,3#、4#、5#高压氧气球罐也即将达到使用年限,需要检验机构进行检验评定,球罐泄压后方可检验,检验期间影响生产。
2)高压球罐数量不足
根据《炼钢工艺设计规范》(GB50439-2015)规定,“氧气贮气罐容积应满足车间高峰用量,同时能适应用量的波动和当供应源因事故停供时,贮气罐的贮备量至少应能满足一炉钢吹炼的需要。”
按该钢铁有限公司“三年内形成900万吨钢生产能力”战略目标,需要增加转炉原料量或调整生产工序增加吹炼频率,增加转炉原料量后平均每座转炉的钢产量为140t,冶炼制度5座转炉同时吹炼。
3)中压管网缓冲能力不足
中压管网缓冲能力不足,现有2个中压氧气球罐均在炼钢一工序,炼钢二工序无中压氧气球罐,2021年新增连通管后对炼钢二工序有所缓解,但也影响了炼钢一工序的缓冲能力。因中压端缓冲能力弱,炼钢吹炼时大流量的气体须通过调压站供应,造成调压站负荷过大,炼钢集中吹炼时压降大。
4)过滤器检修困难
B调压站内的管道为两端固定的直管段,中间的过滤器无法拆装,检修非常困难。
3.2.2 改造方案
在B球罐区已有1000m³球罐基础上安装1000m³的高压氧气球罐,进出口接高压氧气管道,作为高压球罐使用;同时进出口设切断阀,阀后再敷设一路管道与调压站出口的中压氧气管道连通,又可作为中压球罐使用,高中压可相互切换。
根据表2-1分析,若球罐进行泄压检验,总容量(5000-1000=4000m³)已不满足规定的储备4338.9m³的要求,为安全起见,并考虑利旧原有1000m³球罐基础,新增一个1000m³的球罐,定为8#球罐。
新增的8#球罐选用强度和韧性都较好的Q370R钢[2],直径为12.3m,容积:1000m³,工作压力3.0MPa,设计压力:3.15MPa,设计温度50℃
增加8#球罐后的效果:
系统高压运行,可以充分发挥现有球罐的缓冲能力,克服炼钢吹炼时氧气压降较大的问题,满足该钢铁有限公司三年内900万吨炼钢产能长期1200万吨产能对应的用氧需求。制氧端放散量和液氧汽化量可以减少,降低用气成本。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
