
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文介绍了由日本神户制钢所制造的KOBELCO7650、7300、7250、7150、7100、CKE2500以及BM500等履带式起重机臂杆检测和修复技术。通过臂杆修复可以使其达到原设计要求,避免使用损坏的臂杆带来的安全风险,同时解决了直接将受损臂杆进行报废处理而造成过大经济损失的问题。
关键词:臂杆;主弦杆;撑杆;焊接
1 前言
臂杆选用多种高韧性的无缝钢管制造,由4根主弦杆和多根撑杆组成,撑杆与主弦杆采用焊接方式连接。臂杆修复前首先需要进行受损情况检测,检测结果超出厂家要求范围的,需做报废处理;在要求范围以内的,根据损坏情况确定修复方案,修复方案主要包括变形矫正和斜撑杆更换两种方式,修复完成后进行检测,确保其达到使用要求。
2 臂杆损坏情况检测
2.1 变形检测
主弦杆变形主要采用钢丝法检测,用一根细钢丝在主弦管两端拉紧,测量主弦管与钢丝之间的距离变化,得出主弦杆弯曲变形量。整根主弦杆弯曲变形量:B≤3mm+(L/2000)mm;两斜撑杆之间的主弦杆变形采用靠尺法测量,将直尺靠在主弦杆上,测量主弦杆与直尺之间的距离,弯曲变形量:b1≤3mm+(L1/2000)mm。斜撑杆变形检测也采用靠尺法,弯曲变形量:b2≤2mm+(L2/2000)mm。见图2所示。
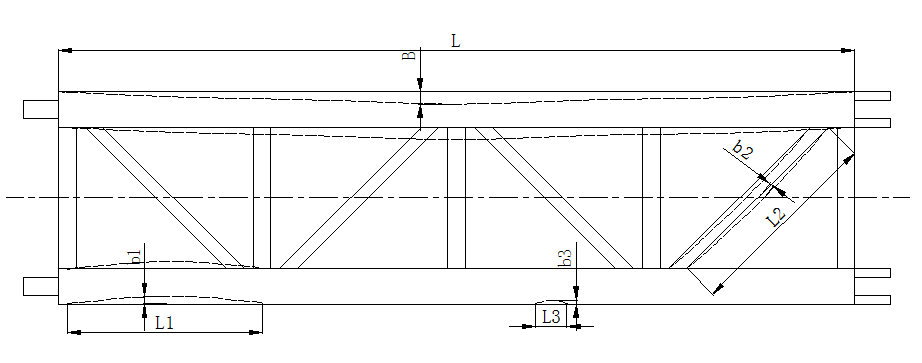
图1 变形及凹坑检测
2.2 凹坑检测
除去损伤部位的锈迹,处理损伤表面,使表面平整。用厚度标尺或游标卡尺测量受损部位的直径,与未受损部位直径对比,得出受损部位深度。主弦杆凹坑:b3≤0.8mm但不超过L3≤15mm;撑杆凹坑:b3≤1.0mm,但不超过L3≤15mm。
3 确定修复方案
臂杆受损情况检测完成后,根据检测的数据确定修复方案。对于主弦杆弯曲变相量、凹坑深度或腐蚀厚度超出厂家限定值的,此节臂杆必须予以报废处理;撑杆变形量或凹坑超出厂家限定值的,必须进行更换;主弦杆和撑杆变形量在范围之内的可以通过压力校直法予以校直。凹坑深度在范围之内的可以通过凹坑磨平的方式处理,使臂杆上的应力能够均匀传递,避免应力过度集中。主弦杆与撑杆之间的焊缝出现损伤需将焊缝打磨掉后重新焊接。
4 修复技术
4.1 杆件校直
主弦杆和撑杆变形可以采用压力校直法校直。主弦杆变形原因很大一部分是由于撑杆弯曲变形引起的弹性变形,经过撑杆的更换或校直后,主弦杆变形消失,主弦杆直线度达到规定要求。对于不能恢复的塑性变形,需要借助外力使其恢复。压力校直法是使用千斤顶等工具,作用在杆件变形中心处,将杆件向变形矢量相反的方向推动,将其变形量恢复。采用压力校直法时要求环境温度在0°C以上,但不允许加热校直,不允许使用大锤等工具敲击杆件,千斤顶与杆件之间做好防护,避免直接接触,并确保作用力均匀传递,避免管件二次损坏。校直时注意把控校正尺度,避免过度校直,同时考虑杆件由于弹性变形的回弹量,要边校直边测量。
4.2 更换撑杆
4.2.1 焊接方法确定
根据目前承重钢结构普遍采用的焊接方法,以及更换撑杆的焊接量和焊接要求,决定采用焊条电弧平焊工艺,即可满足起重臂的焊接修复要求。焊前对杆件进行预热,减少应力影响。
4.2.2 材料确定
撑杆材料选用神钢厂家提供的原厂管件,以确保管件质量,并与原车臂杆杆件性能一直。
焊接材料必须使用高韧性的低氢型焊条,例如:美国的E-7016/7018。焊条的尺寸选择直径¢2.4mm或直径¢3.2mm。不要选用直径¢3.2mm以上的焊条。焊条焊前必须预热,并且按制造厂家说明使用,焊条一旦打开包装,必须经过300~350℃烘烤之后放在120℃的保温箱中直到使用。一次使用的焊条暴露在大气中不超过两个小时。
焊接选用交流弧(AC)焊机,电流规范调节在250安培或者以上。
4.2.3 受损撑杆移除
损坏的撑杆,应当用机械方法切割下来,最好是用钢锯或切割机从主弦杆正上方的角焊缝边缘切除撑杆,将最初焊缝留在主弦杆上,再磨光或挫光切除余下的部分,打磨时方向要一致,要格外小心,避免损伤主弦杆。
在替换撑杆的被换上之前,要求主弦杆上连接部位是光滑整洁的抛光面,砂磨后,再抛光处理。
主弦杆替换的撑杆切割余下部分的处理完成之后,要对砂磨抛光后的切割表面厚度检查,如果切割痕深度达到或超过0.8mm,则不能再次使用该部位。同时要用磁力线探伤法和液体渗透法对处理部位进行检查。
4.2.4 预制新撑杆
目前神钢厂家提供的撑杆大部分是毛坯管,更换前需要进行预加工,根据使用位置切割所需长度,并根据主弦杆直径、撑杆直径以及撑杆与主弦杆的夹角,对撑杆预先挖弧口,确保主弦杆与撑杆的根部环节处间隙应当小于0.8mm。撑杆挖弧口可采用CAD软件,预先进行放样,确保弧口精度。
4.2.5 撑杆更换
整个起重臂进行全面和详尽的检验完毕,就可确定需要替换的撑杆数目,一般情况下,一次更换一根撑杆,那么在切除下一根之前,一定要完成上一根的维修,以便于确保臂杆的原始尺寸,如果存在严重的损伤,需要一次性更换多根撑杆,则要在维修过程中,加倍小心,以保持主弦杆在垂直方向和水平方向的标准。所有损伤撑杆必须用新的原厂撑杆进行替换,要求材料相同,性质相同,尺寸和壁厚相同。
新撑杆应与相邻撑杆呈直线安装(即安装部位成直线),方法是用两根直尺分别在上、下部位固定在两侧已有撑杆上。新撑杆紧贴在直尺上,焊接时要保持好这个位置。新撑杆与原撑杆的位置差控制在3mm以内。
4.2.6 撑杆焊接
焊接必须由经验丰富,技能高超并取得相关资质的焊工进行。修复前,先进行焊接操作练习,保证技艺精湛、手法娴熟,且仿样练习合格。
焊接环境温度要求20以上,避免雨雪、大风或潮湿等不利气候作业。焊条经过烘干处理,撑杆尺寸、位置合格后,将焊接处预热至70°-100℃,进行定位点焊,点焊两点,焊点高度3mm,宽度10mm左右。位置如图2所示。
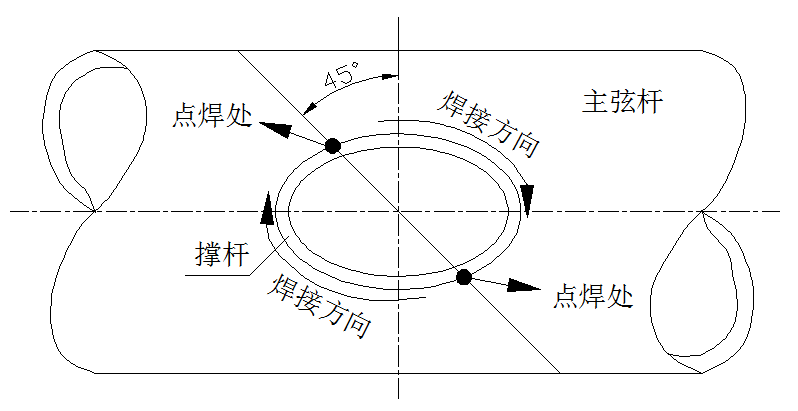
图2 点焊位置及焊接方向
焊接前翻转臂杆,使焊缝与地面平行,实施平焊。焊脚尺寸可参考其它撑杆的焊脚尺寸,一般选择在3.0-6.0mm,采用多层焊,焊道一般为1-3道,需根据起重臂大小确定,焊接方向如图2所示。
5 修复检测
(1)臂杆尺寸检测,确保臂杆直线度等指标符合厂家设计要求。
(2)要对焊缝进行全面彻底检验,以确保所有焊缝尺寸符合要求,焊缝均匀,无咬边,不允许出现裂纹、未熔合、气孔、夹渣、焊瘤等缺陷。并采用磁力线探伤法或液体渗透法对焊缝进行100%检测,确保合格。
(3)负荷试验检测,将修复完成的臂杆安装到履带式起重机上,按照负荷试验程序要求进行空载试验、静载试验和动载试验,安全通过试验,修复的臂杆方可正式投入使用。
6 结束语
目前,日本神户制钢所生产的履带式起重机在我国种类繁多、数量巨大,臂杆损坏情况经常出现,所以正确的对臂杆进行检测和修复是非常重要的,即可减少维修成本,又可保障起重机的安全使用。其它厂家生产的履带式起重机起重臂绝大部分也采用桁架式臂杆,臂杆修复也可借鉴本文,同时结合厂家具体要求进行。
参考文献:[1]尤世杰.试论机械加工中的工装夹具定位设计[J].工业技术,2019.15.034:39.
[2]胡建中.工程机械机群远程故障诊断系统研究.制造业自动化,2005(12):22-25,39.
[3]李兴,张礼崇,郜祥,等.机械设备状态监测及诊断技术[J].技术与市场,2012(01):49-50.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
