
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:高炉开炉是一项系统工程,本文主要介绍了中天钢铁5#高炉开炉快速达产的生产实践过程,开炉前经过详细的规划,制订了合理的开炉方案,确定了各项操作参数,为顺利开炉达产奠定了基础。
关键词:开炉;高炉冶炼;操作参数;开炉料
前言:中天钢铁5#高炉于2008年12月26日建成投产,炉容850m³,平均日产2800吨,2015年7月18日因东铁口冷却壁开裂漏水及炉皮开焊危及到安全被迫停炉大修。2016年3月5#高炉正式进入大修进程,主要对高炉厚壁改薄壁、三座热风炉耐火材料进行更换,其中热风炉系统由原来的顶燃式技改为卡鲁金式,除尘系统全面整改,冷却水管明管改造,机械、电气、液压设备部分更换,综合采用了国内大型高炉的先进设备,2016年12月5日15:18高炉顺利点火开炉,次日出铁,实现了快速开炉达产。
1. 高炉炉型设计
表1.1 高炉炉型设计参数表
名称 | 数值 | 名称 | 数值 |
炉缸直径/m | 7.2 | 炉喉高度/m | 1.8 |
炉腰直径/m | 8.7 | 炉身高度/m | 11.9 |
炉喉直径/m | 5.5 | 炉腰高度/m | 1.55 |
风口高度/m | 2.95 | 炉腹高度/m | 2.95 |
死铁层高度/m | 1.329 | 炉缸高度/m | 3.906 |
有效高度/m | 23.435 | 铁口数/m | 2 |
炉身角 | 82.34° | 风口数/m | 20 |
炉腹角 | 75.74° |
2. 开炉前期准备工作
2.1烘炉方法确定
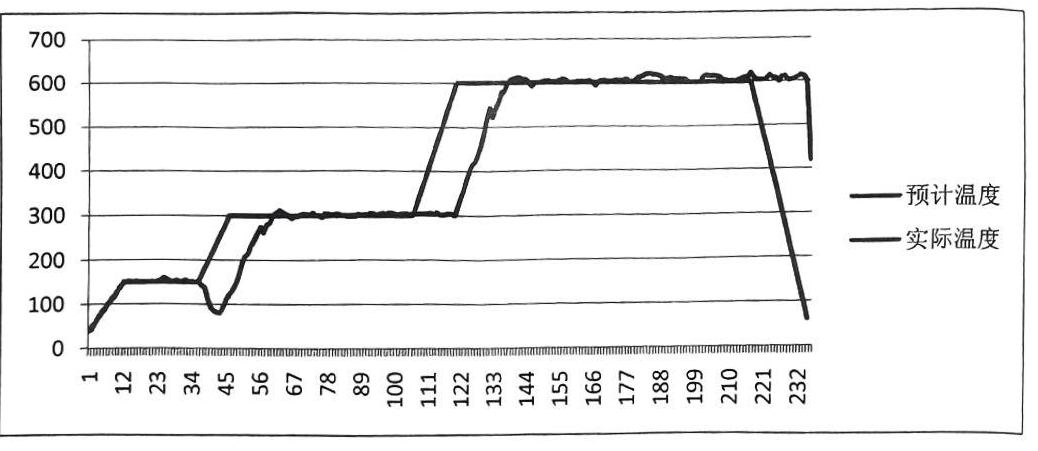
烘炉目的是使高炉耐火材料砌体内水分缓慢蒸发,提高砌体整体强度:使整个炉体设备逐渐加热至生产状态,避免生产后因剧烈膨胀而损坏设备。
图2.1 高炉烘炉曲线
2.2炉前第一炉铁出铁方案
高炉开炉首次铁改变中天传统出铁方法,采用压缩空气阀门控制出铁法,即在出铁铁口煤气导出管(直径80mm)外侧安装一控制阀门,在煤气导出管侧面接入压缩空气(管径32mm),高炉点火送风前关闭出铁控制阀门,开启压缩空气阀门通过铁口煤气导出管通入压缩空气(压力6kg/m2)。需要出铁时打开铁口导出管前端阀门,关闭侧面压缩空气。
2.3开炉前设备确认
热风炉具备提供900℃以上风温的能力,对上料系统、炉顶设备、送风系统、煤气系统和炉前系统的各类设备进行全面、认真的检查,上料系统进行联动试车24小时以上,运转正常,确认无误。高炉料仓原燃料准备到位。
3. 开炉基本制度确定
3.1开炉方法
五号炉是首次采用全木柴填充炉缸开炉法。高炉点火后木材充分燃烧产生的高温煤气将炉内的焦炭充分加热成红热状态,储备足够的炉缸热量,为炉料下降,炉况顺行提供了有利条件。
3.2开炉参数选择
(1)、开炉采用木材+焦炭开炉;
(2)、全炉焦比定为3.0t/t,正常料焦比0.85t/t;
(3)、生铁成分:[Si]=3.0%;Mn=0.8%;[Fe]=92%;
(4)、入炉原料配比:80%烧结+20%球团+M 锰矿(配加锰矿使铁水[Mn]=0.8%),配加硅石平衡二元碱度和渣中Al2O3不大于15%,二元碱度R2=0.97;
(5)、填充方案:装料填充方式:采用底焦1.3m+木柴填充炉缸上沿下方0.6m位置 ;风口以上、炉腹填净焦;炉腰、炉身1/8填空焦料;
(6)、炉料压缩率:正常料12%;空焦、净焦13%,料线1.5m;
(7)、焦批定为湿焦5.5吨/批,焦炭水份暂定为9%;
(8)、开炉木材136m3,压缩率15%,装料后、开炉前,低温烘烤100-200℃需要12小时,减缓不良影响;
(9)、炉渣(MgO)=10—11%,(Al203)≤16.0%,
(10)、开炉料配比:烧:球团=80%:20%,主要原料成分见表3.1
表3.1 原料成分表
项目名称 | TFe | FeO | SiO2 | Ca0 | MgO | Al2O3 | MnO | S | P | CaF2 | R2 | 灰分 | 堆出度 | |
% | % | % | % | % | % | % | % | % | % | 倍 | % | t/m³ | ||
140m2烧结矿 | 55.13 | 9.33 | 5.06 | 10.13 | 2.48 | 1.85 | 0.22 | 0.010 | 0.073 | 2.00 | 1.75 | |||
池州团球团 | 63.53 | 0.90 | 5.26 | 1.60 | 1.00 | 1.41 | 0.24 | 0.027 | 0.048 | 0.30 | 2.00 | |||
南非锰块矿 | 7.36 | 5.63 | 15.89 | 3.67 | 0.20 | 42.03 | 0.026 | 0.016 | 2.82 | 1.75 | ||||
石灰石(2-5) | 0.83 | 53.53 | 1.09 | 0.035 | 0.002 | 64.88 | 1.50 | |||||||
硅石 | 88.69 | 1.50 | ||||||||||||
萤 | 25.35 | 0.054 | 0.006 | 72.20 | 1.50 | |||||||||
蛇纹石 | 37.42 | 37.86 | 1.50 | |||||||||||
碳 | 5.43 | 0.60 | 4.23 | 0.772 | 0.11 | 12.07 | 0.50 |
3.3开炉操作管理
(1)送风制度调整
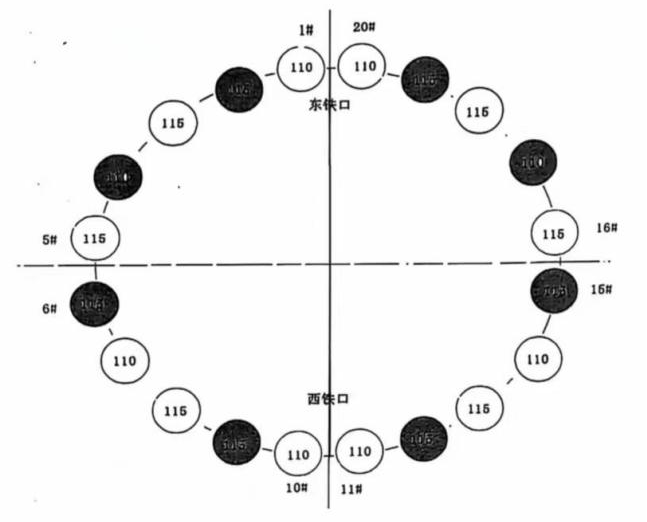
20个风口,其中12个采用∮115×470mm风口小套,∮110×470mm风口小套8个,总进风面积0.2006m2,送风堵8风口,进风面积0.1211m2。保持铁口上方风口全开,使用加工好的轻质耐火砖均匀堵风口,堵风口间隔至少1个全开风口,堵风口分布示意图如下:
图3.1 开炉风口示意图
(2)送风参数控制
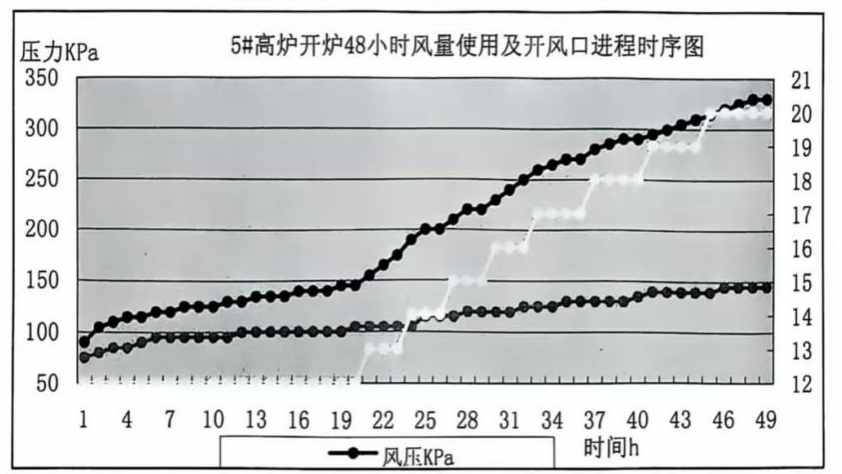
标准风速(对应仪表风量)保持在175-185m/s,实际风速215±20m/s.当送风风量达到规定以后,可以进行开风口操作。开炉进程一般实际风速前高后低,所以前期标准风速控制在下限,随着炉况恢复进程,渣铁流动良好、高炉接受风量能力加强的情况下,标准风速提高到上限控制标准。开风口自出铁铁口的两侧依次交叉进行,控制开风口速度,基本原则前期稳、中期快、后期慢。随着加风开风口,结合实际风速状况增加和调整顶压使用水平,逐步放宽压差控制标准。
表3.2 风口、风量、风速对应关系及控制表
开风口数 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | |
进风面积 | 0.1211 | 0.1315 | 0.1400 | 0.1604 | 0.1608 | 0.1711 | 0.1815 | 0.1910 | 0.2005 | |
标速对 应仪表 风量 | 175 | 1272 | 1381 | 1470 | 1579 | 1688 | 1797 | 1906 | 2006 | 2105 |
180 | 1308 | 1420 | 1512 | 1624 | 1736 | 1848 | 1960 | 2063 | 2166 | |
185 | 1344 | 1459 | 1554 | 1669 | 1784 | 1900 | 2015 | 2120 | 2226 | |
标速对 应实际 风速 | 175 | 222 | 217 | 211 | 205 | 200 | 195 | 190 | 189 | 187 |
180 | 229 | 224 | 217 | 211 | 206 | 201 | 196 | 194 | 192 | |
185 | 235 | 230 | 223 | 217 | 211 | 206 | 201 | 199 | 198 | |
风温 | 800 | 830 | 850 | 870 | 890 | 910 | 930 | 950 | 970 | |
风压 | 190 | 205 | 220 | 235 | 250 | 265 | 280 | 290 | 300 | |
图3.2 5#高炉开炉48小时风量使用及开风口进程时序图
(3)、热制度调整
1)、快速降硅。高炉温给炉前工作带来困难,不利于炉况快速恢复,过高炉温使炉顶温度无法控制,造成无法引煤气或烧坏布袋。因此开炉送风后要尽快降硅,随着炉缸温度的升高和活跃,生铁的化学热下降,物理热逐步增加,渣铁流动性也将改善。为达到快速降硅的目的,要根据设备和外围情况,尽快有步骤地加大焦炭负荷。
2)、尽早喷煤。尽早喷煤有利于活跃炉缸,尽快降低焦炭负荷。以利于炉顶温度控制,减少炉顶高温对炉顶设备和布袋的威胁,丰富了高炉调剂手段,减少了操作人员对焦炭负荷调剂的依赖。
(4)、造渣制度调整
开炉料中适当加入锰矿能改善初期渣铁流动性,待炉缸加热到正常水平,应及时停锰矿、硅石、白云石等溶剂,以烧结矿调节炉渣碱度,稳定块矿用量,稳定炉料结构,保持相对较低的碱度有利于炉况恢复。
(5)、装料制度调整
开炉料线2m,开炉2小时开始走料,10小时开口出铁后,逐步加大风量,矿批由12t扩至27t,同时对料制进行调整(见开炉期间矿批及布料矩阵调整表3.3),由于开炉后5#高炉边缘气流过强,中心弱,通过逐步调整料制,抑制边缘气流,使煤气流逐步趋于合理,形成良好的操作炉型,煤气利用逐渐提高(见开炉期间煤气利用表3.4)。
表3.3 开炉期间矿批及布料矩阵调整表
日期 | 矿批 | C | 0 | ||||||
12.5 | 12t | 374 | 343 | 303 | 353 | 323 | 292 | ||
12.6 | 15t | 383 | 353 | 322 | 282 | 362 | 333 | 303 | |
12.7 | 19t | 393 | 363 | 332 | 302 | 392 | 373 | 343 | 312 |
12.8 | 23t | 393 | 362 | 332 | 302 | 392 | 373 | 343 | 312 |
12.9 | 27t | 393 | 362 | 332 | 302 | 392 | 373 | 343 | 312 |
表3.4 开炉煤气利用率表
CO | CO2 | O2 | H2 | CH4 | N2 | 热值 | 利用率 | |
12.7 | 19.6 | 15.8 | 0.4 | 1.3 | 1 | 61.9 | 2971 | 44.63 |
12.8 | 23 | 16 | 1 | 1.9 | 1.8 | 56.3 | 3752 | 41.03 |
12.9 | 21.8 | 19 | 0.6 | 1.5 | 1.4 | 55.7 | 3414 | 46.57 |
12.10 | 20 | 17.8 | 0.2 | 0.8 | 1.4 | 59.8 | 3112 | 47.09 |
4. 开炉投产实际
5#高炉于2016年12月5日下午15时38分顺利点火开炉,点火送风温度800℃,热风压力100kpa,冷风流量1100m³/min,次日早上7时58分出第一炉铁,生铁含硅3.6%,物理热1350℃,12月8日早上8点恢复正常冶炼水平,20个风口全开,热风温度1180℃,热风压力320kpa,冷风流量2600m³/min,生铁含硅0.9%,物理热1500℃以上,日产生铁2600t,铁水合格率95%,利用系数3.0t/m³.d.2016年12月26日顺利达产,日产生铁3300t,利用系数3.94t/m³.d,焦比380kg/t.Fe,煤比135kg/t.Fe,实现了快速开炉达产,超额完成了既定生产目标。
5. 结语
中天钢铁集团第三炼铁厂5#高炉实现快速开炉达产,是所有参与员工共同努力的成果,主要总结以下几点:
1.注重安全工作,做到万无一失:开炉前充分考虑到可能遇到的各种困难,进行周密的安排和部署:
2.炉内操作果断坚决,做到三快一达标,即进负荷降炉温快:加风快:提高炉缸热量快:高炉利用系数达标快:
3.运行设备反复调试,确保开炉顺利:
4.高炉开炉生产涉及多个工作,相互之间做好配合,提前沟通协调好各项工作。
参考文献
[1] 周传典.高炉炼铁生产技术手册[M].北京:冶金工业出版社.2002.
[2] 李如林;杨永强;马钢4000m³高炉开炉实践[J];安徽冶金科技职业学院学报;2007年03期.
[3]武振宇;崔文月;杨志国;段新民;唐钢1号高炉开炉及快速达产实践[J];炼铁技术通讯;2005年09期.
[4]武振宇;崔文月;杨志国;段新民;唐钢1号高炉开炉及快速达产实践[J];炼铁;2006年03期.
[5]张武刚,陈建华:新钢7号高炉开炉与达产实践[J];湖南冶金职业技术学院学报;2005年03期.
[6]郭豪;王英春;孙容克;唐钢1号高炉开炉及快速达产实践[J];南方金属;2007年02期.
[7]余朝辉;;南钢2500m3高炉开炉及达产实践[J];炼铁技术通讯;2007年11期.
[8]邹忠平;奚斌;王亮;巴西GA公司2号高炉开炉实践[J];炼铁;2009年02期.
[9]卢宏;刘长忠;刘汉海;吴少波;刘燕;莱钢2#1880m3高炉工程建设及开炉实践[J].
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
