
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:制丝车间的暂存柜在生产过程中存在出料不均匀、不干净的现象,这时为了避免混牌就需要人工进入清扫,而生产中人工进柜清扫却带来了许多安全风险问题,针对这些问题,本文设计了一种暂存柜尾料自动清扫系统。该系统由气动系统装置、机械传动装置和检测与控制设备三大部分组成,系统通过传感器检测尾料状态判断工况,控制器根据检测工况驱动升降和拖链装置移动双层增压稳流式风刀完成暂存柜的残留物料的自动清扫。在生产实验当中,该暂存柜尾料自动清扫系统实现了尾料的自动化清扫,且使得尾料出料流量稳定,保障了后续加工质量,解决了人工进入柜内进行物料清扫带来安全风险的问题。
关键词:暂存柜尾料;自动清扫;折叠升降装置;双层增压稳流式风刀
Design of Automatic Cleaning System for Temporary Storage Tank
Yang Hao Li Ya Bin LangJian
(Dali Cigarette Factory of Hongta Tobacco (Group) Co., Ltd., Dali 671000, Yunnan)
Abstract: In the production process of the silk workshop, the temporary storage cabinet has uneven discharge and manual cleaning is required. In response to these problems, this paper designs an automatic cleaning system for the tails of the temporary storage cabinet. The system is composed of three parts: pneumatic system device, mechanical transmission device, and detection and control equipment. The system detects the state of tailings through sensors. The controller drives the lifting device and the drag chain to move the air knife according to the working conditions to complete the residual materials in the temporary storage cabinet. Automatic cleaning. In the production experiment, the automatic cleaning system for the tail material of the temporary storage cabinet realizes the automatic cleaning of the tail material, and makes the tail material discharge flow stable, guarantees the quality of subsequent processing, and solves the safety risk caused by manual cleaning of the material in the cabinet The problem.
Key words: temporary storage tank tail material; automatic cleaning; lifting gear;double-layer pressurized steady flow wind cutter
引言
卷烟厂制丝车间在生产过程当中会使用到暂存柜,主要用于储存均布烟丝物料、流量缓冲和节能降耗等[1]。暂存柜用于储存烟丝物料时,可以供后工序使用;用于均匀布料时,可使物料吸收水分及汇合均匀;用于流量缓冲时,能在前面发生故障时保证后续工段不停机断料;用于节能降耗时,可在当柜前工段结束生产时停机,后面工段还能继续生产。目前,制丝车间在生产过程当中所使用的暂存柜主要存在以下问题[2]:
(1)暂存柜在生产过程当中有时因布料控制问题或因物料坍塌等原因,会造成“波浪式”的储料状态或者“V型”布料状态,造成出料不均匀,流量波动。
(2)因为物料的堆积效应,暂存柜内底带两边的裙边上会堆积物料。当物料在暂存柜中出料时,物料尾部会下滑形成坡度,在出柜结束时形成U状坡型尾料状态,也会使出料流量产生波动,导致出料不干净。
(3)尾料出柜时的流量波动会直接影响后下一道工序加工的稳定性,导致出柜流量不足,尾料流量波动较大,影响后续工序的加工质量。
(4)人工清扫尾料时,机器还在运作,存在较大的安全隐患。
为解决上述问题,本文对暂存柜尾料自动清扫系统进行了研究。为保障烟丝物料储存和均布的效果,本文设计了双层增压稳流式风刀和机械传动装置。前者能够使喷吹出来的气体更加稳定均匀,均布物料效果更好的同时减少压缩空气使用量;后者结合光栅传感器、控制器等,能够实现针对尾料状态的检测结果自动调整风刀姿态。
1 气动系统
暂存柜尾料自动清扫系统的目的是要完成尾料的自动清扫,为了保障清扫效果的同时不损坏烟叶,需要一种合适的清扫工具或介质。压缩空气获取简单、清洁环保,能够对烟叶不会造成污染及损坏的前提下实现清扫。基于上述特点,本文选择了压缩空气作为清扫介质,并设计了气动系统[3][4]。
如图1所示,气动系统包含1个过滤减压阀、2个电磁阀组、2个气路分配器、4组超级风刀、相关的接头及气管。除过滤减压阀外,电磁阀组、气路分配器、相关的接头及气管均分为两部分。为利用压缩空气易获得、清洁和环保的特点对物料进行喷吹,每组超级风刀包含4个铝合金材质风刀,出风口间隙0.05mm,配12mm接头。
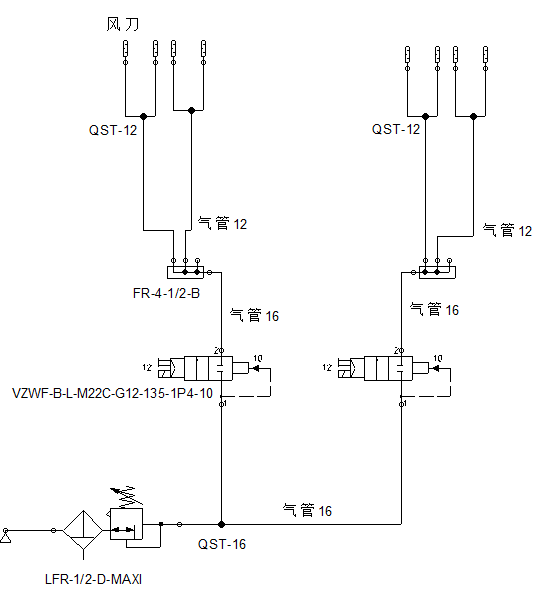
图1 气动系统
3、同时,为了减少压缩空气的用量,达到更好均布物料的效果,本文设计了双层增压稳流式风刀,图2为风刀的结构,双层稳流风刀装置,其包括风刀座、设于风刀座上的上风刀板、下风刀板,设于风刀座两端的风刀板之间存在的间隙形成了两层进风风道。风刀底座由铸造而成,底座上下两个表面的中部凹进去与风刀盖板贴合形成风道,根据凹进去部分的深浅程度决定风道的空间大小,其深浅变化部分由圆弧过渡形成“喇叭”式空间的缩小,达到增压的效果。底座靠近出口部分有两个半圆涡流缓冲,且设有双层风道流量平衡调节孔,使得压缩空气处于一种稳定喷吹的状态,有效的达到完整的风幕喷吹模式。
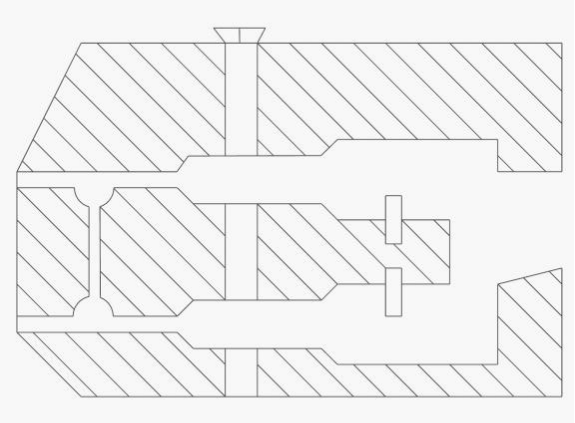
图2 双层增压稳流式风刀
2 传动装置
暂存柜中的尾料是由布料车完成的,该设备在暂存柜上来回移动,将上道工序输送来的物料送入暂存柜。在此过程当中,由于布料控制问题或因物料坍塌等原因,会造成不均匀的储料状态,导致出柜时流量不均匀的情况,造成后续工序流量控制波动的问题,影响后续工序的加工质量。所以,为了清扫和均布物料,需要风刀能够沿着暂存柜移动。如图3、图4所示,本文设计了机械传动装置,使用拖链装置实现风刀水平方向上的运动,使用升降装置实现竖直方向上的运动。
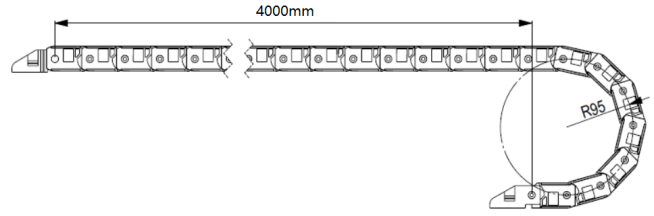
图3 拖链装置
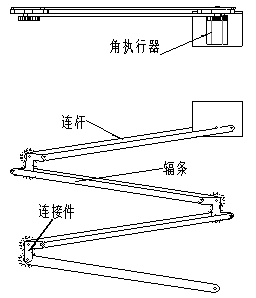
图4 升降装置
其中,升降装置主要由连杆和辐条组成,连杆两端焊接齿轮,通过连接件、辐条和齿轮完成传动,装置驱动由角执行完成,能够实现风刀的上下移动。
3 暂存柜尾料自动清扫系统结构
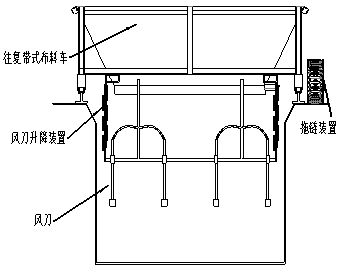
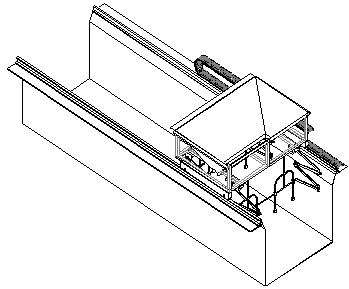
在完成气动系统和传统装置的基础上,本文设计了暂存柜尾料自动清扫系统。该系统包括气动系统装置、机械传动装置和检测与控制设备三大部分。其中,如图5所示,气动系统装置包含前清扫装置和后清扫装置两部分,其中后清扫装置安装在复带式布料车的后端(墙端),前清扫装置安装在复带式布料车的前端(耙端)。机械传动装置包含拖链、升降装置。其中拖链装置,用于往复带式布料车与气动系统气管的滑动连接;升降装置用于风刀的上下运动。
(a)
(b)
图5 暂存柜
如图6所示,在暂存柜尾料工况时,控制清扫装置的系统通过检测设备的检测信号确认设备所处工况,当结果为尾料工况并保证设备安全时,控制清扫装置自动运行开始清扫流程。其中,尾料工况的检测和判别是通过安装在储柜耙端的光电开关或光栅,结合出柜控制程序的控制流程信息进行综合判定后确定,并自动开始清扫流程[5][6]。
确认尾料工况后,控制清扫装置中的升降装置控制前后清扫装置的升降。角执行器转动,前后清扫装置在升降装置的机构作用下开始垂直方向上移动。往复布料车上的后清扫装置通气清扫,同时控制往复布料车从墙端向耙端移动,将两边的裙边堆积的物料从暂存柜墙端清扫堆积到暂存柜的中间位置;在往复布料车运行到耙端极限位置(接近开关极限位)后,后清扫装置停止清扫,往复布料车开始向墙端反向运行。当往复布料车运行到墙端极限位置时,前清扫装置通气清扫,同时控制往复布料车从墙端向耙端移动,将物料从暂存柜的中间位置向前清扫到耙端。如此往复几个来回,直到柜内清扫干净。在完成清扫工作后,升降装置控制前后清扫装置收起,往复布料车退回墙端极限位置,清扫流程自动结束。
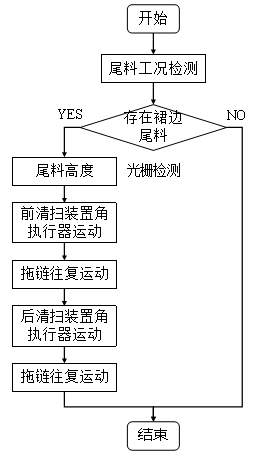
图6 系统工作流程图
4 实验
图7、图8分别为系统清扫前后的效果图。从中可以看出,该系统能够完成暂存柜尾料的自动清扫,减少人工时间,降低烟叶损耗,降低安全风险。
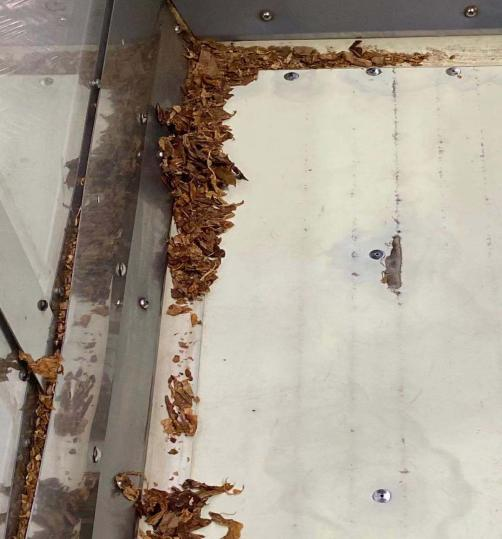
图7 清扫前
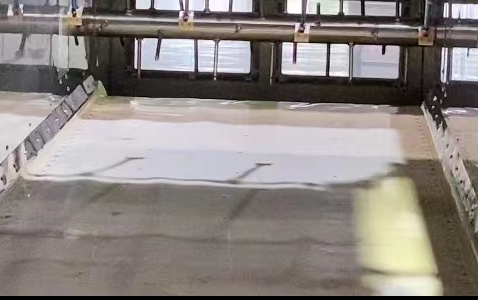
图8 清扫后
5 结论
本文针对暂存柜尾料残留裙边,人工清扫会增加较大的安全风险,造成尾料波动、影响卷烟质量的问题进行了研究,设计了暂存柜尾料自动清扫系统。该系统可实现暂存柜尾料的自动清扫、解决了暂存柜在尾料出柜时的流量波动问题,利于制丝生产线的高效、稳定和安全运行。对提高制丝车间的生产效率和质量有重要意义。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
