
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本研究针对紫铜垫片软化处理工艺进行了探索性研究,旨在解决现有生产中硬度控制不均、工艺效果不稳定及操作复杂等实际问题,以进一步提升大批量生产效率和产品性能。以石化行业关键装置的密封部位广泛应用的紫铜垫片为研究对象,明确其表面维氏硬度(HW3)应不高于45,以满足密封可靠性要求。通过分阶段实验方法,全面考察了加热温度与保温时间等关键参数对紫铜硬度的影响。实验结果确定最优软化工艺为加热温度835℃,时长3分钟,可显著降低紫铜硬度,且具有优良的重复性和工艺适用性。该工艺适用于不同规格板材与棒材,已在实际生产中推广应用,明显提升了产品质量与一致性,降低了生产和管理成本,有效增强了企业的市场竞争力和产品安全。
关键词:紫铜; 软化处理;热处理工艺; 硬度控制; 密封垫片
引 言
近年来,随着石化企业高产能、高质量的满负荷生产持续推进,设备长期高强度运行,导致部分设备配件密封性能下降。密封失效不仅可能引发介质泄漏、生产中断和设备损坏,还存在火灾、爆炸等重大安全隐患,并带来环境污染风险。因此,提升密封件可靠性对保障装置安全稳定运行至关重要。紫铜垫片因其优良的塑性和力学强度,常被用于密封要求极为严苛的关键部位,其密封性能直接关系到装置的安全运行。通过改进其软化热处理工艺,有助于降低硬度、提升密封效果和延长使用寿命。然而,现有紫铜软化技术存在效果不稳定、硬度控制不均、操作难度大等问题,部分传统工艺难以兼顾大批量生产的效率与产品性能,导致批次差异大、密封件一致性和可靠性不足。针对上述难题,本文通过现场多次试验,优化紫铜垫片软化工艺参数,探索出一套更为稳定、可控的加工工艺,以提升密封性能,满足石化装置的高要求。
1 紫铜垫片硬度标准及软化工艺机理
1.1 紫铜垫片的硬度标准
紫铜因其优良的导电性、导热性、可塑性及耐腐蚀性,在石化工业中得到广泛应用。工业生产对紫铜制件的表面硬度要求极为严格。例如,加氢联合压缩机房进口压缩机的气阀密封垫片均采用退火紫铜,广泛用于气阀垫子、阀盖垫子及顶丝垫子等关键密封部位。常见质量问题包括表面有沟槽或硬度过高,导致缺乏有效压缩余量,多次检修后仍易出现介质泄漏。密封垫片质量不达标常引发密封失效,严重影响装置的安全稳定运行。
紫铜密封垫片通过两个零部件结合面对紫铜垫片的挤压,使其发生塑性变形,从而实现与结合面的紧密贴合。为保证这种可靠的密封性能,现场用户普遍要求紫铜垫片的表面维氏硬度(HV)不高于45。然而,目前针对纯紫铜垫片并无专门的硬度标准,仅有HG/G20609-2009和HG/G20630-2009《钢制管法兰用金属包覆垫片》中对金属包覆垫片规定了最大布氏硬度(HB)为60。该标准要求的硬度已明显高于密封应用对软态紫铜的实际需求。通过对加氢联合装置用户提供的在用合格紫铜垫片进行检测,实测结果表明其表面维氏硬度(HV3)为43.5。基于上述测试结果与现场应用要求,建议将紫铜垫片的硬度标准设置为:表面维氏硬度(HV3)不高于45,或表面布氏硬度(HBW)不高于45,以更好地满足关键设备密封的实际需求,保障装置安全稳定运行。
1.2 软化工艺机理
紫铜经过冷加工(如轧制、拉伸)后,晶格结构畸变、位错密度增加,导致加工硬化,表现为强度和硬度提高,但塑性、韧性下降。软化热处理可有效消除这一问题。其原理是通过控制加热、保温和冷却,促进金属原子的扩散和晶体重构,消除加工硬化。具体来说,当紫铜加热至高于再结晶温度后,铜原子的热运动能力增强,能够突破晶格束缚,原来的细小等轴晶组织如图1,在塑性变形产生成核区形成新的等轴晶粒,取代原有变形结构,最终获得晶粒较为粗大的完全再结晶组织。如图2。通过合理控制热处理工艺参数,不仅能够恢复紫铜优良的塑性和韧性,还能显著优化其显微组织结构,进一步提升材料的综合性能。然而,工艺参数如加热温度和保温时间的确定仍存在挑战,需结合材料状态、设备条件及工艺要求综合考量。本文通过系统试验确定了相关参数,并提出了优化参数的工作流程,为后续研究和实际应用提供参考。
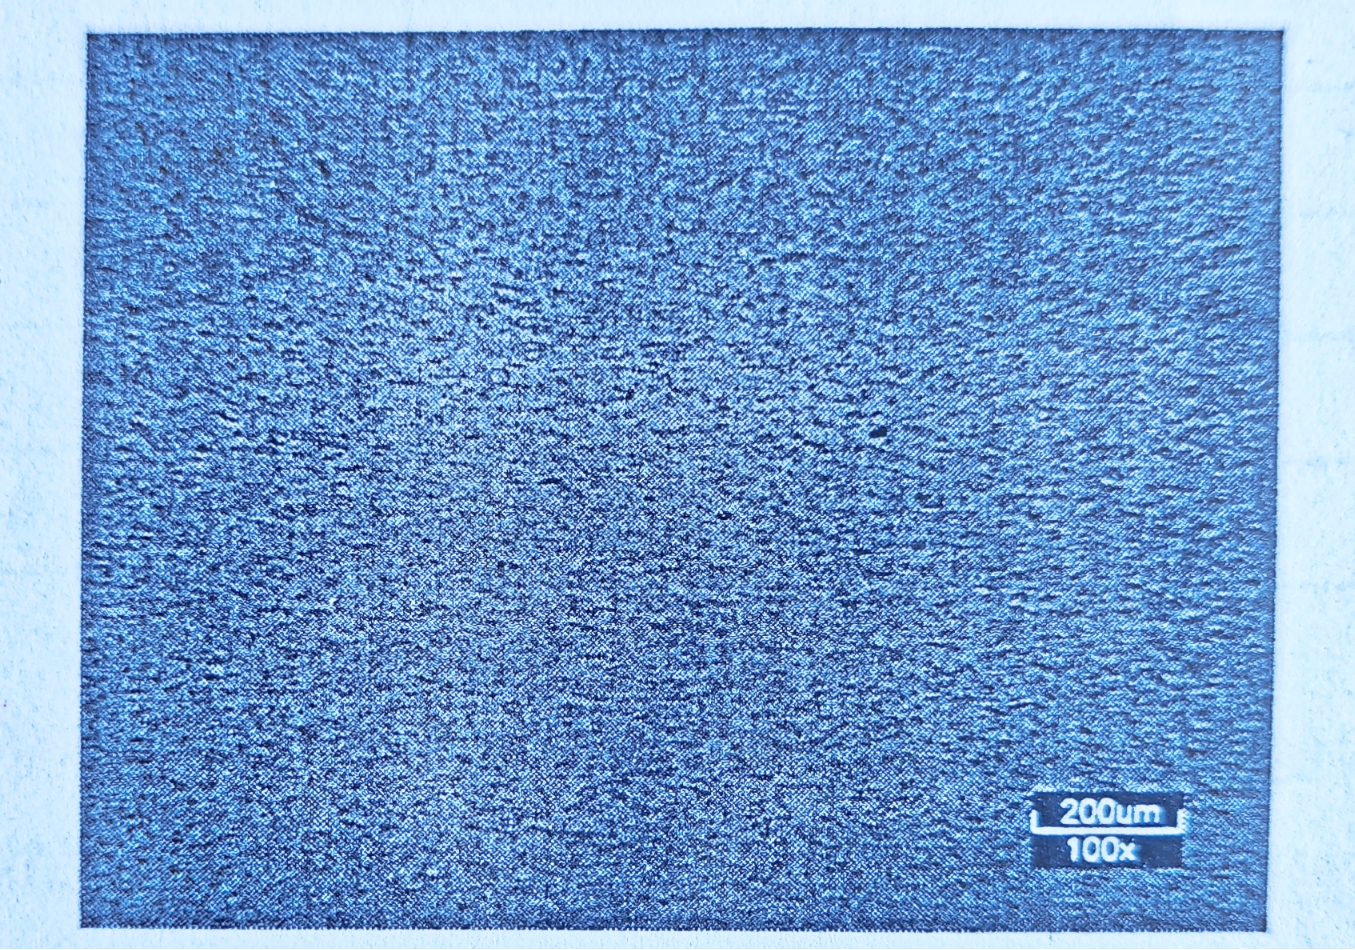
图1 热处理前铜棒金相组织(100×)
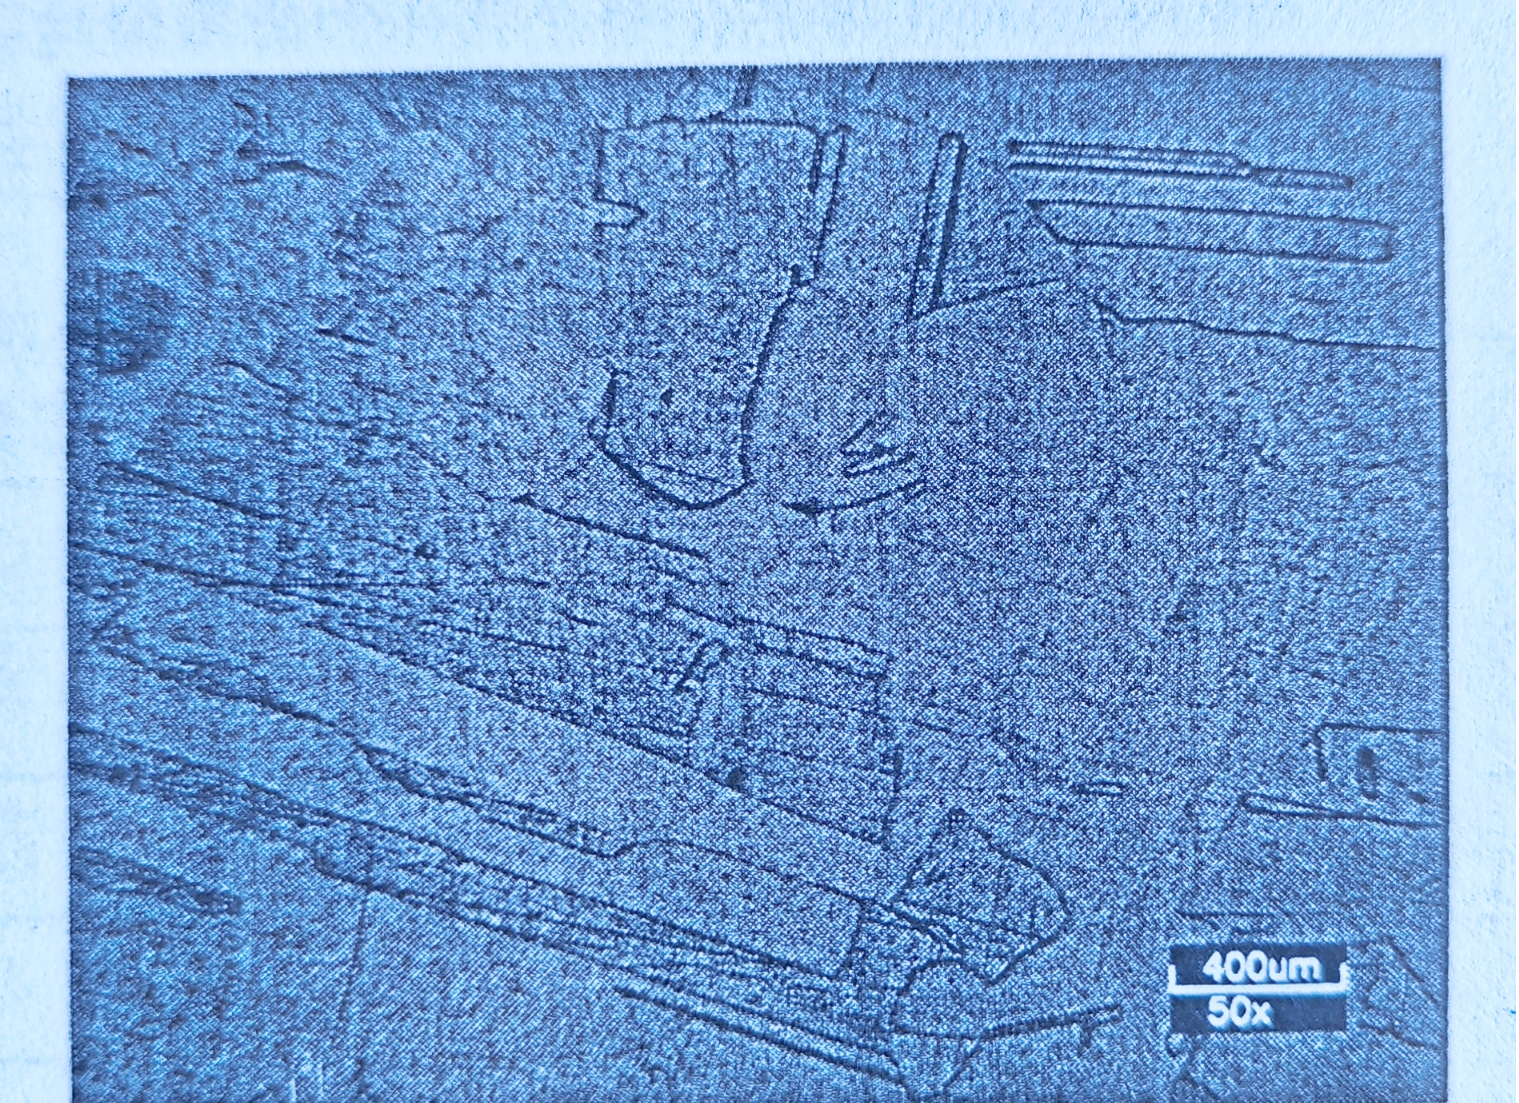
图2热处理后铜棒金相组织(200×)
2 实验方案及标准化工艺流程
本研究针对紫铜热处理最优工艺参数的确定,设计了系统化的五阶段实验方案(见图1左):首先通过实验1初步确定加热温度区间,实验2进一步细化温度参数区间,实验3优化加热时长,实验4对最优参数进行重复验证,实验5评估参数在不同规格样品(板材、棒材)中的适用性。该递进式设计保障了参数优化的科学性,并为工艺推广提供了理论基础。
所有实验严格遵循标准工艺流程(见图3右),包括样品规范制备(板料与棒料)、按设定条件加热、目标温度下恒温一定时间、水淬冷却以及硬度检测。全过程按统一规范执行,最大限度降低人为变量,确保数据可比性和实验可重复性。整个热处理流程涵盖升温、恒温和适当冷却等关键环节,促进紫铜均匀再结晶,最终提升材料的力学与组织性能。
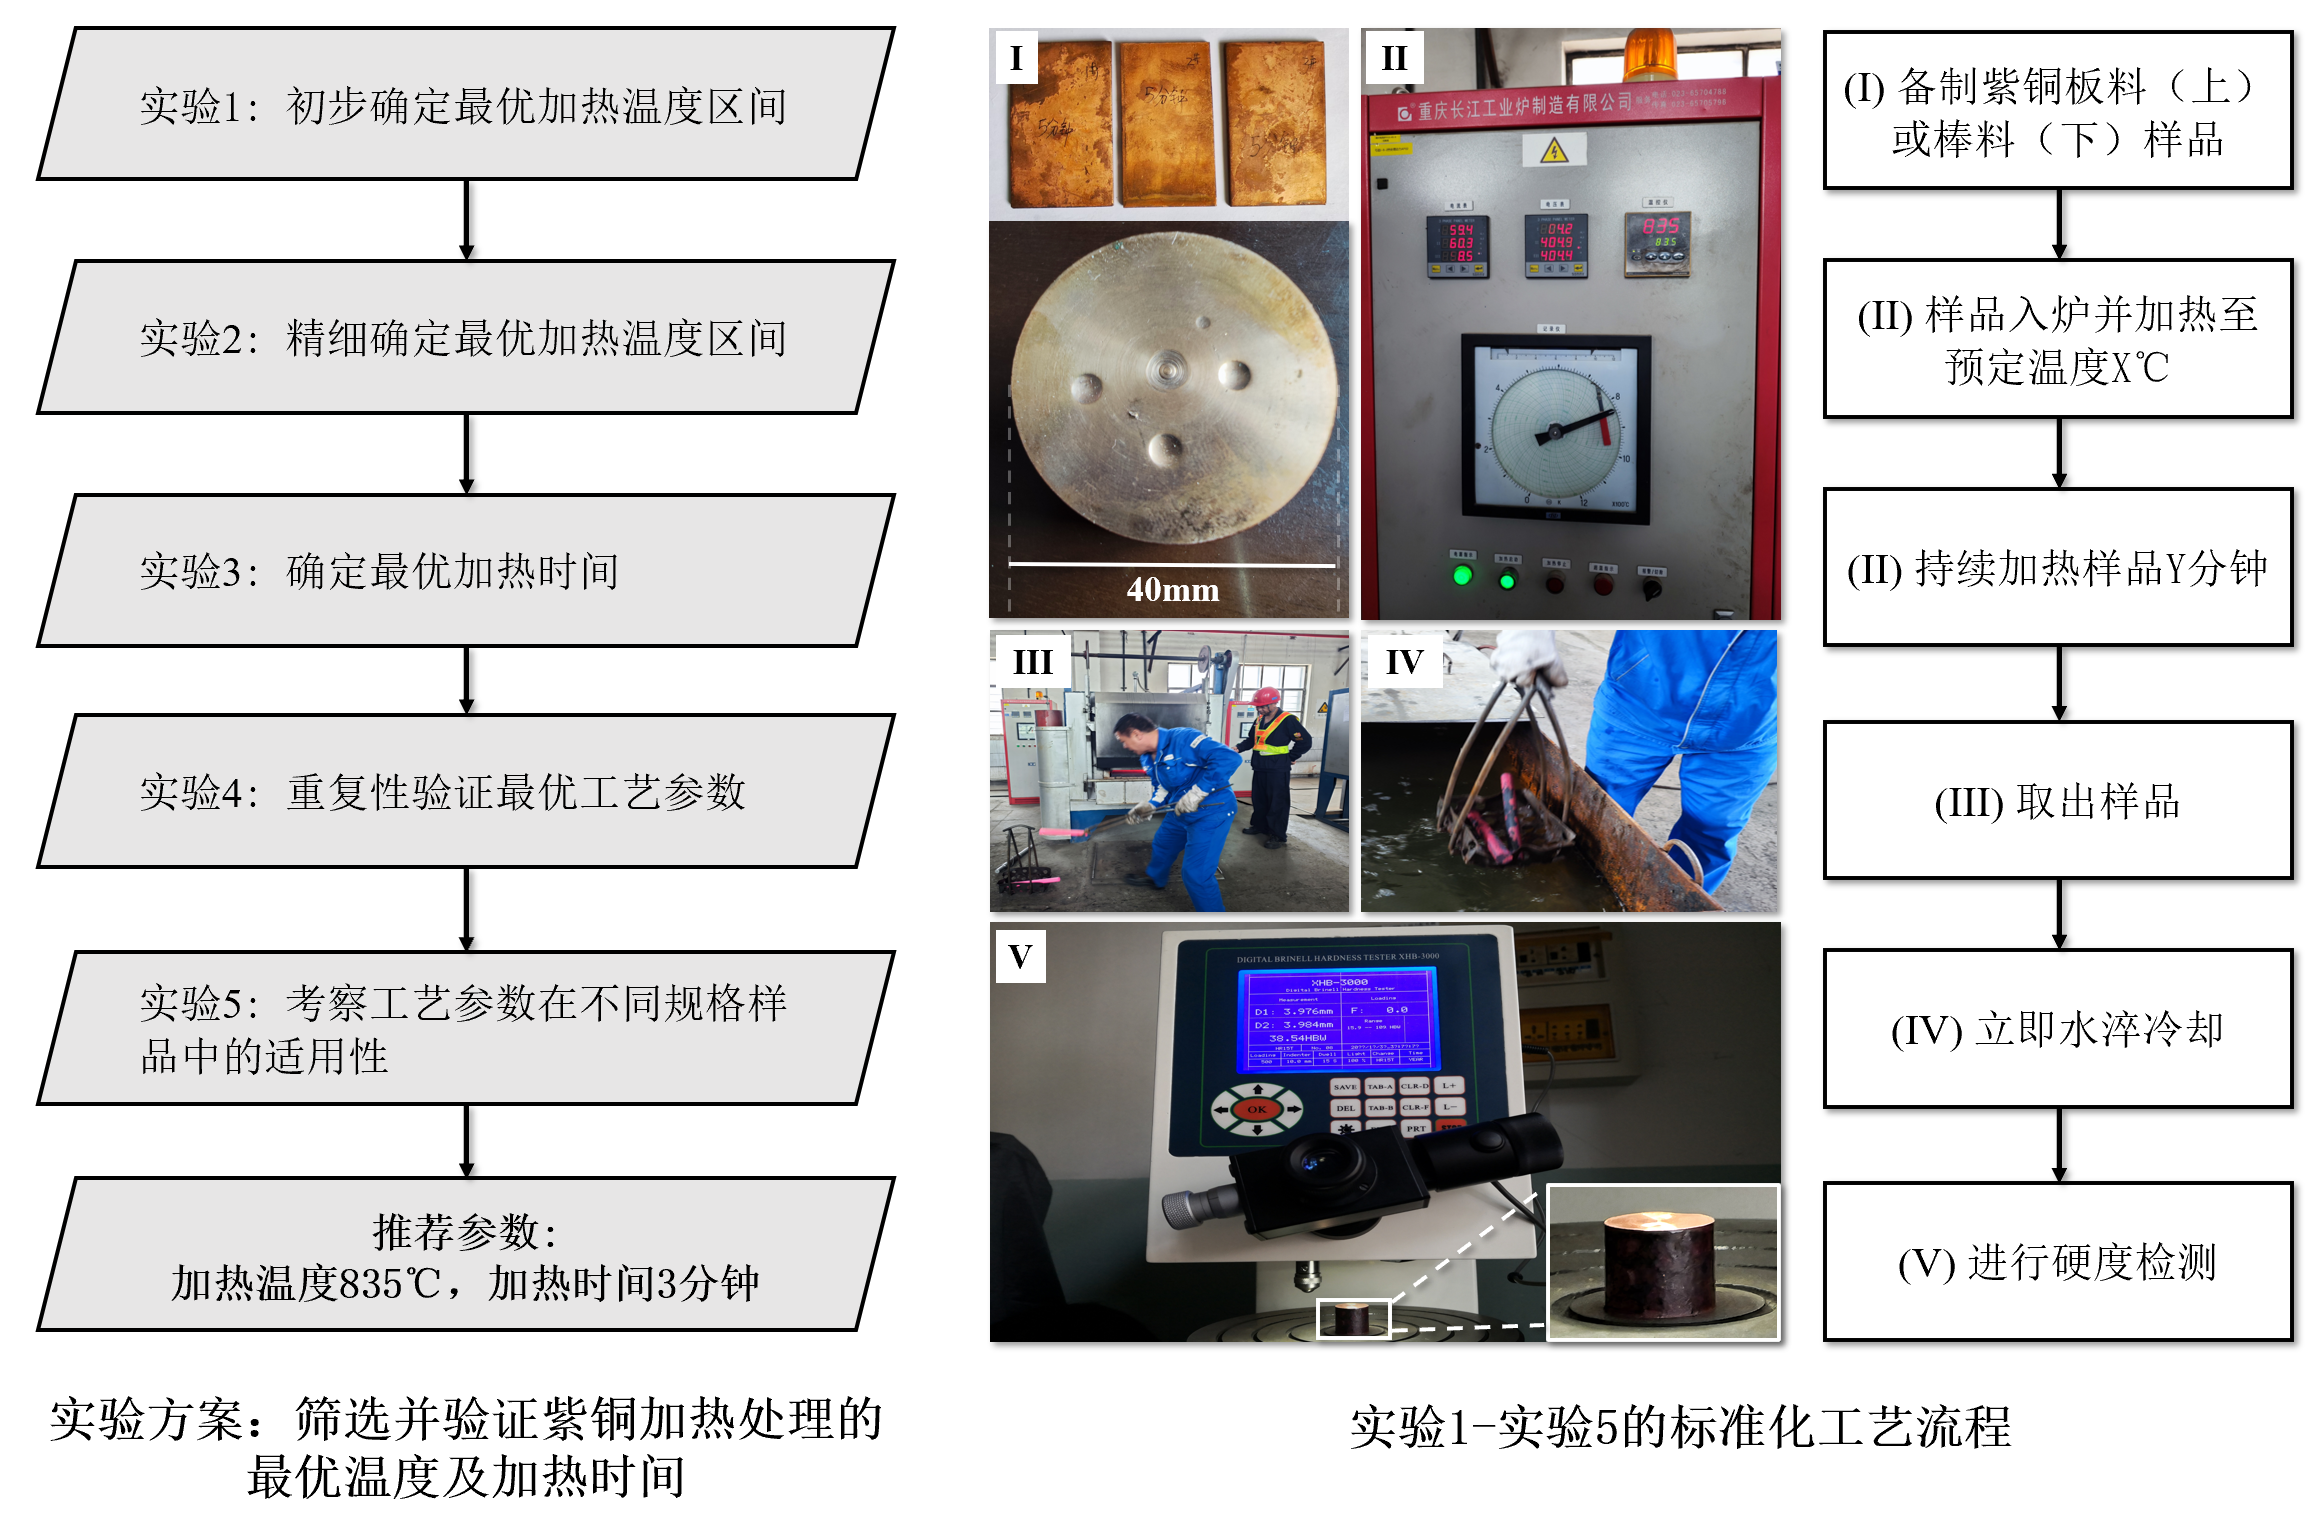
图3 实验方案设计(左)及各实验标准化工艺流程(右)
3 实验过程及结果
3.1 初步确定最优加热温度区间
初步试验采用厚度为2 mm、Cu含量达99.93%的紫铜板作为原材料,利用普通加热炉进行加热处理,并以清水作为冷却介质,系统检验了不同加热温度对试样维氏硬度(HV3)的影响。如图2(a)所示,随着加热温度的升高,铜板硬度表现出先升高、后降低、再显著升高的趋势。其中,在600°C和800°C时,试样的平均硬度分别为63.3 HV3和62.5 HV3;当加热温度升至850°C,硬度降至最低,仅有44.0 HV3。进一步升高至900°C及以上温度,硬度逐步回升,至1000°C时达到最高值92.7 HV3。该结果说明,紫铜的硬度对加热温度较为敏感,过低或过高温度均导致硬度升高,而在850°C附近存在明显软化区间。
3.2 精细确定最优加热温度区间
基于初步实验发现的软化区段,进一步开展了以850°C为中心的加热温度精细区间试验,温度范围设定为830°C至870°C,其他试验条件保持不变。由图4(b)可见,随着加热温度的升高,硬度先降后升,呈现出“V”字型变化趋势:其中830°C和840°C对应的维氏硬度均值分别为43.8 HV3和40.9 HV3,均处于区间最低水平,而当温度进一步升高至850°C、860°C和870°C时,硬度则分别上升至60.6 HV3、51.8 HV3和65.3 HV3。综合分析两轮试验结果,可知紫铜在830~840°C区间加热后,硬度达到最低。
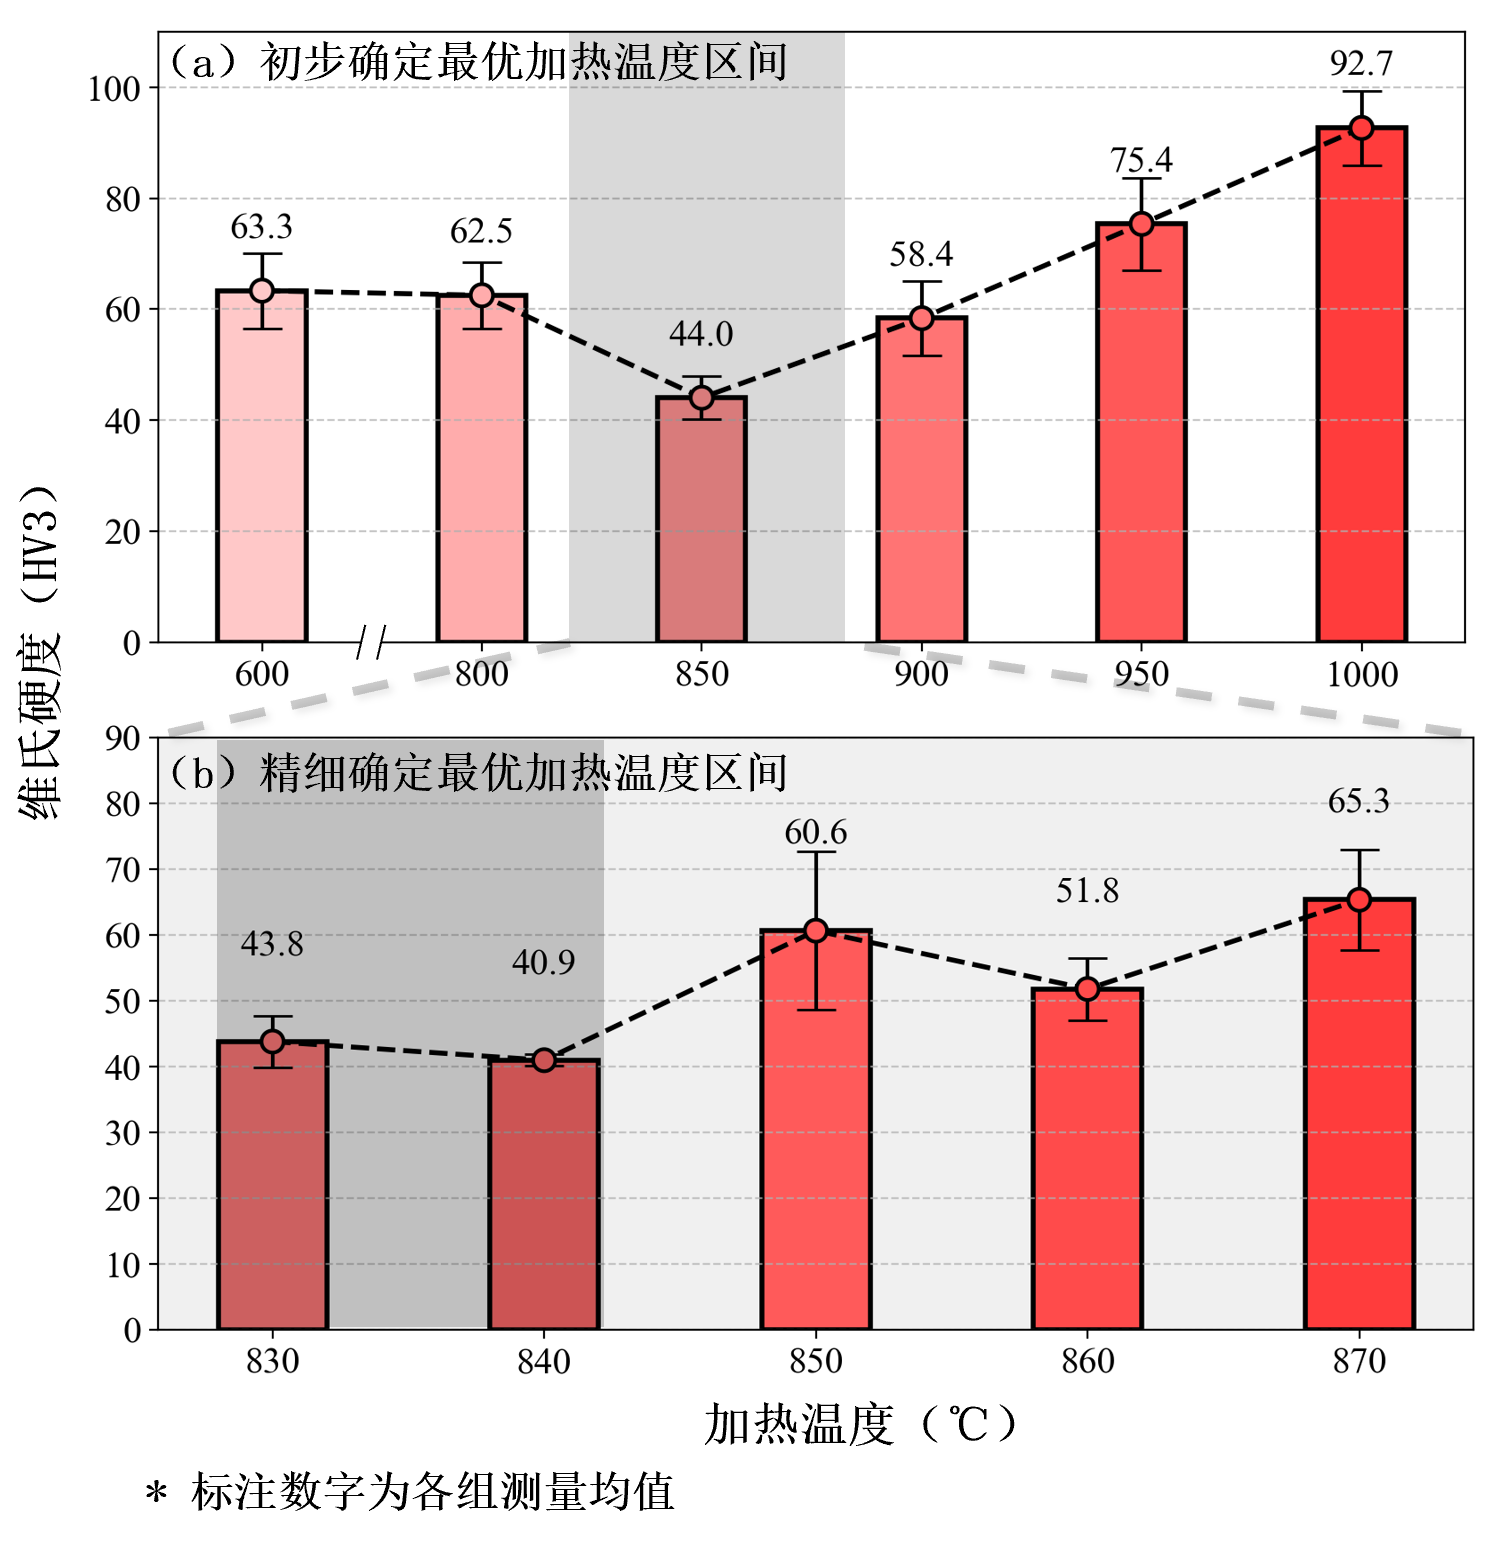
图4 (a)初步确定(b)精细确定最优加热温度区间
3.3 确定最优加热时间
在加热温度恒定为830℃,且原材料及冷却条件一致的条件下,实验3系统研究了加热时间对材料维氏硬度(HV3)的影响。由图5结果可见,随着加热时间的延长,材料的硬度呈现逐步上升的趋势,分别在5分钟、10分钟、15分钟和20分钟时达到42.7、48.8、64.4以及65.6 HV3。结果表明,较短的加热时间有助于获得较低的硬度值,其中以5分钟加热时材料硬度最低。因此,为实现材料的软化处理,并获得理想的低硬度性能,建议将加热时间控制在5分钟左右。
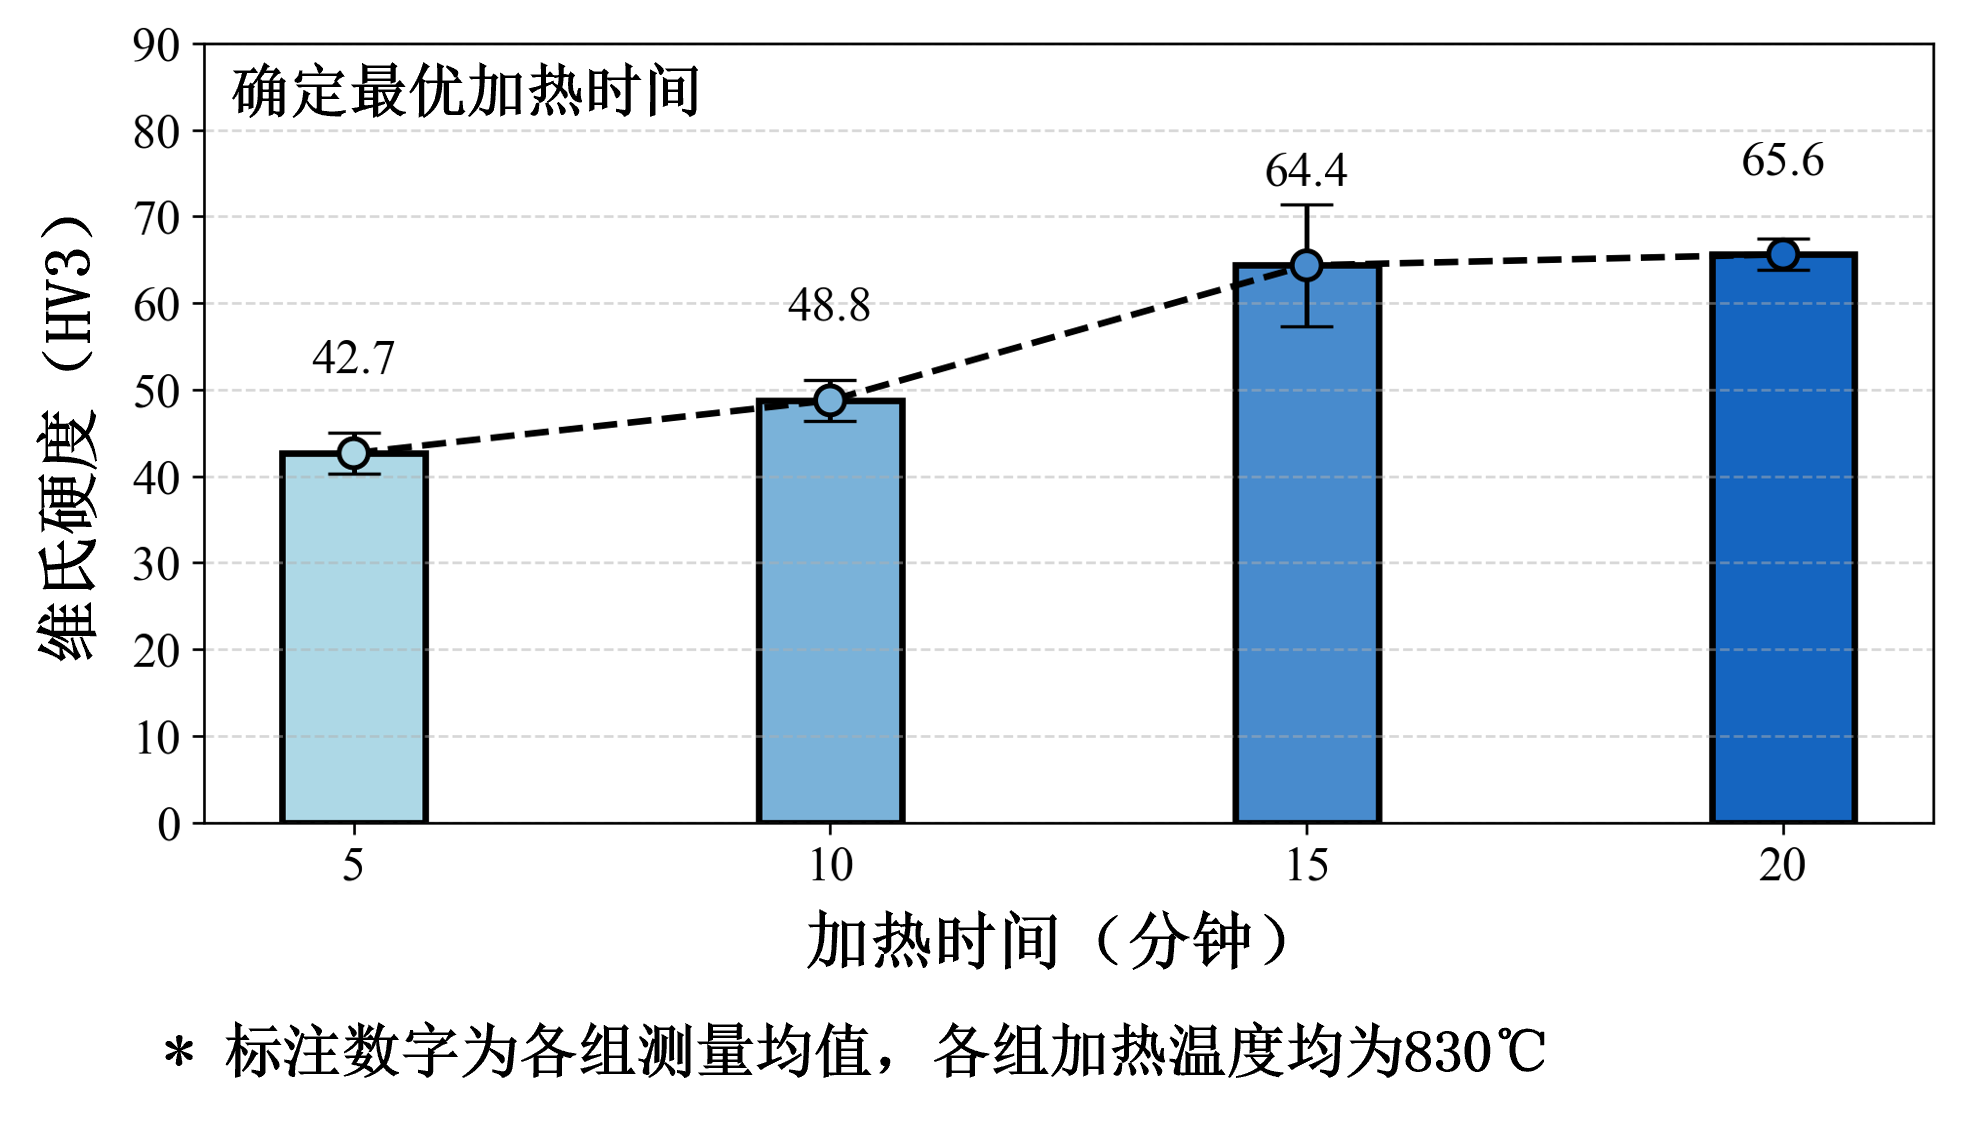
图5 确定最优加热时间
3.4 重复性验证最优工艺参数
根据前述实验结果,确定紫铜板材软化处理的最优工艺参数为加热温度830~840℃,加热时间小于5分钟。为验证其重复性和适用性,本实验选取两种初始硬度的母材(板料A:57.5 HV3,板料B:50.0 HV3),在835℃下分别加热3分钟和5分钟,并测量处理后的维氏硬度。如表1所示,板料A加热5分钟后平均硬度为40.22 HV3,降低17.28 HV3;加热3分钟后平均硬度降至38.0 HV3,降低19.5 HV3。板料B经5分钟处理后平均硬度为38.9 HV3,降低11.1 HV3。可见,在相同温度下,缩短加热时间可带来更显著的硬度降低效果,不同初始硬度的紫铜板材均表现出良好的软化效果,说明所确定的最优工艺参数具有良好的重复性和适用性,能够稳定满足软化处理需求。
表1 最优工艺参数重复性验证结果
紫铜板料 | 原始硬度 平均值 | 加热温度℃ | 加热时间 (分钟) | 处理后硬度值(HV3) | 处理后硬度 平均值 | 硬度降低平均值 |
板料A | 57.5 | 835 | 5 | 35.9; 36.8; 38.7; 40.6; | 40.2 | 17.3 |
3 | 38.2; 38.7; 42.7; 40.4; 41.1; | 38.0 | 19.5 | |||
板料B | 50.0 | 5 | 39.6; 39.4; 37.4; 37.0; 40.8; 37.9; 36.1; 42.8; | 38.9 | 11.1 |
3.5 最优工艺参数在不同规格样品中的适用性
本实验旨在基于前期试验结果,进一步验证最优工艺参数在不同规格紫铜材料上的适用性。为此,选用直径40 mm的紫铜棒料,在835℃下分别进行3分钟、5分钟和10分钟的热处理,随后测定材料表面的布氏硬度。由于棒料的尺寸较大,且布氏硬度(HBW)能够更准确地反映大尺寸样品的整体软化情况,故本节选用布氏硬度作为主要评定指标。由表2可见,按最优工艺参数处理后,棒料的硬度平均值在HBW 38.50~38.86之间,均未超过布氏硬度不高于HBW45的技术要求,充分说明所选工艺参数同样适用于紫铜棒料的软化处理,并可满足实际生产需求。
表2 最优工艺参数在紫铜棒料软化中的适用性
序号 | 加热温度℃ | 加热时间(分钟) | 处理后硬度值(HBW) | 处理后硬度平均值(HBW) |
1 | 835 | 3 | 39.4; 38.2; 39.3; 38.5; | 38.9 |
2 | 5 | 39.3; 37.9; 38.3; 38.5; | 38.5 | |
3 | 10 | 43.5; 52.6; 41.9; 40.6 | 44.6 |
4 结论
本研究系统分析并优化了紫铜材料的软化热处理工艺参数,通过五阶段实验明确最优加热温度为835℃、加热时间为3分钟。结果表明,所确定的工艺不仅有效降低了材料硬度,满足了密封垫片等应用的技术标准,而且在不同尺寸和形态的紫铜产品上均具有良好适用性。工艺的工业推广应用显著提升了产品质量与一致性,降低了企业生产和管理成本,增强了市场竞争力与运行安全性。总体而言,优化紫铜软化处理工艺为相关领域的高质量生产和应用提供了坚实基础和理论支持,具有重要的实际价值及广阔的推广前景。
5 价值与效益
本研究确定的紫铜材料软化处理工艺参数在工业应用中具有显著价值。优化后的热处理工艺不仅提升了配件的质量和服役寿命,还增强了产品的可靠性。具体效益如下:
(1)提高热处理效果和配件寿命:紫铜材料经优化热处理后,硬度均满足质量要求,有效延长设备使用寿命,提高运行稳定性。
(2)降低生产与管理成本:缩短并简化热处理工艺流程,降低了无效热处理时间和过高能耗,直接节约了生产成本。
(3)提升产品竞争力:优化工艺提升了产品质量,增强了企业在市场中的竞争优势和品牌影响力。
(4)增强安全性:优选工艺参数确保产品结构和机械性能的稳定,降低配件失效风险,提高运行安全性。
综上所述,合理优化紫铜材料热处理工艺,不仅显著提升了产品实际应用效果,也为企业带来了良好的经济效益与市场竞争力。
参考文献
[1] HG/T 20609-2009 钢制管法兰用金属包覆垫片(PN系列)[S]. 主要起草人:蔡暖姝、应道宴、蔡仁良、刘宝中、康美琴、施雪峰、陈伟.
[2]HG/T 20630-2009 钢制管法兰用金属包覆垫片(Class系列)[S]. 主要起草人:蔡暖姝、应道宴、蔡仁良、刘宝中、康美琴、施雪峰、陈伟.
[3]GB/T 4340.1-2024 金属材料 维氏硬度试验 第1部分:试验方法[S]. 主要起草人:高怡斐、孟羽、钟雪泉、苏诚、侯晓东、卫志清、董莉.
[4] GB/T 5231-2022 加工铜及铜合金牌号和化学成分[S]. 主要起草人:赵万花、郭慧稳、刘月梅、董朝晖、魏连运.
[5]GB/T 231.1-2018 金属材料 布氏硬度试验 第1部分:试验方法[S]. 主要起草人:高怡斐、董莉、张凤林、卢丹、蔡宁、钱宝根、方健、张红菊、殷建军、李荣锋、黄飞.
[6] 22 08-CJ-38-2013 热处理作业指导书[S]. 主编:彭亮.
[7] GB/T 2059-2017 铜及铜合金带材[S]. 主要起草人:赵万花、郭慧稳、姚廷鑫、胡勇、刘清兰.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
