
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本某炼化装置挤压机配套调整环属于大直径薄壁环形精密件,内孔与主轴采用过盈配合,两端面垂直度、内孔尺寸公差要求严苛,加工后容易出现内孔椭圆变形,导致装配失效。本文以Q235材质挤压机调整环为例,梳理原始加工工艺流程,分析内孔椭圆超差的主要原因,从材料特性、残余应力释放、工序排布、工装装夹四个方面拆解变形机理,提出改进后的加工工艺路线。通过将高精度内孔精加工工序后置、增加自然时效静置、分层切削控制加工应力等措施,有效控制了圆环椭圆度,提升了零件尺寸稳定性与装配合格率。相关成果可为炼化设备同类薄壁环形精密件加工工艺优化提供实践参考。
关键词:挤压机调整环;薄壁环形件;加工变形;残余应力;工艺优化;炼化设备
引言
某炼化装置挤压机依靠调整环实现主轴轴向定位与间隙补偿。调整环是大直径薄板环形结构,内外径尺寸跨度大,壁厚小、刚性差。图纸要求内孔具备精密尺寸公差,两端面对轴心垂直度公差0.02mm,依靠过盈装配实现定位锁紧,零件圆度直接影响挤压机组运行稳定性。薄壁环形件加工变形是机械制造的常见难题,受切削残余应力、材料塑性、装夹力、工序排布等多种因素影响。粗精加工顺序不合理容易引发加工后回弹变形。炼化现场检修备件多采用Q235普通碳素钢下料加工,材料刚度偏低,塑性变形倾向明显。如果沿用常规“先精车内孔、后平面磨削”的加工流程,全部工序完成后应力集中释放,会导致内孔椭圆度超标,无法满足过盈装配要求。现有研究多针对航空、轴承行业的高精度环件开展变形控制,针对炼化装置现场自制薄壁调整环的工艺优化案例较少。本文结合现场加工实际,复盘原工艺缺陷,系统分析变形原因,设计新的工艺路线并验证使用效果,解决了调整环椭圆变形报废问题,降低了备件加工成本与装置停机检修时间。
1 调整环零件技术要求与原始加工工艺案
1.1 零件结构与精度要求
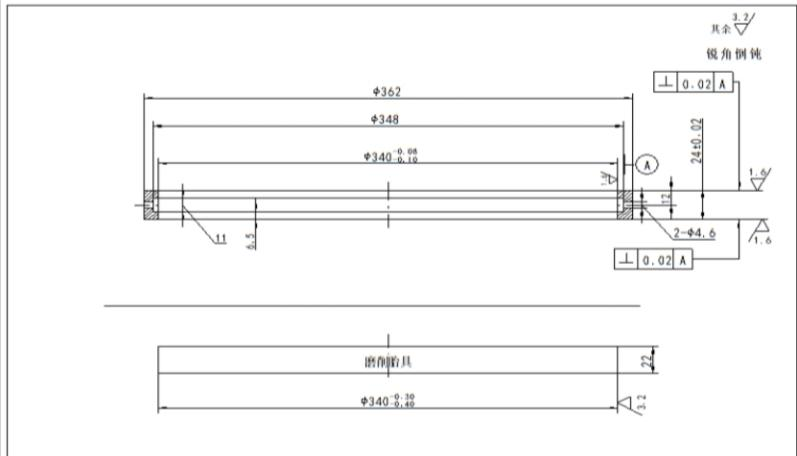
图1调整环零件图
挤压机调整环毛坯采用板材数控切割成型。成品外径φ362mm,内孔公称尺寸φ340mm并设置严格尺寸公差,板厚40mm,属于典型的大直径薄壁回转件,零件图纸如图1所示。
核心精度指标如下:
(1) 内孔与主轴过盈配合,圆度、尺寸公差控制严格,椭圆变形量需控制在0.05mm以内;
(2) 两端面对中心轴线垂直度公差0.02mm,厚度为定位尺寸,预留磨削加工余量;
(3)端面需平面磨削加工,保证平行度与密封贴合精度;
(4)环体均匀分布装配定位孔,钻孔后不允许出现局部应力集中变形。
零件材料选用Q235碳素结构钢,成本低廉、采购方便,但屈服强度低、刚性弱,切削加工后弹性回弹量大,相比45#调质钢、铸铁更容易产生永久塑性变形。
1.2 试原始加工工艺流程准
原始工艺按常规回转件加工思路制定,工序排布如下:
(1)数控火焰切割下料:调整环毛坯下料尺寸φ382×φ320×40mm,同步切割磨削专用胎具板材φ380×28mm;
(2) 数控车削加工:一次性装夹完成内外圆粗精车,厚度方向预留0.3mm磨削余量,内孔直接加工至图纸最终尺寸;
(3) 钻床加工环体装配定位孔;
(4) 工装装配:将磨削胎具固定在调整环端面;
(5) 平面磨削:依托胎具装夹磨削两端面至厚度成品尺寸;
(6)完工检验、交付装配。
2 调整环加工椭圆变形机理分析
2.1 原材料刚性不足,抗变形能力弱
零件选用Q235低碳钢,未经调质热处理,材料基体塑性高、弹性模量低,加工过程中在切削力、夹紧力作用下容易产生塑性变形。相比45#调质钢、灰铸铁,Q235材料内部没有均匀强化组织,切削后表层产生大量拉伸残余应力,应力释放时环体沿径向不均匀收缩,最终形成内孔椭圆。如果生产条件允许,换成45#调质钢或铸铁可以从材料层面提升刚性,但炼化现场备件加工受材料采购周期限制,无法随意更换原材料,只能通过工艺优化来弥补材料缺陷。
2.2 加工残余应力集中累积,后期无序释放
机械切削过程会产生两类残余应力:一是切削热造成工件表层与芯层温差,表层金属冷却收缩受基体约束形成拉应力;二是刀具挤压、剪切作用使金属发生塑性变形,加工完成后弹性变形回弹产生内应力。
原工艺先将内孔一次性精车至成品尺寸,后续钻孔、平面磨削不断改变工件受力状态,每道工序新增的切削应力叠加到原有应力场上。全部加工结束后,环体外部约束解除,累积的残余应力自由释放,薄壁环不同位置应力分布不均,径向收缩量存在明显差异,直接导致内孔失圆。
2.3 工序排布逻辑不合理,高精度尺寸提前加工
原工艺的核心缺陷在于把高精度内孔精加工放在了全部工序的最前面。钻孔、平面磨削都会对环体产生外力扰动,内孔成型后工件内部应力持续变化,后续工序的夹紧力、磨削力会改变圆环应力平衡状态,引起内孔尺寸持续变形。薄壁环形精密件加工的通用原则是:高精度配合尺寸应放在最后一道工序,避免后续加工扰动已经成型的精密表面。原工艺完全违背了这一加工逻辑,这是椭圆变形超差的主要人为工艺因素。
3 调整环加工工艺改进方案
3.1 优化后的完整工艺路线
(1) 数控切割下料:毛坯尺寸保持φ382×φ320×40mm不变,同步加工多功能磨削+精车复合胎具;
(2) 粗车半精加工:车削外圆至成品尺寸,内孔只车出槽型,内径预留5mm精加工余量,厚度方向保留0.3mm磨削余量;
(3)钻床加工装配定位孔,去除孔口毛刺;
(4)工装装夹:将复合胎具贴合工件端面,完成两端面磨削至图纸厚度尺寸;
(5) 自然时效定型:磨削完成后,工件在常温环境静置2~3小时,释放磨削、钻孔产生的表层残余应力;
(6)胎具定位精车内孔:以磨削完成的端面为基准找正找平,采用分层分次切削方式加工内孔:第一层切削去除大部分余量,剥离应力富集层;二次静置短时时效,检测内孔圆度,确认无明显变形;最后单刀切削0.3mm余量,直接加工至图纸规定的内孔尺寸公差;
(7)成品全项检测:测量内孔圆度、厚度、端面垂直度,合格后入库交付。
3.2 关键优化工艺措施说明
3.2.1 高精度内孔工序后置,规避后续工序扰动
将内孔精加工调整为全部机加工序的最后一步,钻孔、平面磨削等容易产生应力扰动的工序全部提前完成。所有粗加工、半加工产生的残余应力在时效阶段提前释放,精车内孔时工件应力场趋于稳定,加工完成后没有后续外力工序,从根源上消除了应力二次变形的风险。
3.2.2 引入自然时效,分步释放残余应力
采用常温自然时效工艺,利用金属常温下缓慢晶格松弛效应释放切削残余应力,不需要热处理设备,适合炼化现场的简易加工条件。设置两次时效静置节点:平面磨削完成后静置2~3小时释放磨削应力;分层粗车内孔后再静置,观察圆度变化,确认应力稳定后进行最终精车。对于大型厚壁环件,可以延长自然时效周期至数天,进一步提升尺寸长期稳定性。
3.2.3 分层切削降低单次切削应力
放弃传统一刀成型的方式,采用分层去除内孔余量。单次切削深度减小,切削力、切削热同步降低,避免了局部应力集中;首层切削剥离前期多道工序累积的应力富集表层,二次静置后工件应力均匀化,最后微量精车只去除少量金属,产生的新增残余应力极低,工件成型后回弹变形量可以忽略。
3.2.4 复合胎具一体化装夹,均匀分散夹紧力
优化磨削工装结构,设计同时适用于平面磨削和内孔精车的复合胎具,全程以工件端面定位、轴向压紧,避免径向卡盘夹持造成的局部挤压变形。胎具与工件端面完整贴合,夹紧力均匀分布在整个环形端面上,消除了单点集中夹持产生的塑性变形,保证了端面垂直度精度稳定。
4 改进工艺应用效果验证
4.1 尺寸精度控制效果
采用改进工艺加工多批次调整环后,成品内孔椭圆变形量稳定控制在0.04mm以内,满足图纸过盈装配精度要求,不需要人工整形即可直接与主轴装配,装配顺畅无卡滞。两端面垂直度实测值均小于0.02mm,厚度尺寸、定位孔位置精度全部达标,零件一次加工合格率由原工艺不足50%提升至100%,彻底解决了加工报废问题。
4.2 应力变形控制机理验证
改进工艺通过工序重构、分步时效、分层切削三重手段,实现了残余应力的有序释放。前期钻孔、磨削产生的应力在静置阶段提前释放,精车内孔阶段工件基体应力趋于平衡,精加工产生的微量切削应力没有后续工序扰动,成型后环体尺寸长期稳定。存放72小时后复测圆度无明显变化,解决了零件长期存放后尺寸漂移的问题。
5 结论
(1)某炼化装置挤压机Q235材质调整环原加工工艺存在工序排布缺陷,高精度内孔精加工前置,叠加Q235钢材低刚性、加工残余应力累积释放,造成内孔椭圆度最高达0.40mm,无法满足过盈装配工况使用要求。
(2) 通过重构工艺流程,将内孔精加工调整为最终工序,增加两次常温自然时效分步释放残余应力,采用分层切削、复合端面胎具装夹,可将调整环椭圆变形控制在0.04mm以内,零件一次加工合格率达到100%。
(3)针对炼化现场自制大直径薄壁环形备件,在无法更换高强度原材料的前提下,依靠工序优化、时效去应力、切削参数调整等低成本工艺手段,能够有效控制加工变形。该优化方案设备适配性强、加工成本低,可推广应用于泵、挤压机、搅拌器同类环形精密备件的加工制造。
(4)薄壁环形件加工变形的核心控制逻辑是有序释放残余应力、减少精加工后外力扰动。后续可结合振动时效、低温去应力热处理进一步缩短时效周期,提升批量加工效率。
参考文献
[1] 郭湘宇, 辛道银. 薄壁圆环零件加工过程中变形控制研究[J]. 机械制造, 2021, 59(02): 68-70.
[2] 金属加工编辑部. 利用时效处理控制薄壁件的变形[J]. 金属加工(冷加工), 2015(11): 56-59.
[3] GB/T 25712-2010, 振动时效工艺参数选择及效果评定方法[S]. 北京: 中国标准出版社, 2010.
[4] 李刚. 薄壁环形回转件车削变形产生机理与控制措施[J]. 制造技术与机床, 2023(05): 92-96.
[5] 王健. 石化设备薄壁密封环加工工艺优化[J]. 石油化工设备技术, 2022, 43(04): 61-64.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
