
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:炼化行业炼油、乙烯、聚合等核心生产装置长期处于高温、高压、连续化运行状态,装置配套的15CrMo耐热钢、304不锈钢仪表支座、管线支撑支架、设备固定底座等机电仪备件用量巨大。在传统手工焊接加工模式下,耐热钢、不锈钢仪表备件普遍存在焊接热变形量大、平面度与垂直度尺寸超差、焊缝气孔、微裂纹等质量缺陷,备件一次加工合格率仅为86%。工件变形后需人工校正、二次补焊修复,不仅大幅增加焊丝、板材等耗材损耗,延长单件加工工期,还存在抢修备件交付滞后、影响装置检修进度的问题,同时外委加工也产生高额外协成本。本文立足非标件加工实际工况,针对耐热钢仪表备件焊接变形核心问题,从工装夹具改造、坡口形式优化、焊接参数标准化、焊接顺序调整、焊前焊后温控工艺五个维度开展系统性工艺优化,配套自制简易定位工装落地应用。现场实践结果表明,优化后焊接件一次合格率提升至99.2%,单件加工周期缩短22%,每年可节约耗材、人工及外委加工费用3万余元,有效解决了石化耐热钢小型备件焊接变形、质量不稳定、加工效率低的行业共性问题,可为同类炼化企业机电仪非标构件加工工艺升级提供实践参考。
关键词:炼化装置;耐热钢;仪表备件;焊接工艺;焊接变形;工艺优化
1 引言
1.1 加工工况概述
大型石油化工生产装置工艺流程复杂、设备密集度高,各类仪表固定支架、管线支撑件、阀门底座、检修工装等非标小型备件种类繁多、规格零散、需求量大。非标构件加工工序承担各类仪表、机电设备非标备件自制加工、损坏构件现场修复及应急抢修加工任务,年均自制、修复各类焊接加工件2000件以上,可替代80%以上小型非标备件外委加工需求,是降低运维成本、保障装置长周期稳定运行的关键工序。
适配炼化高温高压工况的仪表备件多采用15CrMo珠光体耐热钢,该材质具备耐高温、抗蠕变、热稳定性强的优势,广泛应用于高温管线、高温仪表固定部位;常温防腐工况备件多采用304奥氏体不锈钢,具备优良的耐酸碱腐蚀性能。两类钢材物理特性差异较大,15CrMo耐热钢热敏感性高、焊接残余应力大,极易产生热变形与焊接裂纹,对焊接工艺、温控条件、操作规范性要求极高;304不锈钢导热差、线膨胀系数大,薄壁构件焊接易发生翘曲变形,存在晶间腐蚀风险。
表1 母材基础参数表
材质 | 通用工况 | 板材常用厚度 | 焊接难点 |
15CrMo珠光体耐热钢 | 高温仪表支架、承重底座 | 6~14mm | 热敏感性高、残余应力大,易产生冷裂纹、焊接变形 |
304奥氏体不锈钢 | 常温防腐仪表支座、管线支架 | 3~8mm | 导热差、线膨胀系数大,薄壁件极易曲变形,易晶间腐蚀 |
1.2 传统焊接工艺现存问题
长期以来,仪表备件焊接加工以传统手工自由焊接为主,无标准化工装定位、无统一工艺参数、无规范温控流程,适配小批量、多规格的非标备件加工场景,但工艺短板问题突出。一是工件定位无约束,加工过程随意摆放,焊接受热后易发生位移偏移;二是焊接热输入管控无序,操作人员仅凭经验调整电流电压,热输入量过大且不均匀;三是冷却过程无管控,自然冷却速度过快,导致焊件收缩应力集中。
受上述问题影响,加工完成的仪表支架、底座普遍出现弯曲、扭曲、翘边等变形问题,工件平面度、垂直度难以满足设备安装标准,大量工件需要人工火焰校正、二次补焊打磨。不仅增加无效作业工时,降低备件交付效率,在装置紧急抢修工况下,极易出现备件加工滞后、耽误检修工期的情况,同时重复加工、返修也造成了原材料与人工成本的严重浪费,难以适配现代化炼化企业精益生产、提质增效的运维要求。
2 耐热钢仪表备件焊接变形及缺陷成因分析
结合多年加工经验及现场质量检测数据,15CrMo耐热钢、304不锈钢仪表备件焊接变形、焊缝缺陷的产生,是工件结构、加工工艺、工装设备多重因素共同作用的结果,具体成因如下:
2.1 工件结构固有因素
加工的仪表备件多为薄壁板材、长条形支架、轻量化底座类构件,工件整体刚性较弱、壁厚均匀性差、结构不对称。在焊接高温作用下,焊缝区域金属受热膨胀,非焊缝区域受常温约束,工件内部产生不均匀的热应力与收缩应力。薄壁构件抗变形能力极差,无法抵消焊接残余应力,最终出现整体翘曲、侧弯、扭曲变形。同时,小型仪表支座多为边角局部焊接,热源集中,进一步加剧应力失衡与构件形变。
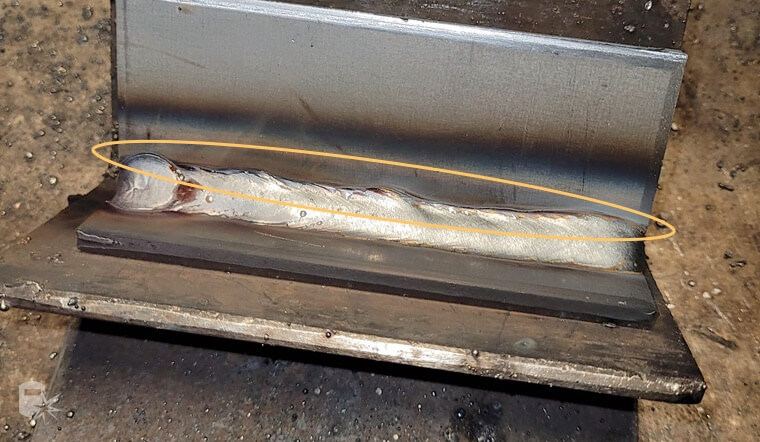
图1 传统工艺焊件变形实物图(弯曲、翘边)
2.2 传统焊接工艺不规范问题
原有加工模式未建立标准化作业体系,人为操作的主观性较强。第一,焊接参数没有统一标准,为追求加工速度,常选用大电流施焊,单道焊道厚度偏大,局部热输入过高,扩大构件受热范围;第二,施焊顺序缺乏规划,普遍采用单边连续焊接方式,没有对称分段控应力措施,造成收缩应力单向累积;第三,缺少焊前预热、焊后保温缓冷流程,耐热钢焊后直接空冷,焊缝及热影响区易形成淬硬组织,诱发微裂纹、气孔等缺陷,降低构件服役安全性。
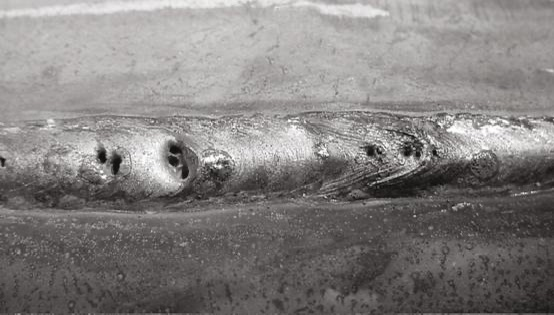
图2 焊缝典型缺陷实拍图(气孔、微裂纹)
2.3 工装配套条件短板
工艺优化前缺少专用焊接定位夹持工装,构件直接放置操作台自由施焊,缺少基准定位与刚性夹持装置。电弧冲击、高温热胀、人为触碰都会带来构件微小位移,偏差不断累积造成尺寸超标;缺少统一限位基准,不同规格构件加工基准不一致,构件尺寸一致性差,既增加现场装配难度,也增大后期校正打磨工作量。
3 焊接工艺系统性优化改进方案
针对上述形变缺陷与工艺短板,结合仪表备件装配精度要求高、安全管控标准严格、小批量多规格的加工特征,区分15CrMo耐热钢、304不锈钢两类母材制定差异化优化方案,从工装配套、坡口结构、焊接参数、施焊顺序、全程温控五个维度构建标准化作业流程。
3.1 自制可调式定位夹持工装,统一加工基准
为消除焊接位移、基准不统一带来的尺寸偏差,自主设计通用可调焊接夹持工装。工装以厚碳钢板为承载底座,配套可滑动限位挡板、升降式刚性夹持夹具,可根据仪表支架、底座长宽尺寸灵活调节限位间距,覆盖绝大多数非标仪表备件加工需求。
加工时将构件刚性卡紧固定在工装基准面上,完全限制水平滑移、垂直翘曲,从物理约束层面消除自由焊接产生的形变偏差。工装结构简单、制作成本低、调试便捷,适配快速加工、应急抢修场景;统一加工基准后,构件尺寸一致性大幅提升。
3.2 差异化坡口优化,降低焊接热输入
根据母材材质、板材厚度制定分级坡口标准,摒弃单一坡口加工方式,减少焊材填充量,从源头降低总热输入:
1)厚度6 mm以下304不锈钢薄壁支座:采用30°~45°小角度V型坡口,坡口间隙控制0.5~1 mm,缩小焊缝填充面积,降低热输入总量;
2)厚度6 mm以上15CrMo耐热钢承重底座:采用X型双面坡口、分层双面施焊,相比传统单面V型坡口可减少30%以上焊材填充量,均匀分散焊接应力,规避单侧受热变形,同时改善焊缝熔合效果,减少夹渣、气孔缺陷。
3.3 建立材质差异化标准化焊接参数
摒弃依靠操作人员经验调参的传统模式,通过多组对比焊接试验,分别固化15CrMo耐热钢、304不锈钢成套焊接参数,实现全工序统一执行。304不锈钢采用氩电联焊工艺,全程小电流短弧施焊,控制热输入,抑制热变形与晶间腐蚀;15CrMo耐热钢采用分层多道焊,分层管控电流,单层焊道厚度不超过2 mm,避免厚焊道造成应力集中。
表2 优化前后标准化焊接参数表
材质 | 焊接工艺 | 焊道类型 | 焊接电流(A) | 电弧电压(V) | 备注 |
304不锈钢 | 氩弧焊 | 打底/填充/盖面 | 90~120 | 18~22 | 小电流短弧,控制热输入 |
15CrMo耐热钢 | 手工电弧焊 | 底层打底 | 85~100 | 20~23 | 分层多道焊,单层厚度≤2mm |
15CrMo耐热钢 | 手工电弧焊 | 中层填充 | 110~130 | 21~24 | 控制层间温度 |
15CrMo耐热钢 | 手工电弧焊 | 面层盖面 | 95~115 | 19~22 | 避免焊缝过热 |
3.4 优化施焊顺序,均衡抵消焊接收缩应力
取消单边连续施焊工艺,针对对称长条类仪表构件采用对称分段退步焊:将整条焊缝拆分为80~100 mm短焊段,双人对称同步施焊或单人分段反向交替焊接,使构件两侧、各分段区域受热均匀,相互抵消收缩应力,避免单向应力累积引发弯曲、扭曲。针对非对称小型支座,采用间隔跳焊工艺分散热源,控制整体形变偏差。
3.5 完善焊前焊后全流程温控工艺,释放残余应力
针对15CrMo耐热钢高裂纹敏感性,建立标准化温控作业流程:焊前采用火焰均匀加热焊缝及两侧100 mm范围,升温至150 ℃后保温5~10 min,消除母材初始内应力,缩小焊接温差;施焊全程维持层间温度不低于预热温度,杜绝温度骤降;焊接完成后立即使用石棉布完整包裹构件缓冷,禁止露天快速空冷,规避淬硬裂纹与残余应力堆积。针对304不锈钢构件,焊后及时清水降温、打磨去除表面氧化层,抑制高温氧化变形,提升焊缝成型质量。
表3 15CrMo温控工艺参数
工序 | 工艺要求 | 执行标准 |
焊前预热 | 焊缝两侧100mm范围均匀加热 | 预热温度150℃,保温5~10min |
焊接过程 | 持续维持层间温度 | 温度不低于预热温度 |
焊后冷却 | 石棉布整体包裹缓冷 | 禁止露天快速自然冷却 |
4 现场应用效果验证
本次工艺优化方案在炼化非标构件加工工序全面落地应用,通过对比优化前后的质量、效率、成本三项核心指标,验证工艺优化成效,数据均取自连续3个月实际生产统计结果。
4.1 加工质量显著提升
工艺优化前,耐热钢、不锈钢仪表焊接件一次加工合格率仅86%,焊缝气孔、微裂纹缺陷发生率9.2%,构件尺寸变形超差率11.8%;工艺优化实施后,构件一次加工合格率提升至99.2%,焊缝缺陷发生率降至0.8%,尺寸变形超差问题基本消除。所有成型构件焊缝成型均匀、熔合充分,经渗透、磁粉无损检测无隐性内部缺陷,完全满足炼化仪表设备装配与长期安全运行标准,消除不合格构件投入现场使用的安全隐患。
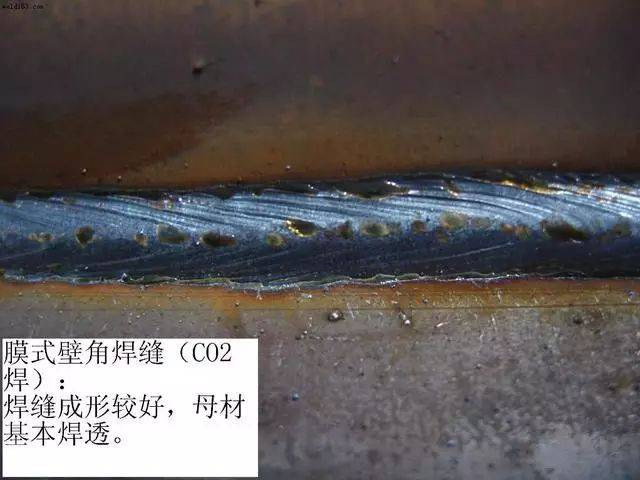
图3 优化后成型良好的仪表支架焊缝实物(无变形、无表面缺陷)
4.2 加工效率与经济效益分析
实施整套优化工艺后,构件返修校正工作量大幅下降,单件加工周期缩短22%。减少焊丝、板材消耗,同时降低外委加工需求。经核算,每年可节约耗材、人工及外委加工综合费用3万余元。构件质量稳定性提高,减少因备件返修造成装置检修延误风险,间接保障炼化装置稳定运行。
5 结论
本文针对炼化装置15CrMo耐热钢与304不锈钢仪表非标焊接件普遍存在的焊接变形、焊缝缺陷、加工效率偏低等行业共性难题,从工装约束、坡口设计、焊接参数、施焊路径、全过程温度管控五个维度构建一体化优化工艺体系。通过自制可调定位工装实现工件刚性夹持,从物理层面限制焊接位移;差异化坡口设计与标准化小电流分层焊接有效降低整体热输入;对称分段退步焊、间隔跳焊工艺均衡分散焊接收缩应力;配套分材质焊前预热、焊后缓冷温控流程,显著降低耐热钢冷裂纹、不锈钢晶间腐蚀产生概率。现场应用数据表明,整套优化工艺可将构件一次加工合格率由86%提升至99.2%,单件加工周期缩短22%,年度综合运维成本降低3万元以上。该优化方案无需大型自动化焊接设备,改造投入低、操作流程易标准化落地,适配炼化行业小批量、多规格、应急性强的非标仪表构件加工工况,可为同类石化加工工序的焊接质量提升、降本增效提供完整可行的工艺参考。
参考文献
[1] 中国工程建设标准化协会. GB 50236-2011现场设备、工业管道焊接工程施工规范[S].北京:中国计划出版社,2011.
[2] 陈立波. 耐热钢焊接变形控制工艺优化研究[J].焊接技术,2020,49(08):78-81.
[3] 王建军. 石化非标设备焊接加工质量控制与工艺改进[J].石油化工设备技术,2021,42(03):56-59.
[4] 张磊. 不锈钢薄板焊接变形成因及控制措施[J].机械制造与自动化,2019,48(06):145-147.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
