
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:在光纤激光切割大批量金属垫片的工业化生产中,内外环边缘毛刺是制约产品精度、合格率及生产效率的核心缺陷,易导致垫片装配贴合度不足、磨损加剧、密封失效等质量问题,同时大幅增加人工去毛刺的生产成本。本文结合垫片环形闭环、内外双轮廓、小尺寸薄壁的加工特性,从激光设备状态、切割工艺参数、辅助气体系统、板材材质特性及批量生产工况五个维度,系统分析大批量切割过程中垫片内外环毛刺差异化生成的核心机理,梳理内环、外环毛刺形态及成因的区别,针对性提出设备校准、参数匹配、气路优化、批量生产管控等改进方案。
关键词:激光切割;金属垫片;内外环毛刺;工艺优化;批量生产
一、引言
金属垫片作为机械密封、管道连接、设备减震的核心基础零件,多为环形薄壁结构,具有尺寸小、批量大、精度要求高的特点,广泛应用于机电、化工、液压设备等领域。光纤激光切割凭借精度高、切割速度快、柔性化强的优势,已成为垫片大批量加工的主流工艺。但在实际生产中,垫片内外环轮廓底部极易产生不规则毛刺、挂渣、熔瘤,且批量生产中缺陷重复性高、一致性差,是长期困扰车间生产的工艺难题。
不同于常规板材直线、开放式切割,垫片为内外双闭合环形轮廓,切割轨迹连续封闭、转角无缓冲,激光束在环形路径持续热累积,同时内环小孔径切割、外环外轮廓切割的熔渣排出条件差异极大,导致内外环毛刺形态、生成机理存在明显区别。现有研究多聚焦于通用激光切割毛刺成因,针对大批量环形垫片内外环差异化毛刺的专项分析较少,无法适配规模化生产的工艺管控需求。
本文结合大量实操案例,分析垫片内外环毛刺的生成原因,区分内外环缺陷差异,制定适配大批量生产的标准化工艺方案,解决毛刺批量性缺陷问题,降低后续打磨工序成本。
二、垫片激光切割工艺特性及毛刺形态特征
2.1 垫片切割工艺特殊性
本次研究对象为常规不锈钢垫片,厚度 3mm,属于典型薄壁环形精密件,其激光切割具有三大特殊性:
1.双闭合环形轨迹:加工包含内环内圆切割、外环外圆切割两条封闭轮廓,无轨迹起止缓冲段,激光束全程持续作用于工件,热累积集中;
2.内外环排渣环境差异:内环为小孔径封闭切割空间,切缝狭窄、气流闭塞,熔融金属排出阻力大;外环为开放式外轮廓,排渣空间充足,但高速环形切割易产生气流紊流;
3.批量叠加工况:大批量排版密排切割,板材局部热量叠加、相邻切缝气流相互干扰,单张板材数百件垫片同步切割,微小工艺偏差会被批量放大,导致大面积毛刺缺陷。
2.2 内外环毛刺典型形态
1.内环毛刺:多为厚重粘连式熔瘤、块状挂渣,分布于内环内壁底部,毛刺致密坚硬、不易脱落,部分伴随内壁轻微烧蚀,主要集中在小内径垫片工件;
2.外环毛刺:多为纤细锯齿状、针状浮渣,呈不规则拖曳状,质地偏脆,分布于外环外圆底部,伴随切割纹理弯曲偏移,批量生产中表现为均匀性拖渣缺陷。
三、大批量垫片内外环毛刺生成核心原因分析
激光切割毛刺本质是板材熔融金属未被辅助气体完全吹除,残余熔渣在工件边缘冷却凝固形成。结合垫片环形切割特性及批量生产工况,内外环毛刺差异化生成原因可分为设备、工艺、气体、材质、批量工况五大维度。
3.1 设备状态异常(批量毛刺共性诱因)
设备精度衰减、耗材老化是大批量生产中毛刺批量出现的基础原因,长期连续生产下设备稳定性下降,缺陷会持续复制:
1.喷嘴磨损与偏心:大批量切割过程中,喷嘴长期受高温烟尘、金属熔渣冲刷,出现孔径扩大、内壁磨损、喷嘴偏心问题。导致辅助气体喷射气流不均匀、轴心偏移,无法垂直穿透切缝,对内环狭窄空间排渣造成致命影响,同时外环气流紊乱引发拖渣毛刺;
2.聚焦镜片污染损耗:长期批量加工产生的烟尘、油污附着于聚焦镜片,造成激光光束散射、能量衰减、焦点偏移。光束能量不集中,板材熔融不充分,熔融金属粘度增大,难以被气流吹除,均匀产生批量毛刺缺陷;
3.机床精度偏差:龙门导轨、伺服电机长期高频运行产生轻微间隙误差,环形切割轨迹运行不平稳,切割速度瞬时波动,导致熔池稳定性失衡,内外环持续产生不规则挂渣。
3.2 工艺参数匹配不当(内外环差异化主因)
激光功率、切割速度、焦点位置三大核心参数,是导致垫片内外环毛刺差异的核心因素,常规通用参数无法适配双环形轮廓切割需求:
1.焦点位置偏移:焦点偏高时,激光能量集中于板材上表面,底部穿透能量不足,底部熔融金属量大、流动性差,内环狭窄空间极易堆积厚层熔瘤;焦点过低会造成板材底部热烧蚀严重,外环产生大量纤细拖曳毛刺;
2.切割速度失衡:大批量生产为提升效率普遍提速,速度过快时,激光束与板材作用时间短,板材未完全穿透,熔渣未及时排出就冷却,内外环同步产生针状毛刺;速度过慢时,环形轨迹热累积严重,金属过度熔融形成大体积熔池,内环极易粘连厚重挂渣;
3.功率参数不匹配:功率过低导致穿透能力不足,切缝熔解不彻底,产生断续毛刺;功率过高引发环形区域过热,熔渣量激增,超出辅助气体吹除能力,批量出现熔瘤缺陷。
3.3 辅助气体系统缺陷(排渣失效核心因素)
辅助气体是吹除熔渣、抑制毛刺的关键,垫片内外环空间差异导致气体缺陷的影响效果完全不同:
1.气体压力不足:碳钢切割采用氧气、不锈钢采用氮气,批量生产中气压稳压系统波动、管路损耗,导致实际出气压力低于工艺标准。内环切缝狭小、阻力大,低压气流无法穿透切缝排渣,熔渣堆积凝固成厚毛刺;外环低压气流不足以快速剥离熔融金属,形成均匀拖渣;
2.内环气流闭塞效应:垫片内环为封闭式小孔切割空间,气体进入切缝后形成紊流、涡流,气流泄压不畅,熔渣卡在切缝底部无法排出,是内环独有厚重熔瘤毛刺的专属诱因。
3.4 板材材质与表面状态影响
大批量加工所用板材的材质均匀性、表面状态直接影响毛刺生成概率:
1.材质杂质分布不均:普通碳钢板材含硫、磷等杂质,局部杂质区域熔点、粘度与基材不同,熔融过程中熔渣流动性变差,易局部堆积形成毛刺;
2.板材锈蚀、油污氧化皮:批量板材表面氧化皮、油污、锈蚀未预处理,激光照射时表层杂质优先燃烧汽化,干扰光束能量吸收,造成局部熔融不均,诱发不规则毛刺,且批量排版加工时缺陷大面积扩散。
3.5 批量生产工况叠加缺陷
小尺寸垫片密排大批量切割的特殊工况,会放大各类微小工艺偏差:
1.热累积叠加:单张板材数百件垫片密排,相邻环形切割轨迹间距小,连续切割无散热间隔,板材整体温度持续升高,热变形、熔池扩大,毛刺批量加重;
2.轨迹交叉气流干扰:密集排版切割时,相邻切缝的辅助气流相互冲击、抵消,局部气流压力骤降,排渣能力失效,导致区域化批量毛刺缺陷;
3.人工参数固化弊端:批量生产中操作人员长期套用固定参数,未根据板材批次、设备损耗状态微调参数,设备老化、板材差异引发的缺陷无法及时修正,形成持续性批量质量问题。
四、大批量垫片内外环毛刺控制及工艺优化方案
4.1 建立设备定期校准运维体系(消除批量基础缺陷)
1.耗材定期更换校准:制定日检制度,每日检查喷嘴同心度、孔径状态,出现磨损、偏心立即更换;每次批量开机前清洁聚焦镜、保护镜,去除烟尘油污,保证光束聚焦精度;每周校准喷嘴高度、光束中心,消除气流偏心问题;
2.机床精度定期校正:每月校准机床导轨水平、伺服传动间隙,矫正环形切割轨迹精度,杜绝轨迹抖动、速度波动引发的毛刺;
3.批量开机试切验证:大批量生产前,采用同批次板材进行 3~5 件试切,检测内外环切面状态,确认无毛刺、挂渣后再批量投产。
4.2 差异化工艺参数匹配(解决内外环缺陷差异)
根据垫片内外环切割空间特性,摒弃统一参数模式,采用内外环分段差异化参数,适配双环形轮廓切割:
1.焦点位置精准定位:垫片焦点设置为板材表面-0.5mm,保证底部能量集中,提升熔渣流动性;不锈钢垫片焦点贴近板材上表面,减少底部热累积,抑制拖曳毛刺;小内径垫片适当下调焦点,解决内环气流闭塞排渣难题;
2.切割速度与功率适配:优化速度 - 功率匹配曲线,杜绝超速、过热问题。薄壁垫片低速稳切,厚壁垫片适度提速;内环切割小幅降低速度、提升瞬时气压,保证狭小空间排渣;外环稳定匀速,避免气流紊流;
3.消除环形热累积:优化排版路径,采用间隔跳切替代连续顺切,分散板材热量,避免局部热叠加,降低批量熔瘤缺陷。
4.3 辅助气体系统优化(核心排渣能力升级)
1.气压精准分级控制:升级稳压供气系统,消除管路压力波动。碳钢氧气切割压力稳定≥0.5MPa,不锈钢氮气切割压力根据厚度匹配,厚板提升气压,弥补内环排渣阻力;针对内环小孔切割,开启瞬时增压功能,增强切缝穿透排渣能力;
2.严格把控气体纯度:工业切割氧气纯度≥99.5%、氮气纯度≥99.9%,定期检测供气纯度,更换老化供气设备,避免因纯度不足导致熔渣粘连;
3.优化气流状态:采用标准圆形同心喷嘴,保证层流垂直喷射,减少内环涡流、外环气流紊流,提升熔渣剥离效率。
4.4 批量生产标准化管控
1.板材预处理:批量加工前统一清理板材表面氧化皮、油污、锈蚀,保证板材表面状态均匀,减少杂质诱发的不规则毛刺;
2.参数动态微调:根据板材批次、厚度、设备损耗状态,动态微调功率、速度、气压参数,杜绝固定参数适配所有工况的弊端;
3.排版工艺优化:优化垫片密排间距,增大相邻切缝安全距离,避免气流相互干扰;合理规划切割路径,分散热累积,提升批量切割一致性。
五、工艺优化效果验证
5.1选取3.0mm厚不锈钢垫片进行大批量对比试验:
实验一:固定气压18bar,固定切割速度15m/min,确定最优焦距
焦距/mm | 0 | -0.1 | -0.2 | -0.3 | -0.4 | -0.5 | -0.6 |
毛刺尺寸/mm | 1.1 | 1.1 | 0.9 | 0.6 | 0.3 | 0.2 | 0.4 |
实验二:固定气压18bar,固定焦距-0.5mm,确定最优切割速度
切割速度m/min | 10 | 11 | 12 | 13 | 14 | 15 | 16 |
毛刺尺寸/mm | 0.4 | 0.2-0.3 | 0.2 | 0.1 | 0.3 | 0.6-0.8 | 未切割透 |
实验3:固定焦距-0.5mm,固定切割速度13m/min,确定最优气压
气压/bar | 17 | 18 | 19 | 20 | 21 | 22 | 23 |
毛刺尺寸/mm | 0.7 | 0.5 | 0.3 | 0-0.1 | 0.3 | 0.4 | 0.4 |
最终确定:焦距-0.5mm,切割速度13m/min,气压20bar为切割质量最优参数。
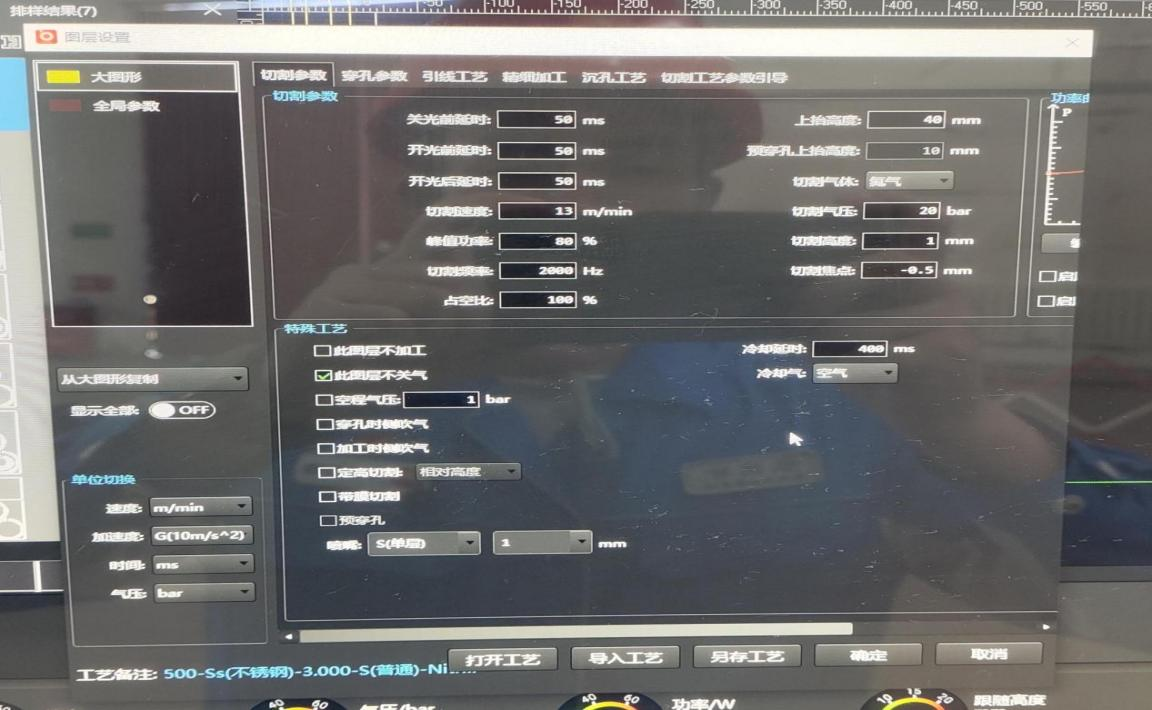
图一:最终确定切割参数
优化前后生产数据如下:
优化前:批量切割内外环毛刺长度1.1mm,内环厚重熔瘤、外环拖渣问题突出,每件需人工打磨去毛刺,单件打磨耗时 8~12 秒;
优化后:垫片内外环毛刺基本消除,切面光滑平整,无熔瘤、拖渣缺陷,批量切割内外环毛刺长度降至0-0.1mm,无需全部打磨,仅少量工件精修,产品尺寸精度、装配合格率大幅提升。
六、结论
通过建立设备常态化校准运维体系、采用内外环差异化工艺参数、优化辅助气体排渣能力、规范批量生产管控,可从根源上抑制垫片内外环毛刺生成,彻底解决批量性质量缺陷。该方案无需改造设备主体、不降低生产效率,成本低、见效快、稳定性强,完全适配各类薄壁环形垫片的大批量激光切割生产,对同类环形精密小件的激光切割工艺优化具有重要的工程应用价值。
参考文献
[1] 张磊。光纤激光切割板材挂渣成因及工艺优化 [J]. 机械制造与自动化,2024.
[2] 王浩。精密小件激光切割质量缺陷分析及控制 [J]. 制造业自动化,2023.
[3] 李军。激光切割辅助气体参数对切割质量的影响研究 [J]. 装备制造技术,2024.
[4] 陈斌。批量激光切割加工一致性缺陷的整改与管控 [J]. 机电工程技术,2023.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
