
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:针对某公司在激光切割加工中一次合格率偏低(96.25%)的问题,本研究通过现状调查、要因分析与现场试验,确定了“工艺参数设置不匹配”与“激光器功率衰减”为核心要因。进行工艺试验优化切割工艺参数,及时维修激光器功率衰减故障。实施后激光切割一次合格率显著提升至98%,并节约成本约4.41万元/月。研究结果表明,工艺参数精准匹配与设备的良好性能是提升激光切割质量的关键路径,可为同行业提供参考。
关键词:激光切割;工艺参数;切割质量
引 言
随着现代工业发展,很多传统机械加工方式被激光切割所取代。激光切割是当前世界上先进的切割工艺。由于它具有精密制造、柔性切割、异型加工、一次成形、速度快、效率高等特点,逐步取代了传统的热切割方法,特别适合加工不易夹持易变形的板材、薄壁构件以及被加工零件在透光物质内需实现隔空切割等特殊情况,所以在工业生产中解决了许多常规方法无法解决的难题。在实际生产中,由于工艺参数设定依赖经验、人为操作误差等因素,常导致切割尺寸偏差、凹坑凸瘤、毛刺过大等质量问题,不仅增加返修成本,更影响紧急抢修任务的及时性。如何系统性地提升激光切割一次合格率,已成为提升生产效能的核心课题。本研究基于某公司的实际生产数据,该公司拥有两台激光切割机,1台是2014年投用的Fiber plus 4020-3000激光切割机,一台是2025年新购置的C3-6000激光切割机。通过现状调查、要因验证、对策实施及效果巩固,系统解决了激光切割过程中的主要质量缺陷,形成了一套可复制的质量控制方案。
1现状调查与问题界定
通过查询ERP数据,统计分析2025年7月到9月的激光切割工件的质量,得出以下数据(见表1):
表1 激光切割零件质量统计表
月份 | 7月 | 8月 | 9月 | 合计 |
加工量 | 8790 | 3129 | 6061 | 17980 |
有质量问题件 | 357 | 69 | 248 | 674 |
一次合格率/% | 95.94 | 97.8 | 95.91 | 96.25 |
从上表中可以看出激光切割零配件一次合格率为96.25%,切割配件加工一次合格率存在很大的提升空间。返修在人工、材料成本及经济效益等方面造成了影响。主要质量问题有切割尺寸不符有292 件;原料不符出现 2件,切割尺寸缺边出现31 件,变形出现88件,激光打钢印出现镜像 58件,切割凹坑凸瘤出现129件,毛刺较大74 件;问题最多的是切割尺寸不符,占问题总数43.41%;其次切割凹坑凸瘤19.14%。统计分析并绘制饼状图(见图1):
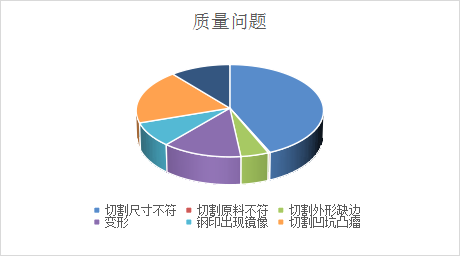
图1 质量问题统计图
鉴于“切割尺寸不符”与“切割凹坑凸瘤”两项缺陷合计占比达62.55%,若将其降低20%,则整体合格率可提升至98%以上。通过提高激光切割成品的一次合格率,可有效的降低生产成本,提高生产效率,稳定产品质量,减少安全风险和提升客户的满意度。
2 要因分析及确认
攻关小组成员采用因果图,从人、机、料、法、环五个维度展开分析,并通过现场调查、数据比对及试验验证,逐项确认要因。
2.1 排除因素
对激光切割现场施工单进行检查,通过调查发现激光切割现场施工单图纸尺寸准确性100%,原图错误因素排除。对操作工使用量具正确性进行现场检查,操作工按规测量,数据准确,操作人员测量不正确因素排除。对现场检测的量具进行检查,量具保管良好,合格证书在有效期内,量具不准确因素排除。现场观察激光切割环境,环保设施维护良好,激光切割环境不良因素排除。现场检查激光切割机切割平台,激光切割机切割平台每周及时清理对切割质量影响小,切割平台因素排除。通过调查激光切割含锈板材时配件表面外观质量,表面锈蚀与不平整对质量影响程度轻微。以上六个因素为非主要原因。
2.2 确认的核心要因
通过调查激光切割机切割板材,发现C3-6000激光切割机设置参数不能完全能保证质量,通过优化参数后质量显著改善。Fiber plus 4020-3000激光切割机功率衰减,部分材料无法切割透,同样材料放在C3-6000激光切割机可完全切割透。以上两个因素是影响合格率提升的最重要的因素。
3 对策制定与实施
3.1激光切割机激光器功率衰减维修
通过观察Fiber plus 4020-3000激光切割机切割过程,发现工艺参数要求功率为3Kw,切割面板显示功率只有1.35Kw,导致无法切割透8mm厚板。将激光器连接电脑,使用IPG专用软件lasernet进行检查,检查发现激光功率与面板显示功率相同,故障里面显示启动激光模块不足。为了确认功率衰减的具体原因,在与IPG进行沟通后,通过刷机的方式来判断具体故障, 通过分析故障日志,检查确认如下:该激光器共5个模块,通过检测模块M5带D已损坏;模块M4虽然没带D也已损坏,没有功率;模块M3部分损坏,功率严重衰减;模块M2也存在部分损坏,但是目前不影响使用;模块M1正常使用。
经过与IPG厂家进行沟通,建议更换3个模块,每个模块功率0.9Kw,最大输出功率0.7Kw,确保输出功率能达到3Kw,恢复激光器的性能,满足安全生产需要。2026年5月激光器模块配件到货后,配合厂家进行激光器模块更换,经过检测输出功率达到3.03Kw,满足使用要求,通过切割不同厚度和不同材质的钢板,切割质量达标,恢复了设备的完好性。
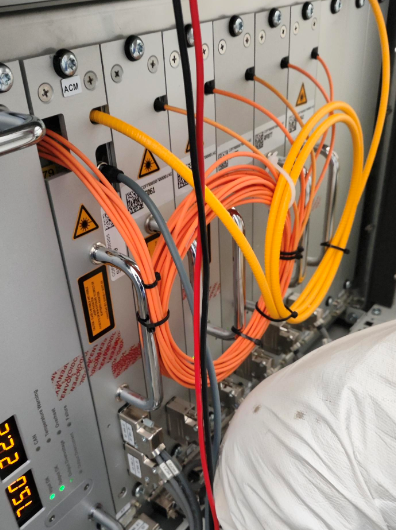
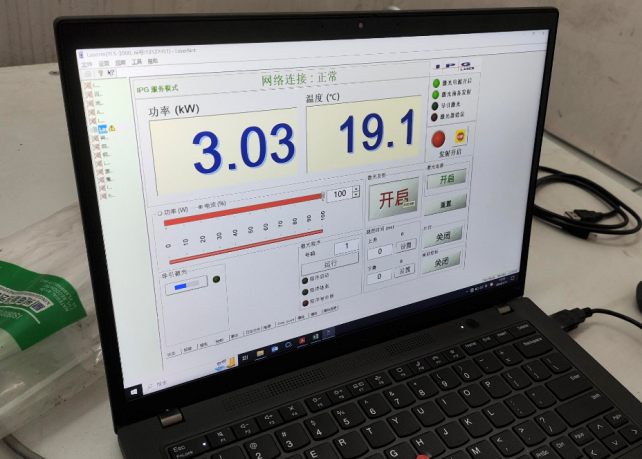
图2 更换激光器模块 图3 激光功率达到3.03Kw
3.2激光切割机工艺参数调试
激光切割零件的质量在很大程度上受激光器参数(切割速度、激光功率、焦距、辅助气体等)和材料本身热学、力学特性的影响。因此,研究激光器工艺参数对加工质量的影响规律,总结出一组有效的激光切割工艺参数,可以有效提升激光切割的质量。
本次使用的切割设备为C3-6000激光切割机,由邦德激光生产。搭配6000W的光纤激光器,最大可切割板材板幅为1500*3000mm。试验使用的板材为3mm厚的06Cr19Ni10(304)不锈钢板,其化学性能如表2 所示:
表2 06Cr19Ni10不锈钢化学成分
C | Mn | P | S | Si | Cr | Ni | Fe |
≤0.08 | ≤2.00 | ≤0.045 | ≤0.030 | ≤1.00 | 18.0-20.0 | 8.0-11.0 | 余量 |
试验采取控制变量方法进行,切割面粗糙度和截面熔化氧化层尺寸作为切割质量的衡量指标。通过变换切割气体压力、气体类型、焦点位置和切割速度进行试验。气体类型在空气和氮气两者间变换,气体压力在0.9Mpa-1.5Mpa之间变换,不锈钢切割在负焦距(-0.5到-4.5)之间变换,切割速度在2.5m/min-5.5m/min之间变换。工艺试验参数见表3。通过试验确定切割δ3不锈钢板的最佳工艺参数如下:因氮气气化速度跟不上,采用空气进行切割,激光功率6000W,空气压力1.45Mpa,焦距-3.5mm,切割速度3m/min。采用此参数切割δ3不锈钢板,熔化层浅,粗糙度较好,同时产生的氧化渣较少,切割质量最优。
表3 工艺试验参数表
序号 | 切割速度/(m/min) | 激光功率/W | 焦距/mm | 气体压力/MPa | 熔化层尺寸/mm | 粗糙度Ra |
1 | 2.5 | 5600 | -0.5 | 1.2 | 0.01 | 6.567 |
2 | 2.5 | 5800 | -1.5 | 1.5 | 0.542 | 4.233 |
3 | 3 | 5600 | -1.5 | 1.3 | 0.993 | 4.748 |
4 | 3 | 5800 | -2.5 | 1.5 | 0.973 | 3.61 |
5 | 3 | 6000 | -3.5 | 1.45 | 0.01 | 3.725 |
6 | 4 | 6000 | -4.5 | 1.45 | 0.638 | 3.855 |
7 | 4.5 | 5800 | -3.5 | 1.5 | 0.643 | 3.566 |
8 | 4.5 | 6000 | -2.5 | 1.3 | 0.59 | 3.861 |
9 | 5 | 5800 | -2.5 | 1.4 | 0.418 | 5.572 |
4 效果验证与经济效益
4.1 质量效果
2026年06月,共加工27项18174件,质量问题总数降至131件,主要为毛刺较大(49件)和变形(78件),无尺寸不符及切割瘤问题。一次合格率提升至99.28%,优于目标值98%。提高了生产效率,产品质量稳定,提升了客户的满意度。
4.2 经济效益
通过攻关活动,提升一次合格率,当月减少报废295件,节约材料及制作费约11997.65元;其余386件需要通过打磨、校正、补焊返修、重新质量判定,减少返修工时108小时,节省人工费约32121.36元;当月合计节约成本44118.95元,且保障了抢修及时性,间接效益显著。
5 结语
本研究通过科学的问题识别和严谨的试验验证,成功将激光切割一次合格率由96.25%提升至98%,显著降低了生产成本并保障了交付及时性。该成果验证了“参数精准化+设备性能优良化”双轮驱动策略的有效性,为同类企业提供了可借鉴的技术与管理路径。未来将持续深化参数智能匹配与数字化监控,进一步提升激光加工质量稳定性。
参考文献
[1] 叶建斌,戴春祥.激光切割技术[M].上海:上海科学技术出版社,2018.
[2] 孙建华, 侯忠霖, 张立新. 激光切割 430 不锈钢板材的工艺[J]. 辽宁科技大学学报,2017,40(6):414-419.
[3] 关振中.激光加工工艺手册.中国计量出版社,1998.5.10
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
