
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘 要:粒料旋转加料器是石化企业化工装置物料输送核心动设备,转子轴头磨损、弯曲变形会直接造成轴承跑内套、设备停机,无备用转子时将严重制约装置连续化生产。本文以科比隆 ZVH550 型 24-RF-6004 旋转阀转子失效故障为研究对象,针对转子轴承位磨损、轴头最大跳动 5mm 塑性弯曲变形问题,对比纯螺纹连接、对接焊接、螺纹 + 复合焊接三种轴头修复工艺,通过轴截面抗弯、抗扭力学性能校核,确定 42CrMo 合金钢新轴头纯螺纹镶套修复方案;配套设计定位台阶、防转销点焊锁止、螺纹圆弧过渡减应力、基准找正精加工等工艺保障措施,完成转子修复加工与现场投用。实践表明,该修复方案规避焊接热应力二次变形风险,修复后转子跳动控制在 0.02mm 以内,力学性能优于原 304 不锈钢母材,设备长期稳定运行,大幅缩短停机检修周期、降低备件采购成本,为同类不锈钢旋转阀转子弯曲失效修复提供可复制技术方案。
关键词:旋转阀转子;轴头弯曲;螺纹镶套;42CrMo;力学校核;设备修复
1引言
某石化企业聚乙烯装置依靠粒料旋转加料器实现颗粒物料密闭、定量连续输送,旋转阀转子作为核心运动部件,长期在 60rpm 恒定转速下承受物料冲击、轴承交变载荷、链轮传动扭转力作用,轴头轴承位、链轮安装段极易发生磨损、塑性弯曲失效。进口科比隆 COPERION ZVH550 系列旋转阀原厂备件采购周期长、采购成本高昂,企业无备用转子库存时,一旦转子失效将直接造成装置全线降负荷甚至停工,经济损失巨大。
2022 年该旋转阀转子出现轴承位磨损、轴头弯曲故障,传统激光熔覆、整体镶套修复工艺因轴头 5mm 大幅弯曲无法实施。为快速恢复设备运行,本文围绕转子失效机理、多种修复工艺优劣对比、力学强度校核、加工工艺控制、现场应用效果展开系统性研究,提出螺纹镶套 + 防转销锁止复合修复工艺,成功完成转子修复并稳定投用,有效解决进口转子备件短缺、传统修复工艺适用性差的行业难题。
1.1 设备概况与转子失效现状
本次修复设备为科比隆 COPERION 生产 ZVH550 型单级粒料旋转加料器,设备核心参数如图 1 所示。
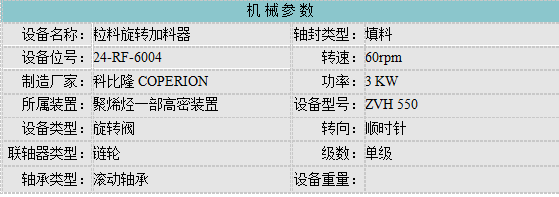
图1 24RF6004旋转阀转子资料信息
该旋转阀核心功能为定量输送聚乙烯粒料,转子为一体式 304 不锈钢锻件,轴身存在阶梯变径结构,轴承安装位由 φ88 轴颈缩径至 φ55,轴径突变位置存在天然应力集中点,长期交变载荷下易发生塑性变形。
1.2转子失效故障特征
设备拆解后故障特征如下:
1、转子单侧轴承位轴面均匀磨损,轴承内圈与轴颈配合间隙超标,运行过程轴承持续 “跑内套”,轴承发热、异响;
2、轴承位前端链轮安装轴段发生塑性弯曲,车床装夹找正检测,轴头最大径向跳动达到 5mm,变形量超出常规修复允许范围;
3、转子整体为一体式不锈钢构件,装置无备用转子、原厂无现货备件,若无法快速修复,将中断粒料输送流程,造成高密度装置非计划停工。
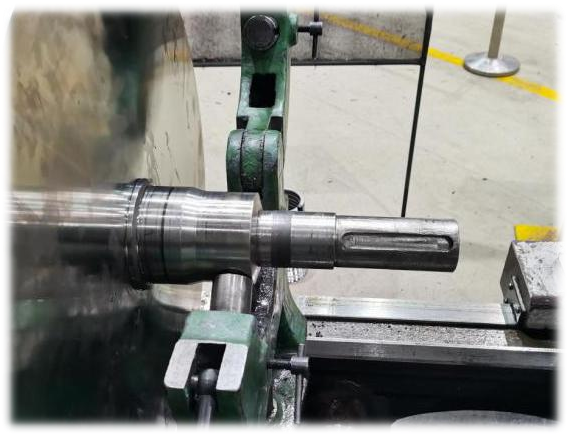
图2旋转阀转子实物
1.3传统修复工艺局限性分析
初期拟定轴承位整体镶套修复方案,但车床找正后确认轴头大幅弯曲,两种常规修复手段均不具备实施条件:
激光熔覆修复:仅适用于轻微磨损、无弯曲变形轴颈,本次轴头 5mm 弯曲变形,熔覆加工无法校正形位公差,修复后跳动超标,投用后轴承快速失效;
局部镶套修复:镶套仅能补偿轴颈磨损尺寸,无法校正轴头塑性弯曲,链轮传动段弯曲会导致链轮偏磨、传动冲击,运行振动超标,存在断轴安全隐患。
转子弯曲变形代表轴体内部已产生不可逆塑性形变,单纯表面尺寸补偿无法消除整体形位偏差,必须切除失效弯曲轴段,重新加工匹配轴头完成转子复原,因此确定采用 “切除旧轴头 + 新轴头对接” 的修复总体思路。
2 转子轴头对接修复方案选型与力学校核
2.1 三种轴头对接修复工艺对比
行业内轴段断裂、弯曲后对接修复主流分为纯螺纹连接、直接对接焊接、螺纹 + 焊接复合连接三类,结合本转子 304 不锈钢材质、变径轴结构、连续扭转工况,逐项对比工艺优缺点。
2.1.1 纯螺纹连接修复工艺
工艺原理:切除弯曲失效轴段后,在转子母体加工内螺纹,新轴头加工配套外螺纹,螺纹旋合实现轴段对接,依靠螺纹副传递扭矩、承受弯矩。
优势:全程无焊接工序,彻底规避焊接高温产生的残余热应力,杜绝修复后轴体二次弯曲变形;加工流程简洁,加工周期短;可选用高强度合金钢替代母材,提升轴头整体承载能力。
劣势:螺纹长期交变扭转载荷下存在松动风险,一旦螺纹松脱会直接引发轴头跳动超标,需配套防松结构设计。
2.1.2 直接对接焊接修复工艺
工艺原理:新旧轴头加工定位子口定心,采用对接坡口满焊实现整体连接,依靠焊缝传递载荷。
优势:一体化成型,无螺纹松动隐患,轴向、径向定位精度高。
劣势:转子母材为 304 不锈钢,焊接易产生晶间腐蚀、焊接残余应力;轴径变径位置焊接高温会加剧变形,修复后需二次校正;不同材质异种钢焊接焊缝力学性能不可控,焊缝疲劳强度低,长期运行易断裂;焊接作业量大,热处理、探伤工序增加检修时长。
2.1.3 螺纹 + 焊接复合修复工艺
工艺原理:先螺纹预连接定位,接缝位置满焊加固,焊缝为主承载结构,螺纹作为失效缓冲保护。
优势:双重防护,焊缝失效后螺纹可短期承载,提供停机缓冲时间。
劣势:同时包含螺纹加工与焊接工序,加工周期最长;焊接热应力问题无法消除,仍存在轴弯曲风险,综合成本高,对于连续运行低腐蚀工况设备性价比低。
2.2 修复材质优化选型
转子母体材质为 304 不锈钢,抗拉强度 σb≥515MPa,轴颈 φ88 至 φ55 大幅缩径,危险截面抗弯、抗扭承载余量有限。装置输送聚乙烯颗粒无酸碱腐蚀介质,无需维持不锈钢耐蚀性能,为提升修复后轴头承载极限,新轴头选用 42CrMo 合金结构钢,其调质处理后抗拉强度 σb≥1080MPa,抗弯、抗扭性能远优于 304 不锈钢,大幅提升轴头疲劳寿命,适配 60rpm 长期交变扭转工况。
2.3 轴危险截面力学性能校核
轴类零件承载能力由抗弯截面系数 Z、抗扭截面系数 Zp 判定,圆轴理论关系为 Zp=2Z。本次转子母体对接轴径 φ88,轴承位缩径 φ55,掏空加工内螺纹后母体危险截面抗弯截面系数 Z 空 = 0.868Z₁,新轴头螺纹对接截面与轴承位截面系数比值 Z₁:Z₂=3.555,比值远大于 1,代表螺纹对接截面抗弯承载能力远高于原轴承位薄弱截面。
从抗扭性能分析,Zp=2Z,螺纹连接接缝处抗扭截面系数同样满足设备额定扭矩、冲击载荷工况要求。结合 42CrMo 合金钢高强度母材加持,纯螺纹连接方案危险截面力学性能完全覆盖设备运行载荷,无需额外焊接补强,确定采用42CrMo 新轴头纯螺纹镶套修复作为最终修复方案。
3 螺纹镶套修复成套加工工艺设计与质量控制措施
为解决纯螺纹连接存在的松脱隐患,配套设计定位台阶、防转销锁止、应力释放、基准找正精加工四重工艺保障措施,同步编制全套加工图纸,分四阶段完成加工制造。
3.1 整体加工工艺流程
旧转子车床找正检测弯曲量→车削切除弯曲失效轴段→转子母体加工 M55×3 内螺纹与定位台阶→42CrMo 棒料粗加工新轴头外螺纹、定位端面→螺纹旋合装配,钻装防转销并点焊锁止→以转子叶片基准 A/B/C 找正,精加工轴头外形尺寸→加工中心铣传动键槽→去毛刺、尺寸形位公差全检→交付现场安装。
3.2 图纸关键结构设计要点
定位防松台阶设计:新轴头加工 φ89×10mm 定位台阶,螺纹完全拧紧后台阶端面与转子母体螺纹端面紧密贴合,限制螺纹轴向位移,削弱传动冲击带来的螺纹松脱趋势;
M55×3 梯形螺纹配合:螺纹采用紧配合加工工艺,提升螺纹副接触面积与摩擦阻力,降低交变载荷下松动概率;螺纹退刀槽根部加工 R 圆弧过渡,消除直角台阶应力集中,避免螺纹根部疲劳断裂;
防转销锁止结构:螺纹装配到位后,在转子母体与新轴头重合位置钻孔安装 φ12 防转销,销体两端与转子母材点焊固定,杜绝设备意外反转造成螺纹反向松脱;
高精度基准找正要求:所有精加工工序以转子叶片 A、B、C 为统一基准,装夹找正后径向跳动控制在 0.02mm 以内,保证修复后转子同轴度,消除运行振动。
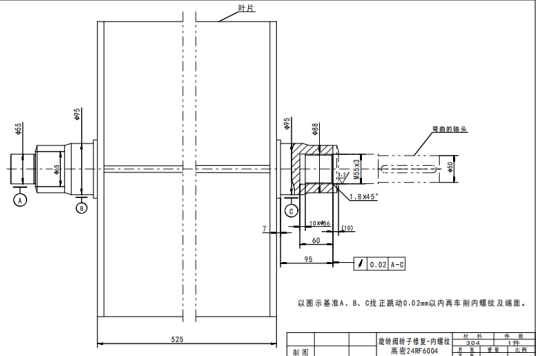
图3转子接缝位置内螺纹加工
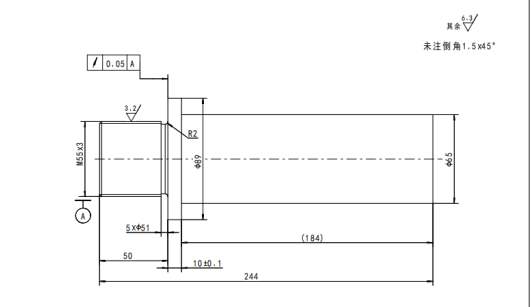
图4转子新轴头粗加工
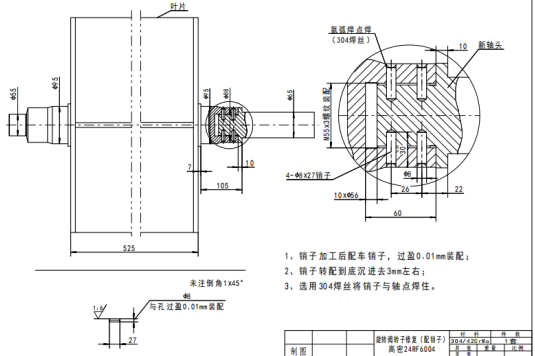
图5转子镶新轴头后加工防转销
3.3 分阶段加工质量管控措施
3.3.1 母体转子加工阶段
车床装夹转子,依托叶片基准找正,标记 5mm 弯曲失效区域,精准车削切除弯曲轴段,保证母体端面平整;以内螺纹图纸尺寸加工 M55×3 内螺纹,严格控制螺纹中径公差,保证与新轴头外螺纹紧配;退刀槽圆弧一次成型,杜绝尖角应力集中;加工完成后清理螺纹内部铁屑、毛刺,无损检测螺纹内壁无裂纹。
3.3.2 42CrMo 新轴头粗加工阶段
选用调质处理 42CrMo 圆钢棒料,粗车外圆、M55×3 外螺纹、φ89 定位台阶,预留 0.5mm 精加工余量;热处理消除粗加工切削应力,检测材质硬度、抗拉强度达标后方可转入装配工序。
3.3.3 螺纹装配与防转销加工阶段
螺纹表面均匀涂抹高温防卡润滑脂,使用扭矩扳手分级拧紧,保证台阶端面完全贴合无间隙;划线定位防转销孔,钻、铰孔后压入防转销,销体两端采用点焊固定,点焊电流控制,避免高温传导至螺纹副造成螺纹形变。
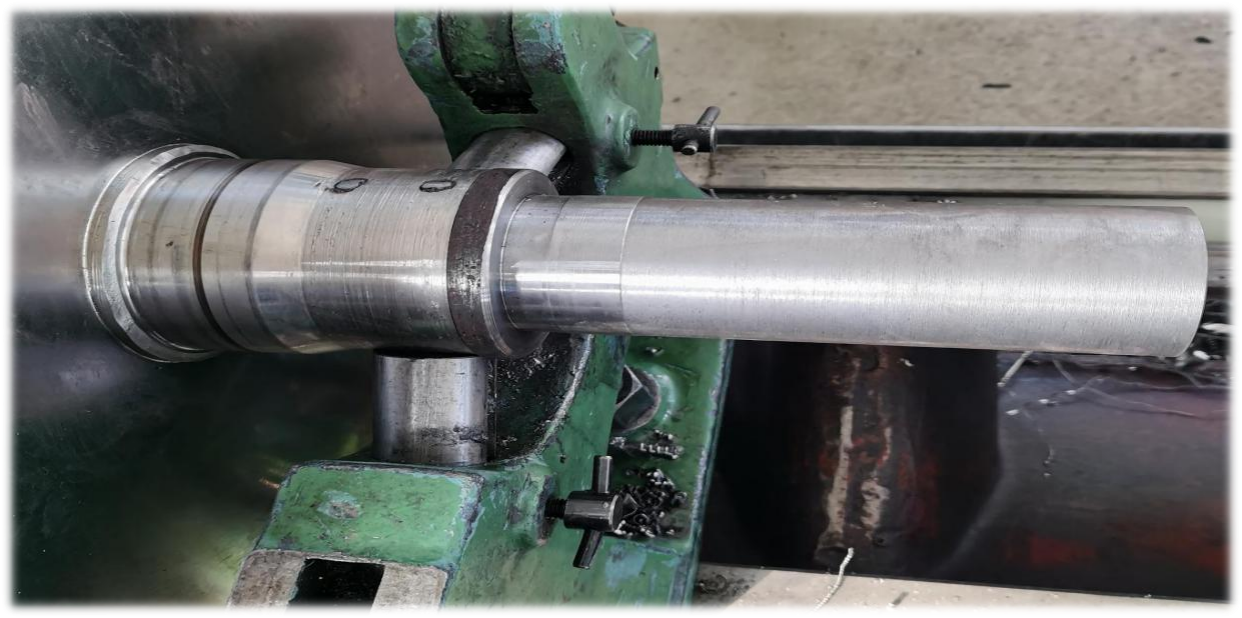
图6镶新轴头
3.3.4 精加工与键槽加工阶段
转子整体装夹,以叶片基准 A-C 找正,径向跳动≤0.02mm 后方可精加工轴头外径、链轮安装段;加工中心工装定位,铣制传动链轮键槽,保证键槽对称度、深度公差符合图纸;全尺寸复检:轴颈尺寸、同轴度、螺纹配合间隙、防转销装配质量,去除所有加工毛刺,清理转子内部杂物。
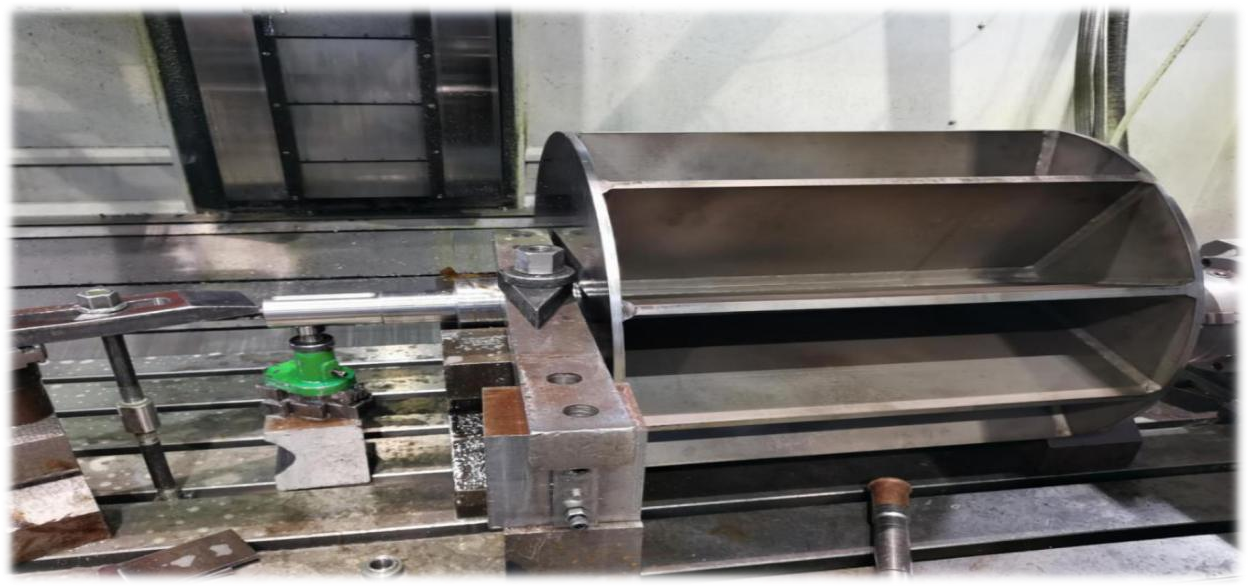
图7加工中心铣新轴头处键槽
4 设备修复质量验收结果
加工尺寸验收:修复完成后经班组自检、质检专检,转子各轴颈尺寸、键槽规格、螺纹配合精度全部符合修复图纸技术要求,轴头整体径向跳动稳定控制在 0.02mm 以内,形位公差达标,通过生产装置联合验收。
现场投用运行效果:钳工完成转子整机装配、轴承、链轮安装,设备空载试车 30min,无异常振动、异响;带负荷连续输送聚乙烯粒料运行,转速稳定 60rpm,轴承温度、传动扭矩均在设计区间,未再次出现轴承跑内套、轴头跳动超标故障,完全满足高密度装置连续生产工况要求。
5 结语
针对 同类转子轴承位磨损、轴头塑性弯曲失效问题,通过三种轴头对接修复工艺对比、轴危险截面力学校核,确定材质后采用纯螺纹镶套修复方案,配套定位台阶、防转销锁止、圆弧减应力、高精度基准找正全套工艺措施,得出以下结论:
转子轴头大幅塑性弯曲失效时,激光熔覆、局部镶套等表面修复工艺不具备实施条件,切除失效轴段重新对接是唯一可行修复思路; 无腐蚀介质工况下,选用 42CrMo 合金钢替代 304 不锈钢制作新轴头,可显著提升轴体抗弯、抗扭承载能力,螺纹对接截面力学性能满足设备长期运行载荷;纯螺纹连接配合定位台阶、防转销点焊锁止,可规避焊接热应力变形风险,同时解决螺纹交变载荷松脱缺陷,修复后转子同轴度、运行稳定性优于焊接修复方案;该修复工艺加工周期短、成本低,修复后设备稳定长周期运行,完全满足聚烯烃装置连续化生产需求。
本次螺纹镶套修复技术适用于石化行业聚烯烃、聚丙烯装置各类进口旋转加料器、螺旋输送轴弯曲失效修复,尤其针对无备件、采购周期长的进口动设备具备极高应用价值。后续可从两方面优化升级:一是针对存在轻微腐蚀工况,开发 “合金钢轴头表面喷涂防腐层” 复合修复工艺;二是建立转子轴类弯曲失效力学校核标准化计算模板,简化不同规格旋转阀修复方案选型流程,形成标准化检修作业指导文件,在石化同类装置大范围推广应用。
参考文献
[1] 机械设计手册(轴与轴承分册)[M]. 北京:化学工业出版社,2020.
[2] GB/T 3077-2015 合金结构钢热轧和锻制钢棒技术条件 [S].
[3] 石油化工设备维护检修规程:旋转机械分册 [S]. 中国石油化工集团有限公司,2019.
[4] 不锈钢轴类焊接残余应力控制与变形校正技术研究 [J]. 设备管理与维修,2021 (12).
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
