
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:针对石化企业连续化生产工况下电机端盖轴承内孔频繁出现的跑套故障问题,本文开展镶衬套修复工艺专项研究。结合石化装置高温、振动、载荷波动大的特殊工况,系统分析电机端盖轴承内孔跑套的产生机理与设备运行危害,对比传统修复工艺的优缺点,确定钢管车削衬套的高效修复方案。根据衬套尺寸差异,差异化采用点焊固定、骑缝螺钉固定两种装配锁紧方式,详细梳理修复工艺的核心技术要点、标准化操作流程及全流程质量控制体系。通过石化企业现场实际修复案例验证,该镶衬套修复工艺精度可靠、稳定性强,可彻底解决轴承内孔跑套故障,有效延长电机端盖使用寿命,大幅降低设备停机维修成本与备件消耗成本,可为石化行业同类电机端盖及回转类设备轴承座孔磨损修复提供可靠的理论参考与工程实践指导。
关键词:石化电机;端盖;轴承内孔;跑套故障;镶衬套修复;设备维修
引言
石化行业生产装置具有连续化、高负荷、强振动、多介质腐蚀的运行特点,各类驱动泵、风机、压缩机的工业电机是装置核心动力设备,其运行稳定性直接决定整套化工装置的安全生产效率与运行周期。电机端盖作为轴承的核心支撑部件,承担着定位轴承、承受径向载荷、保障转子同轴度的关键作用,在长期交变载荷、机械振动、温度交变的工况作用下,轴承内孔极易出现磨损扩径、配合间隙超标问题,进而引发跑套故障。
轴承内孔跑套是石化电机最常见的机械失效形式之一,传统维修多采用补焊堆焊、刷镀、直接更换端盖等方式,存在修复精度低、易变形、使用寿命短、维修成本高、停机时间长等缺陷,无法适配石化装置长周期运行需求[1]。为解决上述痛点,本文结合石化设备维修现场经验,优化设计钢管车削衬套修复工艺,通过差异化固定方式适配不同磨损尺寸工况,形成一套标准化、低成本、高可靠性的修复工艺体系,有效解决电机端盖轴承内孔跑套难题,保障石化行业电机安全稳定运行。
1 电机端盖轴承内孔跑套故障分析
1.1 故障产生原因
结合石化企业电机实际运行工况,轴承内孔跑套的成因主要分为设备工况因素、装配工艺因素、运维磨损因素三大类,多因素叠加导致故障频发。
一是工况载荷复杂。石化装置电机长期满负荷、变负荷连续运行,泵体、管道振动会持续传递至电机端盖,使轴承外圈与端盖内孔之间产生高频微相对滑动,长期累积造成内孔金属疲劳磨损、尺寸扩径。同时石化装置环境温度波动大,设备启停过程中端盖反复热胀冷缩,加剧配合面间隙增大,破坏原有过盈配合精度。
二是装配精度不足。设备出厂或前期维修装配时,轴承内孔与轴承外圈配合公差控制不当,过盈量不足或间隙偏大;装配过程中存在敲击安装、同轴度偏差超标等不规范操作,导致初始配合精度不达标,设备运行后快速出现松动磨损。
三是运维管理不当。电机润滑脂失效、杂质进入轴承配合面,造成配合面磨粒磨损;设备长期运行未开展定期点检,轻微磨损未及时处理,持续发展为严重跑套;此外轴承老化、转子动平衡超标引发的偏心载荷,会进一步加剧端盖内孔局部磨损,形成不规则椭圆变形。
1.2 故障运行危害
电机端盖轴承内孔跑套属于渐进式故障,初期故障隐蔽性强,不易被运维人员发现,但持续运行会引发连锁设备故障,对石化连续化生产造成严重影响。
第一,加剧设备振动与噪声超标。跑套导致轴承外圈与端盖内孔相对转动,转子支撑刚度下降,电机运行振动、噪声持续增大,不仅恶化设备运行工况,还会传递至整套工艺装置,引发管道、机泵共振,扩大故障影响范围。
第二,加速轴承及整机失效。配合间隙异常会导致轴承受力不均、温升异常,润滑脂快速碳化失效,造成轴承滚道磨损、滚珠卡滞、抱死等故障,严重时引发电机扫膛、转子磨损,造成核心部件报废。
第三,影响装置安全生产。石化装置为连续化流水线作业,电机故障停机将直接导致泵、风机等关键设备停运,造成工艺流程中断,引发生产波动、物料损耗,严重时存在装置启停安全风险。
第四,增加运维经济成本。频繁故障抢修、部件更换会大幅增加备件采购费用和人工维修成本,非计划停机造成的产能损失,给企业带来显著的经济损耗。
2 修复工艺方案确定
2.1 传统修复工艺对比
目前行业内电机端盖轴承内孔磨损修复主要有堆焊补焊、电刷镀、更换端盖三种常规方式,适配性均存在明显短板。
堆焊补焊法修复成本较低,但焊接高温易导致端盖变形、材质退火,修复后内孔圆度、同轴度难以保证,设备运行后短期内易再次磨损,仅适用于轻微磨损、低负荷民用电机。电刷镀工艺修复精度高、无热变形,但镀层厚度有限、耐磨性差,无法承受石化设备高频振动载荷,使用寿命短。直接更换端盖的方式修复质量最稳定,但原厂端盖采购周期长、价格昂贵,且需整机拆装对中,停机时间长,严重影响石化连续生产,经济性极差。
2.2 镶衬套修复工艺优势
针对石化设备高负荷、长周期、高稳定性的运行需求,本文确定钢管车削镶衬套修复方案,相较于传统工艺具备显著优势:一是采用20#钢管作为衬套基材,强度高、耐磨性好、抗疲劳性能强,适配石化振动工况;二是可精准控制加工尺寸与配合公差,修复后同轴度、圆度精度高,完全满足设备装配标准;三是修复周期短、成本低廉,无需更换整机部件,大幅减少停机时长;四是可根据磨损量灵活调整衬套厚度,适配不同程度、不同尺寸的跑套故障,通用性极强。
2.3 差异化固定方式设计
根据现场电机端盖轴承内孔磨损尺寸、衬套厚度规格,设计两种固定锁紧方式,彻底解决衬套松动、窜动问题,保障长期运行稳定性。
对于小尺寸、薄壁厚衬套(衬套厚度≤5mm),采用点焊固定方式[2]。薄壁厚衬套整体刚性较弱,钻孔安装螺钉易导致衬套变形、精度失效,通过均匀分布多点点焊,在不破坏衬套圆度的前提下实现轴向、径向固定,适配轻微磨损修复工况。
对于大尺寸、厚壁厚衬套(衬套厚度>5mm),采用骑缝螺钉固定方式[3]。厚壁衬套承载载荷更大,设备振动工况下仅靠过盈配合易出现松动,通过加工骑缝螺纹孔、安装防松螺钉,实现机械刚性锁紧,固定强度高、抗振性能强,适配中度、重度磨损修复工况。
3 标准化修复工艺实施流程
本次镶衬套修复工艺严格遵循“检测测绘—车床镗孔加工—衬套车削—装配固定—精加工校准—质量校验”的标准化流程,全程严控精度,保障修复质量。
3.1 前期拆卸与精度检测
首先将故障电机停机断电,落实安全闭锁措施,拆除电机端盖、轴承、密封件等部件,清理端盖轴承内孔表面的油污、锈蚀、磨损碎屑,保证加工面洁净无杂质。采用内径千分尺、百分表、圆度仪等精密量具,多点位测量轴承内孔的实际磨损尺寸、圆度误差、同轴度偏差,记录最大磨损量、变形量,结合原设备图纸标准公差,确定镗孔加工余量与衬套设计厚度,绘制衬套加工图纸。
3.2 端盖镗孔精加工
将清理检测完成的电机端盖装夹固定在车床工作台,精准找正中心,校正端盖平面度与同轴度,装夹误差控制在0.02mm以内。根据测绘数据对磨损轴承内孔进行镗孔加工,均匀去除内孔磨损、变形的金属层,保证镗孔后内孔圆度、圆柱度符合加工标准,孔壁光滑无刀纹、无凹凸变形。镗孔尺寸需匹配衬套外径,预留合理过盈配合量,为衬套装配精度奠定基础。
3.3 衬套车削加工
选用20#无缝钢管作为衬套原材料,根据加工图纸尺寸进行车削加工。粗加工后开展精加工,严格控制衬套外径、内径、壁厚、长度尺寸,衬套外径与端盖镗孔采用过盈配合,公差控制在H7/s6标准;衬套内径预留精加工余量,待装配完成后二次精车,保证与轴承外圈精准配合。加工完成后对衬套去毛刺、倒角,消除锐边,避免装配划伤配合面。
3.4 衬套装配与差异化固定
采用冷装工艺进行衬套装配,将加工合格的衬套进行低温冷却收缩,快速压装至端盖镗孔内孔中,保证衬套与端盖孔壁完全贴合、无间隙、无偏移,自然回温后形成稳定过盈配合[4]。
针对薄壁小尺寸衬套,在衬套与端盖结合端面均匀选取4-6个点位进行对称点焊,焊点平整饱满、无虚焊、无烧穿,焊后打磨焊点,保证端面平整。针对厚壁大尺寸衬套,在端盖外壁与衬套结合位置均匀加工3-4个骑缝螺纹孔,安装高强度镀锌锁紧螺钉,拧紧后点胶防松,杜绝设备振动导致的衬套周向转动、轴向窜动。
3.5 二次精加工校准
衬套固定完成后,再次将端盖装夹上车床,对衬套内孔进行二次精车、珩磨加工,精准修正装配过程中产生的微小变形,严格控制内孔尺寸、圆度、同轴度,使衬套内孔尺寸、配合公差完全匹配原型号轴承安装标准,表面粗糙度达标,保障轴承转动灵活无卡滞。
3.6 装配复位与试运行检测
修复完成后清理所有加工碎屑,按标准工艺装配轴承、密封件、端盖等部件,完成电机整机装配与对中调试。装配完成后开展空载试运行与负载试运行,检测电机振动、温升、噪声、同轴度等运行参数,确认设备运行平稳、无异常振动异响,轴承温升正常,无窜动、松动现象,修复工艺达标。
4 全流程质量控制要点
为保障修复后电机端盖长期稳定运行,针对修复全流程建立精细化质量控制体系,严控各工序核心指标。
一是原材料质量控制。衬套必须选用材质均匀、无裂纹、无夹层的45#无缝钢管,原材料硬度、强度达标,杜绝劣质材料导致的早期磨损变形。
二是加工精度控制。全程采用精密量具检测,镗孔、车削工序的尺寸公差、圆度、同轴度误差严格控制在0.03mm以内,表面粗糙度满足轴承装配要求,杜绝尺寸偏差导致的二次故障。
三是装配工艺控制。冷装温度、压装力度严格标准化,禁止暴力装配;点焊对称均匀,避免局部高温变形;骑缝螺钉孔位置精准、锁紧到位,做好防松处理。
四是成品校验控制。修复后必须完成空载30min、负载2h试运行,全程监测电机振动速度、轴承温度、运行噪声等关键参数,各项指标符合石化电机运行标准后方可投入正式生产。
五是后期运维控制。修复后的电机严格落实定期点检、润滑保养制度,定期检测振动与间隙变化,及时更换失效润滑脂,延长修复部件使用寿命。
5 应用案例
5.1 案例工况概况
某石化企业电机端盖,连续运行时长超3200h,设备巡检发现电机运行振动超标、噪声异常,拆解检测后确认电机前端盖轴承内孔严重磨损,最大磨损量0.12mm,配合间隙超标,出现明显轴承跑套故障,转子支撑松动,随时存在停机故障风险。
该电机为装置关键动力设备,传统更换端盖方案采购周期10天以上,长时间停机将直接导致工艺管线输送中断,造成严重生产损失。最终决定采用本文钢管车削镶衬套工艺开展紧急修复。
5.2 修复实施过程
对故障端盖拆解清理、精准测绘,确定内孔磨损变形数据,端盖图纸如图1所示,将端盖车削镗孔扩径7mm;选用20#无缝钢管车削匹配衬套,衬套厚度10mm,属于厚壁大尺寸衬套,采用骑缝螺钉固定工艺;衬套冷装压装到位后,均匀加工3个骑缝螺纹孔,安装高强度防松螺钉锁紧;二次精车衬套内孔,修正精度至标准公差,完成整机装配调试。
整套修复作业仅耗时12h,大幅缩短设备停机时间,完全满足连续化生产需求。
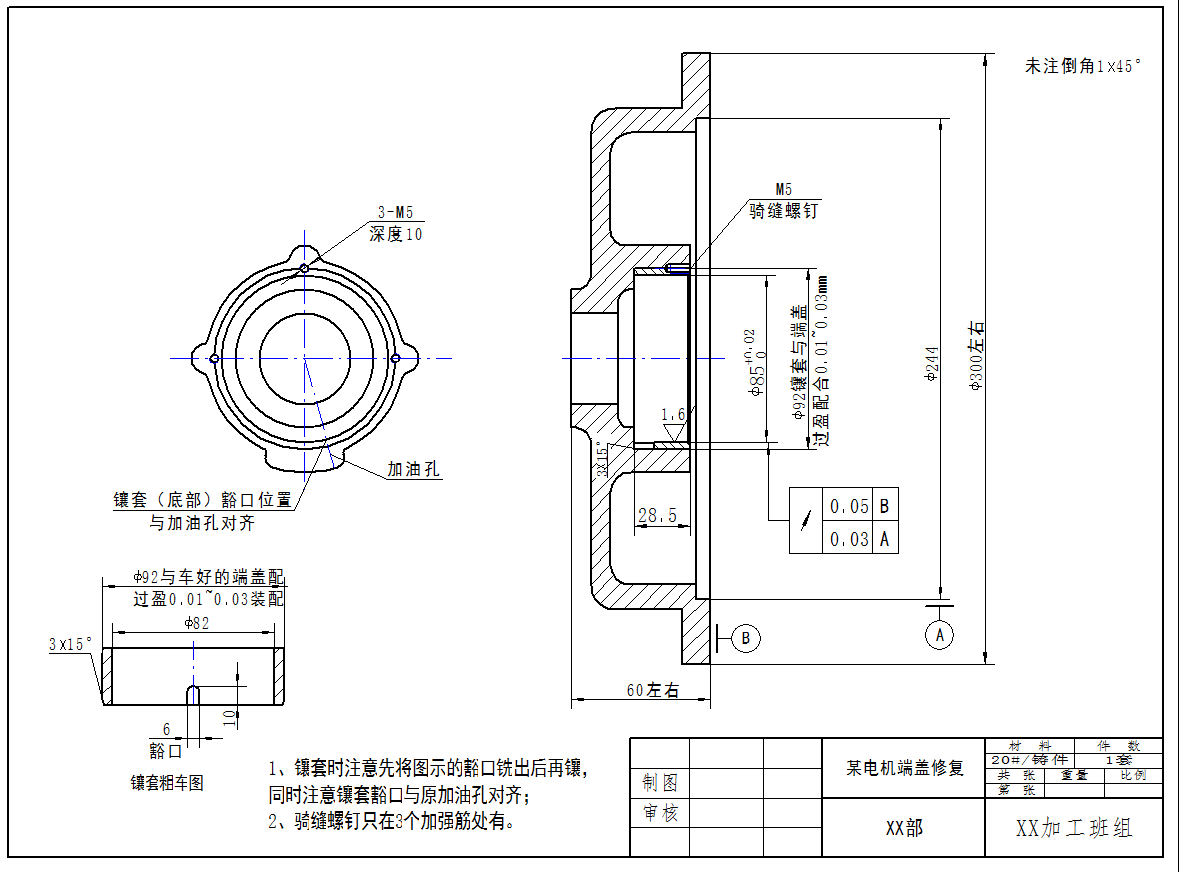
图1:某电机端盖修复图
5.3 应用效果分析
修复完成后设备投入满负荷连续运行,持续跟踪监测6个月,电机运行振动、噪声、轴承温升各项参数均处于标准范围,无衬套松动、内孔二次磨损、轴承异常损坏等故障,设备运行状态稳定。
相较于更换原厂端盖,本次修复直接节省备件采购成本60%以上,避免非计划停机造成的产能损失,电机端盖修复后使用寿命预计可达3年以上,大幅降低设备运维频次与综合成本,充分验证了该修复工艺的可行性与工程实用性。
6 结论
针对石化企业高温、振动、高负荷工况下电机端盖轴承内孔跑套难题,本文研究的钢管车削镶衬套差异化修复工艺,有效弥补了传统堆焊、电刷镀、更换部件工艺的短板。通过系统分析跑套故障成因与运行危害,结合衬套尺寸规格匹配点焊、骑缝螺钉两种固定方式,形成了一套标准化、高精度、低成本的修复工艺流程与质量控制体系。
实践证明,该修复工艺操作简便、修复精度高、抗振稳定性强,可彻底解决电机端盖轴承内孔跑套问题,有效延长设备使用寿命,大幅降低石化企业设备维修成本与生产停机损耗。同时该工艺通用性强,可广泛适配石化行业各类电机、泵类、风机等回转设备轴承座孔磨损修复,具备极高的工程推广价值与应用价值。
参考文献
[1] 李新明.化工高压电机轴承室磨损修复技术[J].设备管理与维修,2017(08):64-65.
[2] 王健.电机轴承室磨损镶套修复工艺[J].电机技术,2011(03):58-60.
[3] 徐灏.机械设备维修工艺手册[M].北京:机械工业出版社,2008.
[4] 赵燕南,张裕禄.衬套类零件的冷装配方法[J].工程机械与维修,2012(12):131-132.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
