
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:该加工工艺以分区粗精复合加工为核心,结合液压顶紧力分区调控与五轴联动锥度刀具避让技术,系统性地解决了大型薄壁铝件加工中的变形控制与刀路冗余两大难题。在4mm间隙狭窄区域,通过锥度刀具与五轴倾斜避让的配合,实现了高可达性、低跳刀次数的连续加工。该方法已在同类薄壁对接件加工中验证应用,变形控制与效率提升效果显著。
关键词:薄壁舱体;五轴;锥度铣刀;切削参数;变形
引言与问题聚焦
薄壁铝合金舱体在航空、航天及精密机械领域应用广泛,其加工难点集中体现在刚度极低、切削易变形、加工路径复杂三个方面。本工艺所针对的工件为典型薄壁对接件,单边壁厚仅1.5mm,尾部侧面台阶区域存在端面间隙仅4mm的狭窄结构,且凸台根部存在倒扣特征,需与另一产品实现无间隙对接。
在前期加工实践中,暴露出的核心问题可归纳为两点:
变形控制难:工件刚度分布不均,开粗阶段切削力与装夹力叠加,导致底部外圆柱面、凸台侧面及尾部台阶区域出现显著弹性变形,尺寸稳定性差,对接面间隙超差。
刀路冗余多:受限于狭窄区域刀具可达性,传统四轴或五轴开粗刀路跳刀频繁,刀路密度分布不合理,加工周期长,且空切时间占比高。
针对上述问题,本操作方法提出分区粗精复合加工与液压顶紧力分区调控相结合的解决方案,在一次装夹条件下完成从开粗到精加工的全部工序,实现变形可控、刀路高效、质量稳定的加工目标。
变形机理分析与控制策略
变形来源分析
薄壁件加工变形主要来源于三个方面:
切削力引起的弹性变形:径向切削力作用于薄壁结构时,工件局部发生弹性让刀,加工后回弹导致尺寸偏差。
装夹力引起的预变形:夹具施加的夹紧力使工件在加工前已处于预变形状态,切削去除材料后,残余应力重新分布,引发二次变形。
材料残余应力释放:铝件轧制或热处理后内部存在残余应力,材料去除后应力平衡被打破,导致整体形变。
本工件单边壁厚仅1.5mm,上述三种变形叠加效应尤为显著,传统“全粗后精”策略因应力释放不充分,精加工后尺寸波动大,难以满足对接件装配要求。
分区粗精复合加工原理
为解决上述问题,本方法摒弃“整体粗加工—整体精加工”的传统顺序,转而采用区域化粗精复合策略。其核心逻辑为:将工件按几何特征与刚度分布划分为若干独立加工区域,在每个区域内依次完成粗加工→半精加工→精加工,再转移至下一区域。
该策略的优势在于:
应力逐区释放:每个区域精加工前,该区域材料已大部分被去除,残余应力在局部得到释放,避免全粗后应力集中释放导致的大范围变形。
切削力分区控制:精加工时仅对当前区域施加微量切削,切削力小,且该区域在精加工前已通过降夹紧力实现“自由状态”,切削过程不叠加装夹应力。
变形误差局域化:若某区域出现微量变形,仅影响该区域局部,不会传递至其他已精加工区域,提高了整体尺寸一致性。
液压夹具与顶紧力分区调控系统
液压多点支撑夹具设计
夹具采用液压多点支撑结构,在工件底面曲面区域布置8~12个独立控制液压顶杆,每个顶杆可根据加工区域与加工阶段独立调节顶紧力。液压系统配置压力传感器与闭环控制单元,实现顶紧力的实时监测与动态调整。
顶紧力分区调控逻辑
顶紧力调控遵循“粗加工高刚性、精加工低应力”原则,具体分为三级:
区域粗加工:顶紧力设为额定压力的70%~80%,提供高刚性支撑,抵抗较大切削力,抑制振动。
区域精加工前:降至40%~50%,释放装夹弹性变形,使工件恢复自然状态。
薄壁特征最终精铣:降至20%~30%,仅维持定位,避免切削力与装夹力叠加。
每个区域精加工前,系统执行一次逐区卸载操作:仅将该区域对应的液压顶杆压力降低,其他区域仍保持较高顶紧力,确保整体定位稳定。这一“分区变力”策略在保证定位可靠性的前提下,最大限度地减少了装夹应力对加工精度的影响。
刀路优化策略
刀路冗余的成因分析
原工艺中刀路多、跳刀频繁的问题主要源于以下两点:
狭窄区域刀具可达性差:尾部侧面台阶与端面间隙仅4mm,常规刀具无法直接进入,需多次抬刀、换向、避让,导致刀路碎片化。
刀路参数均匀化设置:粗加工采用固定步距与切深,在大面积区域与薄壁区域无差异化处理,造成薄壁区域刀路过密、大面积区域效率低下。
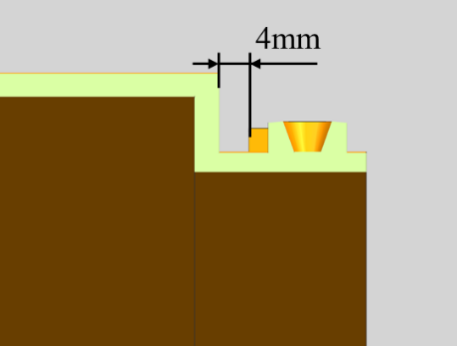
图 1 狭窄区域示意
五轴联动避让与锥度刀具组合
针对4mm间隙区域,采用锥度球头刀(Ø6 R3,锥度8°~10°)配合五轴联动倾斜避让策略:加工时刀具轴线向远离端面方向倾斜5°~10°,利用锥度刀具的颈部自然避让间隙,无需反复抬刀换向。一次进刀完成台阶面、台阶根部、端面及倒扣区域的连续加工,将原本需要3~4次换刀、多次抬刀的离散刀路整合为单一连续刀路。
变步距与等残留高度刀路参数优化
粗加工阶段采用变步距策略:
在大面积区域(如底部外圆柱面)采用较大步距(0.8~1.0mm),提升材料去除效率。在薄壁区域(壁厚1.5mm处)及狭窄间隙区域步距收窄至0.3~0.5mm,控制切削力,避免过切与变形。
精加工阶段采用等表面残留高度策略:
设定残留高度≤0.005mm,由CAM软件自动计算变步距刀路,避免均匀步距导致的过密刀路,减少空切路径。该策略较传统等步距精加工刀路长度减少约20%~30%,同时保证了表面质量的一致性。
区域间最短路径连接
各加工区域之间采用最短路径连接,刀路转移时仅抬刀至安全高度(通常3~5mm),而非抬至初始安全平面,大幅减少空移时间。经实测,该优化使跳刀次数减少约50%,空移时间占比从原工艺的25%降至12%以内。
分区粗精复合刀路详细规划
区域划分
根据几何特征与刚度分布,将工件划分为三个主加工区域:
A区:底部外圆柱面(大面积区域,刚度相对较好)
B区:凸台b(含倒扣与底面,结构复杂,精度要求高)
C区:尾部侧面台阶(含4mm间隙区域,薄壁悬伸结构)
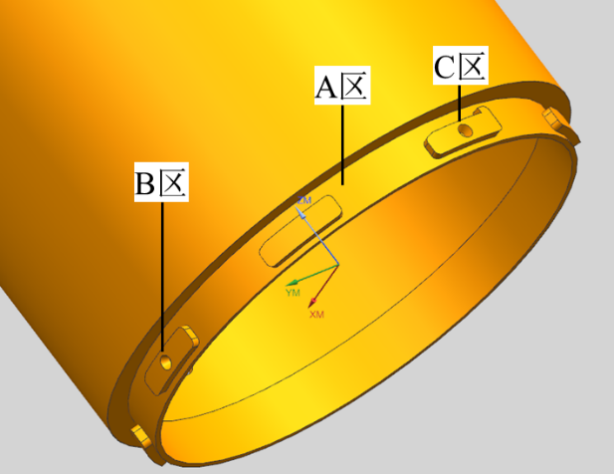
图 2 主加工区域示意
加工顺序与刀路逻辑
步骤1(A区):粗加工→半精加工→精加工,顶紧力70%~80%→40%。率先完成A区精加工,释放主体应力。
步骤2(B区):粗加工→半精加工→精加工(含倒扣清角),顶紧力70%~80%→40%。五轴联动加工倒扣,连续完成根部清角。
步骤3(C区):粗加工→半精加工→精加工,顶紧力70%~80%→20%~30%。锥度刀具+五轴倾斜避让4mm间隙,一次完成台阶面、端面、根部。
步骤4(全件):最终光刀(若需),顶紧力20%。低应力状态下微量修整。
C区(4mm间隙台阶区)专项刀路设计
C区是本工件的核心难点区域,其刀路规划如下:
粗加工:采用五轴等高开粗,刀具倾斜5°,步距0.3mm,切深0.2mm,径向切削力控制在50N以内。
半精加工:等残留高度刀路,余量均匀化至0.1mm。
精加工:五轴联动仿形铣削,锥度球头刀一次连续完成台阶面、端面、根部圆角加工,进给率800mm/min,主轴转速15000rpm。
清角:若根部圆角直径小于刀具半径,采用Ø4 R2锥度球头刀补清一次。
该区域精加工过程中,液压顶紧力已降至20%~30%,工件处于近自由状态,切削力引起的弹性变形被控制在最小范围内。
切削参数与工艺协同
推荐切削参数
推荐切削参数如下表
表 1 各工序推荐切削参数
工序 | 刀具 | 主轴转速(rpm) | 进给率(mm/min) | 切深(mm) | 步距(mm) |
粗加工 | Φ10波纹刃立铣刀 | 8000~10000 | 1200~1500 | 0.3~0.5 | 0.5~0.8 |
半精加工 | Φ8 R1圆鼻刀 | 10000~12000 | 1000~1200 | 0.15~0.2 | 0.3~0.5 |
精加工 | Ø6 R3锥度球头刀 | 12000~15000 | 800~1000 | ≤0.1 | 等残留高度 |
应力释放与切削协同
每个区域精加工前,执行液压顶紧力降载 + 停留2分钟,使工件应力充分释放后再进行精加工。C区精加工完成后,进行在线检测(如采用机内测头测量台阶面与端面位置度),若偏差超出±0.02mm,执行一次微量补偿精铣。
效果预期与数据支撑
变形控制效果
通过分区粗精复合与分区变力夹持,薄壁区域(壁厚1.5mm)加工变形量由原工艺的±0.12mm降至±0.03mm以内。对接面无间隙,满足装配要求。
刀路优化效果
跳刀次数减少约50%,空移时间占比由25%降至12%。整体加工周期较原工艺缩短30%~35%。刀路总长度减少约25%,刀具寿命提升约20%。
质量稳定性
一次装夹完成全部工序,消除二次装夹定位误差。倒扣与根部清角连续完成,无残留台阶,对接面无间隙。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
