
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:TBD152 型乙烷低温鹤管旋转接头易发生密封泄漏,从冷热循环、偏载、装配、氮气润滑四方面揭示耦合失效机理,配套分级 JSA 安全管控与标准化检修工艺,现场应用表明,密封寿命提升 60%,装配缺陷故障率大幅下降,设备非计划检修显著减少,可为低温轻烃装卸臂密封运维提供参考。
关键词:乙烷;低温装卸鹤管;旋转接头;密封失效;检修工艺
引言
乙烷常压沸点 - 88.6 ℃,属于极低温易燃介质,汽车栈桥装卸臂旋转接头为实现多自由度回转的核心动密封部件,集成多层密封、钢球滚道与氮气吹扫润滑结构,是设备失效高发部位。 乙烷鹤管长期运行后,旋转接头主密封、氮气密封平均 3 个月出现微量渗漏,反复拆装检修带来高处、防爆、受限作业叠加风险。现场常规检修仅更换密封件,未从失效根源实施系统性管控,存在密封面清洁管控缺失、螺栓紧固力矩离散、弹簧缸平衡失准、氮气压力区间偏离设计值等短板。现有低温装卸臂相关文献多聚焦整机操作流程,针对多级密封耦合失效机理的定量分析较少。本文依托现场检维修、低温装卸臂原厂维护资料,剖析旋转接头多因素耦合失效机制,构建全流程标准化检修工艺,实现设备长周期安全运行。
1 旋转接头结构与运行工况
1.1 结构组成
TBD152 型低温旋转接头采用双法兰分体式结构,内设复合密封系统,包含 1#、2# 液相主密封、氮气密封圈、滚道密封垫、端部密封,配套 M10 8.8 级连接螺栓,标准紧固力矩 122 N・m;钢球滚道配合氮气润滑管路实现无卡滞回转,剖面结构见图 1所示
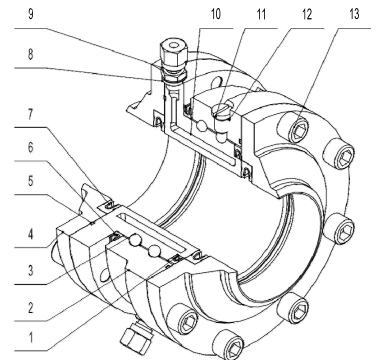
图 1 乙烷鹤管旋转接头剖面结构图
1 - 外圈;2-1# 主密封;3 - 钢球;4 - 氮气密封圈;5 - 滚道密封垫;
6-2# 主密封;7 - 端部密封圈;8 - 氮气管密封垫;9 - 内圈;10-M10 紧固螺栓
多级密封分工明确,液相主密封阻隔乙烷介质,氮气密封圈隔绝吹扫氮气,滚道密封垫阻断水汽渗入防止低温结冰,多道密封协同构建动密封屏障。
1.2 严苛服役工况
1)冷热交变疲劳:设备交替承受 - 60℃低温介质与 25 ℃常温环境,密封高分子材料持续周期性热胀冷缩,弹性补偿性能衰减;
2)介质冲蚀磨损:高速液态乙烷携带微量固体杂质切削密封唇口,形成微观冲蚀沟槽;
3)氮气压力周期性切换:根据操作手册当装卸车臂处于收容状态时,最后一个旋转接头氮气的进口压力应为 0.03~ 0.05barg,在装车前 2 小时,将上述压力上调至 0.2 barg,装卸车臂在使用结束、恢复到常温后,上述压力可回调至 0.03~0.05barg。压力波动造成密封单侧交变载荷;
4)附加径向弯矩:弹簧缸调节螺母松动时,外臂自重产生偏心载荷,加剧密封和滚道磨损。
2 旋转接头多级密封耦合失效机理
2.1 低温循环致密封材料疲劳劣化
特种耐低温高分子密封长期在 - 60 ℃~25 ℃循环工况下服役,分子链反复拉伸断裂,回弹补偿能力持续衰减;乙烷小分子介质渗透密封基体引发溶胀分层,唇口出现细微龟裂,形成持续性微渗漏通道,无明显机械划伤,属于冷热疲劳失效,如图2,乙烷旋转接头密封泄漏图
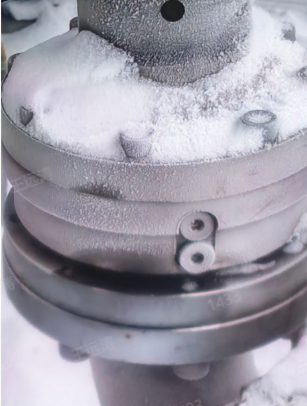
如图2,乙烷旋转接头密封泄漏
2.2 机械偏载引发单侧磨耗与滚道金属损伤
弹簧缸拉杆螺母松动、检修未锁止平衡缸直接吊装臂体,均会造成接头内外圈不同心,钢球长期承受偏心载荷,滚道局部接触应力远超设计许用值,产生两类典型金属损伤: 1)磨粒犁削磨损:氮气吹扫不足,空气中水汽低温结冰形成硬质冰晶颗粒,乙烷介质携带铁锈、分子筛粉末进入滚道摩擦副,钢球滚动时硬质颗粒在滚道表面犁出连续沟槽,与实拍图中条状划痕形貌完全吻合; 2)接触疲劳点蚀:偏心载荷下钢球局部高压循环碾压,滚道表层产生疲劳微裂纹,裂纹扩展后金属片状剥落,形成麻点凹坑,降低回转平顺性,进一步加剧密封偏磨。 滚道磨损后回转阻力增大,臂体回转操作卡顿,密封唇持续受交变剪切力,大幅缩短密封使用寿命,如图3.滚道表面犁出连续沟槽和图4.钢珠磨损剥落:
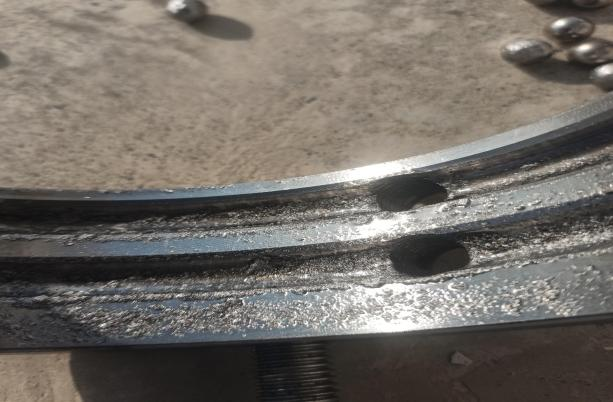
图3.滚道表面犁出连续沟槽
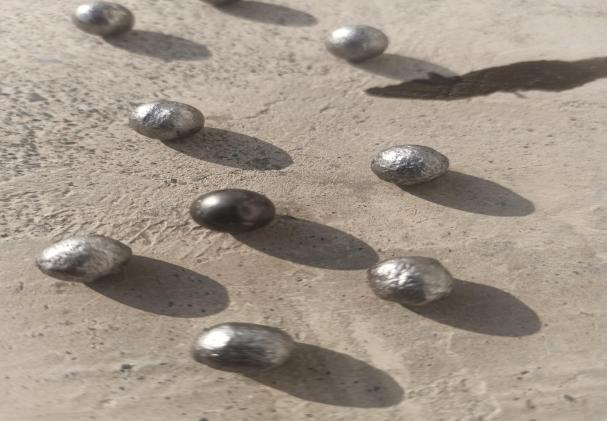
图4.钢珠磨损剥落
2.3 装配缺陷为主导人为失效诱因
现场统计显示该类故障占总失效 75%,具体缺陷及泄漏特征见表 1, 表 1 旋转接头装配缺陷及失效特征
表格1.具体缺陷及泄漏特征
装配缺陷类型 | 具体表现 | 泄漏特征 |
密封面残留碎屑、溶剂 | 清洗不彻底,硬质颗粒划伤密封 | 长期微量渗液 |
密封圈装配扭曲 | 密封有效压缩量不足 | 高负荷下泄漏加剧 |
螺栓力矩不均 | 局部过紧 / 松弛 | 试压保压持续掉压 |
不同规格密封混用 | 多级预紧度不匹配 | 氮气管检出乙烷组分 |
按照装配工艺规范,密封件擦拭清洁后需待表面清洗溶剂完全挥发后方可装配,而现场生产中普遍简化静置挥发等关键工序,密封面杂质、残留溶剂未彻底清除,是设备投用后短期内反复出现泄漏故障的主要诱因。
2.4 氮气润滑系统工况失衡引发连锁耦合损伤
氮气润滑系统可对旋转接头实现除湿、减摩及介质隔离防护,是设备稳定运行的关键保障。系统氮气压力异常、管路泄漏等故障,会破坏摩擦副与密封结构的服役稳态,诱发气蚀、磨粒磨损、接触疲劳等多损伤耦合演化,形成密封气蚀—滚道磨粒磨损链式失效机制,具体分为三类工况失衡模式。
第一,待机超压引发密封气蚀。当设备待机氮气压力超0.05 barg时,高速氮气流冲蚀密封唇口,形成微观气蚀凹坑,破坏密封面形貌与比压分布。密封防护能力衰减后,乙烷介质沿微观缺陷向内渗透,持续侵蚀密封基体,诱发隐性泄漏失效。
第二,预吹扫欠压诱发滚道磨粒磨损。预吹扫氮气压力低于0.2 barg时,吹扫动能不足,无法彻底清除摩擦副间隙水汽。低温工况下残余水汽凝结为冰晶硬颗粒,钢球滚动时对滚道产生微观犁削磨损,增大表面粗糙度、降低配合精度,恶化摩擦副运行稳定性。
第三,管路密封失效引发耦合损伤。管路密封失效会导致摩擦副界面无法形成稳定氮气气膜,丧失润滑与隔离性能。外界水汽、杂质侵入界面后,气膜润滑转为干摩擦与边界摩擦,致使摩擦系数与接触应力骤增,引发滚道疲劳剥落、密封偏磨等复合损伤,多缺陷耦合加速设备失效。
3 基于失效机理的一体化检修优化方案
针对前述旋转接头氮气润滑工况失衡、装配缺陷及耦合磨损的失效机理,本文从预防性运维、标准化装配、分级验收管控、全周期数据溯源四个维度,构建一套适配现场工况的一体化检修优化体系,实现从被动故障抢修向主动预防性运维的技术升级,有效抑制密封气蚀、磨粒磨损及装配耦合失效问题
3.1 周期性预防性运维
为规避工况参数异常引发的链式耦合损伤,本文建立分级周期性预运维机制。通过季度校准弹簧缸平衡状态,消除偏心弯矩,杜绝受力不均导致的密封偏磨;通过月度巡检排查接头结霜、介质渗漏、运行异响等早期故障特征,实现缺陷前置处置。针对氮气系统压力波动问题,增设远程在线监测与超限报警模块,针对待机、装车工况设置差异化压力阈值,有效抑制超压气蚀与欠压磨粒磨损,保障氮气防护系统稳定运行。
3.2 标准化拆解与密封装配
为消除装配不规范引发的设备劣化,建立标准化拆解与密封装配工艺。检修拆解时采用专用卡具与吊带固定结构、卸除偏心载荷,避免装配残余应力与结构变形。装配前对密封面、密封槽精细化清洗并静置挥发,彻底清除杂质与残留溶剂,规避密封划伤与后期渗漏。装配过程严控密封圈安装姿态,杜绝扭曲偏移;M10螺栓采用三次对角分级紧固工艺,定力矩122 N·m,保证密封面受力均匀。同时统一密封备件型号与批次,禁止异型件混装,避免密封预紧度失配引发的介质泄漏。
3.3 分级气密试压验收规范
为严控检修质量、消除隐性失效隐患,建立气、液管路独立分级气密试压体系,统一试验介质、压力、保压时长及验收标准,具体规范如表所示。所有结构试压合格后方可拆除隔离盲板、复位氮气待机压力,完成检修闭环管控。
表2.旋转接头气密试压验收规范
管路系统 | 试验介质 | 试验压力 | 保压时间 | 合格标准 |
液相密封关节 | 高纯氮气 | 0.6 MPa | 30 min | 压降≤0.01 MPa,无渗漏、无结霜现象 |
气相密封关节 | 高纯氮气 | 0.6 MPa | 30 min | 氮气管路无乙烷介质检出 |
3.4 全生命周期检修台账
实现设备精细化运维,构建旋转接头全生命周期检修台账体系。系统归档密封型号、紧固力矩、试压参数、失效特征等核心检修数据,通过数据统计与溯源分析总结失效规律,精准预判部件损耗周期与检修节点,建立数据驱动的预防性运维机制,替代传统被动抢修模式,有效提升设备运行稳定性,延长服役周期并降低运维成本。
4工业应用效果对比
检修优化方案的工程有效性,对乙烷鹤管旋转接头开展为期12个月的工业现场验证,优化前后设备运行与检修指标对比如表3所示。
指标 | 原检修方案 | 优化方案 | 改善幅度 |
密封平均寿命 /d | 90 | 144 | 提升 60% |
年度非计划检修 / 次 | 8 | 3 | 下降 62.5% |
单次检修工时 /h | 4.5 | 2.8 | 缩短 37.8% |
装配缺陷故障率 | 65% | 11 | 降低 54 个百分点 |
作业综合风险等级 | Ⅱ 级 | Ⅰ 级 | 风险降级 |
表3 检修优化前后设备运行性能对比,现场应用结果表明,本文基于失效机理提出的一体化优化方案,可从根源抑制装配缺陷与工况失衡引发的密封耦合损伤。标准化装配工艺与精细化运维体系有效规避了人为工序偏差与参数失稳问题,大幅减少高处、防爆场景下的重复性检修作业,显著降低现场作业风险,延长设备连续装卸运行时长,综合运维效益提升显著。
5 结论
乙烷鹤管旋转接头泄漏为冷热疲劳、机械偏载、装配损伤、氮气工况失衡多因素耦合结果,装配人为缺陷为首要故障诱因;
建立 “预维护 + 标准化装配 + 分级试压” 成套检修方案,严格执行螺栓力矩、密封无尘装配、氮气分区间稳压等关键工艺,可显著抑制密封失效;
优化方案符合 HG/T 21608-2012 标准,密封寿命提升 60%,非计划检修大幅减少,可推广至乙烯、LNG 同类低温装卸臂运维。
参考文献
连云港天邦科技开发有限公司。低温装卸臂安装、操作、维护手册 [Z].2024.
HG/T 21608-2012,液体装卸臂工程技术要求 [S]. 北京:化学工业出版社,2012.
马红杰。低温设备动密封失效分析及防腐检修优化 [J]. 炼油技术与工程,2023,53 (6):43-48.
刘健.LNG 装卸臂旋转接头密封失效机理研究 [J]. 石油化工设备,2022,51 (3):78-83.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
