
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:针对新能源光伏电池片厂房制绒工序酸碱排风系统中玻璃钢(FRP)风管的安装与运维问题,以成都某新能源项目为研究对象,从材质选取、结构设计、安装工艺等方面进行系统性总结。重点分析了碱排风管NaOH/Na₂SiO₃结晶堵塞与酸排风管酸气渗透腐蚀两类典型运维故障的工艺成因与技术处置方案,并提出了管道坡度与排液系统优化、包覆连接工艺控制、碱排风管增设保温与可操作清扫口等系统性技术优化措施,从设计预判、施工控制、运维规范三个维度为同类新能源厂房酸碱排风系统的全生命周期质量管理提供工程参考与借鉴。
关键词:玻璃钢风管;酸碱排风;结晶堵塞;酸气腐蚀;
1 工程概况与工艺背景
1.1 项目基本概况
成都某新能源项目为机电安装总承包工程,涵盖两个电池车间,总建设体量大、施工周期短,其中工艺排风酸碱排风系统服务于S2电池车间的制绒、碱抛、RCA等核心工序。项目投产后约10个月,S2车间制绒工序酸碱排风系统相继出现碱排风管结晶堵塞与酸排风管酸气腐蚀两类典型故障,经深入排查施工质量与维保操作两方面原因后实施了针对性整改。
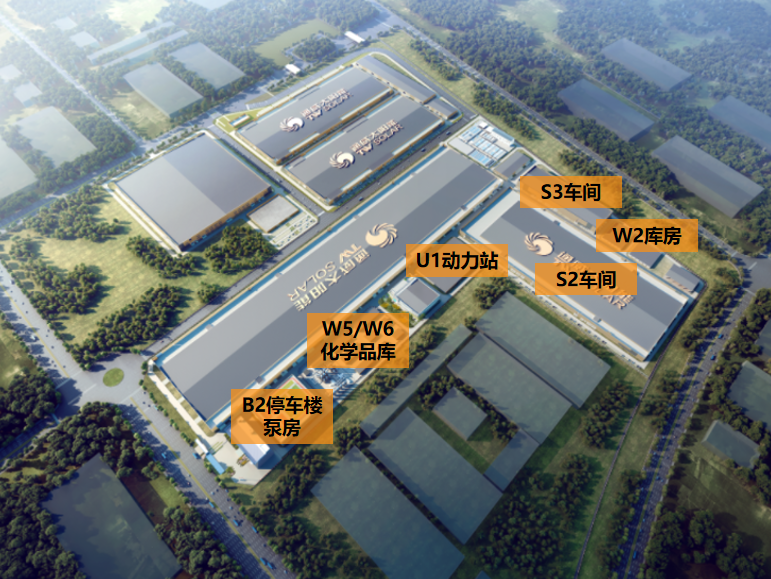
图一 项目全景图
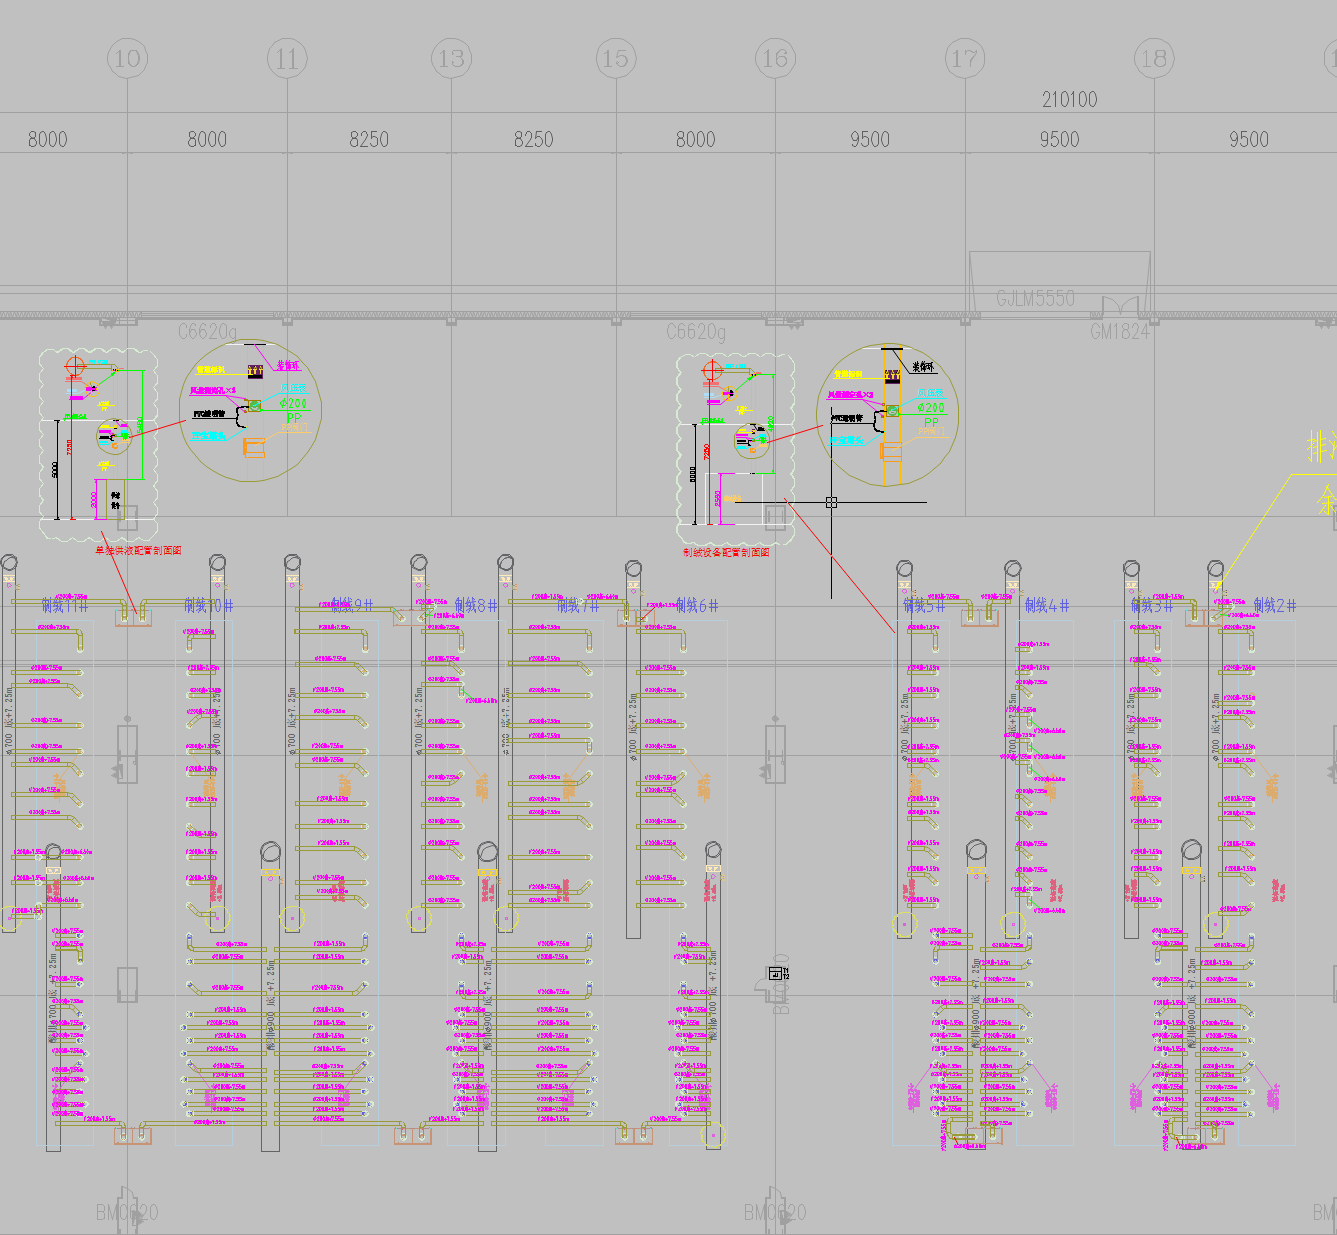
图二 S2车间制绒工艺机台图
1.2 制绒工序工艺原理与排风条件
制绒工序是光伏电池片生产的核心工序之一,其工艺原理是在80~90℃条件下,利用NaOH溶液对单晶硅片表面进行各向异性腐蚀,形成金字塔状绒面结构以降低表面反射率。制绒槽运行过程中,碱液持续蒸发产生含NaOH、Na₂SiO₃的碱性雾气,同时酸洗段产生含HF、HNO₃蒸气的酸性废气。两类废气分别经碱排风管和酸排风管收集后,输送至技术夹层内水平干管,最终汇入屋面洗涤塔处理。碱排风管内温度约40~60℃,酸排风管内温度约35~50℃,管内废气遇冷后易产生冷凝与结晶。
2 玻璃钢风管材质与安装技术要点
2.1 管壁结构与树脂选型原理
本项目酸碱排风系统采用有机玻璃钢(FRP)风管,管壁由内衬层、结构层和外保护层三部分组成。内衬层为防腐层与防渗层的复合体,直接接触酸碱废气,承担耐腐蚀与防渗漏的核心功能;结构层为管道提供力学强度与刚度,确保管道在负压运行条件下不产生变形;外保护层则防止外部环境对结构层的侵蚀损伤。
内衬层树脂选用乙烯基酯树脂,其分子结构中酯键密度低且位于分子链端部,酸碱介质难以渗透侵蚀,具有优异的耐酸碱腐蚀性能[2]。能够满足制绒工序排风管内衬层耐碱(25%NaOH,≤70℃)和耐酸(40%H₂SO₄,≤100℃;5%HNO₃,≤70℃)的使用要求。内衬层增强材料采用无碱玻璃纤维表面毡和短切毡,确保内衬层致密、无针孔、抗渗性能优良。结构层树脂选用不饱和聚酯树脂,主要功能为增加管道的强度与刚度,在满足力学性能要求的同时具有良好的缠绕工艺适应性。结构层增强材料采用无碱玻璃纤维无捻粗纱,浸润剂类型为硅烷型,与不饱和聚酯树脂体系匹配性良好,确保纤维-树脂界面粘结强度。
管道采用微控往复式定长纤维缠绕工艺制造,通过计算机控制芯模旋转速度与纤维分布头运动速度,按照设计线型将玻璃纤维和树脂均匀等厚地缠绕至金属芯模上,标准管壁结构从内至外依次为内衬层、内缠绕结构层、外缠绕结构层、外防护层。内衬层与结构层树脂功能互补但不可互相替代——前者负责抵御酸碱化学侵蚀,后者承担力学支撑。
2.2 安装关键技术要点
酸碱排风管在运行过程中不可避免地产生冷凝液,管道坡度是保证冷凝液顺畅排出的关键。根据相关设计规范,水平风管应保持不小于0.5%的坡度,坡向排液点。排液系统于水平干管低位处设置积液漏斗,漏斗底部接U型弯排液管形成水封,防止废气从排液口泄漏。施工中需重点核查管道支架标高,确保坡度方向与坡度值满足设计要求,避免出现倒坡。
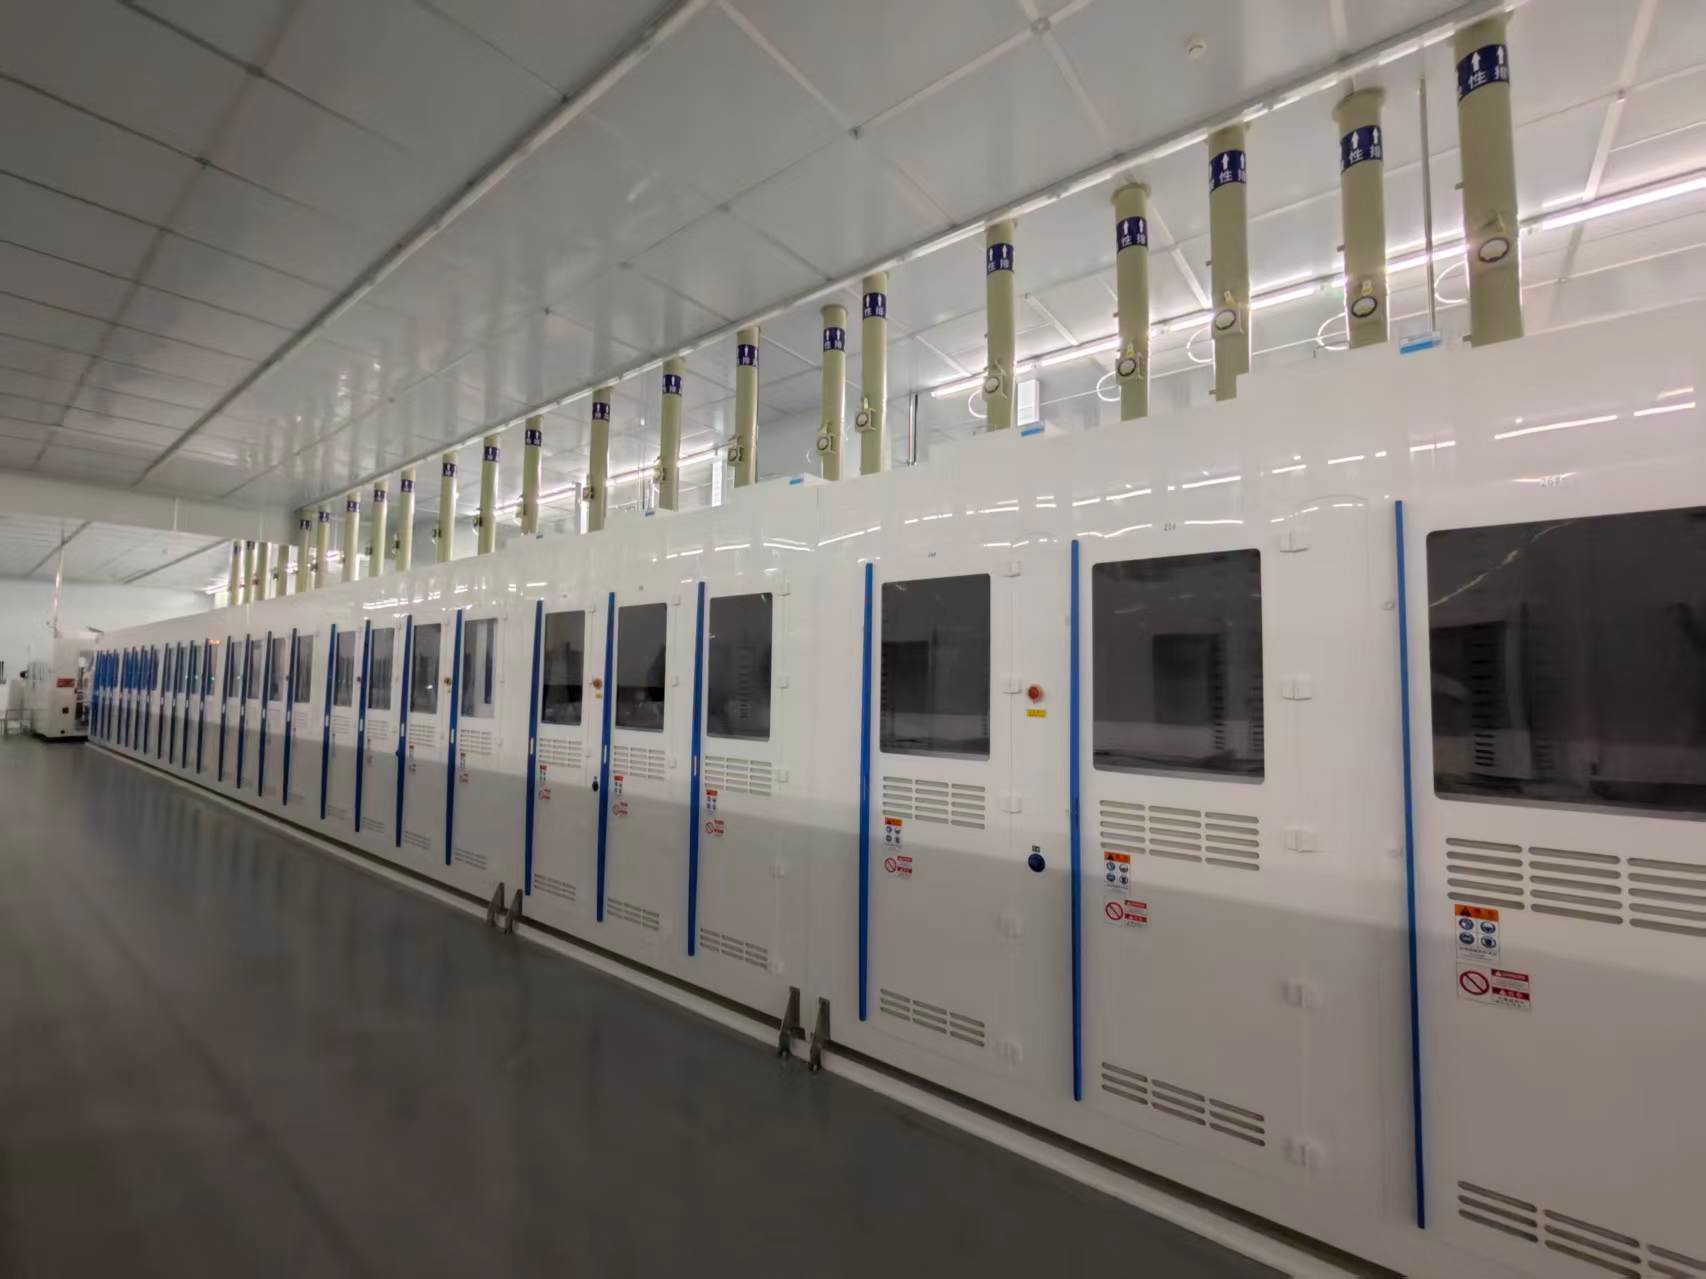
图三 酸碱排风管废液收集方案
FRP风管管段之间采用现场包覆连接工艺,其施工质量直接关系到管道系统的密封性与耐腐蚀性。包覆工艺流程为画线、补土、打板、打底、包覆、自主检查,检查要点包括包覆处内部无大于3mm气泡,无发白、垂流、杂质等现象,表面毡需完全覆盖住玻纤,法兰内部须分次包覆以确保密封。FRP风管密度仅约钢管的1/5~1/4,吊装要求较低,但刚度相对较低,支吊架间距需根据管径和壁厚合理确定,接触面应采用橡胶垫等柔性隔离材料,施工过程中严格控制支吊架标高作为管道坡度控制的基准。
3 运维问题分析与解决
3.1 碱排风管结晶堵塞
3.1.1 事件概况
项目投产约10个月后,巡检发现制绒工序碱排风系统技术夹层内水平干管存在大量积液,拆开检查发现风管内壁和排液U型弯内存在大量白色晶体,严重堵塞排液通道。经取样分析,晶体主要成分为NaOH和Na₂SiO₃,为制绒槽碱雾在管道内遇冷析出的结晶产物。
图四 玻璃钢风管积液
图五 排液管堵塞
图六 碱结晶
图七 制绒工艺机台
3.1.2 原因分析
碱排风管结晶堵塞的成因可从工艺因素与施工质量两个维度分析。工艺因素方面,制绒工艺槽在80~90℃条件下运行,碱雾中携带NaOH和Na₂SiO₃蒸汽,进入技术夹层后遇冷(夹层温度约15~25℃)迅速析出结晶。项目满产后,业主为延长维保周期而加大喷淋段流量,水汽进一步增多,加速了碱雾在管道内的冷凝与结晶过程。碱排风管未设置保温层,管道内外温差大,冷凝析晶现象更为严重。施工质量方面,经复测发现部分碱排风管水平段存在倒坡现象,即管道实际坡度方向与设计相反,导致冷凝液无法顺畅排向排液漏斗而逆向积聚。由于项目工期极为紧张,施工过程中未对管道坡度进行系统性的完工复查,竣工后问题在生产阶段才暴露。
3.1.3 处置措施
针对结晶堵塞问题,采取以下处置措施:一是疏通积液槽和U型弯内的结晶堵塞物,恢复排液通道畅通;二是复测全部水平风管坡度,对倒坡管段增设排液点,消除积液隐患;三是告知业主厂务部门加强日常维保巡检频次,及时清理初期结晶;四是与生产部门协商,在满足工艺要求的前提下适当减小喷淋段流量,降低水汽产生量。
3.2 酸排风管酸气腐蚀
3.2.1 事件概况
在对碱排风管结晶堵塞问题进行排查的过程中,同步检查酸排风管系统时发现,一管段对接包覆处外表面出现白色粉化腐蚀迹象,弯头包覆连接处尤为严重。刮开白色粉化层后可见内层玻纤裸露,树脂基体已被侵蚀,局部出现微渗漏。
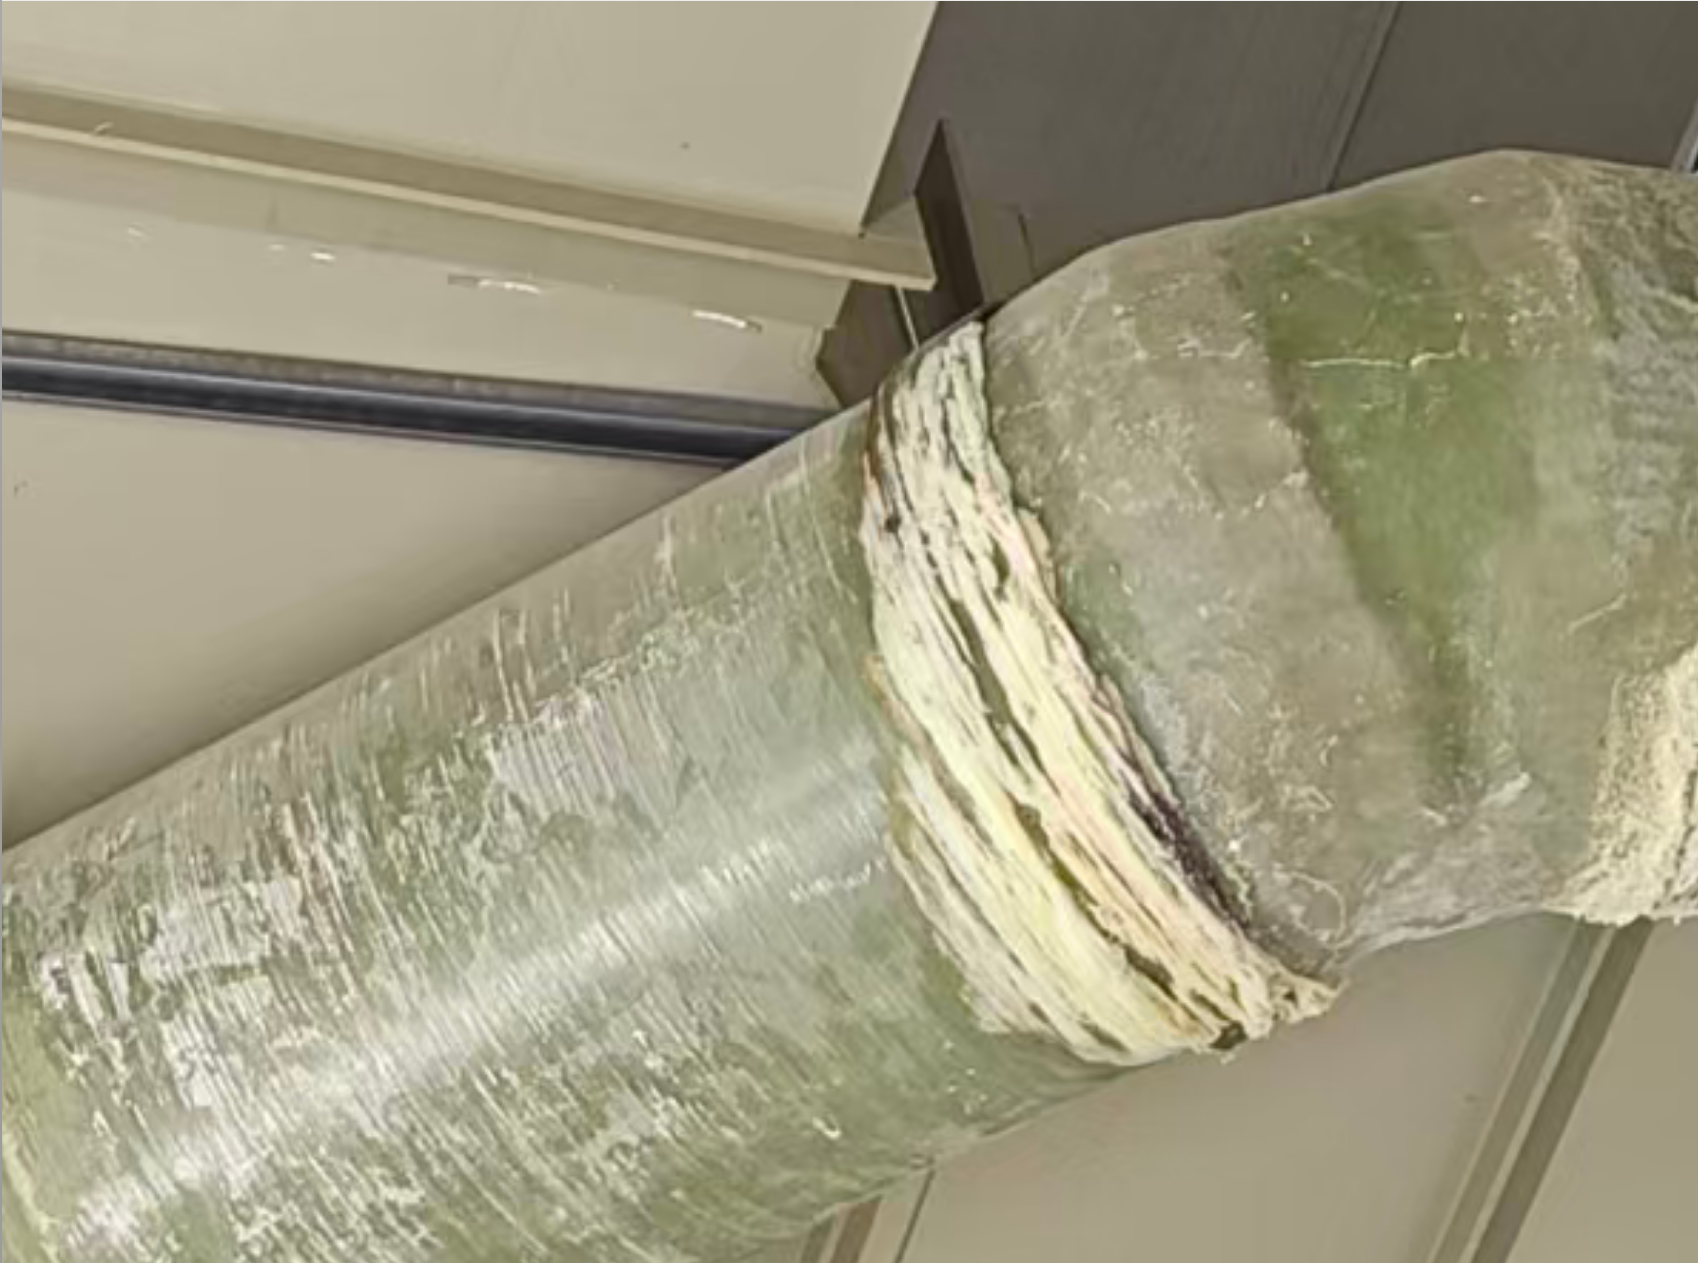
图八 酸气腐蚀
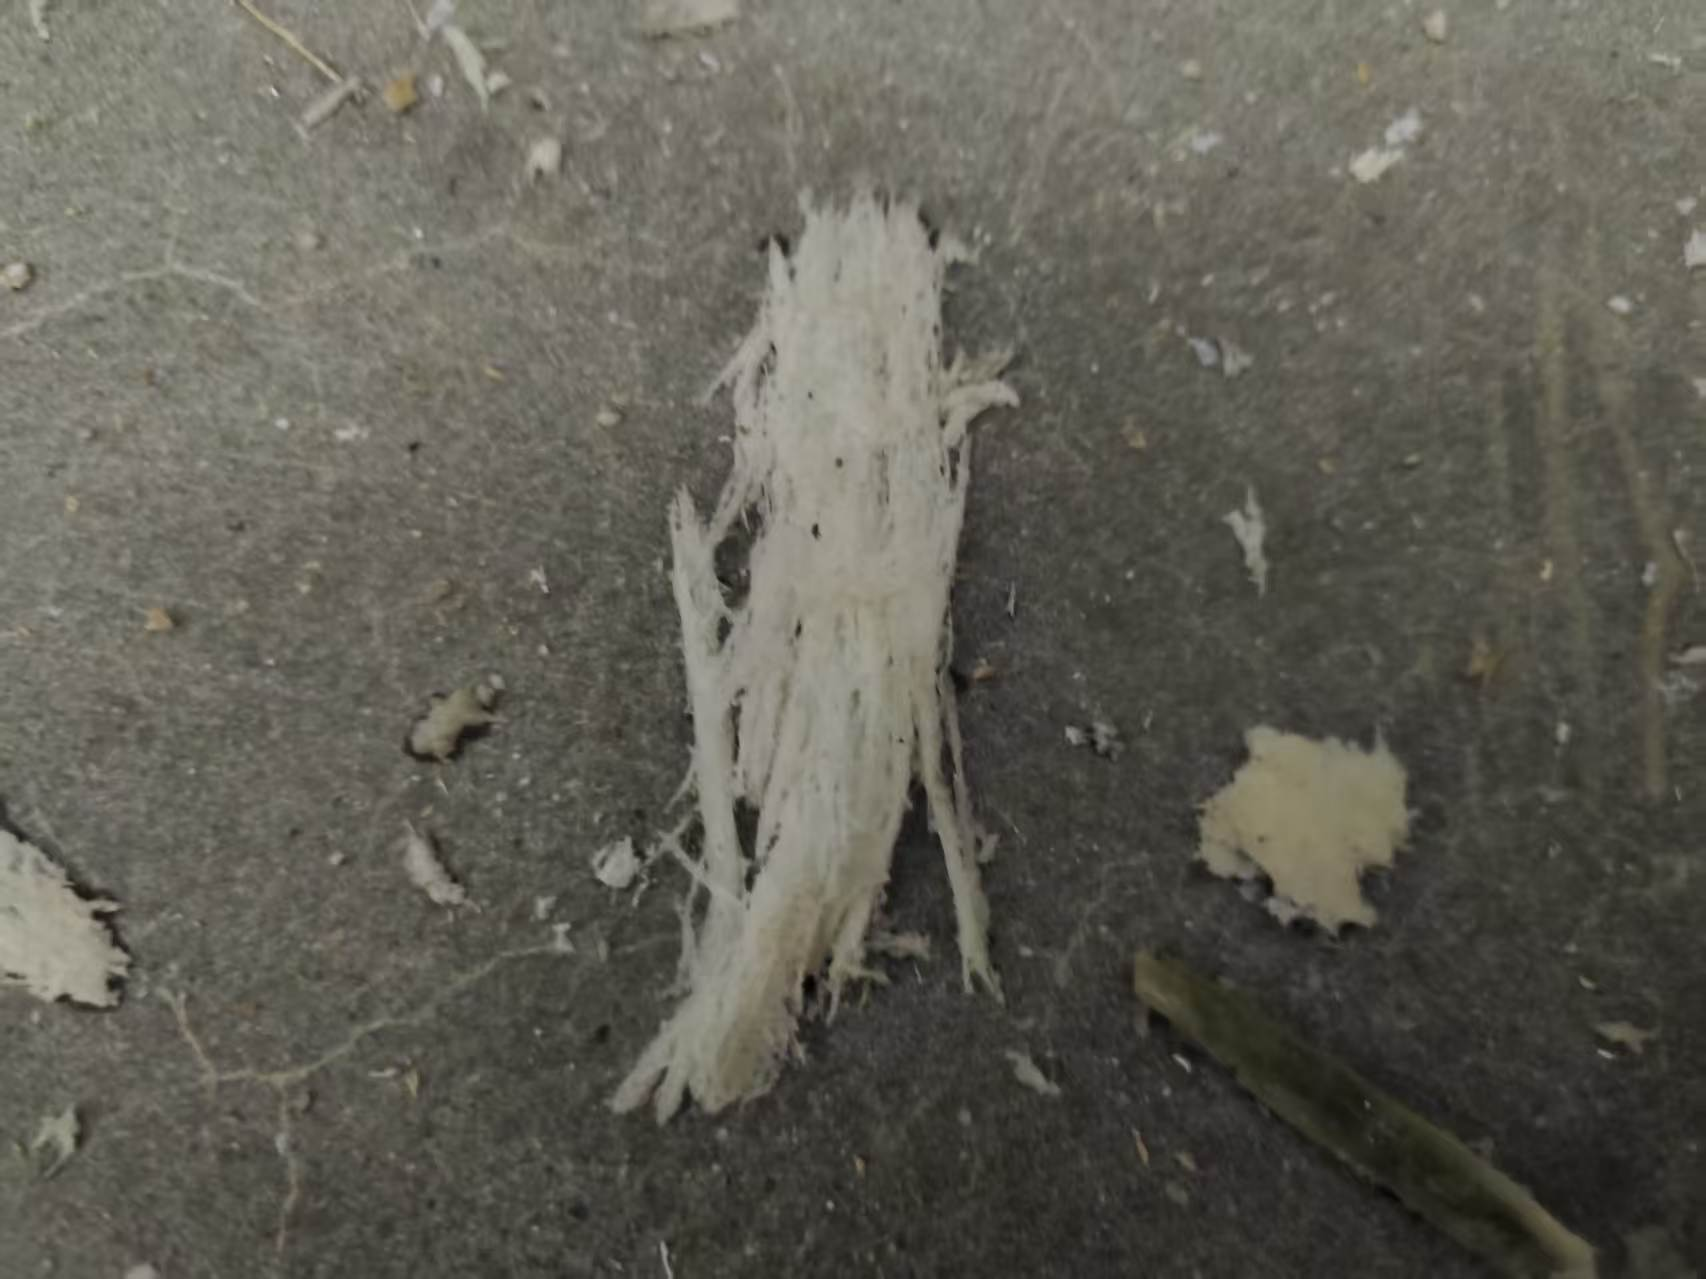
图九 结构层白色粉化
3.2.2 原因分析
酸排风管酸气腐蚀的根源在于包覆施工质量不良,导致酸气沿包覆缺陷渗透至结构层。包覆质量缺陷方面,部分管段对接处的包覆施工存在气泡未压实、表面毡未完全覆盖玻纤、补土过厚导致局部粘结不牢等问题,在管道负压运行条件下形成酸气渗透通道。制绒工序酸洗段产生的HF、HNO₃蒸气沿缺陷通道渗入结构层内部后,与不饱和聚酯树脂发生化学反应,树脂基体分子链中的酯键在酸催化作用下发生水解,逐步降解粉化,外观呈白色;增强纤维因失去树脂保护而裸露,管道力学强度与密封性随之下降。值得注意的是,内衬层选用的耐腐蚀乙烯基酯树脂本可有效抵御酸气侵蚀,但当包覆层缺陷导致酸气绕过内衬层直接侵入结构层时,结构层所用的不饱和聚酯树脂因酯键密度高、耐酸性远不及乙烯基酯树脂,因而成为腐蚀的薄弱环节。
3.2.3 处置措施
针对酸气腐蚀问题,采取以下处置措施:一是对白色粉化区域进行彻底打磨清理,去除所有已腐蚀的树脂与裸露玻纤,直至露出完好的内衬层;二是在清理后的基面上重新进行包覆修复,确保包覆层无气泡、无发白、无垂流;三是对全部酸排风管包覆连接点进行排查,发现其他潜在缺陷点一并处理。
3.3 维保操作不规范致二次堵塞
首次结晶堵塞事件处置后约2个月,原已清理的排液管再次出现大量结晶,新增排液管亦被堵塞。巡检虽每周进行,但一周内大量出现,情况异常。经深入调查发现,维保单位在清理制绒槽机台内结晶时,未关闭排风风阀,直接以锤击方式破碎结晶,大量碎硅晶体被风管负压吸入管道,迅速堵塞排液管。该事件反映出维保操作流程存在严重缺陷——缺乏关闭风阀这一关键步骤的强制要求。经与业主、维保单位三方沟通,明确规范了维保施工流程:清理结晶时必须关闭排风风阀,严禁锤击结晶,应采用化学溶解或软化后清除的方式。规范操作后,后续未再发生类似堵塞事件。
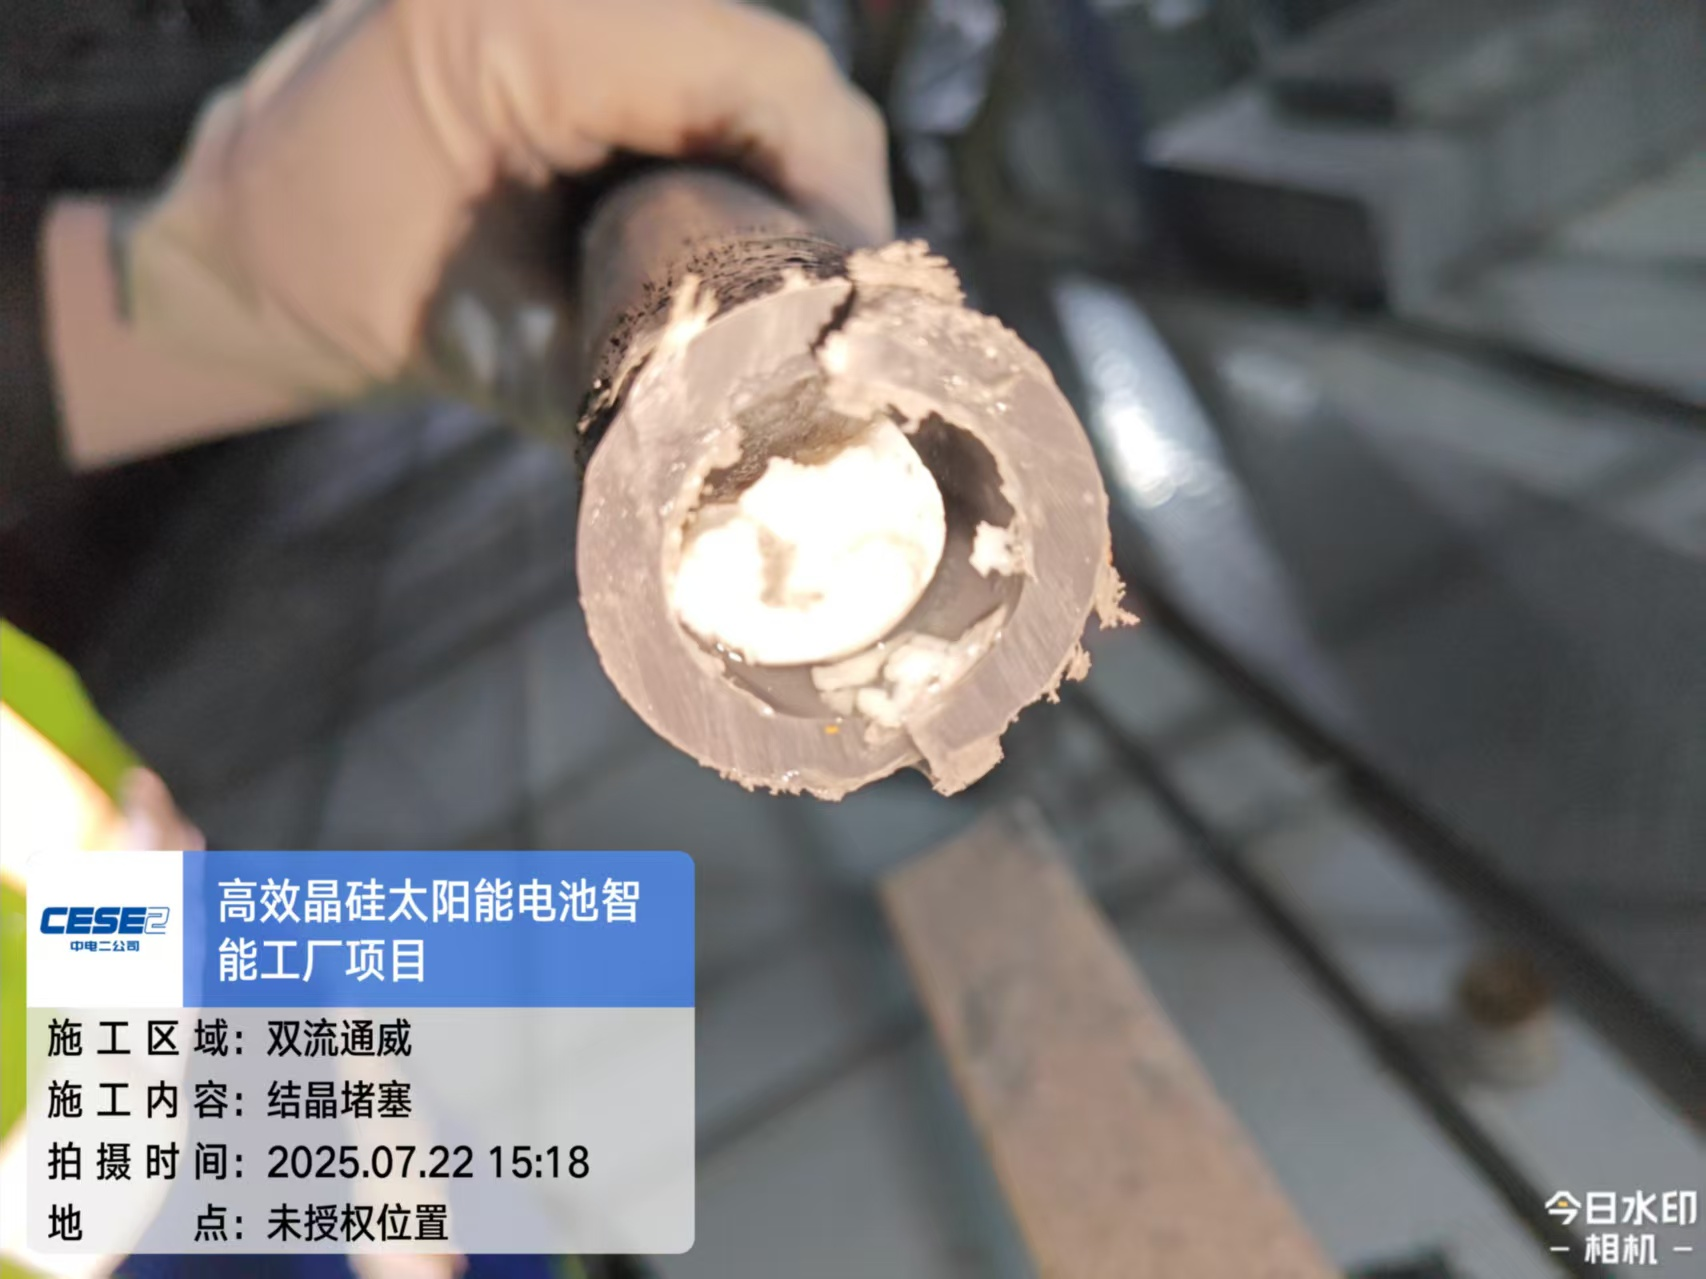
图十 碱结晶堵塞管道
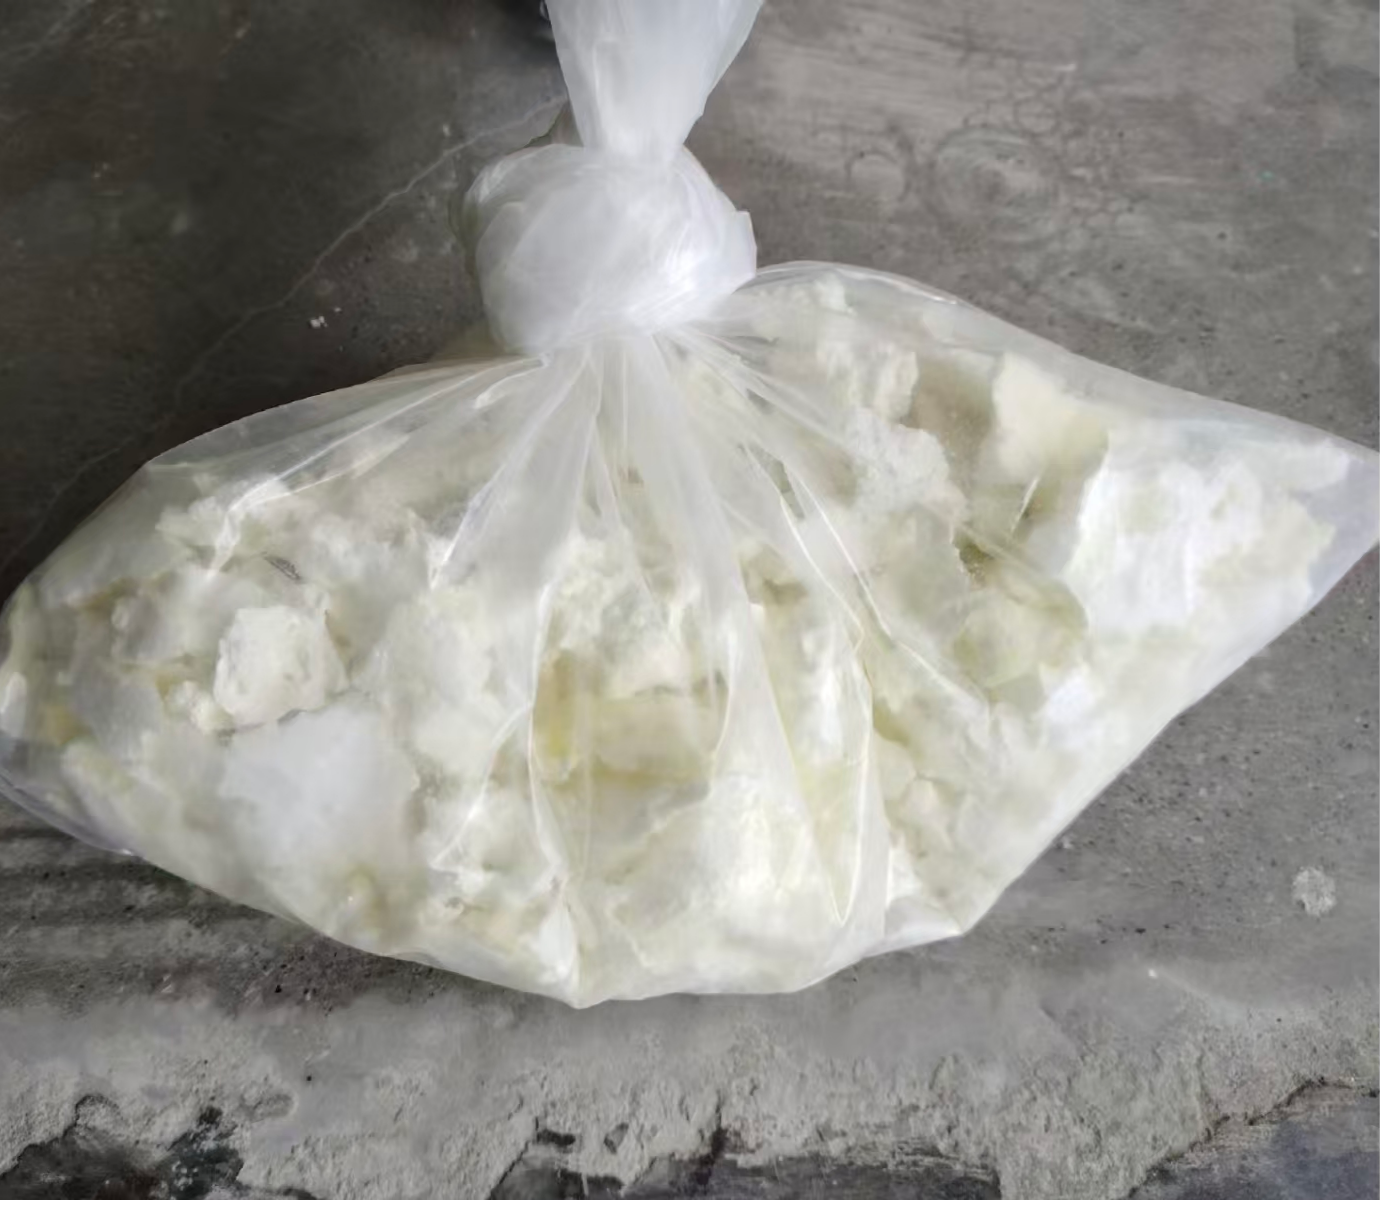
图十一 制绒槽机台内结晶
4 经验教训与优化建议
4.1 工艺原理预知施工风险
对于酸碱排风系统的施工,不能仅从管道安装角度考虑问题,应主动学习业主生产工艺原理,从工艺运行条件(温度、介质浓度、废气成分)预判管道系统的潜在风险,提前在设计与施工中予以规避。若在施工阶段即了解碱雾遇冷析晶的工艺特性,便可在设计审查时主动提出增设保温层与可操作清扫口的建议,而非等问题出现后再行补救[3]。
4.2 碱排风管设计优化
针对碱排风管析出结晶的特性,施工设计阶段应考虑两项优化措施:一是碱排风管增设保温层,减少管道内外温差,抑制碱雾在管内冷凝析晶;二是末端增设可操作清扫口,确保人员可在不停产条件下定期清理初期结晶,避免结晶积累至堵塞排液管的程度。
4.3 包覆质量管控强化
酸气腐蚀问题的根源在于包覆施工质量不良。后续项目应在以下方面强化管控:一是包覆施工人员必须经过培训并取得相应操作资质方可上岗;二是包覆完成后逐点进行自主检查,重点检查气泡、发白、垂流、杂质等缺陷,法兰内部必须分次包覆以确保密封质量;三是总包质量人员对关键包覆点进行抽检,确保包覆质量满足标准要求。
4.4 同类工程设计与运维建议
结合本次工程实践经验,针对同类新能源厂房酸碱排风系统工程,提出三点优化建议。首先,设计阶段即应基于工艺原理预判运维风险——碱排风管必须设置保温层和可操作清扫口,酸排风管包覆连接点应作为关键质量控制点纳入设计交底与施工方案。其次,施工阶段须建立刚性质量检查制度,坡度复核和包覆质量检查应列为不可省略的关键工序,不得因工期压力而简化。最后,运维阶段应建立工艺导向的维保制度,维保人员须接受工艺原理培训,理解排风系统运行特性,关键操作步骤须形成强制性操作规程,从制度层面杜绝操作不当导致的二次故障。
5 结语
FRP风管在新能源厂房酸碱排风系统中具有不可替代的耐腐蚀优势,但材质选型须与使用工况严格匹配。内衬层采用乙烯基酯树脂以抵御酸碱介质侵蚀,结构层采用不饱和聚酯树脂以满足力学性能需求,二者功能互补但不可互相替代。包覆连接工艺是保证酸气不绕过内衬层侵入结构层、维持管道整体耐腐蚀性能的关键环节。
碱排风管结晶堵塞与酸排风管酸气腐蚀是两类机理不同但互有关联的典型故障:前者源于制绒工艺运行条件下碱雾冷凝析晶与管道排液不畅的叠加效应,后者源于包覆层缺陷导致酸气渗入结构层引发树脂基体降解粉化。两类故障的处置应基于工艺运行参数与管内介质特性溯源分析,从工艺端、管道端、操作端协同施策。
运维阶段应建立规范的维保操作流程,关键步骤须形成强制要求;维保人员应接受工艺原理培训,理解排风系统运行特性与故障机理,而非仅执行机械化的巡检流程。
后续同类项目应在设计阶段即考虑碱排风管增设保温层与可操作清扫口,从源头降低析晶堵塞风险;施工阶段强化管道坡度与包覆工艺的技术交底与过程核查,确保关键工序满足设计与工艺要求;运维阶段建立工艺导向的维保制度,形成设计—施工—运维全生命周期的技术闭环。
参考文献
[1] 李志强, 王建国. 光伏电池片制绒工艺废气处理技术研究[J]. 环境工程, 2023, 41(5): 78-83.
[2] 张伟, 陈明华. 乙烯基酯树脂在耐腐蚀复合材料中的应用进展[J]. 热固性树脂, 2022, 37(3): 45-51.
[3] HG20520-92 玻璃钢/聚氯乙烯复合管道设计规定[S]. 北京: 化工部工程建设标准编辑中心, 1992.
[4] GB/T 18369-2008 玻璃纤维无捻粗纱[S]. 北京: 中国标准出版社, 2008.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
