
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:当前我国油气管道焊接施工受多变外部施工环境、焊工专业水平参差不齐、焊材设备管控不严、焊接工艺执行不规范、质量检测验收流于形式、全过程质控体系不完善等多重因素影响,气孔夹渣、未焊透未熔合、裂纹咬边、焊口变形超标等焊接质量缺陷多发,给管道后期安全运维埋下重大质量隐患。本文阐述管道焊接施工质量控制核心重要性,系统梳理现阶段焊接施工质量管控现存问题,提出针对性质量通病防治措施与长效质控优化对策,全面提升油气管道焊接施工标准化、精细化、智能化质控水平,筑牢油气管道本质安全防线,保障油气能源输送管道等工业管道长期安全稳定可靠运行。
关键词:石油天然气管道;焊接施工;质量控制
引言
新时期能源管网安全管控要求持续升级,全地形自动焊技术与智能化质控手段广泛应用,精细化、标准化、全流程化质量管控已成为管道焊接施工管理核心刚需。基于此,深入研究石油天然气管道焊接施工现存质量管控短板,探索科学高效、贴合施工实操的全方位质量控制实施路径,根治焊接常见质量缺陷,对提升管道焊接施工品质、防范重大油气安全事故、保障能源及工业管网长效安全运维具有重要工程实操价值与现实战略意义。
1石油天然气管道焊接施工质量控制核心重要性
1.1保障油气管道高压输送本质安全的核心根基
石油天然气管道长期处于高压持续承压运行状态,部分石油天然气主干管道运行压力极高,焊缝作为管道结构受力薄弱、承压集中的关键部位,焊接施工质量直接决定管道承压承载能力与密闭输送性能。严格落实焊接施工全流程质量控制,规范焊接工艺操作、严控焊缝内部及外观质量,能够有效保障焊缝强度、致密性达标,杜绝焊缝气孔、裂纹、未焊透等缺陷引发的油气介质泄漏,从源头规避管道燃爆、爆炸、火灾等重大安全事故,筑牢油气管道本质安全运行根基,守住能源输送安全底线。
1.2延长管道工程服役年限,降低运维改造成本
石油天然气管道属于永久性基础设施,设计服役周期长达数十年,焊接焊缝长期受土壤腐蚀、介质内腐蚀、地质沉降、温度形变等多重因素影响,易出现老化破损、开裂失效问题。强化焊接施工全过程质量管控,规范焊接施工工艺、严控焊接缺陷、提升焊缝耐腐蚀与抗形变性能,能够有效减少后期焊缝维修、补强、返工整改频次,大幅降低管道后期运维检修成本与改造投入,避免因焊接质量问题导致管道提前报废更换,提升管道工程建设综合经济效益与长期服役稳定性。
1.3规避能源保供中断与环境污染社会责任风险
油气管道承担着城市民生供气、工业生产供油供气、跨区域能源调配的核心职能,一旦因焊接质量缺陷引发管道泄漏、停运抢修,会直接造成区域能源保供中断,影响居民正常生活与工业企业稳定生产;同时油气介质泄漏易引发土壤、水体环境污染,造成生态破坏与经济赔偿纠纷,引发不良社会影响。做好焊接施工质量管控,从源头杜绝焊接质量隐患,保障管道连续稳定输送运行,能够有效规避能源保供中断、生态环境污染、安全事故追责等各类社会与安全风险,保障能源行业平稳有序发展。
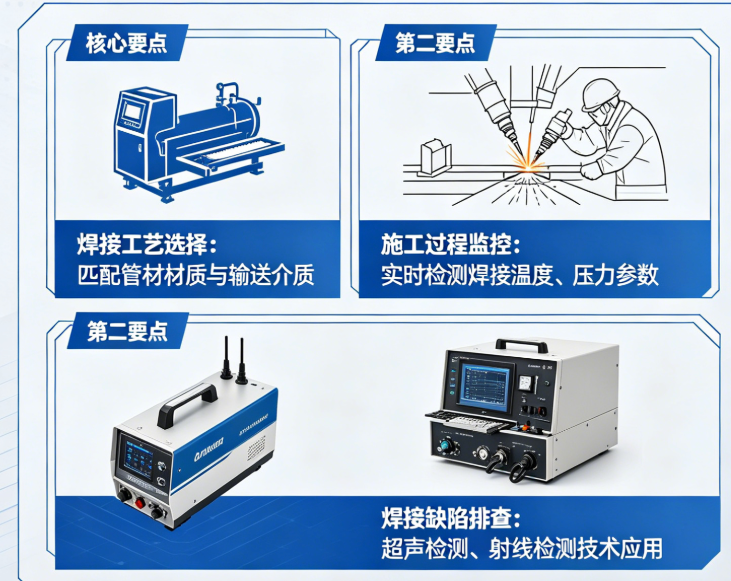
图1 石油天然气管道焊接施工重要性
2影响石油天然气管道焊接质量的关键因素分析
影响石油天然气管道焊接质量的关键因素涉及材料、工艺、环境及人为四个方面。在材料因素中,母材和焊接材料的质量是基础,若母材存在裂纹或夹渣等缺陷,或焊条、焊丝化学成分不合格、机械性能不达标,会直接影响焊缝的强度和完整性。因此,必须严格验收原材料,确保符合标准,并建立标记运行制度以追踪质量。工艺因素方面,电流、电压等焊接参数和顺序的合理性至关重要,参数设置不当易导致未熔合、未焊透等缺陷,而工艺评定不足则可能引发焊接变形问题。需通过试验优化参数,并采用夹具控制变形,但需注意拘束力对残余应力的影响。环境因素包括温度、湿度和风速,恶劣条件会引入气孔或裂纹,因此需保持干燥、无尘的焊接环境,并清洁焊接面。人为因素中,焊工技能水平直接影响操作质量,熟练度不足或质量意识薄弱易产生缺陷。通过持证上岗制度、定期培训和技能考核,可提升焊工能力,同时加强质量意识教育。如图2所示
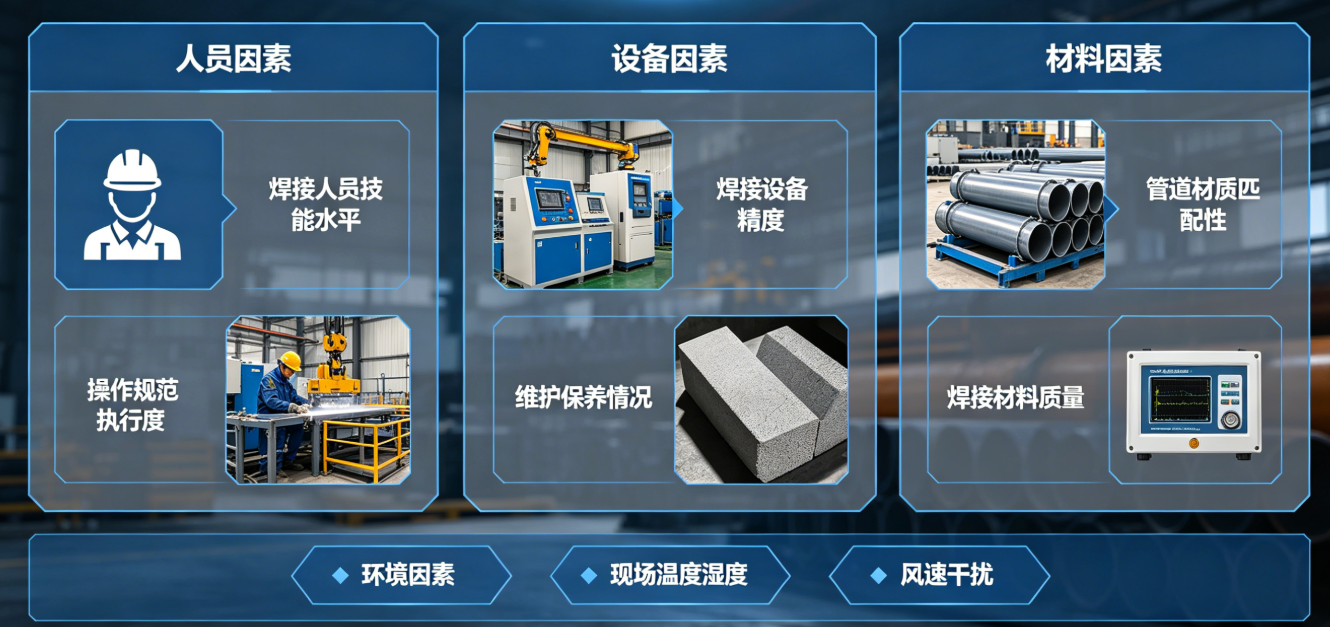
图2 影响石油天然气管道焊接质量的关键因素
3石油天然气管道焊接施工全流程质量控制核心路径
3.1夯实焊接施工质量基础
事前源头预控是从源头规避焊接质量缺陷、筑牢质控根基的首要核心路径,重点围绕人、机、料、法、环五大基础要素提前管控。严格落实焊工准入资质管控,所有施焊焊工必须取得特种设备焊接作业资质证书,结合管道材质、焊接工艺开展专项实操考核与过程实时监控措施,考核合格持证上岗,严禁无证焊工、考核不合格人员违规施焊,定期开展焊工技能培训与质量警示教育,提升焊工规范操作与安全质控意识。强化焊接设备与焊材源头管控,全自动焊接设备、手工焊机、坡口机、烘干设备等提前检修调试,确保设备工况稳定、参数精准;焊材焊条、焊丝严格按规范要求烘干、保温、防潮存放,专人管理、领用登记,严禁受潮焊材、型号不符焊材投入使用,从源头杜绝材料设备诱发焊接缺陷。严格做好焊接工艺前置管理,提前结合管道管材材质、管径壁厚、施工工况开展焊接工艺评定,编制专项焊接施工方案与工艺交底文件,明确焊接电流电压、焊接速度、预热温度、层间温度、焊后缓冷等核心参数,施工前对班组及焊工开展专项技术交底,确保全员熟知工艺标准与质控要点。提前做好施工环境预判与防护准备,避开暴雨、大风、严寒等恶劣天气施焊,野外施工现场搭设防风防雨保温作业棚,低温环境提前做好管道焊口预热防护,高湿环境做好焊口除湿干燥处理,规避环境因素干扰焊接施工质量。石油天然气管道焊接施工全过程质量监控流程图如图 3 所示。
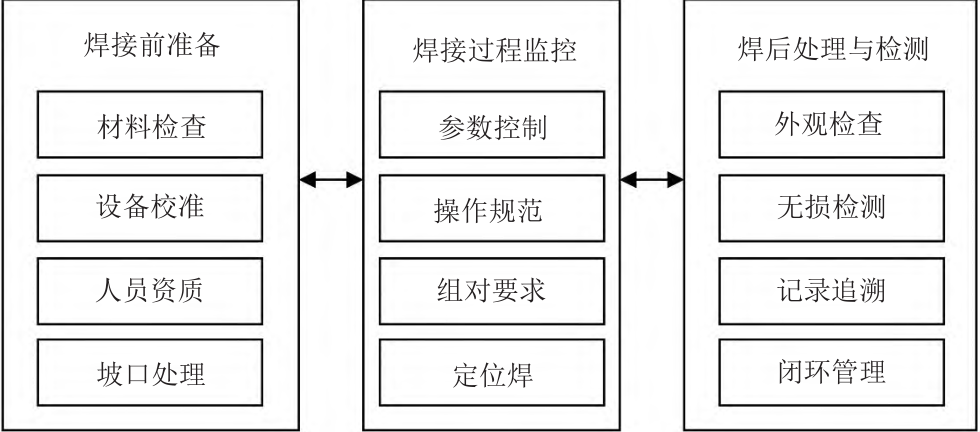
图 3 石油天然气管道焊接施工全过程质量监控流程图
3.2规范焊接实操工序管控
事中过程动态管控是严控焊接实操缺陷、保障焊缝成型质量的核心关键路径,聚焦管口组对、打底焊接、填充焊接、盖面焊接全工序精细化管控。严格把控管道管口组对质量,精准加工管道焊接坡口,严控坡口角度、钝边尺寸、对口间隙及错边量,组对完成后专人检查验收,组对不合格严禁施焊,从根部规避焊口错位、未焊透等基础缺陷。规范分层焊接标准化施工流程,严格按照打底焊、填充焊、盖面焊分层有序施焊,严控每层焊接厚度与焊接参数,焊工严格遵循规范运条手法,专职焊接质检人员全程旁站监督,及时纠正电流电压随意调整、焊接速度过快过慢、违规运条等不规范操作;重点强化打底焊关键工序管控,打底焊确保熔透到位、根部成型密实,杜绝根部未焊透、夹渣缺陷,层间焊接及时清理焊渣、浮尘,确认层间熔合良好后方可开展下一层焊接施工。强化野外施工动态实时管控,施工过程实时监测风速、温湿度等环境变化,工况不达标立即暂停焊接作业,整改防护到位后方可复工;同步做好焊接施工全过程影像留痕存档,组对、打底、盖面关键工序拍照留存,实现焊接质量全程可追溯,严控各类违规施焊行为。
结束语
综上所述,石油天然气管道焊接施工质量直接影响能源输送安全与效率,需建立全流程控制体系。首先,严格焊工资质认证与设备校准,确保人员技能与设备性能达标;其次,加大采用自动化焊接技术应用,如外对口根焊装置和柔性内焊机,提升复杂工况下的焊接精度与效率;再次,强化过程监控,包括坡口清理、组对间隙控制及背面气体保护,避免未熔合等缺陷;最后,落实焊后检测,通过射线探伤和铁素体含量测定确保焊缝可靠性。未来,需进一步融合智能化技术,推动焊接质量控制向全场景、全口径方向发展。
参考文献
[1]陆阳,邵强,隋永莉,等.大管径、高钢级天然气管道环焊缝焊接技术[J].天然气工业,2020,40(09):114-122.
[2]刘思园.浅析石油天然气管道焊接及其质量控制[J].全面腐蚀控制,2020,34(04):67-68,81.
[3]胡荣.石油天然气长输管道施工技术研究综述及展望[J].中国石油和化工标准与质量,2023,43(13):111-113.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
