
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:304不锈钢管在燃气工程中应用广泛,其焊接质量直接影响管道安全运行。本文针对奥氏体不锈钢的材料特性,分析了焊接过程中易出现的热裂纹、晶间腐蚀、应力腐蚀及焊接变形等问题。介绍了焊条电弧焊、钨极氩弧焊及免充氩焊接三种常用方法,重点阐述了各方法的工艺要点和监理控制措施。从焊工资质审查、材料检查、过程控制到焊缝外观检验,提出了完整的监理要点。研究表明,严格控制氩气纯度、坡口角度、组对间隙及背面保护,并确保壁厚5毫米以下管道焊接两遍,是保证焊接质量的关键。本文可为燃气工程不锈钢管道焊接监理提供参考。
关键词:304不锈钢管;焊接方法;监理要点
前言:随着城市燃气事业的发展,超高层建筑和大型综合体越来越多,对燃气管道材料提出了更高要求。无锡华润燃气公司要求此类项目的架空管及室内管均采用304不锈钢无缝钢管。奥氏体不锈钢具有良好的焊接性能和耐腐蚀性,但在实际施工中仍存在焊接热裂纹、晶间腐蚀、焊接变形等问题。焊条电弧焊和钨极氩弧焊是当前最常用的两种焊接方法,各有优缺点。近年来免充氩焊接技术的出现,解决了长管线背面无法充氩保护的难题。
1奥氏体不锈钢焊接概述
1.1 材料特性与常见问题
304不锈钢属于奥氏体不锈钢,牌号为S30408,焊丝采用H06Cr21Ni10,焊条选用ER308L-16。这种材料无磁性,具备优良的热强性和耐腐蚀性。奥氏体不锈钢在任何温度下都不会发生相变,对氢脆不敏感,焊接接头在焊态下仍有较好的塑性和韧性,这使其比其他不锈钢更容易焊接。然而焊接过程中存在几个主要问题:焊接热裂纹、脆化、晶间腐蚀和应力腐蚀。热裂纹多由焊接拉应力与低熔点杂质共同作用产生。晶间腐蚀发生在晶界区域,与焊接热循环导致的铬元素析出有关。由于该材料导热性能差、线膨胀系数大,焊接时产生的应力和变形也较大,尤其不利于薄壁管道的尺寸控制。此外,奥氏体钢熔池流动性较差,易产生咬边和未熔合等缺陷。了解这些特性是制定焊接工艺和监理措施的基础,有助于在实际施工中针对性地控制焊接质量,通过控制线能量、层间温度及背面保护等措施,系统性地防止上述缺陷产生。
1.2 常用焊接方法简介
奥氏体不锈钢具有优良的焊接性,几乎所有熔焊方法和部分压焊方法都可应用。但从经济性、实用性和技术性能角度考虑,最常用的方法包括焊条电弧焊、惰性气体保护焊、埋弧焊和等离子弧焊。其中焊条电弧焊热量集中、热影响区小、设备简单,适合厚度2毫米以上的不锈钢管,能适应各种焊接位置与不同管材厚度工艺要求,所用焊条类型、规格和品种多且配套齐全。惰性气体保护焊中又以钨极氩弧焊应用最广,保护效果好,合金元素过渡系数高,焊缝成分易于保证。氩气对熔池有冷却作用,使焊接热影响区较窄,晶粒长大倾向小,焊后不需清渣,可全位置焊接和机械化作业。钨极氩弧焊最适于3毫米以下的薄壁不锈钢管焊接,厚度大于2毫米需开坡口并采用多层多道焊接。埋弧焊和等离子弧焊在实际燃气管道施工中使用较少,本文不做重点介绍。
2焊条电弧焊与钨极氩弧焊
2.1 焊条电弧焊工艺及监理要点
焊条电弧焊采用直流电焊接,焊条作为电弧载体和焊缝填充材料。监理应检查焊条型号及规格是否与图纸相符,A102不锈钢焊条需核对包装标识。检查焊条是否受潮、储存时间是否过长、药皮是否破损,受潮焊条焊接时会产生气孔,需重新烘烤。重点检查焊工证是否与焊接管材相符,奥氏体不锈钢对应FeIV类别,同时检查证件是否过期。检查管道坡口单边30至32度、组对间隙2至4毫米、错边量小于壁厚的百分之十。检查焊缝余高是否在0至1.6毫米范围内,注意现场常有焊缝低于母材的情况,此为不合格。检查焊缝外观是否存在咬边、气孔、裂纹、夹渣等缺陷,飞溅是否过多。壁厚5毫米以下的管道如D57乘4、D89乘4.5,必须焊接两遍,第一遍打底,第二遍盖面,防止只焊一遍产生微小气孔未被发现,压力试验后油漆干固开裂导致漏气事故。
2.2 钨极氩弧焊工艺及监理要点
钨极氩弧焊采用高熔点钨棒作为电极,在氩气保护下利用电弧热量融化填充焊丝和工件,钨极不熔化只起发射电子作用。监理应重点检查氩气纯度必须在百分之99.99以上,检查焊丝型号及规格是否与图纸相符,通常为H06Cr21Ni10或ER308L-16,直径2.0毫米。检查焊工证是否与焊接管材相符,特别检查是否具备背面保护气体资质,证件代号中10代表有背面保护气体。检查管道坡口单边30至32度、组对间隙2至4毫米、错边量小于壁厚的百分之十。检查焊缝余高是否在0至1.6毫米范围内。根据GB50236-2011规范要求,背面也须充氩保护,防止焊缝根部氧化。自制充氩封堵装置采用两块铁板夹橡胶片制作,用于密封管道内部,氩气流量一般控制在10至30升每分钟,过小保护不良,过大产生紊流。
2.3 免充氩焊接方法及监理要点
免充氩焊接采用TGF 308L自保护不锈钢药皮焊丝进行打底焊,解决了超高层或长管线背面无法充氩保护的难题,节省工时和氩气成本。监理要点包括:检查焊件管口附近油污、氧化物清理干净,使其露出光泽。坡口角度单边30至32度,组对间隙控制在2至4毫米,错边量小于壁厚的百分之十。焊材选用打底焊用TGF 308L焊丝直径2.5毫米,盖面用ER 308L焊丝直径2.0毫米或不锈钢焊条A102或A132。正面保护氩气纯度大于99.99%(如图1所示),流量约10升每分钟。焊接电流打底90至110安。焊后锤击使焊渣脱落,管内得到金黄色焊缝。打底焊过程中焊丝药皮形成薄渣渗透到管口内对焊缝进行渣保护,盖面可采用焊丝或焊条完成。
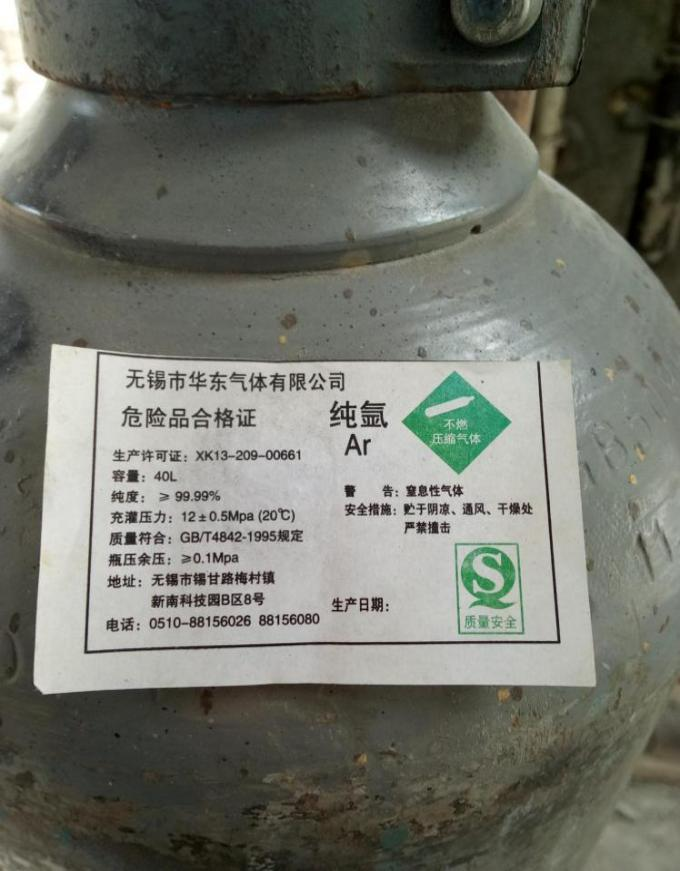
图1 氩气纯度要求
3奥氏体不锈钢管焊接监理要点总结
3.1 焊工资质与材料检查
监理应首先检查焊接人员资质,焊工须取得相应级别的焊工证,监理需掌握焊工证代号的含义,例如FeIV代表奥氏体钢、10代表有背面保护气体等。检查氩气纯度必须达到99.99%以上,纯度不足会导致焊缝发黑、力学性能下降。检查管道单边坡口角度必须达到30至32度,角度偏差会影响熔透质量。检查焊条和焊丝的型号规格是否符合图纸要求(如图2所示),焊条通常为A102或ER308L-16,不锈钢焊条需检查是否受潮、药皮是否破损,受潮焊条焊接时易产生气孔。检查组对必须保证间隙在2至4毫米范围内,错边量小于壁厚的百分之十且不应大于2毫米,间隙过小无法双面成型,过大易烧穿。对于打底焊,要检查背面是否有充氩保护或采用免充氩焊丝,防止焊缝根部氧化。
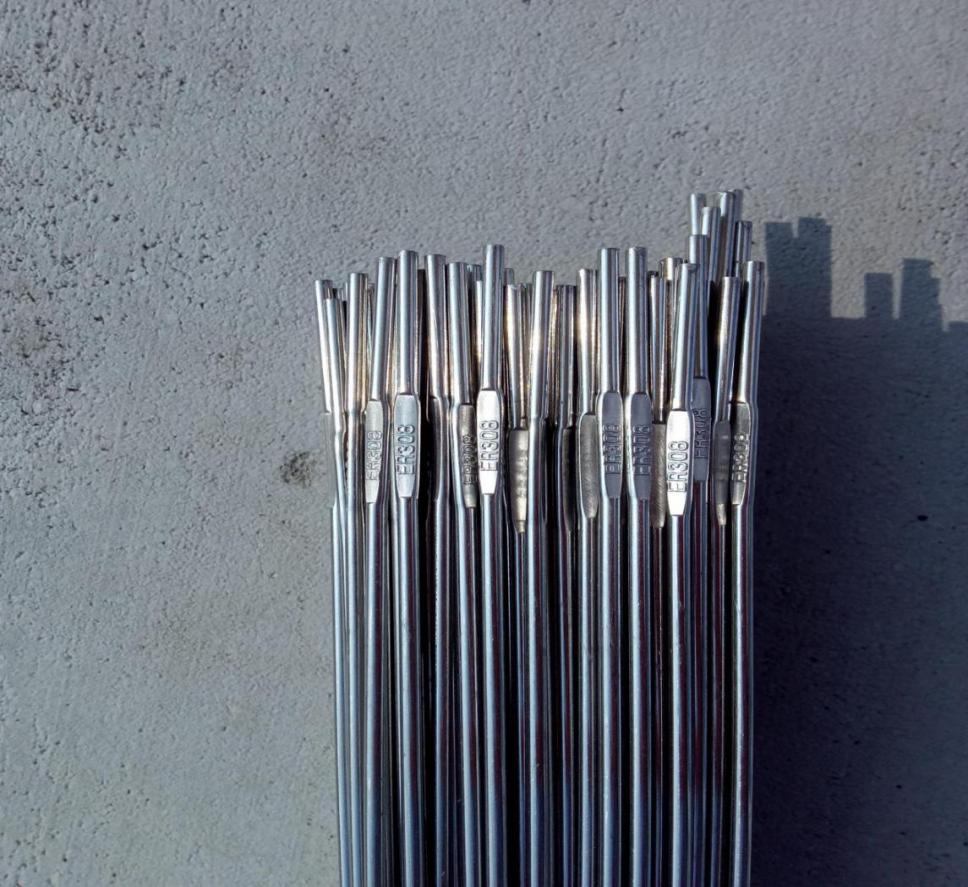
图2 焊丝规格要求
3.2 焊接过程控制要点
焊接过程中,监理应重点监督以下内容。焊条电弧焊宜采用直流电,钛型焊条易于焊接,焊缝扁平美观,焊渣易于去除,但要注意焊条储存时间长需重新烘烤以防潮气积聚。氩弧焊(如图3所示)时采用恒流直流电源,正接法焊接以减少钨极消耗,风速应小于0.5米每秒,否则需设挡风设施,否则氩气保护效果被破坏会导致气孔和氧化。壁厚5毫米以下的管道如D57乘4、D89乘4.5、D108乘4.5,必须要求焊工焊接两遍,第一遍打底第二遍盖面,防止偷工减料只焊一遍导致微小气孔未被发现,此类事故已发生多起。对于免充氩焊接,注意打底时控制熔孔大小和形状一致,这是双面成形的关键,焊丝要贴在坡口钝边间隙处,采用间断送丝法。
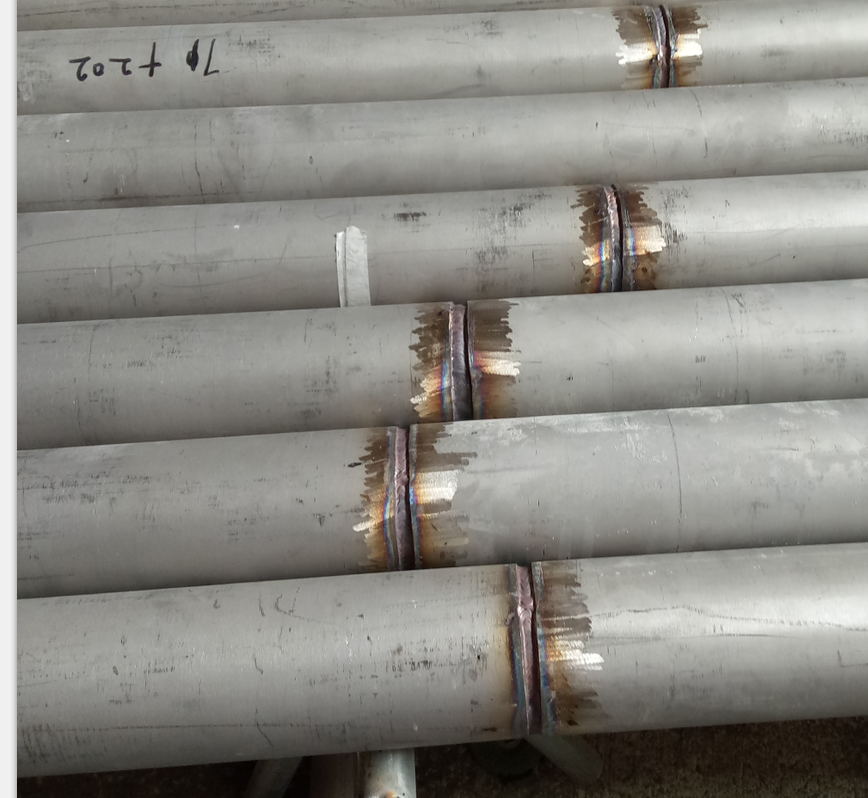
图3采用氩气保护的奥氏体不锈钢管打底焊缝图
3.3 焊缝外观与质量检验要求
监理要重点检查焊缝外观,发现气孔、咬边、错边量大于规范要求的应修补或割掉重焊。检查焊缝余高是否在0至1.6毫米范围内,注意现场常有部分焊缝低于母材,这是不合格的,会降低焊缝有效承载厚度。用手电筒照射检查内壁焊缝是否实现单面焊接双面成型,如果没有则说明没有组对间隙或焊接参数不当,焊缝不合格应割掉重焊。检查焊缝是否存在咬边、气孔、裂纹、夹渣等缺陷,飞溅是否过多。正常焊缝外观应发蓝色或银白色,若盖面焊缝发黑说明氩气纯度不够或保护不良。焊缝根部不得有氧化发黑现象,否则说明背面未采取有效保护措施,会降低耐腐蚀性能。这些问题会显著降低焊缝的力学性能和耐腐蚀能力,必须返修或割除重焊,确保管道本质安全。
结束语:不锈钢燃气管道的焊接质量直接关系公共安全,监理工作至关重要。本文从材料特性出发,分析了奥氏体不锈钢焊接的主要问题,详细阐述了焊条电弧焊、钨极氩弧焊和免充氩焊接三种方法的工艺要点及监理控制措施。实践证明,严格执行焊工资质审查、严格控制氩气纯度、规范坡口制备和组对间隙、确保背面有效保护、坚持薄壁管道焊接两遍、认真检查焊缝外观,是保证焊接质量的关键环节。监理人员应全面掌握这些要点,在施工全过程实施有效监督,才能从根本上防止焊接缺陷,确保燃气管道长期安全运行。
参考文献
[1]赵海龙,赵轩. 大型风电机组叶片小型化性能试验设计与分析[J].机械工程师,2026, (5):128-132+136.
[2]申珊珊,胡阳,王继恒,等. 大型风电机组多点特征风速选择及估计[J].热力发电,2026,55 (5):21-32.DOI:10.19666/j.rlfd.202510030.
[3]张少勇. 大型风电机组吊装施工的安全风险评估与防控策略[J].中华建设,2026, (1):96-98.
[4]刘兵,邢亚伟,李勋,等. 304不锈钢换热器钎焊接头失效机理分析[J].热加工工艺,2026,55 (2):170-175.DOI:10.14158/j.cnki.1001-3814.25070178.
[5]唐志超,谢志雄,吴栅,等. 304不锈钢薄壁管高频感应焊接接头的组织和力学性能[J].材料热处理学报,2025,46 (6):217-226.DOI:10.13289/j.issn.1009-6264.2024-0405.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
