
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文针对连铸辊道冷却水系统结垢导致辊子冷却不良、卡阻不转、故障率高的问题,通过拆检与垢样分析,查明结垢主要成分为钙镁盐类、悬浮物、腐蚀产物。系统总硬度偏高、药剂浓度不足、高速过滤器跑砂失效、补水带入悬浮物高、辊子结构不良存在滞流区是主要诱因。通过提高阻垢缓蚀剂浓度、优化加药方式、过滤器大修、降低补水悬浮物、系统酸洗预膜等综合治理,循环水药剂浓度(总磷)由2.5mg/L提高至5mg/L以上,悬浮物由20 mg/L降至10 mg/L以下,有效控制结垢与腐蚀,连铸辊运行周期与设备稳定性显著提升。
关键词:水处理;辊道冷却水;阻垢;药剂
引言:
连铸是冶金工业中的重要的生产生产工序,其连续浇注炉的次数直接影响到连铸机的生产产量和连铸坯的质量[1]。而连铸辊是连铸机顺利生产的关键部件,其高温强度和使用寿命直接影响着连铸的产量[2]。而辊子轴承润滑不足、冷却不足、高温高湿环境影响、本身制造材料、工艺等因素都会影响辊子的正常运行使用。
本文主要针对公司连铸辊因异常结垢导致辊子故障率高、使用周期短的问题开展研究并通过改善循环水质,解决结垢问题。
正 文:
1 问题现状
公司连铸辊冷却系统采用开放式清循环系统进行冷却,下称连铸净环水系统。该系统主要供应设备间接冷却水和板式换热器。系统设置6台冷却塔,并有一台高速过滤器作为旁滤使用。在冷却塔冷却降温过程中,大气中的灰尘会被带入系统内,系统中的水也因跟空气充分接触导致充氧,水质会不断的劣化。
随着连铸机使用年限逐渐增长、设备状态不断劣化。近年来,连铸机水冷辊陆续出现了辊子冷却不良、卡阻不转的现象,导致连铸坯产品表面划痕,产生质量缺陷。经过对问题辊子的下线大修发现,辊子内部冷却水流道有明显的结垢现象,水垢在整个换热面形成了厚厚的一层隔热层,使得换热效率明显下降。
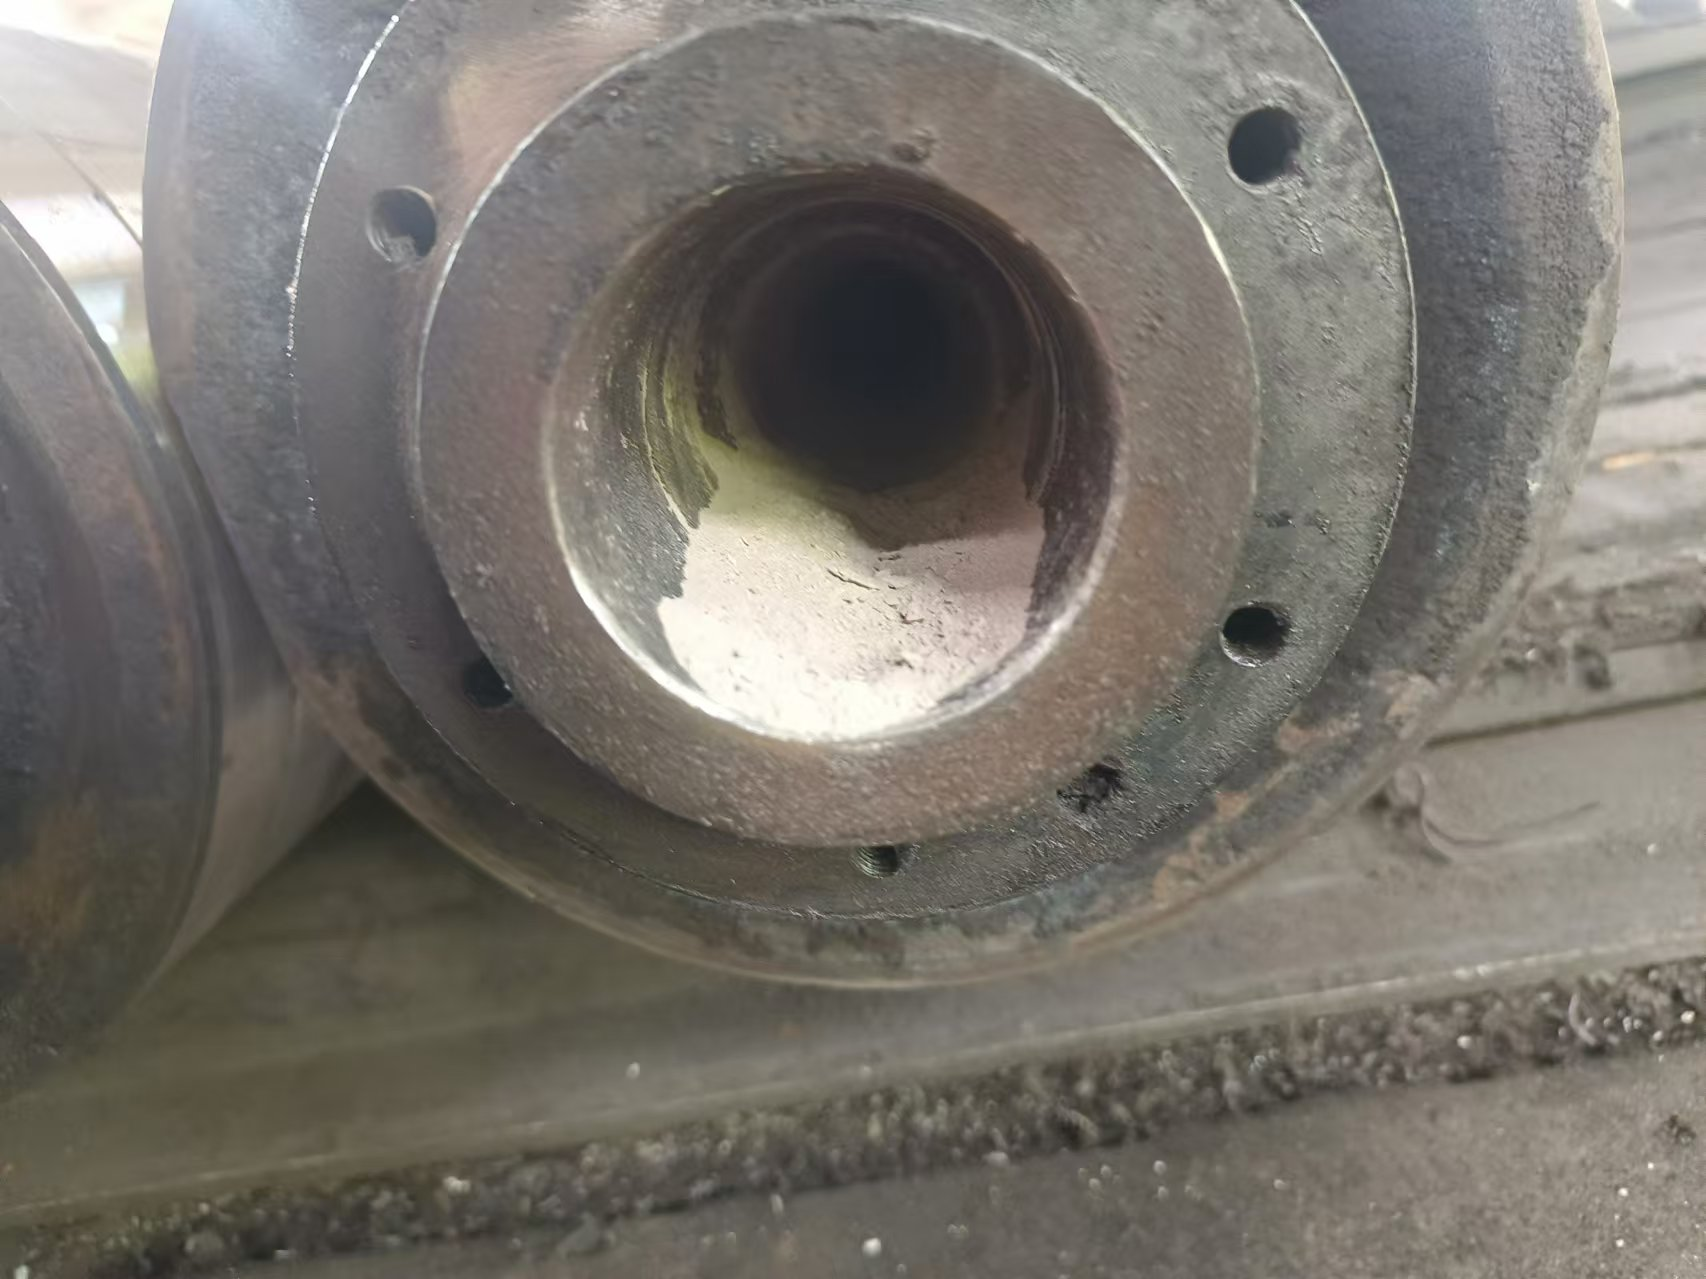
图1 水冷辊结垢情况
2 原因分析
为了进一步确定水垢的组成,寻找结垢成因,对水垢进行了垢样分析,分析结果如下。
表1 水冷辊垢样分析
成份 | 含量(%) |
酸不溶物 | 9.49 |
灼烧失重(550℃) | 4.46 |
灼烧失重(950℃) | 19.16 |
三氧化二铁 | 17.52 |
五氧化二磷 | 0.04 |
氧化钙 | 34.76 |
氧化镁 | 9.51 |
由垢样分析结果可以看出,灼烧失重(550℃)和灼烧失重(950℃)分别为4.46%和19.16%,代表水垢中的油泥含量相对较少。水垢的主要成分为钙镁离子垢、少量酸不溶物、铁锈以及油泥(灼烧损失)。以该四项指标为切入口,结合现场实际情况和设备情况对结垢的主要原因进行分析。
2.1 钙镁离子垢成因分析
公司连铸净环水系统易形成钙垢,导致水质问题的主要原因是系统的运行硬度高、药剂浓度低和设备因素,下面分别从该三个方面深入探讨分析。
2.1.1系统硬度高
连铸净循环系统使用工业新水作为系统的补水。工业新水是以长江水为水源,通过简单的混凝沉淀工艺制备的补充水,由于其不具有除硬工艺,因此该系统的运行硬度受补水影响较大。
经过连续对系统运行总硬度和补水总硬度的监测发现,系统的补水总硬度为100-120mg/L左右,在蒸发浓缩的作用下,正常生产运行时系统的总硬度达到160-200mg/L之间,不能满足设计要求的总硬度≤120mg/L的要求。具体监测数据如下表。
表2 连铸净环水系统运行总硬度监测记录(单位mg/L)
序号 | 补水总硬度 | 系统总硬度 |
1 | 107.28 | 161.20 |
2 | 106.17 | 166.21 |
3 | 106.63 | 181.39 |
4 | 104.77 | 176.58 |
5 | 111.20 | 180.49 |
6 | 106.72 | 186.73 |
7 | 103.31 | 185.87 |
8 | 104.59 | 172.34 |
在行业内对标并查阅相关文献后发现,国内主流钢厂连铸工艺普遍采用软水或除盐水作为连铸辊冷却系统的补水介质,这一工艺选择能有效规避水质硬度高导致的硬化结垢问题[3-5]。而公司采用的是工业新水作为系统的补充水,因其总硬度远超软化水和除盐水,且超过了≤120mg/L的设计要求,是水冷辊结垢的主要原因之一。
2.1.2药剂浓度低
根据表2的水质化验数据可以估算出连铸辊冷却系统的浓缩倍数仅为1.6左右,系统总体浓缩倍数较低,漏损现象明显。按照现有的加药方式,系统的总磷维持在2.0-2.5mg/L之间,系统的药剂浓度难以建立,无法正常发挥其分散、螯合作用。在较低的药剂浓度下,钙垢会快速形成并附着在换热面上影响冷却水与辊子的热交换,导致系统热负荷进一步加大。热负荷增大会导致系统蒸发浓缩情况更严重,进一步加剧了钙镁离子垢的形成,最终导致恶性循环。
2.2酸不溶物成因分析
水垢中存在酸不溶物主要是因系统中的悬浮物较高,成为了水垢形成的晶核。根据日常的水质监测数据可以发现,该系统的悬浮物含量维持在20mg/L左右,水质波动时会达到30mg/L以上。而悬浮物的主要来源有以下三点,一是来源于系统补水带来的悬浮物;二是来源于逆流式冷却塔带入空气中的灰尘;三是源自系统过滤器滤料的跑砂,下面具体分析。
2.2.1补水悬浮物高
由于系统的浓缩倍数较低,补水量较大,因此补水悬浮物对系统运行的悬浮物有一定的影响。根据对补水水质的检测,系统的补水悬浮物约为10-15mg/L,相对较高,这主要是因为在制备补水的环节中,仅有混凝沉淀环节,没有过滤环节,不具备高效减少悬浮物的措施;而用于储水的清水库也为露天开放水池,紧靠运输主干道,空气中的扬尘是导致补水悬浮物高的原因之一。
2.2.2 逆流式冷却塔带入灰尘
逆流式冷却塔因采用开路式逆流换热结构,冷却风机向上抽吸外界空气,空气中的粉尘、絮状物等杂质随气流从塔底进风口进入塔内,与自上而下喷淋的冷却水逆向充分接触,灰尘被水滴附着后直接落入集水池,混入循环冷却水系统。
2.2.3系统过滤器跑砂
该系统设有一台高速过滤器作为旁滤使用,内置无烟煤和石英砂作为滤料。通过日常对该过滤器的验砂工作过程中发现该台过滤器有跑砂现象。经检查后发现原因为过滤器的底板和滤头的损坏。这个故障一方面导致了过滤器内的滤料带入了系统,增加了滤后水的悬浮物含量,另一方面使得过滤器过滤性能下降,不能有效去除来水中的悬浮物,对系统的悬浮物影响尤为严重。
2.3铁锈成因分析
该系统因腐蚀产生铁锈主要原因有两个,一是缓蚀药剂的浓度低导致的失效;二是因换热面结垢后产生的垢下腐蚀。由于该系统的漏水量较大,缓蚀剂的浓度较低,总磷维持在2.0-2.5mg/L之间,其螯合能力下降,无法在金属表面形成保护膜,导致金属腐蚀。除此之外,在水垢形成的辊子换热面也会因垢层下方的水体和垢层边缘水体的浓度差产生电化学腐蚀,也就是垢下腐蚀,如下图所示。
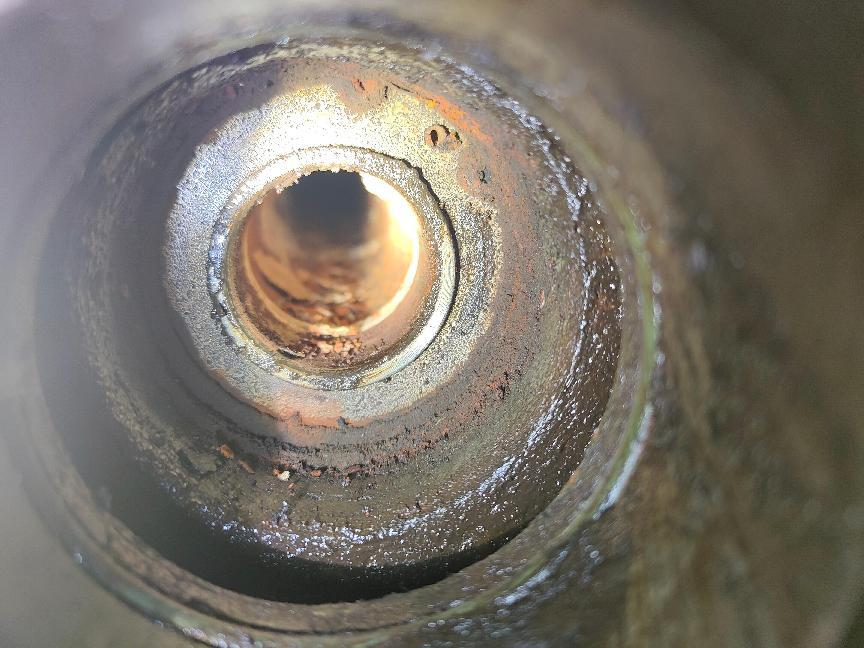
图2 垢下腐蚀的产生
以上两点原因使得系统的腐蚀速率提高。为了进一步确定系统腐蚀的程度,对该系统进行了腐蚀挂片监测实验。由于现场因素的影响,挂片设置在冷水池的吸水井处,实验发现系统的腐蚀速率虽然没有超过设计规范要求的≤15 mdd的标准,但系统的腐蚀速率也长期维持在10mdd左右。正常生产时,辊子内冷却水温度要明显大于冷水池的温度,其腐蚀速率也将相应增加,由此可见辊子内冷水的腐蚀也是重要问题之一。
表3 循环冷却水系统腐蚀挂片数据
序号 | 系统名称 | 挂片 | 监测前重W1,g | 监测后重W1,g | 腐蚀失重△W,g | 监测时间,天 | 腐蚀速度,mdd | 挂片位置 |
1 | 连铸净环水 | 碳钢 | 20.5213 | 20.4773 | 0.0822 | 31 | 9.470046083 | 冷水池 |
2 | 连铸净环水 | 碳钢 | 20.4773 | 20.3862 | 0.0911 | 31 | 10.49539171 | 冷水池 |
3 | 连铸净环水 | 碳钢 | 20.3862 | 20.2963 | 0.0899 | 31 | 10.35714286 | 冷水池 |
4 | 连铸净环水 | 碳钢 | 20.2963 | 20.2148 | 0.0815 | 31 | 9.389400922 | 冷水池 |
5 | 连铸净环水 | 碳钢 | 20.2148 | 20.1311 | 0.0837 | 31 | 9.642857143 | 冷水池 |
6 | 连铸净环水 | 碳钢 | 20.1311 | 20.0458 | 0.0853 | 31 | 9.82718894 | 冷水池 |
7 | 连铸净环水 | 碳钢 | 20.0458 | 19.9618 | 0.084 | 31 | 9.677419355 | 冷水池 |
8 | 连铸净环水 | 碳钢 | 19.9618 | 19.8824 | 0.0794 | 31 | 9.147465438 | 冷水池 |
2.4设备因素
设备因素在钙镁离子的形成过程中也是不容忽视的重要成因。公司主要有两种结构形式的水冷辊:同心双管式和直通式。直通式辊子为进水方向与出水方同方向的结构,该种结构没有盲端、水流阻损小有利于热交换的进行,水垢形成的速率较慢;同心双管式辊子为进水方向与出水方向相反的结构,其中心有一根进水管,自进水管流入辊子进行冷却,从进水管的外壁流出。这种结构在辊子的一端形成了盲端,产生了滞流区,水流阻损明显增大,使得钙垢更容易在这些沉积附着,加剧了钙垢的形成和积累。除此之外,下线拆检时也发现,除了在辊子的换热面外,在进水管的外壁也会产生水垢层,进而减少了冷却水的通量,导致换热不良形成恶性循环。如下所示。

图3 同心双管式辊子结垢情况
除了结构形式的影响之外,随着辊子使用的时间越来越长,其内部流道结垢的也越来越严重。一方面是因为检修质量的参差不齐,存在内部水垢未完全清理干净便上线重新投入使用的情况,另一方面是每次下线清理时都会用刷子清理内部流道,长此以往辊子内部流道的粗糙度不断提高,使得水垢更加容易附着成垢。
3改进措施
根据上文分析的问题,对系统的运行情况进行改进。针对系统硬度较高的问题,只能通过更换补水介质的方法实施,但补水由工业新水更换为脱盐水补水涉及到整个系统大范围的改造,包括开路系统变更为密闭系统,冷却设备的更换以及全系统碳钢管道的更换等,改造成本过高。因此针对系统硬度高的问题暂不进行改进。下面主要对上述分析的问题进行改进。
3.1提高药剂浓度,优化投加方式,减缓系统钙镁离子结垢倾向
系统原有的药剂浓度按照总磷监测,浓度控制在为2.0-2.5mg/L,现加大缓蚀阻垢剂的投加量,按照总磷不小于5mg/L控制,确保阻垢缓蚀剂能稳定发挥作用。
为了进一步强化药剂的缓蚀阻垢效果,系统在水池投加药剂的基础上,在系统进入连铸机辊子冷却水的总管上新增了一处强化加药点,以此保证在零号段、扇形段等高热负荷区域的辊子内部存在足够浓度的药剂存在。
3.2降低系统悬浮物
3.2.1降低补水悬浮物,减少对系统的影响
为了降低补水中的悬浮物,重新调整了制备环节的混凝剂投加浓度,并在在末端清水库设置了旁滤。投运后水质改善明显,补水悬浮物从原来的15mg/L左右降低至5-7mg/L,改善效果显著。
3.2.2过滤器大修,杜绝跑砂,提升过滤效果
为了改善过滤器跑砂带来的影响,对原有过滤器进行大修,重新更换了过滤器无烟煤、石英砂的滤料和过滤器滤头,并对过滤器的底板进行修复。大修过后,过滤器的出水悬浮物能达到小于5mg/L。循环水系统的运行悬浮物也明显下降,从原来的约20mg/L,降低至≤10mg/L。
3.3系统做酸洗镀膜
为了清除管道和在线辊子中已经形成的水垢,恢复系统原有通量,并后续预防垢下腐蚀的进一步发生,对系统进行酸洗镀膜。由于该系统使用时间较长,为了避免管道被酸洗溶液腐蚀渗漏,按照pH值为4的标准控制酸洗强度。在系统循环运行12小时后,系统的总铁及钙硬度不再有明显的上升趋势,达到酸洗的终点。接着系统开始置换水,置换终点按照总铁小于1mg/L控制。置换过程中持续投加分散剂减少对系统的影响。最后投入预膜剂,系统恢复正常运行。为验证镀膜的效果,对系统内的挂片进行滴定实验。经硫酸铜溶液检验镀膜后的挂片,挂片的变色时间应大于20秒,证明镀膜达到预期效果。
4改进效果
在经过上述相关改进后,连铸辊子的运行情况有了明显的改善,因水质问题导致辊子异常下线的情况不再发生。目前辊子在线周期已经能满足管理标准。
结语:
连铸辊卡死、冷却失效的核心原因是内部流道严重结垢。系统硬度偏高、药剂浓度偏低、循环水悬浮物超标、过滤器失效及辊子结构缺陷共同加剧结垢与垢下腐蚀。大修高速过滤器可将出水悬浮物稳定在5 mg/L以下,提升药剂浓度并优化投加方式能保障阻垢缓蚀效果,配合系统清洗预膜可清除老垢、恢复冷却通量。经综合治理,连铸辊因水质问题异常下线现象消除,在线周期满足生产要求,系统运行稳定可靠。
参考文献:
[1] 卞广民 王德青 王海仿.连铸辊的修复加工工艺[J].中国科技财富.2010(16):44-44;
[2] 何宜朝.连铸辊的修复制造技术[J].工业C.2015(54);
[3] 徐彦阳 温巨文 武晓阳.降低连铸机设备软水消耗的措施与应用[J].河南冶金.2023;
[4] 高劲松 刘期慧 何为庆.半软水作为连铸机净环水水质稳定技术研究[J].环境工程.1999(5);
[5] 周根明 王文兴.马钢连铸机软水系统工艺设计改造[J].冶金动力.2006(2);
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
