
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文旨在系统梳理和总结基层检验中压力容器最常见的损伤模式,包括均匀腐蚀与局部腐蚀、机械损伤以及裂纹类损伤,并详细阐述其识别方法、评估要点及相应的处理原则与修复技术,以期为基层检验人员提供一套清晰、实用的技术参考和工作指引。
关键词:基层检验;压力容器;损伤;识别
Abstract: This paper systematically reviews and summarizes the most common damage patterns in pressure vessel inspection at the field level, including uniform corrosion, localized corrosion, mechanical damage, and crack-type damage. It provides detailed explanations of identification methods, key assessment points, and corresponding treatment principles and repair techniques, aiming to offer field inspectors a clear and practical technical reference and operational guidance.
Keywords: field inspection; pressure vessel; damage; identification
前言:石油、化工、能源、轻工等等,诸多行业中都用到了压力容器,其安全运行直接关系到广大人民生命财产安全和生产稳定顺行。在基层使用环境中所能投入的管理、维护资源是有限的,长期运行中会产生不同程度和种类的损伤。如果这些损伤不能被及时、准确的识别、评估、处理,很容易发展成重大事故隐患,甚至导致泄漏、爆炸等严重事故。开展针对各类损伤的模式识别、分类和处理技术研究,对基层检验工作的科学性、有效性、预见性的提升具有重要的现实意义。
1基层检验中压力容器常见损伤模式分类
1.1均匀腐蚀和局部腐蚀
容器壁由于介质的腐蚀作用,发生整体或局部减薄,使容器的承载截面减小。最常见的均匀腐蚀是容器内、外表面的全面减薄。局部腐蚀主要有点蚀、缝隙腐蚀等。虽然总体金属的损失量不大,但由于局部腐蚀产生的凹坑应力集中系数很高,在腐蚀凹坑底部可能发生更严重的损伤,危险性更大。
1.2机械性损伤
机械性损伤主要包括变形、机械冲击造成的凹坑或划伤。变形可能是由于超压、过热或受外部荷载作用,引起容器壳体鼓包或塌陷,容器形状和形状因素发生变化。凹坑和划伤通常是由容器搬运、安装和容器内构件脱落时,与其它物件碰撞所致。它们将引起容器局部应力集中,在交变载荷作用下成为疲劳裂纹的源点。机械性损伤会影响容器结构的完整性和稳定性。
1.3裂纹类损伤
裂纹类损伤是危险性最大的一种损伤,主要有疲劳裂纹和应力腐蚀裂纹。疲劳裂纹是由于容器受交变应力作用,引起结构不连续区域,如:开孔接管、焊缝等疲劳损伤。应力腐蚀裂纹是容器材料在特定腐蚀介质和拉伸应力作用下,发生脆性开裂,具有隐蔽性和突发性的特点。裂纹的存在将使结构的断裂抗力大大降低,甚至快速失效。压力容器常见损伤模式分类对比如表1所示。
表1 压力容器常见损伤模式分类对比
损伤类型 | 定义与表现 | 常见形式 | 主要危害 |
均匀腐蚀 | 容器壁整体或大面积均匀减薄,表面粗糙或覆盖腐蚀产物 | 全面减薄 | 承载截面减小,导致强度下降 |
局部腐蚀 | 集中在特定区域的腐蚀,金属损失量小但局部严重 | 点蚀、缝隙腐蚀、溃疡腐蚀 | 应力集中高,易引发裂纹或穿孔 |
机械损伤 | 由外力引起的壳体形状改变或表面缺陷 | 变形(鼓包、凹陷)、凹坑、划伤 | 局部应力集中,可能成为疲劳裂纹源 |
裂纹类损伤 | 材料在应力作用下产生的开裂,包括疲劳裂纹和应力腐蚀裂纹 | 疲劳裂纹、应力腐蚀裂纹 | 显著降低断裂抗力,易突发失效,危险性最大 |
2 基层检验中压力容器常见损伤模式识别方法
2.1均匀腐蚀与局部腐蚀的识别
直观检查作为初始和初步的方法,检验人员应在良好的光线条件下,目视或用5~10倍的放大镜对容器的内外表面进行系统的目视扫查。着重观察介质液位波动区、焊缝和接管附近的根部。均匀腐蚀通常表现为表面失去金属光泽,一般为比较均匀的粗糙面或减薄,有时伴有均匀的腐蚀产物。局部腐蚀的形式较多,点蚀表现为分散或集中的针状、孔状的小凹坑;溃疡腐蚀是不规则的斑片状凹坑。对怀疑的区域进行精确量化,上述工作的关键是使用超声波测厚仪。进行检验前,应将测点表面清理,露出金属光泽。将要测定的部位包括腐蚀区域及附近划定成规则的网格,逐点测量并记录厚度值。将记录的厚度值与容器的设计壁厚和上一次检验的厚度数据进行比较,计算腐蚀速率和剩余壁厚。通过对厚度分布图的分析,可以判断腐蚀是广泛均匀的还是局部严重的,从而为安全状况等级评定和采取措施的确定直接提供依据。
2.2机械损伤的识别
划伤、沟槽、凹坑和鼓包缺陷的判断主要是目视和借助强光手电筒侧面照射检查。这些都会使壳体产生宏观变形、机械碰撞产生的凹坑、尖锐物体造成的划伤或沟槽。检验人员借助目视和强光手电筒侧面照射,较易发现。对疑似整体或局部变形的筒体鼓包或凹陷,应用校验过的工具进行定量测量。直线样板可用来测量筒体轴向的直线度。将直线样板贴紧壳体,观察并测量样板任一部分与壳壁间的最大间隙,此间隙即为筒体直线度。测量鼓包高度应用弓形样板更合适,样板的曲率按容器公称曲率制作。量具测量时,将样板两端接触壳体后其中部的最大间隙值为鼓包高度。测量凹坑损伤时,其几何参数的确定是关键。用深度尺量出凹坑的最大深度,用钢直尺或卷尺测量其长度和宽度方向尺寸。同时必须记录凹坑在容器上的位置、距焊缝的距离、凹坑底部及边缘是否有微裂纹。
2.3裂纹类损伤的识别
目视检验不可缺少,即使是初始宏观目视检验,用放大镜对焊缝、开孔、结构不连续部位、原存有缺陷部位和腐蚀部位等检查是否有裂纹迹象也是必要的。但对于大多数肉眼能分辨的裂纹,仍需使用无损检测方法。对于磁粉检测,仅适用于铁磁性材料,能发现表面和近表面裂纹。其原理是对工件磁化后,裂纹处会产生漏磁场,吸附所施加的磁粉形成磁痕(如图1所示)。对于容器的重要对接焊缝、角焊缝等需要探测内部有无裂纹、未熔合等面积型缺陷时,磁粉检测和渗透检测已不能满足要求,应采用射线检测和超声波检测。射线检测可使缺陷在底片上依形状和尺寸一目了然;超声波检测对裂纹类缺陷有高的检出率,还可测定其埋藏深度和自身高度。基层检验中,应根据材料、结构、损伤可能性和检测条件,合理选择或组合上述方法,以保证裂纹被发现。常用损伤识别方法对比如表2所示。
表2 常用损伤识别方法对比
识别方法 | 适用对象 | 优点 | 局限性 |
直观检查 | 所有类型损伤的初步筛查 | 简单快捷,无需设备 | 仅能发现宏观缺陷,对细微损伤不敏感 |
超声波测厚 | 均匀腐蚀、局部腐蚀 | 定量准确,可测剩余壁厚 | 需表面清理,对点蚀等局部腐蚀需网格化测量 |
磁粉检测 | 铁磁性材料表面及近表面裂纹 | 灵敏度高,操作简便 | 仅适用于铁磁性材料,不能检测内部缺陷 |
射线检测 | 内部缺陷(裂纹、未熔合、气孔等) | 结果直观,可永久记录 | 设备昂贵,有辐射,对薄壁件和方向性缺陷敏感 |
超声波检测 | 内部裂纹、未熔合等 | 检出率高,可测缺陷深度和高度 | 对操作人员技能要求高,耦合要求严格 |
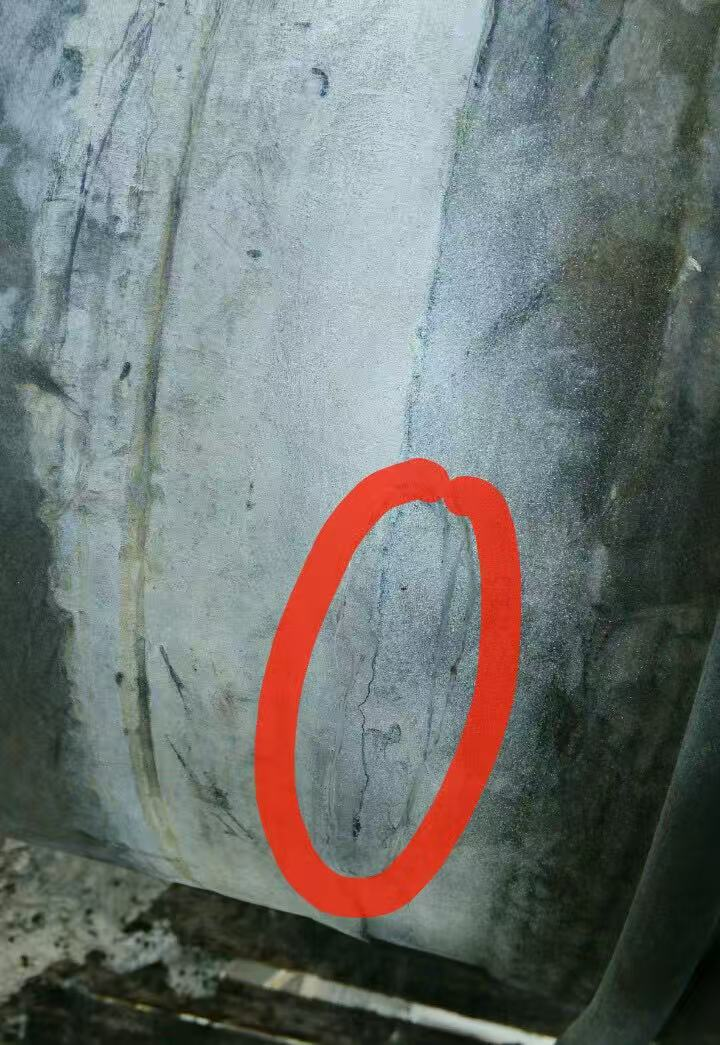
图1 磁痕
3 基层检验中压力容器常见损伤模式处理措施
3.1均匀腐蚀或局部腐蚀的处理
评估的目的就是判断实测最小剩余壁厚是否足以确保容器继续正常使用。因此,按照系统性的厚度检查数据,先确定实测的最小剩余壁厚,然后按照相应压力容器安全技术规范和标准,根据该部位的设计压力、材料许用应力和直径等,计算出该部位当前使用状况下的最小允许壁厚。如果实测最小剩余壁厚大于计算得到的最小允许壁厚,且腐蚀又比较均匀,确定的腐蚀速率不超过允许范围,一般可确定为是允许的范围,容器可以继续监控使用,但应在检验报告中应明确注明,并宜缩短下一次内部检验的周期。如果实测壁厚已小于最小允许壁厚,或局部腐蚀深度大且坡度陡有腐蚀坑,则必须进行修理。其常用的方法是机械打磨,将腐蚀区域打磨到完全消除腐蚀产物露出完好金属为止,其打磨面积应与周围壁厚平滑过渡。打磨后立即用塞尺测量该处的实际壁厚,如仍大于最小允许壁厚,可不补焊,但应记录该削弱部分。若打磨后壁厚不足,则用堆焊的方法补焊加强。堆焊焊条应进行评定合格,焊后打磨平整后还应进行无损检测。对于面积大且严重的腐蚀,可能需要采用挖补法修理,即把腐蚀严重的钢板整块地割去,换上一块预先成型检验合格的新板,通过焊接与母体连接,这属于重大维修,必须有监督程序。
3.2机械损伤的处理
一般浅凹坑、光顺的划痕或较小的表面性损伤,应先确认损伤底部和边缘上无裂纹或其他类型的缺陷。如果这种损伤的最大深度不超过容器的名义厚度的某一规定百分比且也不影响容器的最小允许壁厚,通常的修理方法是用砂轮机将损伤区域打磨成圆弧状,消除所有的尖锐棱边和不连续处,使该区域与周围的母材平滑过渡,以最大限度地降低集中的应力。打磨后要验证剩余壁厚,并用表面无损检测证实无裂纹。对于严重的塑性变形,如鼓包或深凹坑,由于材料已进行了永久性的变形,改变了结构的初始几何形状和应力分布,这里简单的反向校平是不允许的,否则可能导致材料在冷加工中硬化或撕裂。标准的修理程序是局部挖除更换。即把变形或凹陷的壳体部分连同它所影响的热影响区一并割去,制好口,然后用一块形状、曲率、材质相同的补板焊条堆焊就位。所有的焊接工艺都要进行评定,焊工要有资格证,焊缝要进行%的无损检测。修好后按规范的要求,整个容器或修复部分都要进行压力试验,以验证容器的整体强度和密封性。
3.3裂纹类损伤的处理
一旦经无损检测发现有裂纹存在,不管裂纹的长短、深度如何,都应看作是一个严重的缺陷进行处理。其第一道程序就是裂纹的清除。清除的方法一般采用砂轮打磨,打磨方向应与裂纹长度方向垂直或成一定的角,其深度必须保证将裂纹本体及末端的细微延长部分全部清除干净。打磨凹槽应有平缓的坡度,以避免产生新的应力集中点。然后应用与原检查方法相同或灵敏度相当的无损检测方法打磨后的表面进行检查,确证裂纹已经完全消失,没有任何痕迹。接着是评估与修复。测出打磨清除后所剩下的壁厚,如果还有余量超过该部位计算时所确定的最小允许壁厚时,可以不焊,作好记录即可。如打磨后壁厚不够时,必须用合格的焊接工艺焊修堆焊补强,以恢复足够的厚度。对于一些深度大、长度长或分布较广的严重裂纹,打磨清除后会使壁厚有很大的削弱面积,采用焊修挖补的方式是不经济合理的,应考虑采用挖补更换的方式为好。而所有焊修的处理,焊后都必须对接头焊缝及其热影响区进行无损检测,确证焊修后的区域不存在任何裂纹、未焊透等缺陷。同时,对处理的整个过程还必须有详细的记录。各类损伤处理措施如表3所示。
表3 各类损伤处理措施
损伤类型 | 评估要点 | 处理原则 | 具体操作与后续要求 |
均匀/局部腐蚀 | 实测最小壁厚 vs 最小允许壁厚 | 若壁厚足够则监控使用,否则修复 | 打磨→测厚→堆焊/挖补→无损检测→压力试验 |
机械损伤 | 损伤深度、有无裂纹、是否影响最小壁厚 | 消除应力集中,恢复结构完整性 | 打磨光滑→验证壁厚→无损检测→必要时挖补更换 |
裂纹类损伤 | 裂纹是否清除干净,剩余壁厚是否足够 | 必须彻底清除裂纹,评估后修复或更换 | 垂直打磨清除→复验无裂纹→堆焊/挖补→无损检测 |
结束语:压力容器的安全运行是工业生产安全的重要基石。本文系统梳理了基层环境下压力容器常见的三类主要损伤模式——均匀腐蚀与局部腐蚀、机械损伤以及裂纹类损伤,详细阐述了各类损伤的形态特征、识别方法和关键检查技术,并重点讨论了基于安全评估结果的处理原则与修复措施。实践证明,科学的损伤模式识别与分类是进行精准安全评估的前提,而规范、有效的处理则是消除隐患、恢复设备完整性的关键。
参考文献
[1]金凯.压力容器损伤模式识别与预防措施[J].化工管理,2025,(04):129-132.DOI:10.19900/j.cnki.ISSN1008-4800.2025.04.032.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
