
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:定期对液化石油气球罐进行检验是及时发现裂纹等缺陷、保障球罐安全运行的重要手段。在实际检验过程中,裂纹的发现并非罕见之事,但对裂纹产生的原因进行深入分析并采取有效的防止措施却并非易事。不同类型的裂纹,其产生的机理、影响因素各不相同,需要综合考虑材料特性、制造工艺、使用条件等多方面因素。因此,深入研究液化石油气球罐检验中发现的裂纹问题,剖析其产生的原因,并制定切实可行的防止措施,对于提高球罐的安全性和可靠性,具有重要的现实意义。
关键词:液化石油气;球罐;检验检测;容器裂纹
前言:液化石油气作为一种重要的能源,在工业生产和居民生活中得到了广泛应用。球罐作为储存液化石油气的关键设备,其安全运行至关重要。然而,由于长期处于高压、腐蚀等恶劣环境下,液化石油气球罐在使用过程中不可避免地会出现各种缺陷,其中裂纹是最为危险的缺陷之一。裂纹的存在不仅会降低球罐的承载能力,还可能引发泄漏、爆炸等严重事故,给生命财产安全和环境带来巨大威胁。
1液化石油气球罐出现裂纹的原因
1.1材料因素
很多液化石油气球罐用钢材质量不好,含有较多的杂质,如硫、磷含量高,将降低钢材的韧性和抗裂性能。在钢中形成的硫、磷夹杂是裂纹萌生的源点,受力时易引起应力集中,促使产生裂纹。此外,钢材的金相组织不均匀也会产生裂纹。因素之二是热处理不匀。球罐制造时,由于热处理不当,使钢材内部的金相组织不均匀,出现粗大的晶粒或残余应力,降低了钢材的力学性能。晶粒粗大会使钢材的晶界面积减小,晶界的阻碍裂纹扩展的作用降低,裂纹容易扩展。或存在残余应力,易产生变形,使焊接残余应力与残余应力相互叠加而产生裂纹。
1.2制造工艺因素
球罐制造质量的关键在于焊接,焊接质量的好坏直接影响到球罐的焊接质量和安全性。焊缝的焊接工艺参数是否恰当,是保证焊缝质量的关键。如果电流过大、焊接速度过快或电压不稳,都会影响焊缝质量。电流过大会使焊缝过热,焊缝金属晶粒粗大,焊缝韧性和强度降低;速度过快,焊缝熔合不充分,会产生未熔合、气孔等,这些缺陷在随后的运行中极易发展成裂纹。焊缝的焊接方法不正确也会产生裂纹。焊工焊工手法不正确,焊缝成型不良,产生咬边、焊瘤等缺陷,咬边使母材的有效面积减小,产生应力集中,球罐受压时,咬边处易产生裂纹。焊后热处理不到位也会增加裂纹产生的概率。焊后热处理的目的是消除焊接残余应力,热处理温度不够或保温时间不足,残余应力不能完全消除,焊后球罐在残余应力与工作应力共同作用下易萌生和扩展裂纹。球罐组装时,组装精度不够当各部分装配应力较大时,也会对球罐整体性能产生不利作用,增加裂纹产生的可能性。
1.3使用环境因素
液化石油气球罐服务的环境较多,对液化石油气球罐的使用性能要求较高,液化石油气球罐要储存液化石油气,这种介质是易燃、易爆的,液化石油气球罐在长期处于使用压力偏高的状态,钢材要承受较高的应力,承受这种应力长期作用要产生疲劳损伤,液化石油气球罐在使用时间越长,钢材内部的微观缺陷扩展加多,产生裂纹的危险性越大,液化石油气球罐所处的服务环境也要产生裂纹,液化石油气球罐安装在潮湿的服务环境,钢材要腐蚀,液化石油气球罐安装在有腐蚀性的介质的服务环境,特别是有二氧化硫、氯化氢等介质的服务环境,钢材要产生较高的腐蚀,钢材壁厚要减薄,钢材减薄要降低液化石油气球罐的承载能力,液化石油气球罐钢材腐蚀在液化石油气球罐表面产生腐蚀产物要不均匀分布,钢材产生应力越集中,产生裂纹的危险性越大。
1.4维护管理因素
球罐的维护管理关系着球罐的安全生产。如果没有对球罐的检查、维护,一些隐藏在球罐内部的缺陷就不能及时发现、消除。例如:球罐在使用过程中会受到介质冲刷、振动等不利因素的影响,从而引起球罐的零部件出现磨损、变形等问题,如果不对这些情况进行检查,那么这些初始缺陷会在各种因素的影响下逐渐发展,最后形成裂纹[1]。再有,维护人员的不正确操作也会引起裂纹。对球罐进行检修、清洗等工作时,如果使用了不适当的工具或采用了不正确的操作方法,都会对球罐的表面产生损伤。这种损伤会使球罐的保护层遭到破坏,使钢材直接暴露在介质中,从而加剧腐蚀,引起裂纹。另外,维护的不完整记录和不准确记录也会影响对球罐的检查。如果不掌握正确的球罐使用和维护记录,就不可能制定出适合的维护计划,不可能有效地预防裂纹。
2对液化石油气球罐检验发现裂纹的防止措施
2.1严格把控材料质量
关注液化石油气球罐的裂纹问题,首先要从源头上防止劣质材料进入施工现场。采购钢材时,应选择有良好信誉和质量保证的供货源。要求供货方提供质量证明文件,对化学成分、力学性能等钢材性能指标进行检验,确认钢材质量符合规范及设计要求,对有害元素(如硫、磷等)含量控制是否适当,以避免夹杂物超限影响钢材性能[2]。钢材入库后也应进行检验和保管。对进场钢材按批次进行抽样复验,检查其金相组织、硬度是否符合要求。入库钢材保管应注意防潮、防雨,以防钢材生锈腐蚀。不同批次、规格的钢材应区分堆放,标识清楚,以防混用。球罐制造中,应按焊接工艺评定选定焊接材料,使焊缝质量与母材相匹配。焊接材料的储存和使用也应符合规范,以防受潮、变质等影响焊接质量。以上从两个方面入手可有效降低液化石油气球罐裂纹产生的概率。
2.2优化制造工艺
(1)焊接:根据球罐的材质、厚度、焊接位置,合理选择焊接电流、电压、焊接速度,使焊缝熔合良好,外形美观。加强对焊工的培训和管理,提高焊工的技艺和质量意识。焊工必须持证上岗,焊工必须按焊接工艺卡施焊,防止出现焊偏、咬边、气孔、未熔合等缺陷。焊后热处理是消除焊接残余应力的重要手段,必须按工艺要求进行。选择适当的热处理温度和保温时间,使残余应力消除[3]。(2)组装:球罐的组装也是重要的环节,必须保证组装的精度,控制好各种间隙、错边量,减少装配应力。采用先进的制造工艺和检验手段,如无损检测等,对焊缝和关键性受力部位进行检验,发现和处理隐含的缺陷。通过提高质量,减少裂纹 工艺得当,质量有保证,裂纹自然会减少。以上是浅谈提高球罐质量,减少裂纹产生的措施。
2.3改善使用环境
改善球罐的使用环境,可减少在使用过程中产生裂纹。首先,加强对球罐内部压力的监控和控制。安装内部压力监控装置,经常监视球罐内部压力变化情况,发现内部压力有超限危险时,及时采取措施进行调整,使球罐在内部压力状态下运行。加强对球罐外部环境的监控和控制。选择适当的防腐涂料,涂敷在球罐表面,经常检查和维护,发现涂层破损后及时修补。在潮湿有腐蚀性气体的环境中,经常通风换气,降低环境湿度和有腐蚀性的气体浓度。采取有效的保温措施,减小球罐因温度变化而产生的热应力[4]。寒冷季节,对球罐进行保温,防止钢材变脆,炎热季节,采取隔热降温措施,防止球罐温度过高。通过改善球罐的使用环境,有利于减少使用过程中各种不利因素对球罐的影响,从而可延长球罐寿命。
2.4加强维护管理
做好检查和维护工作是球罐长期安全运行的重要保障。应建立检查制度,按照《球形储罐检验规程》的相关要求,开展球罐检查工作。检查内容包括外观检查、无损检测、壁厚检查等,及时发现球罐裂纹、腐蚀等缺陷。对发现的缺陷要制定合理的修复方案,及时消除。检查人员要不断加强自身学习,提高自身业务水平和责任心。检查人员要熟悉球罐结构和性能,掌握球罐检查方法和程序。在对球罐进行检查时,要严格执行检查程序和安全操作规程,避免因检查和测试操作不当对球罐产生损伤。还应对检查工作做好详细记录,建立检查档案,记录检查、维修情况,为球罐管理和评估提供依据[5]。另外,还应对球罐安全附件的维护和管理给予重视,定期对安全阀、压力表等进行校验和检定,确保其正常运行。通过上述检查和维护,及时发现和消除缺陷,防止裂纹产生和扩展。
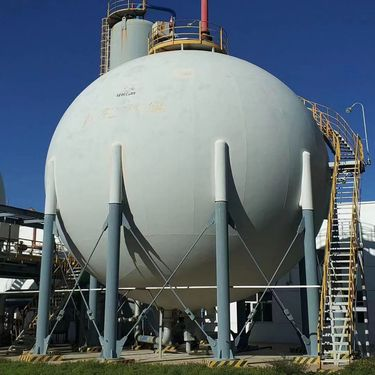
图1 液化石油气球罐
结束语:对液化石油气球罐检验中发现的裂纹进行分析,并采取有效的防止措施是液化石油气球罐安全运行的重要保证。通过对裂纹产生的原因进行研究,我们认识到裂纹的出现是许多因素共同作用的结果,包括材料质量、制造质量、使用因素和维护管理等。因此,在球罐全生命周期中,必须从设计、制造、安装、使用、检验、维护六个方面入手,加强质量控制和安全管理。
参考文献
[1]周默. 液化石油气球罐裂纹产生机理及防范措施[J].中国石油和化工标准与质量,2025,45(02):51-53+60.
[2]蒋孙建. 大型液化石油气球罐设定安全阀整定压力值的风险分析[J].特种设备安全技术,2024,(05):22-23+36.
[3]陈成蔡,温兴柔,虞忠. 液化石油气球罐延迟裂纹分布情况[J].中国特种设备安全,2012,28(11):51-52.
[4]孙悦龙. 对液化石油气球罐检验发现裂纹的分析与防止措施[J].宁夏石油化工,2004,(02):44-45.
[5]纪宏宸.液化石油气球罐现场再制造技术的研究[D].南京工业大学,2003.
[6]姚钦. 从液化石油气球罐裂纹看球罐隐患[J].中国安全科学学报,1998,(02):52-56.DOI:10.16265/j.cnki.issn1003-3033.1998.02.012.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
