
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:MTBE合成装置是当今最为普遍的化工装置,反应过程的控制是核心,对副反应的控制更是关键。绝大多数副反应在相关资料中都有介绍。当生产条件出现异常时,某些没有考虑的副反应会成为影响异丁烯转化的主要因素,由于资料和实验数据的缺乏,这类副反应的机理不是很明确,一旦发生不知如何控制。本文通过对生产中出现过的异丁烯转化率不足原因分析,解释了一种罕见副反应过程并提出了控制办法,对MTBE装置的稳定运行具有指导意义。
Abstract:The MTBE synthesis unit is the most common chemical production facility today, with the reaction process being the core of control, and the management of side reactions being even more critical. The majority of side reactions are documented in relevant literature. When production conditions deviate from normal, certain unaccounted side reactions can become the primary factor affecting isobutene conversion. Due to a lack of data and experimental information, the mechanisms of these side reactions are not well understood, making them difficult to control once they occur. By analyzing the causes of insufficient isobutene conversion rates encountered during production, this study explains rare side reaction processes and proposes control measures, providing guidance for the stable operation of MTBE units.
Keywords: MTBE; Side effects; Electrophilic bonus; Isobutyl radical
关键词:MTBE;副反应;亲电加成;异丁基自由基
MTBE是当前国内主要的汽油辛烷值和氧含量调节剂,采用大孔强酸性阳离子交换树脂作催化剂,异丁烯和甲醇为原料进行合成,主反应和主要副反应基本也都确定,但是当条件发生较大偏离时,还会发生新的副反应。
1 MTBE技术介绍
1.1 MTBE工业的发展
MTBE是甲基叔丁基醚的商品名,其合成工艺是伴随着汽油无铅化的需要发展起来的。
早期主要通过在汽油中加入芳香烃或四乙基铅提高汽油辛烷值,以保证汽油发动机的正常工作。含铅汽油燃烧产生的氧化铅和碳酸铅会严重污染环境,影响人身健康。为使汽油燃烧更加彻底,减少汽车尾气中CO的含量,我国汽油标准要求氧含量不大于2.7%。MTBE加入汽油满足了上述两点需要,因此成为了主要的汽油辛烷值和含氧量调节剂。
MTBE合成过程使常规精馏难于分离的异丁烯和1-丁烯得以有效分离,1-丁烯是乙烯聚合的优良共聚单体,MTBE工业在联产1-丁烯的需求下进一步得到发展。
MTBE合成工艺以德国赫斯工艺和美国催化蒸馏工艺最有代表性。齐鲁研究院开发的二段固定床工艺是我国最早的MTBE合成工艺,随后该院又开发了外循环+催化蒸馏工艺,催化蒸馏塔催化剂采用散堆方式。洛阳院针对气分碳四开发了混相床+催化蒸馏工艺,目前国内针对原料中异丁烯含量主要采用这两种工艺。
1973年意大利阿尼克公司建成了世界上第一套年产10万吨MTBE工业化装置。1983年我国第一套5500吨MTBE实验装置在齐鲁橡胶厂建成,1988年第一套MTBE工业化装置在大庆石化总厂化工一厂建成。催化蒸馏工艺的推广让MTBE合成装置经济性大幅提升,几乎成了炼油厂和乙烯装置的标准配套装置,2025年总产能突破3000万吨,占全球总产能的60%。
1.2 MTBE合成反应介绍
合成MTBE采用混合碳四馏分和甲醇为原料,混合碳四中的有效成分是异丁烯,其反应如下:
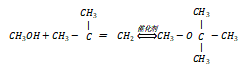
ΔrH mΦ (298)=-36.5kJ/mol
反应受热力学平衡限制,25℃纯异丁烯单程转化率约为95.2%,反应是放热反应,温度越低平衡转化率越高。转化率与反应物和产物的浓度相关,醇烯比越大转化率越高,原料中异丁烯浓度越高转化率越高。
除了主反应外还存在诸多副反应,常见的副反应有:
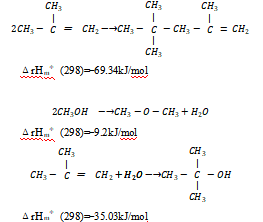
除了文献中经常提到的上述反应外,实际生产中还存在下列反应。
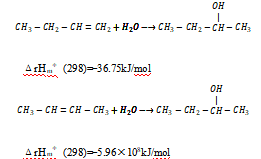
这些经常出现的副反应都是放热反应,即便在高选择性催化剂存在条件下,这些副反应也一直存在,MTBE产品中通常包含这些反应产物。除这些常见副反应外,生产实际上还观察到了一些不常见的副反应,这些副反应只在特定条件下才发生,因此对它们的研究和报道几乎没有,然而严重时会使得生产难以维系。
2 一种异常副反应的发现
2.1 异常副反应发生过程
大庆石化公司年产能4.0万吨MTBE装置工艺流程简图如下:
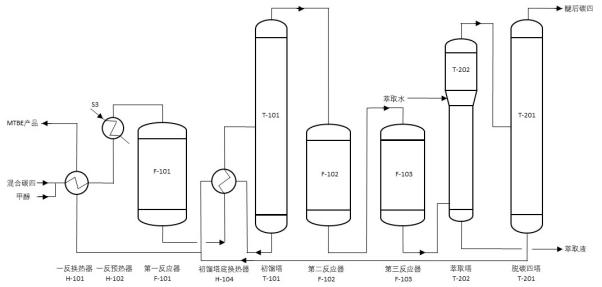
2001年11月14日装置因原料不足停工循环。16日装置开工,17日出现F-101反应器热点消失、异丁烯转化率逐渐下降问题。 一段反应器出口异丁烯含量变化如下表:
一段反应转化率和出口异丁烯含量
工况 | 异丁烯 | 样品1 | 样品2 | 样品3 | 样品4 |
正常工况 | 含量wt% | 1.16 | 1.38 | 1.42 | 1.34 |
转化率% | 96.35 | 95.49 | 95.55 | 95.84 | |
异常工况 | 含量wt% | 2.73 | 2.94 | 2.53 | 3.32 |
转化率% | 91.04 | 90.36 | 91.80 | 89.19 |
20日二段反应器F-102在床层温度正常情况下出现异丁烯转化率下降,出口异丁烯含量超过0.4%,醚后碳四不满足1-丁烯精制需要。
二段反应转化率和出口异丁烯含量
工况 | 异丁烯 | 样品1 | 样品2 | 样品3 | 样品4 |
正常工况 | 含量wt% | 0.01 | 0.01 | 0.01 | 0.01 |
转化率% | 99.55 | 99.61 | 99.63 | 99.62 | |
异常工况 | 含量wt% | 0.40 | 0.43 | 0.37 | 0.49 |
转化率% | 91.79 | 91.81 | 91.78 | 91.83 |
2.1 采取的调整手段
1)短时提高一段反应醇烯比到1.12,反应产物中异丁烯和甲醇含量变化都不明显。
2)11月21日投用新建成的F-103,串联到F-102下游,反应器运行正常,出口异丁烯含量趋向正常值。11月21日晚二段反应器出口异丁烯含量再次升高到0.4%以上。
3)22日14:00采用甲醇处理F-101催化剂,18:00左右F-101洗涤结束,F-101反应热点在上部出现,反应器温度分布逐渐趋于正常,分析反应器出口异丁烯含量开始趋向正常。20:00第一反应器F-101突然出现热点下移并快速消失现象,反应器出口异丁烯含量恢复到调整前水平。调取参数趋势发现,在20:00左右打开了T-201塔底MTBE采出阀,约10分钟后F-101进料温度升高到108℃,随后反应器出现异常。调取17日的曲线查看,在当日也出现了F-101进料温度突然升高到105℃的现象,同时出现了床层热点逐渐消失现象。
4)23日对F-101催化剂进行更换,装置开工后F-101反应和热点分布正常,出口异丁烯转化率达到正常水平,但是二段反应器出口异丁烯含量仍高于0.2%。
5)24日晚对二段反应器催化剂进行甲醇洗涤,洗涤后二段反应转化率恢复正常。
3 异常现象原因分析
3.1 异丁烯转化率影响因素分析
1)催化剂磺酸基脱落,活性降低,在设计停留时间内反应不完全。
MTBE合成反应核心是酸催化下的亲电加成反应,在磺酸基作用下异丁烯双键打开,形成叔碳原子具有空位的叔丁基碳正离子。甲醇的氧原子作为亲核基团进攻碳正离子,形成氧鎓离子,氧鎓离子与叔丁基正碳离子结合后脱去质子,质子与磺酸基结合,生成的MTBE从磺酸基上脱离下来,完成一个催化反应循环。
一段反应两次热点消失前都发生了进料温度异常升高,分别升到105℃和108℃,存在高温导致磺酸基脱落的可能。
对更换下来的催化剂进行分析表明,其交换容量为4.66mgH+/g,新催化剂的交换容量为4.68mgH+/g,交换容量在正常范围。二段反应器F-103是新装填的催化剂,交换容量4.68mgH+/g,一段反应更换催化剂恢复正常后,二段反应依然不正常,所以可以排除该原因。
2)反应温度高或者低,转化率降低。
MTBE合成反应是热力学平衡控制的放热反应,温度降低平衡向正反应方向移动,但是过低的反应温度会减缓反应速度,延长达到平衡的反应时间,温度过低时反应甚至无法进行。
通过Aspen模拟计算得到如下温度与平衡转化率的关系。
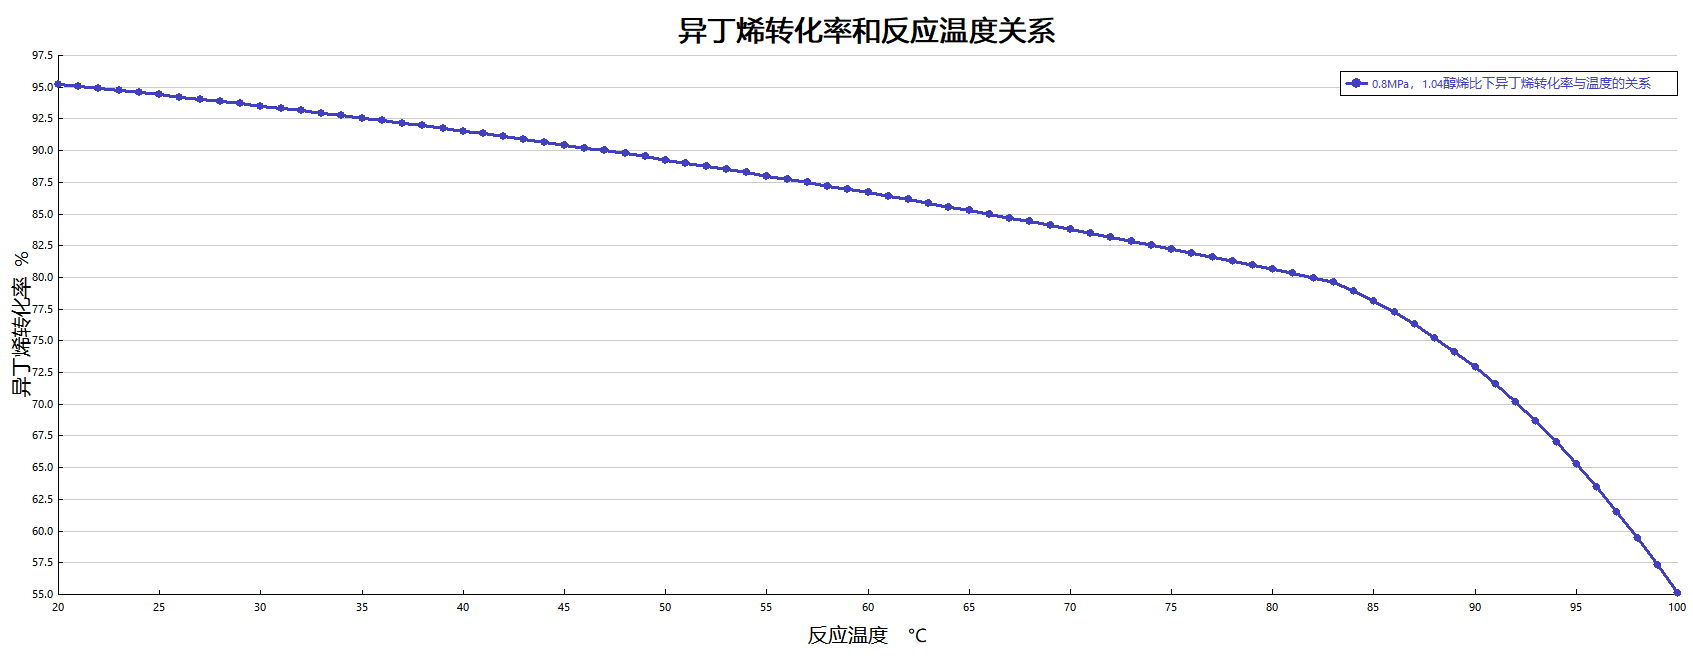
由于催化剂的不同,动力学过程也不相同,无法得到准确的反应速度与温度的关系,实践证明,当床层温度超过35℃时醚化反应速度就已经具有工业价值。
在发生反应转化率降低前,出现过20分钟左右进料温度升高到105℃情况,但是没有出现反应床层温度升高,却出现了床层热点消失现象,整个床层温度都在50-58℃之间,F-101催化剂更换时也没发现催化剂异常减少现象,停留时间没变,说明温度因素不是引发本次异丁烯转化率低的主要因素。
3)反应物浓度低。
异丁烯和甲醇浓度越高越有利于正向反应,且浓度越高反应转化率越高,Aspen模拟了不同异丁烯浓度情况下的平衡转化率情况,下图曲线说明了这一点:
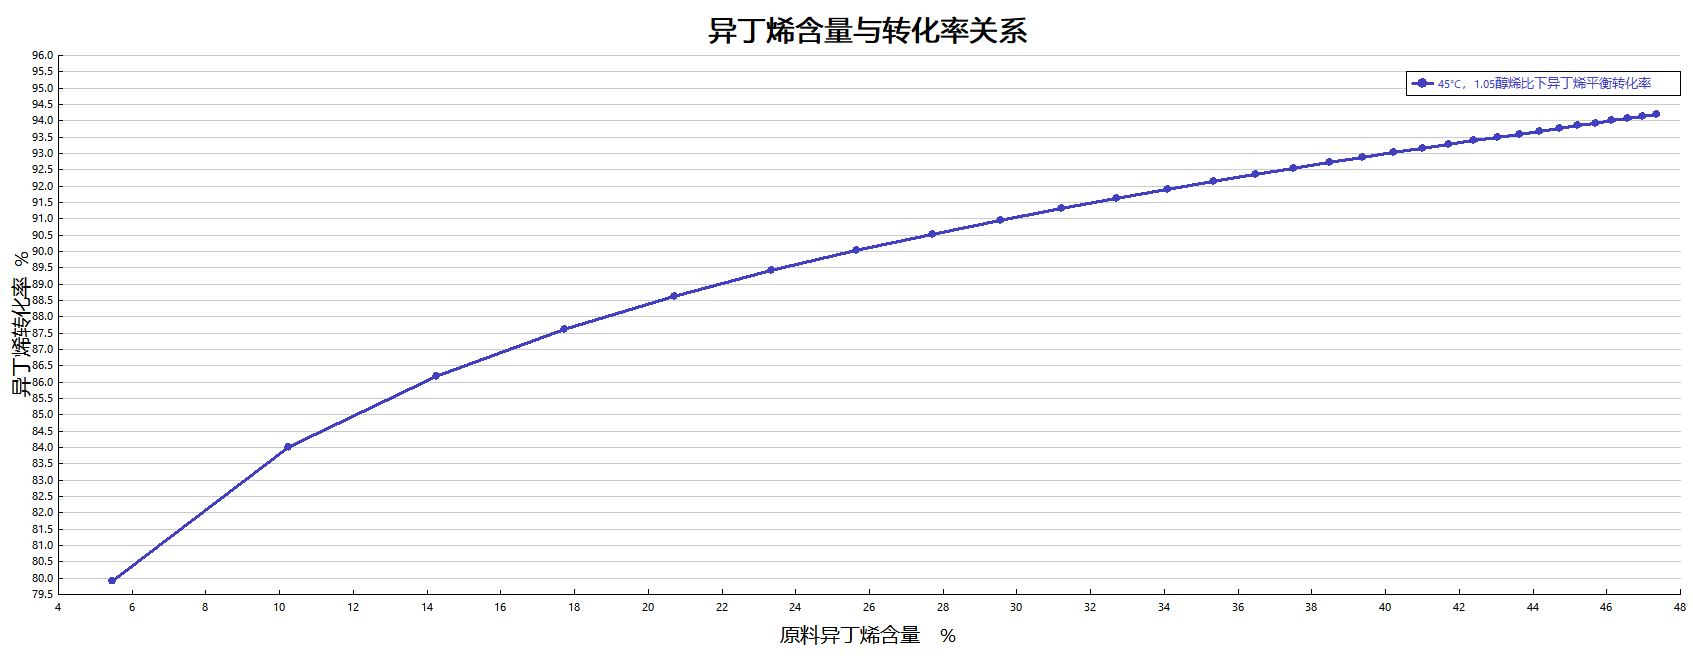
下表数据表明,这段时间原料中异丁烯含量没有大的波动。
日期 | 丙烷 | 异丁烷 | 1-丁烯 | 异丁烯 | 顺丁烯+ 正丁烷 | 反丁烯 |
17日 | 1.04 | 5.69 | 31.82 | 36.34 | 18.12 | 7.0 |
18日 | 0.91 | 5.61 | 31.69 | 36.38 | 18.27 | 7.15 |
19日 | 1.17 | 5.89 | 30.97 | 36.94 | 18.13 | 6.91 |
20日 | 1.36 | 6.22 | 30.3 | 37.6 | 17.8 | 6.73 |
21日 | 0.63 | 5.37 | 29.35 | 37.04 | 19.88 | 7.74 |
22日 | 1.11 | 5.82 | 28.07 | 37.64 | 19.48 | 7.94 |
23日 | 1.54 | 6.38 | 28.43 | 37.89 | 18.65 | 7.12 |
24日 | 2.07 | 7.02 | 28.94 | 36.77 | 18.77 | 6.44 |
25日 | 1.61 | 6.5 | 28.74 | 36.3 | 20.06 | 6.79 |
26日 | 1.55 | 6.91 | 28.52 | 37.34 | 19.16 | 6.52 |
醇烯比也一直控制在1.05左右,对仪表校对排除了甲醇配比不足因素。为了提高异丁烯转化率,短时间提高醇烯比到1.12左右,T-101塔没有出现应该出现的甲醇与MTBE共沸现象,反应器出口异丁烯无也明显降低,反而MTBE中的叔丁醇含量略有升高。
4)产物浓度高。
产物中MTBE浓度升高平衡转化率会降低,催化剂蒸馏就是利用这个原理实现了异丁烯的高转化率,进料中混入MTBE后异丁烯转化率与MTBE含量关系如下:
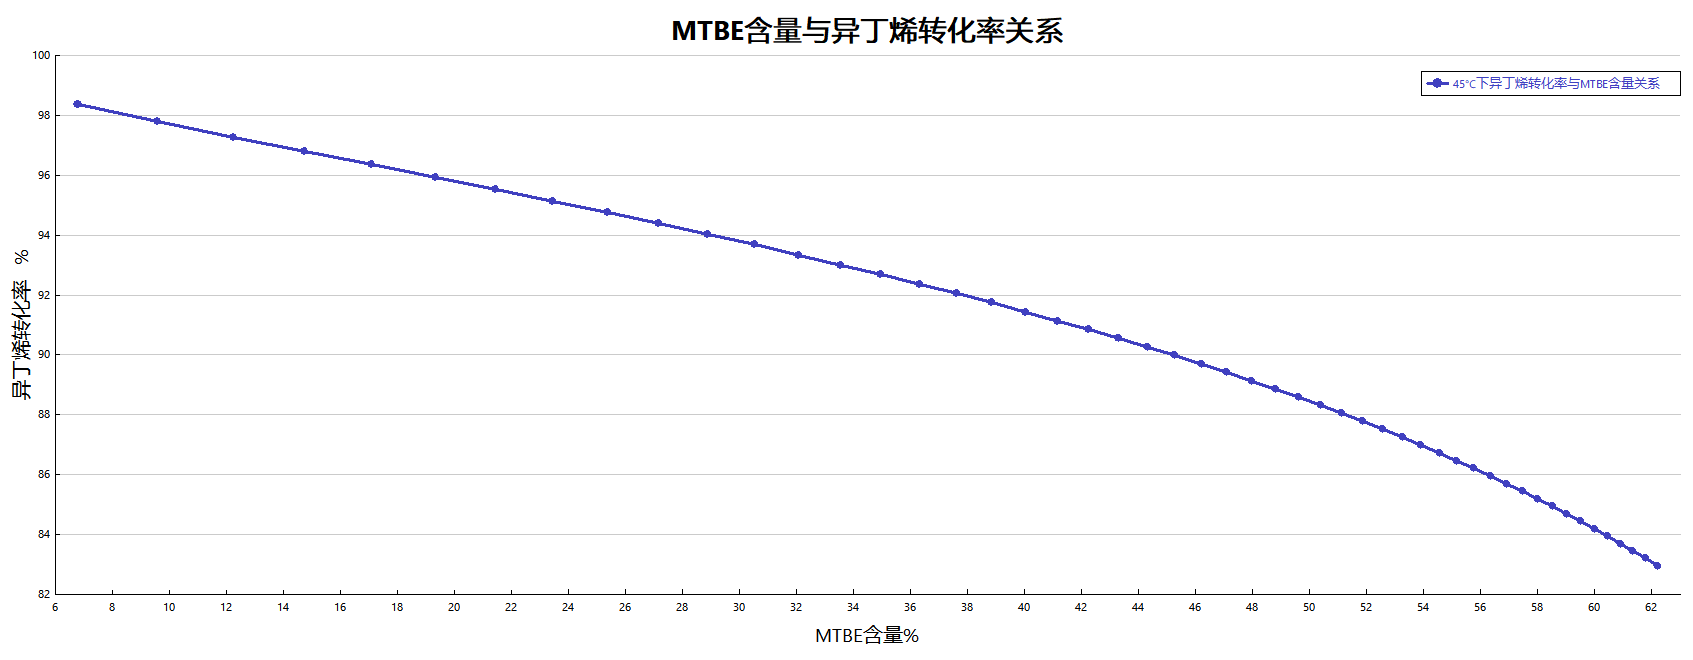
MTBE浓度增高反应平衡向逆反应移动,本次异常发生前,一段反应器进料中没有发生MTBE窜入情况,不存在产物浓度增高的情况。二段反应器因为投料初期温度低和T-101出现甲醇、MTBE共沸,进料中MTBE含量有几小时的升高,但是很快就降了下来。所以产物浓度对反应平衡的影响也无法解释异常波动现象。
3.1 异常反应过程研究
此种异丁烯转化率低的问题没有人碰到过,过程有两个问题难于解释,一是转化率不足的原因问题,二是这种影响如何在一、二段反应之间传递的问题,催化剂厂商和协作组专家也没有合理的解释,该问题虽然得到了解决,但是其原因一直没有分析清楚。
3.2.1 转化率异常原因
从目前掌握的知识来看,只有上述因素能影响反应平衡。原因只能是我们分析的环境存在偏颇,分析的宏观环境和微观环境存在差异,微观环境的存在导致了上述现象在一定范围内存在。卸出催化剂交换容量和二段反应催化剂活性的恢复,说明不是催化剂本身出了问题。二段反应床层温度无明显变化也排除了温度因素。剩下的就是原料或产品浓度的影响,催化剂微孔内和微孔外具备呈现不同浓度的环境。
MTBE合成反应过程是异丁烯和甲醇扩散到催化剂微孔内,反应生成的MTBE扩散到微孔外,如果扩散环节受阻,在催化剂微孔内就会形成低浓度反应物或高浓度产物环境。分子大小表明,受阻的先后顺序是MTBE>异丁烯>甲醇,阻力增加是因为副反应产物影响了分子在微孔内的扩散。结合原料中水含量没有升高而MTBE产品中叔丁醇含量有所升高,可以确定一定是发生了生成水的副反应,通常是甲醇互相反应生成二甲醚并产生水,但是二甲醚是小分子,能够在催化剂微孔内自由扩散,不会对原料或产品的扩散形成阻碍。
出现异常反应前,一段反应器进料出现了严重超温,典型的一段反应器进料组成如下表:
组分 | 丙烷 | 异丁烷 | 1-丁烯 | 异丁烯 | 顺丁烯 | 正丁烷 | 反丁烯 | 甲醇 |
含量wt% | 1.11 | 5.08 | 24.77 | 30.73 | 7.27 | 7.27 | 5.50 | 18.27 |
计算结果表明,当温度超过98.5℃时,一段反应器进料就完全汽化。
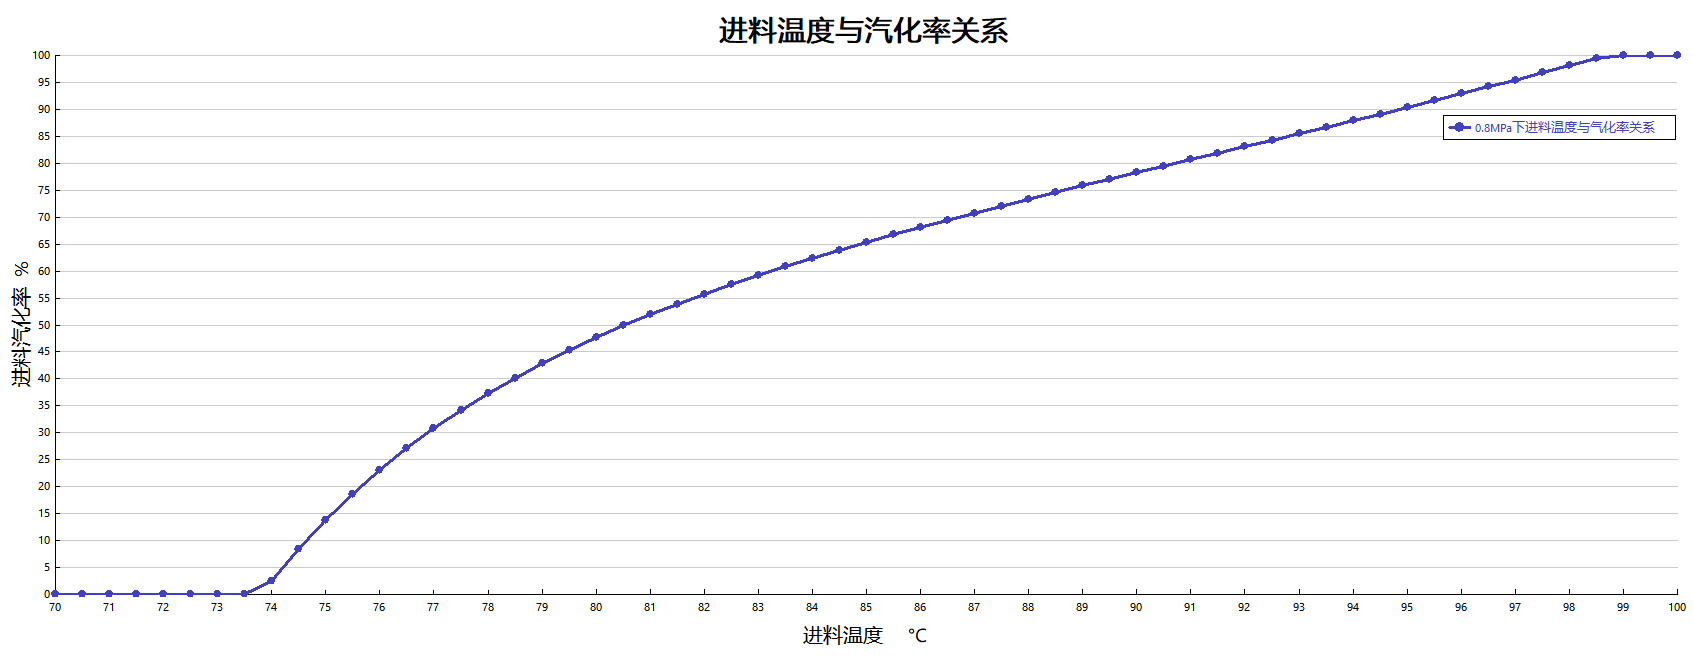
进料完全汽化情况下,在催化剂最顶层MTBE合成反应需要的亲电反应条件被破坏,MTBE合成反应减弱。MTBE催化剂是有苯乙烯和二乙烯基苯交联聚合得到骨架,然后用浓硫酸磺化制得的,催化活性中心就是带有氢离子的磺酸基。根据化学反应过程,有机酸和无机酸都能够与醇生成脂,高浓度的汽相甲醇与催化剂上的磺酸接触后具备了发生气-固相亲电加成反应的条件,据此判断是甲醇与磺酸生成了苯磺酸甲酯,
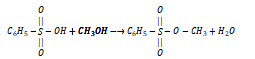
由于苯磺酸是固定在苯环上的,苯磺酸甲酯上的甲氧基就停留在微孔孔道里,它的存在增加了微孔扩散阻力,分子较小的甲醇没有任何阻碍,于分子稍大的异丁烯有一定的阻碍,分子最大的MTBE阻碍最严重,反应生成的MTBE无法快速从微孔内扩散出来,微孔内出现了一个高浓MTBE环境,导致异丁烯平衡转化率降低。
生产实践表明,两段固定床工艺二段出口异丁烯含量会降到0.01%,即便是提高醇烯比到4,模拟计算结果表明对应温度下的出口异丁烯含量也在0.13%左右,因此认为MTBE从孔内扩散出来不仅仅受浓度差推动,还可能存在分子间力的作用,迫使MTBE快速扩散出来,通常孔内浓度低于孔外的浓度,两段反应才能都呈现如此高的转化率。
3.2.2 影响因素在床层间传递
进料汽化引起的汽-固相发生反应只会在一段反应床层上部发生,并不会对整个床层产生影响,那么为什么这种影响会在整个催化剂床层内传递,这是由于苯磺酸甲酯上的甲氧基能够脱落,两个甲氧基会结合成甲氧基甲醇,
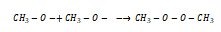
甲醇和异丁烯靠近缺少了羟基的苯磺酸时,异丁烯仍然发生亲电反应,获得了甲醇上的氢离子成为异丁基自由基,而甲氧基转移到磺酸基上。
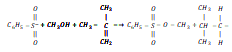
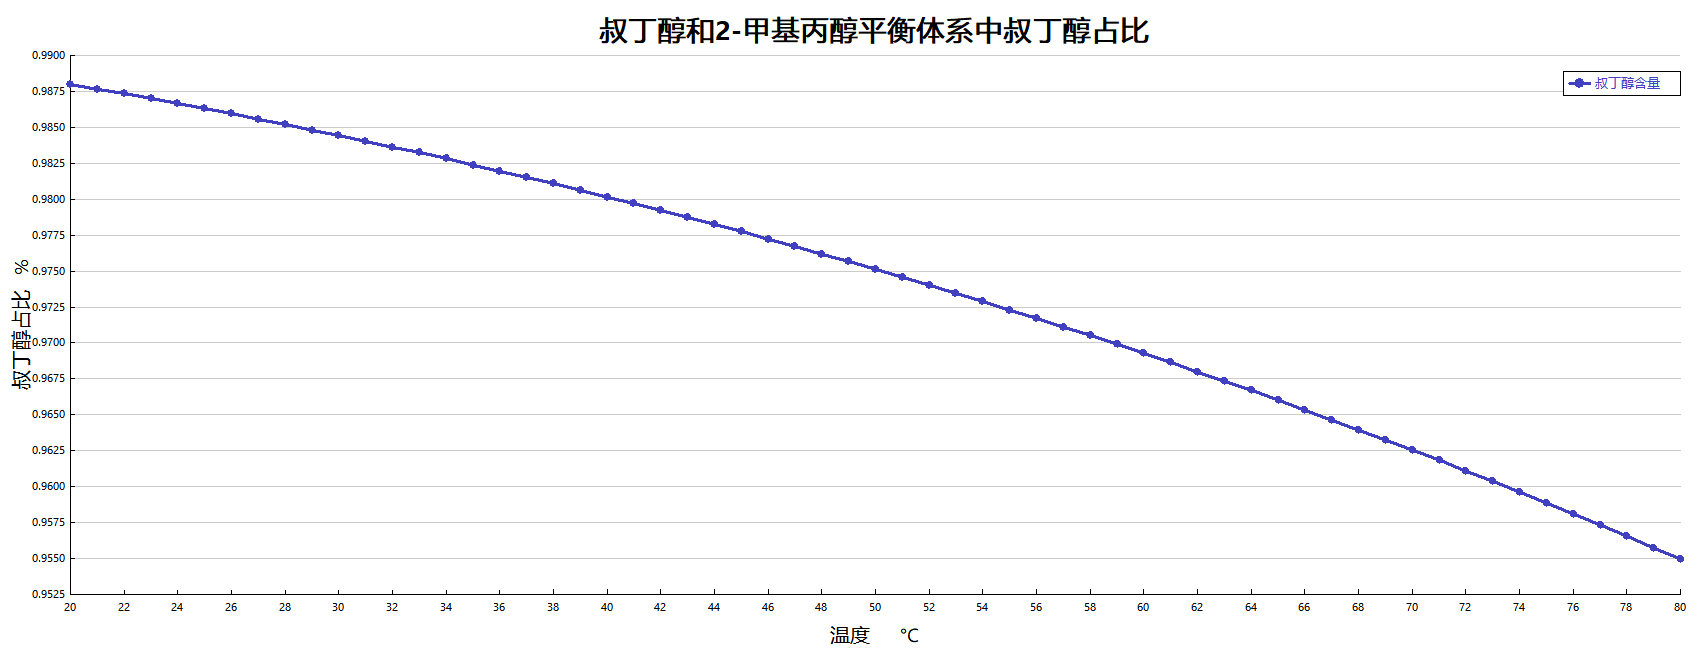
异丁基自由基随液流移动到其他磺酸基上,夺取其HO-离子生成二甲基丙醇或者叔丁醇,从热力学平衡上看主要生成叔丁醇,两者的平衡关系如图:
失去羟基的磺酸根离子继续重复获得甲氧基和脱甲氧基的过程,如此一来就将这种影响扩散到整个反应床层。
根据自由基理论,自由基会存在较长时间,因此向整个床层传递的速度较快,离开反应器后,多数异丁基自由基相互结合成碳八烷烃。
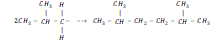
但是仍有少数异丁基自由基在MTBE共沸精馏塔里存活了下来,并顺利进到二段反应器内,逐渐引起二段反应器催化剂酯化反应,最终扩散到整个二段反应床层,这与一段反应器出现异常约3天后二段反应才出现异常相符。这也解释了MTBE中叔丁醇和二聚物含量都有轻微上升的原因。
小幅提高甲醇时,甲氧基脱落加速,生成了更多的甲氧基甲醇,因此反应器出口甲醇含量变化不大,二聚物的含量反而略有增加。
采用大量甲醇浸泡催化剂时,甲醇严重过量,苯磺酸甲酯上的甲氧基脱落速度加快,在缺少异丁烯参与下,甲醇把羟基转移给苯磺酸根,甲基与甲氧基生成二甲醚,催化剂活性得以还原。
由于这种异常反应没有再次发生,所有这些解释都是基于异常现象和反应原理进行的推断,没有测定的数据支持,但是异常过程中的温度变化、组成变化、异丁烯转化率变化,以及最终把反应处理正常的方法都支持这种解释,所以我认为这种解释可信度比较高。
4 结束语
MTBE合成过程中能够出现的副反应还有很多,已知的还有不同结构丁烯间的异构化反应,丁烯聚合成焦油的反应,以及本文提到的催化剂与甲醇发生的气-固相酯化反应。
对MTBE合成罕见副反应的分析,为解决装置异常生产状况提供了更开阔的思路。副反应种类和程度与催化剂种类也有很大关系,这与催化剂白球的制备工艺、制孔剂选择、孔均匀度、磺化工艺等都有很大关系,结合装置催化剂生产工艺对副反应进行分析能够获得更满意的结果。
参考文献:
[1]杭道耐,赵福龙.甲基叔丁基醚生产和应用.中国石化出版社.1993.1-61
[2]张旭之.马润宇.王松汉.谢立凡.碳四碳五烯烃工学.化学工业出版社.1998.45-81
[3]K.松德马赫尔 A.金勒.反应蒸馏.化学工业出版社.2005.7-11,213-214
[4]唐晓东.工业催化原理.石油工业出版社.2003.24-27
[5]夏炎.高分子科学简明教程.科学出版社.2003.25-45
[6]孙兰义.化工流程模拟实训.化学工业出版社.2014.120-134
[7]杨宗仁.《MTBE生产技术知识问答》. MTBE技术协作组.2001.5-21
作者简介:张雪松,男,工程师,1992年毕业于兰州化工学校有机化工专业,2005年毕业于大庆石油学院化学工程专业,从事20余年MTBE装置工艺和生产管理工作。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
