
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:冶金、石油、化工等领域气柜柜顶提升安装通常采用的方法:手(电)动葫芦法、手(电)动卷扬机法、全自动液压同步提升法等方法,在煤气柜工程施工及验收规范(YB4410-2014)中明确提出柜顶提升安装宜采用全自动液压同步提升法,说明全自动液压同步提升法在柜顶的安装有它明显的优式。本文以广钢集团能源总厂20万转炉煤气柜柜顶采用全自动液压同步提升技术为例,阐述其在设备配置、提升原理、同步提升、现场设备故障应急处置等多方面具有的优越性。
关键词:提升原理、同步提升、故障处理、优越性
引言
本工程中,煤气柜柜顶Ф68.8米,最高安装标高+77.968米,支撑位置标高+64.668m,柜顶总体重量约为265吨,下方为煤气柜底面,整个气柜侧板安装采用安装两台塔吊正装法,煤气柜柜顶在其正下方拼装为整体,利用“液压同步施工技术”采用“整体提升”的施工工艺将其提升至设计标高。
一、设备配置计划
液压提升系统主要由液压提升器、液压泵源系统、油路和钢绞线等组成。
1、液压提升器的配置
根据本工程中提升工艺及各吊点提升反力大小,提升选择72台SQD-160-100S.F型液压提升器作为主要提升承重设备,每个柱子上面安装2台SQD-160-100S.F型液压提升器,2台提升器并排横向布置,与柜体侧板保持平行,SQD-160-100S.F型液压提升器额定提升能力为16t,每次液压行程100mm,步进式提升。
钢绞线作为柔性承重索具,采用高强度低松弛预应力钢绞线,抗拉强度为1860MPa,单根直径为15.24mm,破断拉力不小于26t,提升器底锚及吊具采用配合设计和试验的规格。
2、液压泵源系统
液压泵源系统为液压提升器提供液压动力,在各种液压阀的控制下完成相应动作。
在不同的工程使用中,由于吊点的布置和液压提升器的配置都不尽相同,为了提高液压提升设备的通用性和可靠性,一套液压泵源系统为核心,可独立控制一组液压提升器,也可以独立控制单台液压提升器,根据提升器数量配置相应的泵源系统,以满足各种类型提升工程的实际需要。
本工程中依据提升吊点及液压提升器的数量,共配置3台YB-90型液压泵源系统,分别布置在煤气柜最上面的环形平台上,呈120°三角形均匀分配布置,3个电源柜应分别放在距相对应的液压泵源6米范围内。
二、 液压提升原理
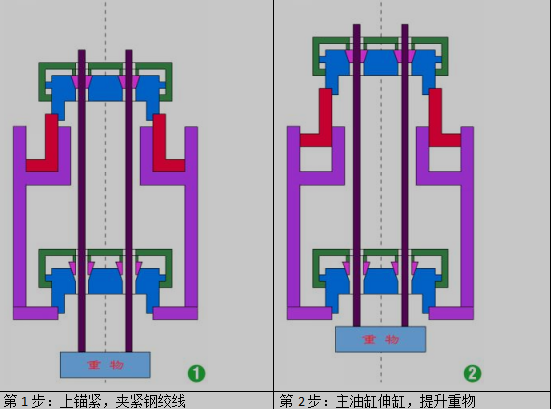
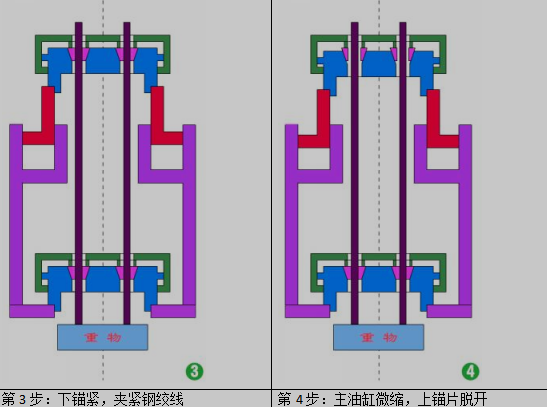
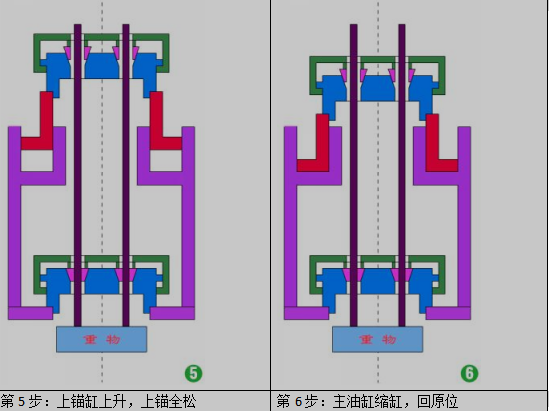
1、“液压同步提升技术”采用液压提升器作为提升机具,柔性钢绞线作为承重索具,液压提升器为穿芯式结构,以钢绞线作为提升索具,有着安全、可靠、承重件自身重量轻、运输安装方便、中间不必镶接等一系列独特优点;液压提升器两端的楔型锚具具有单向自锁性能,当锚具工作(紧)时,会自动锁紧钢绞线,锚具不工作(松)时,放开钢绞线,钢绞线可上下活动;液压提升过程见下图所示,一个流程为液压提升器一个行程,当液压提升器周期重复动作时,被提升重物则一步步向上移动。上升工况步序动作示意如下图所示:
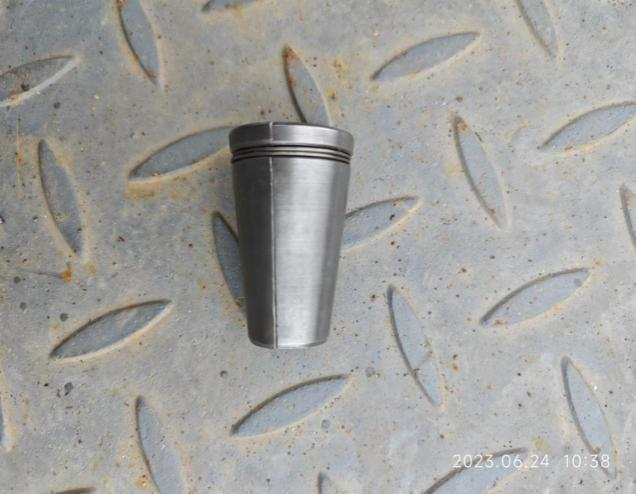
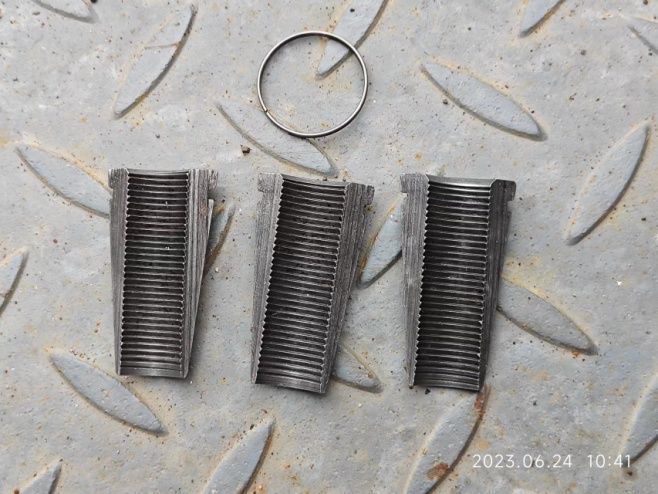
楔型锚具
2、本工程中液压提升承重设备主要采用SQD-160-100S.F型穿芯式液压提升器,液压提升器如下图所示:
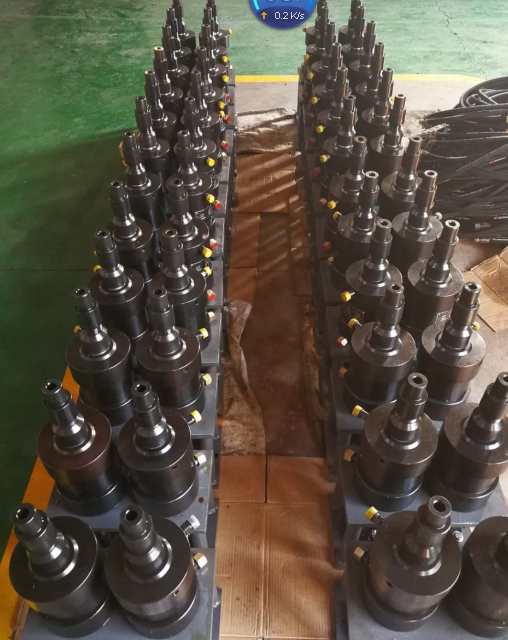
SQD-160-100S.F型液压提升器
3、液压泵源系统为液压提升器提供动力,并通过液压泵站对多台或单台液压提升器进行控制和调整,执行对煤气柜顶的液压整体同步提升:
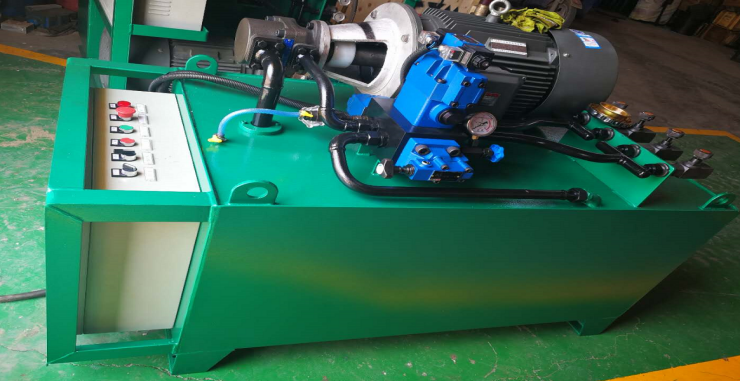
YB-90型液压泵源系统
4、液压系统油路布置策略及提升同步控制策略:
SQD-160-100S.F型液压提升器是由1个穿心式双作用油缸、1个上卡头和1个下卡头组成,提升器液压行程100mm,整个液压系统一个行程内的行走最大误差在100mm范围内,每次行程到位后整体水平误差在5mm范围内,由PLC设定提升器每次上升、下降的时间、间隔时间与升降次数。
本套液压系统由3台YB-90型泵站和72台SQD-160-100S.F型液压提升器组成,每台液压泵站串联给12个提升柱即24台SQD-160-100S.F型液压提升器供油,液压泵站放在12个提升柱中间,中间一侧供油给12个提升柱(24台液压提升器),另两侧各供油给12个提升柱(各24台液压提升器),由液压泵站往两侧分别接出2条环油管,通过环油管在每个提升柱下面的的变径三通接出支油管,接入对应的提升器油缸的进、回油嘴上,每个提升器进油安装一个截止阀,用来控制油缸的动作,依次将所有的油缸与油路连接完毕,确认油路都接入正确;在提升过程中,从保证结构吊装安全角度来看,应满足以下要求:
(1)液压系统串联各个执行的液压提升器,考虑管路过长压力损失的情况,液压泵站提供的压力应高于液压提升器行走时的压力3-5MPa;
(2)应尽量保证各个提升吊点的液压提升设备配置系数基本一致;
(3)应保证提升结构的空中稳定,以便钢结构提升单元能正确就位,也即要求各个吊点在上升过程中能够保持一定的同步性,及时修正累积误差,使各吊点间的不同步最大高差值控制在100mm范围内;每提升6圈板应测量整体的水平度,通过微调调整到正常水平。
三、 同步提升
1、根据结构布置及现场施工条件对提升工艺的要求,提升具体思路如下:
首先将煤气柜柜顶在其安装位置的正下方拼装为整体提升单元,利用煤气柜36根钢立柱柱顶设置提升平台(上吊点),共计36组,每组吊点处配置2台SQD-160-100SF型液压提升器,共计72台;在柜顶提升单元与上吊点对应位置的钢梁上安装下吊点临时吊具等,上、下吊点间通过专用底锚和专用钢绞线连接,利用液压同步提升系统将提升单元整体提升至设计标高,完成柜顶的提升作业。
2、分级加载试提升:
在配置提升设备全部安装完成并调试合格后,经多方确认验收达到专家论证方案要求就开始试提升,试提升的主要目的是通过试提升过程中对提升单元、提升临时措施、提升设备系统的观察和监测,确认符合模拟工况计算和设计条件,保证提升过程的安全。
待液压系统设备检测无误后开始试提升,开始试提升时,液压提升器伸缸压力逐渐上调,依次为所需压力的40%,60%,在一切都正常的情况下,可继续加载到80%, 100%,直至提升单元全部脱离拼装胎架;在分级加载过程中,每一步分级加载完毕,均应暂停并检查如:上吊点、下吊点结构、提升单元等加载前后的变形情况,以及主体结构的稳定性等情况,一切正常情况下,继续下一步分级加载;
当分级加载至提升单元即将离开胎架时,可能存在各点不同时离地,此时密切观查各点离地情况,确保提升单元离地平稳。
3、正式提升:为确保提升柜顶结构提升过程的平稳、安全,根据结构的特性,拟采用“吊点油压均衡,结构姿态调整,卸载就位”的同步提升和卸载就位控制策略。
4、同步提升:每台液压提升器的液压行程为100mm,减掉上下锁卡的下滑量,实际每次提升高度为90mm,步进式提升,靠点位式来控制提升过程的整体同步性。
5、柜顶离地检查:提升单元离开拼装胎架约100mm后,利用液压提升系统设备锁定,空中停留4~12小时作全面检查(包括吊点结构,承重体系和提升设备等),并将检查结果以书面形式报告现场总指挥部;各项检查正常无误,再进行正式提升。
6、姿态检测调整:用测量仪器检测各吊点的离地距离,计算出各吊点相对高差,通过液压提升系统设备调整各吊点高度,使提升单元达到设计姿态。
7、整体同步提升:以调整后的各吊点高度为新的起始位置,在整体提升过程中,保持该姿态直至提升到设计标高附近。
8、提升过程中的微调:在提升过程中,因为空中姿态调整和后装杆件安装等需要进行高度微调,在微调开始前,将PLC控制系统由自动模式切换成手动模式,根据需要,对整个液压提升系统中各个吊点的液压提升器进行微调,或者对单台液压提升器进行微动调整,微动即点动调整精度可以达到毫米级,完全可以满足结构安装的精度需要。
9、提升就位:提升单元提升至距离设计标高约200mm时,暂停提升,各吊点微调使结构精确提升到达设计位置,液压提升系统设备暂停工作,保持提升单元的空中姿态,进行连接板安装焊接,使提升单元结构与煤气柜体形成整体稳定受力体系;拆除液压提升系统设备及相关临时措施,完成提升单元的整体提升安装。
10、过程中的监测监控方法:提升过程中,每一台液压泵站配备一名专人负责过程监测,留意设备的运行姿态是否正常,另外设置3名流动人员,循环监测各各液压提升器观察每一台提升器是否运行速率一致,提升过程中有无异常情况。
主要的监测办法是用钢尺测量柜顶离侧板的间距是否全程一致,一旦间距变化说明提升过程发生了倾斜或者偏移,需立刻进行调整。
11、在整个柜顶提升中,前期现场的工装准备、安装调试5天,同步提升2天(试提升与正式提升各1天)。
四、液压提升设备出现故障的应急处理
1、液压提升器故障处理
本工程提升过程中主要存在液压提升器漏油的故障,出现故障后的具体应急措施如下:立即关闭所有阀门,切断油路,暂停提升,专业人员对漏油设备的漏油位置进行全面检查,根据检查结果采取更换垫圈、阀门等配件,必要时更换油缸等主体结构,检修完成后,恢复系统,继续提升。
2、泵站故障处理:
泵站作为提升系统的动力源,由液压泵和电气系统两部分组成,主要故障表现为停止工作、漏油以及电机出现故障后的应急措施如下:当泵站停止工作时,检查电源是否正常,检查泵站各个阀门的开闭情况,确保全部阀门处于开启状态,
检查电器是否正常;泵站出现漏油时,关闭所有阀门,停止提升,迅速检查确认漏油的部位,更换漏油部位的垫圈;电机出现故障时,专业人员立即检查电机的电源是否正常,检查电机的线路是否正常,故障排除后,恢复系统,继续提升。
3、油管损坏处理:
油管的损坏主要包括运输过程中的损坏和提升过程中损坏,具体应急措施如下:油管运输到现场后,立即检查油管有无破损、接头位置是否完好,发现问题后,立即更换;提升过程中油管爆裂时,立即关闭泵站和爆裂油管的阀门,关闭所有阀门,暂停提升,更换爆裂位置的油管,并确认连接正常,检查其它位置油管的连接部位是否可靠,故障排除后,恢复系统,继续提升。
4、提升器卡头出现故障现场即可维修,具体应急措施如下:停止提升作业,对故障卡头进行载荷转换,更换故障卡头部件,故障排除后,恢复系统,继续提升。
5、突然停电、停电复送:
突然停电时控制系统将全部处于自动停机的安全状态,液压系统失压,液压锁能可靠锁住负载,保证主油缸活塞杆不下沉;上下锚具利用锚片的机械自锁锁紧钢绞线,复送电开机即可继续运行提升。
五、液压同步提升方法的技术优越性
通过提升设备的扩展组合,提升重量、跨度、面积不受限制;
提升过程十分安全,并且构件可以在提升过程中的任意位置锁定,任一提升器亦可单独调整,调整精度高,有效的提高了结构提升过程中安装精度的可控性;
采用柔性索具承重,只要有合理的承重吊点,提升高度不受限制;
提升设备体积小、自重轻、承载能力大,特别适宜于大型设备的提升作业,狭小空间或室内进行大吨位构件提升;
液压提升器通过液压回路驱动,动作过程中加速度极小,对被提升设备及提升框架结构几乎无附加动荷载(振动和冲击);
设备自动化程度高,操作方便灵活,安全性好,可靠性高,使用面广,通用性强;
液压同步提升通过液压行程距离实现点位同步,提升过程中构件保持平稳的提升姿态,同步控制精度高;
能够充分利用现场施工作业面,省去大型吊机的作业,可大大节省机械设备、人力资源,液压提升作业绝对时间较短,对工程总体工期控制有利;
柜顶主要的拼装、焊接及油漆等工作在地面进行散件吊装拼装,施工效率高,施工质量易于保证;可最大限度地减少高空作业、吊装工作量,缩短安装施工周期;对其它专业的施工影响较小,且能够多作业面平行施工,有利于项目总工期控制;
提升上下吊点等主要临时结构利用自身结构设置,加之液压同步提升动荷载极小的优点,可以使提升临时设施用量降至最小,有利于施工成本控制。
六、结束语
随着我国液压系统技术的高速发展,其安全稳定可靠性能得到前所未有的提高,且液压顶升、提升技术在冶金、石油、化工等领域大型结构、储罐、气柜的安装中得到广泛的应用,目前国内施工的煤气柜柜顶提升均有采用此种方法;且在实际施工过程中采用该种提升方法,相比较手(电)动葫芦法、手(电)动卷扬机法,既能提高工作效率,又能安全方便,体现了液压同步提升施工技术的优越性,因此该种柜顶提升方法这几年一直优于其它提升方法使用。
参考文献
1.1 YB4410-2014《煤气柜工程施工及验收规范》
1.2 GB51162-2016《重型结构和设备整体提升技术规范》
1.3 河北沧州鼎恒液压机械公司的有关安装使用说明
1.4 中冶京诚20万转炉气柜柜顶提升专项施工方案
作者简介:罗革新,出生于1974年8月,湖南娄底人,大学本科,设备监理工程师。主要从事工程项目监理和技术管理工作。通信地址:湖北省武汉市武昌区徐东大街338号
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
