
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:在冶金这类行业中,自动开浇属于关键生产环节,自动开浇的稳定性与准确性会直接影响产品质量和生产效率,传统电气自动开浇控制策略常常存在一些方面的问题,例如响应速度慢以及控制精度低等状况,可编程逻辑控制器也就是 PLC 凭借可靠性高和编程灵活等优点,在工业控制领域中获得了非常广泛的应用,对基于 PLC 的电气自动开浇控制策略加以优化,能够明显提升开浇过程中的整体性能表现。
关键词:PLC;电气自动开浇;策略优化;实现
0引言
连铸在现代钢铁生产中是重要工艺环节,其自动化控制水平直接影响产品质量和生产效率,开浇操作作为连铸过程的起始阶段,是确保连铸工艺能够顺利进行的关键环节,伴随工业自动化技术的快速发展,基于PLC的自动控制系统在冶金行业获得了广泛应用。因此,本文就对基于PLC的电气自动开浇控制策略优化与实现进行分析,从而确保相关工作顺利开展。
1PLC及电气自动开浇系统概述
1.1PLC技术概述
可编程逻辑控制器(PLC)是工业自动化领域关键设备,在现代工业生产中发挥至关重要作用。它是专门为工业环境应用设计的数字运算操作电子系统,采用可编程的存储器用于内部存储程序,执行逻辑运算、顺序控制、定时、计数与算术操作等面向用户指令,还能通过数字或模拟式输入/输出控制各种类型机械或生产过程,PLC有着可靠性高、抗干扰能力强的显著特点,这得益于它在硬件和软件上采取的一系列抗干扰措施,能在复杂恶劣的工业环境中稳定运行,它具备编程简单、使用方便的明显优势,采用梯形图等直观编程语言,操作人员不用有深厚计算机专业知识就能编程操作。此外,PLC功能强大、通用性好,可以通过模块组合实现多种控制功能,适用于各种各样的工业控制系统,其灵活扩展能力便于系统根据实际需求进行升级改造,提高了工业生产自动化水平和工作效率[1]。
1.2电气自动开浇系统概述
电气自动开浇系统是现代工业生产中用于达成自动开浇操作的重要系统,在冶金、铸造等众多行业有着广泛的应用。该系统主如果由传感器、控制器、执行机构等多个部分共同组成,通过电气信号的有效传输和精准处理来实现对开浇过程的精确控制。传感器的作用是负责实时采集开浇过程中的各类参数,如:温度、压力、流量等,并且把这些参数转换成电信号传输给控制器。控制器作为整个系统的核心所在,通常会采用PLC等先进的控制设备,对传感器所传来的信号进行详细分析和精确处理,按照预设的控制策略发出对应的控制指令。执行机构则依据控制器给出的指令完成开浇操作,比如:控制塞棒的开启和关闭、调节浇铸的速度等。电气自动开浇系统具备自动化程度高、控制精度高和生产效率高的优点,能够减少人工操作产生的误差和劳动强度,提高开浇过程的稳定性和可靠性以保证产品质量。同时,该系统可以实现远程监控和故障诊断,方便操作人员掌握系统的运行状态、处理异常情况以确保生产顺利进行[2]。
2基于PLC的电气自动开浇控制策略优化方案
2.1先进控制算法的引入
在工业生产等领域中,传统控制算法面对复杂多变开浇工况时常力不从心,这是因为开浇工况本身存在诸多不确定性以及动态变化因素,传统控制算法因自身局限性难以准确处理应对这些复杂情况,而先进控制算法的出现能够有效弥补传统控制算法在这方面的不足。以模糊控制算法为例,它具备独特优势,模糊控制算法可模拟人类并非精确绝对而是具有一定模糊性和灵活性的思维方式,它会依据系统输入和输出信息运用模糊推理方法对系统运行状态进行判断决策进而实现精确控制,和传统控制算法不同的是模糊控制算法无需建立精确数学模型,开浇过程存在温度波动和物料特性变化等大量不确定性和非线性因素,模糊控制算法对这些因素适应性强,能在复杂环境中稳定发挥作用。
2.2优化后的控制策略设计
优化后的控制策略设计是基于PLC电气自动开浇控制系统核心内容。因此,要对开浇过程展开详细分析明确各阶段控制目标与要求。开浇初期,需快速且准确地控制浇口开启速度和流量,确保钢水顺利注入结晶器。开浇中期,要维持浇口稳定流量避免出现波动和断流现象。开浇后期,要依据结晶器内钢水液位情况及时调整浇口关闭速度保证钢水质量与安全性。为实现这些控制目标,可采用分段控制策略,按照开浇过程不同阶段设置不同控制参数和控制规则,比如:开浇初期可采用快速响应控制算法提高系统响应速度;开浇中期可采用PID控制算法保证系统稳定性;开浇后期可采用模糊控制算法实现对浇口关闭速度精确控制。同时,还可引入反馈控制机制通过实时监测浇口流量压力和结晶器内钢水液位等参数对控制策略实时调整确保系统控制效果[3]。分段控制策略如表1所示。
表1:分段控制策略
开浇阶段 | 控制目标 | 控制算法 |
初期 | 快速准确开启浇口,控制流量 | 快速响应控制算法 |
中期 | 保持浇口稳定流量 | PID控制算法 |
后期 | 根据液位调整浇口关闭速度 | 模糊控制算法 |
2.3系统自适应与抗干扰设计
在基于PLC的电气自动开浇控制系统中,系统自适应与抗干扰设计是确保系统稳定运行的重要保障,开浇过程中会受到各种外界因素干扰,如:温度变化、电磁干扰以及机械振动等,这些干扰会对系统控制精度和稳定性造成影响,所以需要设计具备自适应和抗干扰能力的控制系统,系统自适应设计主如果借助实时监测系统运行状态,以及外界环境变化来自动调整控制参数和策略,以此适应不同工况比如环境温度发生变化时,系统能够自动调整浇口流量和压力保证钢水流动性和质量。同时,还可采用自适应滤波算法对传感器采集信号处理,从而消除噪声和干扰对系统造成的影响[4]。
3基于PLC的电气自动开浇控制策略实现
3.1PLC程序设计
PLC程序设计是基于PLC的电气自动开浇控制系统核心环节,因此要依据自动开浇工艺流程和控制要求对整个系统做功能模块划分,例如:将它分为开浇准备模块、开浇执行模块、状态监测模块等。针对开浇准备模块,程序需要完成对设备状态的检查工作,如:检测阀门是否正常以及传感器是否反馈有效信号等,只有在所有条件都满足的情况下才允许进入开浇执行阶段。在开浇执行模块中,需要精确控制各执行机构动作顺序与时间,比如按照设定时间间隔依次打开不同阀门来确保钢水等液体平稳准确注入。同时程序要能够实时处理异常状况,遇到传感器故障、流量异常等问题时要迅速报警并采取保护措施。为提高程序可读性与可维护性,应该采用结构化编程方式,使用子程序和功能块封装不同功能并进行详细注释,方便后续人员理解和修改程序[5]。
3.2硬件选型与配置
在选择PLC时,要依据系统输入输出点数、控制精度以及运算速度等要求去确定合适型号。对于输入输出模块,需要考虑其信号类型,如:数字量、模拟量以及抗干扰能力,比如:在有较强电磁干扰的环境中,应该选择具备良好抗干扰性能的模块。同时,也要重视传感器的选型工作,要按照测量的物理量例如温度、压力、流量等以及测量范围来挑选合适的传感器,并且要保证传感器的精度和响应速度能够符合系统要求,执行机构如:塞棒、拉矫电机等要根据其负载能力和动作要求来进行选择。在硬件配置方面,要合理规划PLC的安装位置以确保其散热良好并避免受到高温、潮湿等环境因素影响,要正确连接各个设备之间的线路并且做好线路的屏蔽和接地来减少干扰,还要对硬件进行编号和标识从而方便后续的维护和管理。
3.3系统调试与参数整定
调试之前要对硬件开展全面检查工作,以此确保设备连接正确且电源处于正常状态,应开展单机调试工作,分别对各个执行机构和传感器进行测试,检查它们是否能够正常开展工作,比如测试塞棒的开闭动作是否足够灵活、传感器的测量数值是否足够准确,接着进行联机调试工作,把各个设备连接起来形成一个完整的系统,检查系统的整体运行具体情况,在调试过程中要逐步调整各个参数。同时,仔细观察系统所做出的响应,例如调整开浇的流量以及速度等相关参数,让系统能够达到最佳的运行实际效果,参数设定需要根据实际的工艺要求和设备特性进行,可以采用经验法、试凑法等相关方法不断优化参数。此外,要记录调试过程中的数据和出现的现象,从而便于对系统进行分析和实施改进措施,当系统出现故障时要及时进行排查和开展修复工作,确保系统能够稳定且可靠地运行[6]。
3.4监控系统设计
监控系统设计应选择合适的监控软件,要依据系统功能需求来做界面设计,监控界面需做到直观且简洁,应能够清晰地显示各设备状态与运行参数。例如,对于阀门的开闭状态,可通过动态图形直观呈现,设塞棒开度为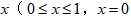 表示阀门完全关闭,x=1表示阀门完全打开),当
 时,动态图形按比例显示阀门开启程度;温度、压力等参数则用数字显示,假设温度传感器采集到的温度值为T(单位:℃),压力传感器采集到的压力值为p(单位:MPa),在界面上直接以数值形式展示T和P的具体数值。
监控系统要具备强大的数据采集和存储功能。它能够实时采集各个传感器的数据,假设:系统中有n个传感器,第i个传感器在时刻 t采集到的数据为
 ,将这些数据存储到数据库中。数据库存储的数据量v与传感器数量n、采集频率f(单位:次/秒)以及存储时间ts(单位:秒)有关,可表示为:
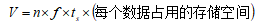
从而方便后续对数据进行分析和统计,例如计算一段时间内温度的平均值:
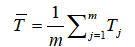
其中m为该时间段内的温度数据采集次数,Tj为第j次采集到的温度值,为系统的优化提供依据。同时要设置报警功能,在设备出现异常时及时发出声光报警信号,并且将相关信息发送至相关人员的手机或者电脑,从而保障设备运行安全[7]。
结论:
总之,在冶金行业中自动开浇属于关键生产环节,其稳定性和准确性会直接影响产品质量和生产效率,通过对PLC的电气自动开浇控制策略进行分析优化并实现,显著提高了开浇过程的性能,为冶金等行业的自动开浇控制提供了有益参考。
参考文献:
[1]张涛.智能化电气控制系统在工业自动化中的应用[J].冶金与材料,2025,45(03):43-45.
[2]袁和荣,陈琳.连铸机中的电气自动化控制系统设计[J].电子技术,2025,54(01):410-412.
[3]李明一,刘展豪.电气自动化技术在冶金行业的应用分析[J].冶金与材料,2024,44(12):127-129.
[4]陈新敏.电气自动化在冶金工业控制技术中的应用[J].造纸装备及材料,2024,53(11):130-132.
[5]吕翔飞,宋朝阳.连铸机设备的检修技术及减排策略探讨[J].冶金与材料,2024,44(09):121-123.
[6]孟庆辉,富君普.铸机自动开浇控制系统的改进[J].冶金动力,2023,(06):75-78.
[7]孔学良,黄庆,何雪兰,等.7号方坯连铸机提效改造的电气设计[J].广西节能,2021,(04):34-36.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
