
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:悬索桥主要应用于跨江、跨山谷地区公路连接桥梁。其桥面系一般采用钢箱梁或者华伦式桁架梁,桁架梁一般采用圆管或者热轧H型钢加工制作。对于钢管桁架,所有节段均采用相贯口焊接,热轧H型钢采用高强螺栓连接节点。钢管桁架悬索桥桥面梁,一般采用在工厂零件下料,施工现场组装、焊接。设计要求按照“2+1”的组装模式进行现场组装,但考虑到悬索桥桁架梁组装后吊装,组装场地一般选择在施工悬索吊下方及桥塔中心线位置。在正下方由于环境影响,施工场地狭窄无法满足“2+1”的组装要求。为了降低成本提高组装效率,结合施工场地情况采用单节段的组装、焊接。为保证组装的精度及控制焊接变形,按照设计“2+1”组装的要求,在组装现场制作了不同阶段的组装靠模,用以完成类“2+1”组装。
关键词:现场组装;组装精度;组装靠模;焊接变形
1引言
悬索桥主要应用于跨江、跨山谷地区公路连接桥梁。其桥面系一般采用钢箱梁或者华伦式桁架梁,桁架梁一般采用圆管或者热轧H型钢加工制作。对于钢管桁架,所有节点均采用相贯口焊接,
桁架梁的下料在工厂进行,采用CAD三维建模,模型生成数控相贯线切割程序。单件下料后每个节段作为一个包装单元整体包装,通过汽车运输到现场进行组装。综上述,在现场搭建临时组装场地,必须因地制宜考虑成本及保证组装精度,加工场地的建设也尤为重要。本人参与了黄登水电站工程沿线淹没路段修改新建工程,在施工过程中承担3座钢桥的制作及安装,小格拉悬索桥为钢管桁架梁,在施工过程中克服了场地限制,无法实现“2+1”组装模式,通过本文阐述加工技术可有效提高节段的加工精度,保证节段对接点空间位置。本文主要以小格拉悬索桥为例,做简单的阐述。
2概况
小格拉悬索桥悬索桥桁架由上下弦管及腹杆组装纵梁,纵梁单元由横梁连接,横梁之间由上下弦风构组装。在整个制作的过程中,结合当地道路的通行情况,纵梁及横梁的尺寸,无法组装成单元进行运输。采用加工厂对杆件零件及连接板零件进行加工,打包散件运输到现场,然后由零件组装单元件,单元件拼装整体。利用胎架的刚性约束进行焊接,焊接完成后校正整体几何尺寸及对接口。桁架梁的具体节段结构形式见下图1所示。
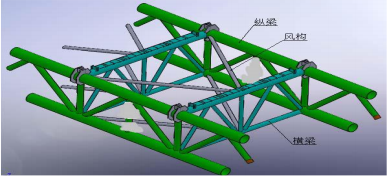
图1加劲梁节段
3现场制作关键技术
3.1现场加工厂选址及设置
悬索桥的安装一般均采用施工悬索吊,悬索吊设置于两条主缆的上方。所以现场加工厂一般设置于桥塔正下发,最主要的是节段的起吊点设置于桥塔正下发。加工厂根据构配件堆码、单元组装校正、单元焊接、整体拼装、焊接校正,在加工厂设置相应起重量的两台龙门吊。
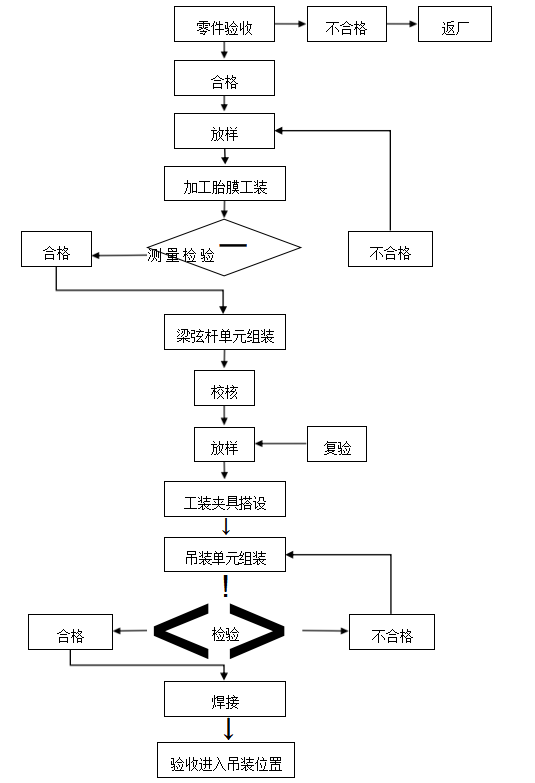
3.2制作工艺流程
3.3施工工艺
3.3.1管件下料
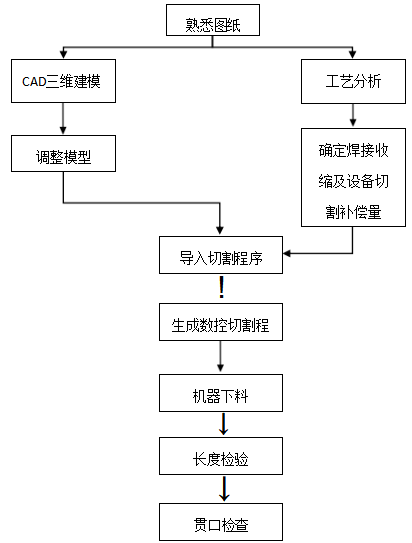
管件下料采用数控等离子切割机下料,下料数控程序必须由详图分解技术人员下发车间。数控程序编制按照如下图所示程序编制:
管件尺寸的检查由工厂质量管理部门专人负责,对于同一批次的腹杆抽查数量不得少于30%,一包构件的检查数量不得少于10%。长度的检查主要采用卷尺及盘尺,贯口尺寸的检查采用固定模板检查。根据设计图纸将贯口按照形式分类并编制编号,以杆件贯口为母模,通过放样确定与之对应的公模并进行对应编号。在贯口检查中采用公、母模对接检查,对接间隙在局部不得大于3mm,如超过3mm应进行返工。贯口的焊接坡口为单边坡口,为保证焊接质量在下料数控程序的编制过程中,设置切割坡口角度为45°,下料完成后用焊缝量角器进行测量检验。
3.3.2节段组装
1)放样
针对每个吊装分段,在组装过程中需要两次放样。第一次放样组装上下弦管组装单元,第二放样依据整个吊装单位分解详图放样,所有放样采用投影法。放样根据分解详图采用单榀几何中心线在钢平台上放出1:1实样。经现场施工员及质检员确认放样无误后,依据分解图纸依托几何尺寸线放出每根杆件的外形轮廓线,并用样冲眼对管件定位点进行标示,用红色油漆标示。
2)胎膜夹具
在详图深化阶段,将起拱度加以考虑,施工图中的杆件尺寸是起拱以后的尺寸;起拱后,腹杆与弦杆的尺寸都有相应的变化;加工时的放样图是根据施工图中提供的尺寸绘制。
在放样完成后经检验合格,用刚性靠模在定位点上定位,刚性靠模采用20mm厚三角板其高度必须高过每根管件的中心线,具体见下图2所示。
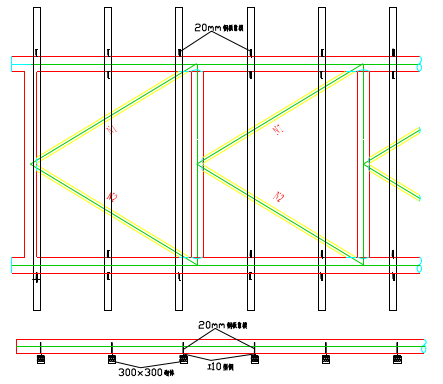
图2组装平台设置
3)节段拼装
在刚性平台上靠模固定完成后再相应管件位置上依据分解图辨识管件编号,辨识完成后对照分解详图确认编号。编号确认无误后,铆工应在开包的管件中找出对应管件并放置到位。整个单位榀管件放置完成后,应检查各杆件相对位置尺寸,并调整焊接收缩或焊缝间隙。调整完成后对整个单元进行外形定位几何尺寸检查,检查无误后进行固定点焊。
整个吊装段的组装,在实样上无法标识杆件的编号,在空间投影上有管件重合。该工程中上下弦的宽度一致,固在组装平台上放出下弦组装实样。在组装平台上将组装好的单元吊至放样位置,然后用斜撑固定,具体见如下图3。
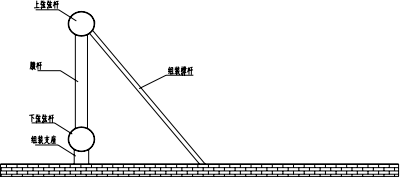
图3横梁组装依据分解图尺寸拼装加筋梁横梁,具体步奏如下图4:
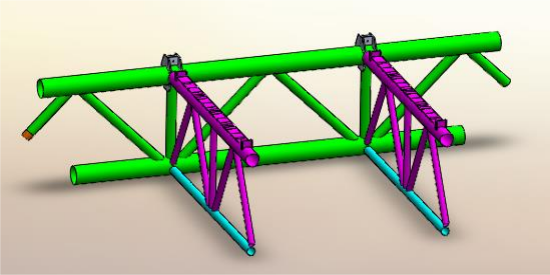
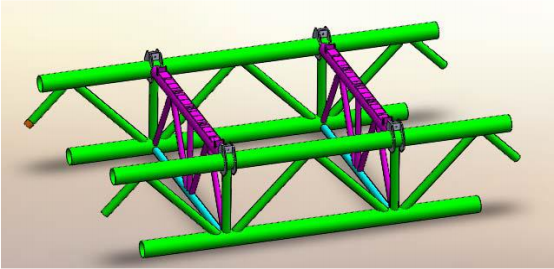
图4节段横梁拼装
组装完成后依据图纸检查外形几何尺寸,检查无误后进行固定焊接,然后用龙门吊转运至组装平台旁,进入下道工序焊接。
3.3.3预组装
桁架梁预组装由于场地限制无法采用设计要求“2+1”组装,按照桁架梁的断面几何支撑制作1组组装靠模,用组装靠模代替“2+1”组装方法中基准桁架。
1)几何尺寸及线形控制:试拼装要在经测平的支点上进行,杆件处于自由状态,按试拼装图所给拱度线形设置支点高度。
2)试拼装要循序进行,每拼装完一个单元进行检测和调整,合格后,再继续拼装下一单元,以免全部拼装完成后误差积累过大难以调整。
3)桥梁线形检查根据测量坐标系统,用激光经纬仪测量主桁试拼装拱度线形、平联中心线旁弯。
4)测量用的钢尺在使用前应与被检测工件同条件存放,使二者温度一致,并定期送计量检测部门检定。
5)测量用水准仪、经纬仪等仪器需经二级计量机构检定。使用前应校准,并按要求使用。
6)加劲梁试装的主要检查项目(mm)。
表1加劲梁试拼装检查项目
序号 | 项目 | 允许偏差 | 说明 |
1 | 桁高 | ±2 | 上下弦杆中心距离 |
2 | 节间长度 | ±2 | — |
3 | 旁弯 | l/5000 | 桥面系中线与其试装全长l的两端中心所 |
4 | 试装全长 | ±5 ±l/10000 | l≤50000l>50000 |
5 |
拱度 | ±3 ±5f/100 | 当f≤60时(f—计算拱度)当f>60时(f—计算拱度) |
6 | 对角线 | ±3 | 每个节间 |
7 | 主桁中心距 | ±3 | — |
8 | 平联节间对角线差(mm) | 3 |
3.3.4节段焊接
单片组装完成后,采用辅助支撑使单片形成刚性单元后进行焊接:焊接变形的控制主要在单片组装后的焊接,控制方法为采用临时支撑使单片形成刚性单元,焊工对称施焊(CO2气体保护焊)以及临时约束控制反变形,同一面施焊完毕且缓冷后,检查几何尺寸,符合要求后才能撤除临时约束,翻身,同样方法焊接另一面。
焊接变形控制主要采用刚性固定支撑控制变形,在对接口单榀桁架梁端口设置剪刀支撑,具体见下图。
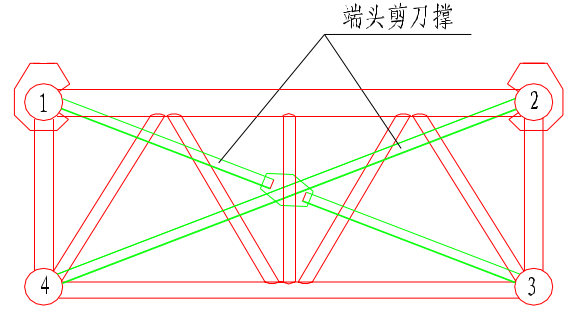
剪刀撑的作用主要是控制对接口焊接变形,组装完成后焊接前加设。首先焊接端头上弦水平腹杆,两个焊工同时对节点1、2进行施焊。焊接完成后两名焊工对节点3、4同时施焊,保证焊接对
称。桁架内部焊接同样采用左右对称,两名焊工同时焊接的方法。并在桁架内部设置刚性职称,上下弦水平杆焊接用竖向垂直支撑进行固定。一根杆件上两个端口焊接完成后进行下根杆件焊接,腹杆的焊接采用逐渐焊接。
4结束语
悬索桥桁架梁的制作往往因为场地的限制,在现场组装的过程不能保证其外形几何尺寸,如采用整榀组装,又无法运输。在施工现场组装要克服现场场地的影响,及施工环境的影响。更重要的是采用一定的技术措施保证节段焊接变形在偏差范围内,给高空安装带来一定的便利。在现场制作过程,通过对单元组焊、节段拼焊及预组装,各个工序投入工装胎具,控制组装尺寸及焊接变形。本人通过简单的阐述,在整个场地布置、下料、现场组装场地设置、焊接变形控制措施有一定的见解,对实际施工具有一定的指导意义。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
