
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:在气瓶的生产过程中,有很多原因会导致气瓶制造失效,现对在监检过程中,发现的气瓶失效进行分析。通过外观检查、金相分析、力学试验等,发现气瓶失效的主要原因有材料问题、热处理不当等。对气瓶的失效进行分析,可以避免出现类似情况,以生产出合格产品,为企业节约成本的同时,保障气瓶安全使用。
关键词:制造监检 气瓶失效 材料缺陷 热处理
随着我国能源和气体工业的不断发展,气瓶已广泛应用于工业、医疗、能源、日常生活等各个领域,气瓶的安全关系到人民生命财产安全,气瓶在充装、运输、使用过程中,承受着循环载荷及多样的外部环境影响,使用工况比较恶劣,所以对气瓶的制造提出很高的要求。根据《特种设备安全法(主席令第四号)》[1]、特种设备安全监察条例(国务院令第(549号)令)》[2]、TSG23-2021《气瓶安全技术规程》[3]的规定,气瓶的制造,需要由监检机构进行现场监督。在制造监督检验过程中,发现气瓶在制造过程中,容易出现几种失效,现对气瓶几种失效做出分析,以调整工艺,制造合格产品。
气瓶的制造监检,主要有设计文件和工艺文件审查、材料审查、无损检测记录审查、热处理审查、气瓶性能试验审查(主要包括抽取力学性能试验样瓶、爆破试验用样瓶、压扁试验用样瓶、疲劳试验用样瓶)、见证水压试验等[1]。
钢制无缝气瓶内胆的制造工艺流程主要有以下步骤:下料→收底→刮底→底部气密→ 收口 → 热处理 → 外抛丸 → 无损检测→ 瓶口加工 → 耐压试验→ 内烘干 → 打钢印 → 内抛丸→外抛丸→表面喷涂→入库。气瓶的失效,主要出现在以上制造环节中 ,现对疲劳试验、热处理的失效进行具体分析。
1、疲劳试验失效分析
根据TSG 23-2021《气瓶安全技术规程》[3]的6.2.2.6条规定,在纤维缠绕气瓶的制造监检过程中,需抽取疲劳试验用样瓶,并记录样瓶瓶号。在此次抽取的疲劳试验样瓶中发现,样瓶在循环5650次于瓶体直段部分发生泄漏,泄露部位如图1所示。根据GB 24160-2022《车用压缩天然气钢质胆环向缠绕气瓶》[4]7.1.2.6的规定,在规定的压力循环至15000次过程中,瓶体不应泄露或破裂。此样瓶在循环5650次后就发生泄露,该气瓶失效,现对气瓶进行失效分析。
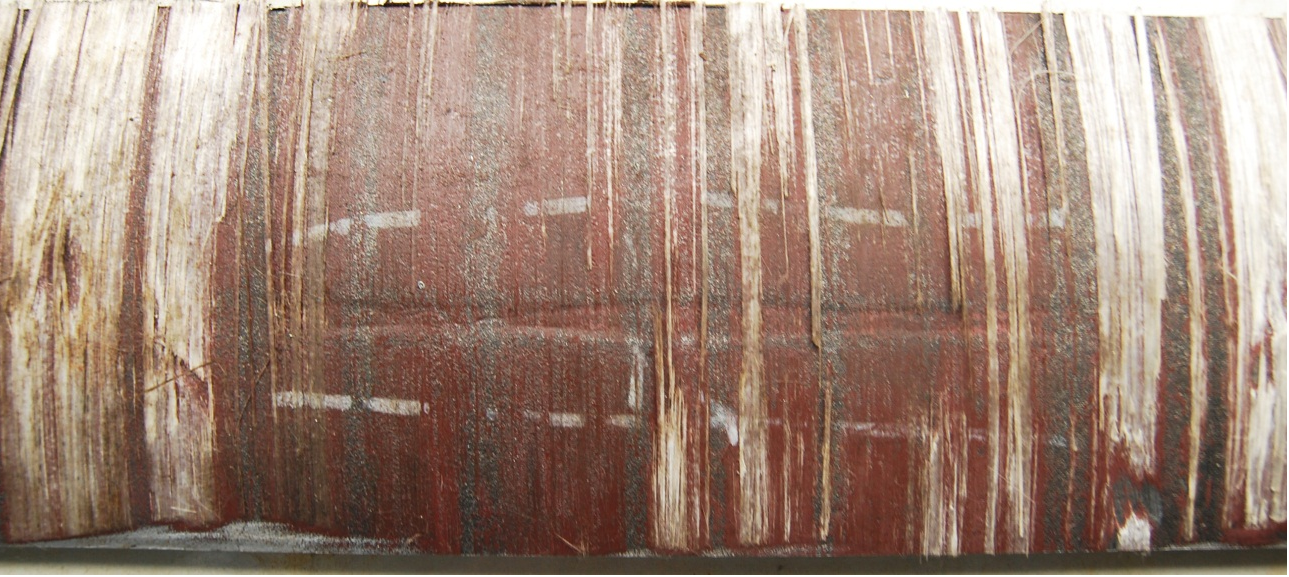
图1 气瓶泄露部位
1.1外观检查
通过外观观察,疲劳裂纹于内表面,纵向裂纹长约22cm。裂纹两端可见笔直的划伤痕迹,如图1.1.1,1.1.2所示。
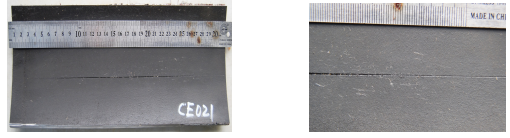
图1.1.1 内表面裂纹 图1.1.2 裂纹端部划痕
1.2 断口检查
断口检查发现,如图1.2所示,内表面可见疲劳台阶,裂纹起源于内表面。
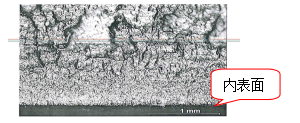
图 1.2
1.3 微观金相检查
通过微观金相,如图1.3.1,1.3.2所示,裂纹起源于划痕处,划痕深度约为0.07mm,根据GB18248-2021 《气瓶用无缝钢管》[5],对于冷轧(拔)钢管,钢管内外表面直道深度不超过壁厚的4%且不超过0.2mm,此气瓶用钢管规格为⌀356X4.9,是符合标准要求的。
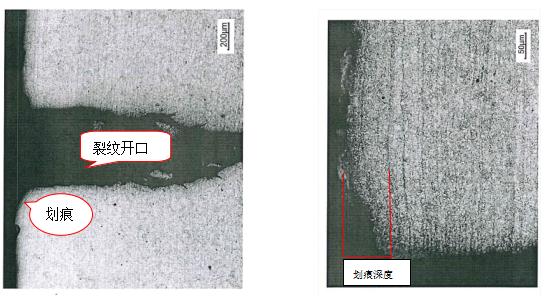
图1.3.1 200um微观金相图 图1.3.2 50um微观金相图
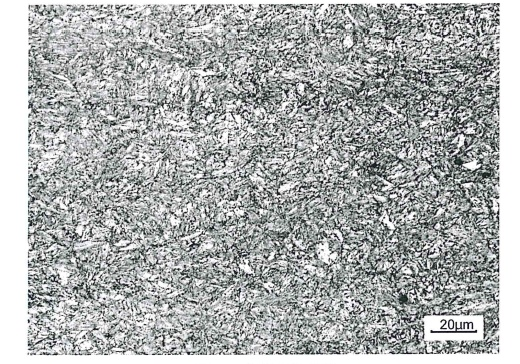
图1.3.3 20um 微观金相图
金相检查发现,显微组织为回火索氏体,如图1.3.3.所示,脱碳层深度外壁0.03mm,内壁0.10mm,符合GB24160-2022《车用压缩天然气钢质内胆环向缠绕气瓶》[4]7.1.1.6的要求,组织体应为回火索氏体,脱碳层深度外壁不应超过0.3mm,内壁不应超过0.25mm.
1.4 失效原因分析
裂纹起源于划痕,钢管制造工艺为冷拔,推断此划痕在制造成型过程中受到挤压导致,虽然钢管是符合GB18248-2021 《气瓶用无缝钢管》[5]中钢管内外表面直道深度不超过壁厚的4%且不超过0.2mm标准的,但由于划痕比较尖锐,容易引起应力集中,对气瓶的疲劳性能影响很大,从而导致了气瓶的失效。
1.5 处理措施
检查该批气瓶,发现钢管都存在划痕,此批气瓶报废。车用气瓶用材大都为无缝钢管,无缝钢管的质量很大程度上决定了气瓶质量,对无缝钢管要进行严格检验,如是否存在划痕,壁厚是否满足要求等,不仅要求企业在材料验收时严格检测,同时监检人员需严格把关。在气瓶的监检过程中,材料进行验收时,除了符合标准规定外,还要注意一些特别缺陷,正是这些容易被忽视的缺陷导致气瓶失效。
2 抗拉试验失效分析
气瓶的力学性能指标是一项重要指标,对气瓶质量起决定作用。在监检过程中,根据TSG 23-2021《气瓶安全技术规程》[3]6.2.2.6规定,需抽取内胆力学性能样瓶一只。样瓶加工成拉伸试样,取样方法按照GB/T 17258-2022《汽车用压缩天然气钢瓶》[6]的6.5.1规定,取纵向拉伸试样2件,进行拉伸,抗拉强度分别为839MPa、936MPa,如图2所示。根据GB/T 17258-2022《汽车用压缩天然气钢瓶》[6]7.1.5瓶体热处理的各项性能指标规定,抗拉强度不小于钢瓶制造厂的热处理保证值,且不大于设计抗拉强度上限,该批气瓶设计文件中规定瓶体热处理后的抗拉强度保证值应大于等于886Mpa且小于等于950MPa,此样瓶抗拉强度试验不合格。
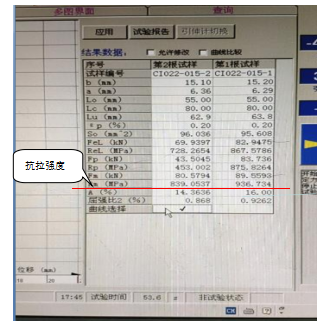
图2 拉伸试验结果
2.1 微观金相检查
从拉伸试验的瓶体上截取金相试样,金相组织如图2.1所示,白色块状为铁素体,气瓶试样金相组织出现大量铁素体,根据GB 24160-2022《车用压缩天然气钢质胆环向缠绕气瓶》[4]7.1.1.6规定,组织体应为回火索氏体。此批气瓶不合格。
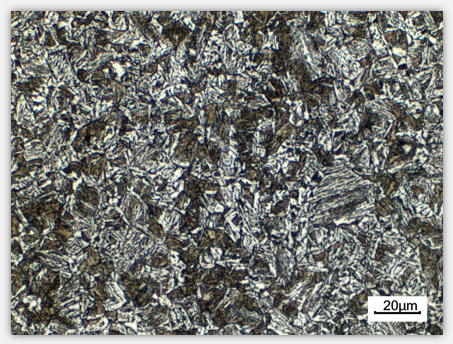
图2.1 微观金相图
2.2原因分析
气瓶用钢为30CrMo,属于亚共析钢,热处理为淬火+高温回火。高温回火是碳原子扩散,颗粒状碳化物从马氏体上析出过程,及消除马氏体痕迹的过程,铁素体是在淬火阶段出现,高温回火无法去除。气瓶的淬火热处理,是将钢加热到AC3+(30-50)℃,保温一段时间,快速冷却,得到马氏体的一个过程。当钢加热温度偏低或保温时间不足时,部分铁素体未能完全溶解于奥氏体中,在随后的冷却中铁素体将保留下来。而当淬火冷却速度缓慢时,铁素体从原奥氏体晶界优先析出,在最后的组织中都会出现铁素体。
2.3 处理措施
以上分析可知,铁素体是在淬火阶段出现,针对此情况,对淬火炉维修。对于在淬火阶段加热温度偏低或保温时间不足时,通过检查淬火炉的保温棉、耐火砖、燃烧系统等措施,确保加热温度和保温时间;对于淬火冷却速度缓慢的问题,对淬火液浓度、搅拌器进行检查。
气瓶制造单位对设备进行检修,对该批次气瓶重新进行热处理,抽取样瓶进行试验,均合格。
3、其他失效原因总结
在气瓶监检过程中,除材料、热处理原因会导致气瓶失效,还有很多其他失效。在气瓶旋压收底时常会出现裂纹,这是因为气瓶热旋压成型过程中很大程度受到中频炉加热气温把控,此种情况可以考虑是否为中频炉故障,加热不均,局部成型温度过高造成晶粒粗大而出现裂纹;旋压收底时,发现不能完全收底,此时可以检查工装,是否为工装磨损影响精度导致;发现气瓶擦伤、凹陷等缺陷,是否为气瓶流转发生碰撞;气瓶出现锈蚀,厚度不能满足要求,是否使用库存较久钢管。
4、 总结
在气瓶制造过程中,导致气瓶失效的环节有很多,涉及材料、热处理、工装等多个环节,每个环节出现微小偏差都会影响到气瓶最终性能,而气瓶储存高压介质,危险性又大,所以在气瓶制造过程中,就得严格把关。对于气瓶制造厂家来说,严格遵守质量保证体系,按照标准要求,并仔细把关每一步工艺;对于监检来说,不但要熟悉法规标准,对气瓶各项资料进行审查,还应现场监督把关,才能掌握气瓶生产各环节,确保气瓶出厂时是符合标准的合格安全产品。
参考文献
[1] 特种设备安全法(主席令第四号)
[2] 特种设备安全监察条例(国务院令第(549号)令)
[3] TSG23-2021《气瓶安全技术规程》
[4] GB 24160-2022《车用压缩天然气钢质胆环向缠绕气瓶》
[5] GB18248-2021 《气瓶用无缝钢管》
[6] GB/T 17258-2022《汽车用压缩天然气钢瓶》
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
