
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
[摘要]:以中核集团上海总部大楼项目钢结构施工完成并通过上海市“金钢奖”验收为背景,针对钢柱全熔透焊接过程中的质量控制要点进行总结分析,重点从工厂加工、施工环境准备、焊工选拔培训、焊接剖口清理、焊接过程、焊后处理及无损检测等过程进行质量控制,从而提高钢柱全熔透焊缝一次成型质量,为后续同类型施工进行质量控制提供依据。
[关键词]:钢柱;全熔透焊接;质量控制;无损检测;经验总结
引言
在我国经济高质量发展阶段,建筑行业也得到了快速发展。随着建造技术的不断提高,钢结构逐渐成为建筑的主要形式。钢柱作为钢结构建筑的主要受力构件,重要性不言而喻。目前建筑市场对钢柱的拼装主要采用全熔透焊接的形式,焊接质量直接影响到钢柱的成型质量,甚至于钢结构建筑的安全性。如何做好钢柱全熔透焊接的过程质量控制,逐渐成为施工单位质量控制的重要环节以及检测单位的重点检测对象。
1 项目概况
上海市世博会地区会展及其商务区A片区A02B-01、A02B-02地块项目是中核集团与上海市深化战略合作的重点工程,位于上海市浦东新区,紧靠黄浦江,与陆家嘴金融中心相呼应。本工程地上由2栋11层A、B塔楼及2栋5~6层裙房组成,地上塔楼为钢框架-钢筋混凝土核心筒结构,建筑高度53.7m,裙房为钢框架结构,建筑高度25.7m及32.2m,是集商业、办公、会务为一体的综合型群体建筑。
钢柱主要为箱型柱、H型柱以及圆柱,采用箱型柱的主要截面尺寸为700*700*20(25)(30)(35)(40)、圆柱的主要截面尺寸为1000*20、H型柱的主要截面尺寸为650*600*22*50、H650*550*22*45,共计2583.82吨。结构设计说明中,明确要求钢柱的拼接为一级全熔透焊缝,采用气体保护焊,同时进行100%的内部缺陷超声波探伤检验,质量要求高。
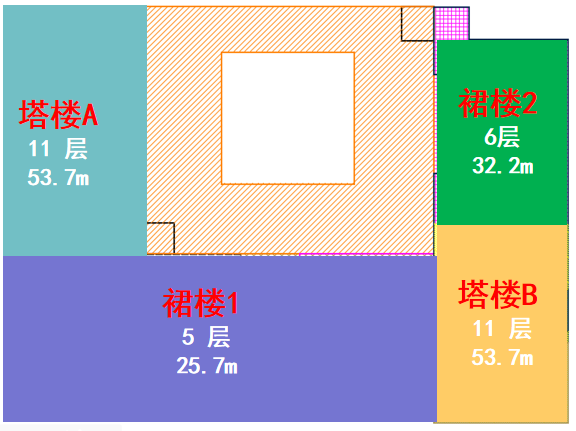
图1:项目布置图
2 重难点分析
由于现场塔吊吊装能力限制,现场的钢柱多为3米及6米的短柱,导致现场焊缝数量剧增,全熔透焊缝一共3568条,焊接体量大。本工程钢柱大量使用20mm、25mm、30mm、35mm、40mm、45mm厚钢板,厚板对现场钢柱全熔透焊接提出了巨大的挑战。
钢结构工程施工主要在6-8月份,正值上海的高温梅雨季节,降雨天气较多,空气潮湿,同时钢结构焊接多为高空作业,受风力影响较大,现场施焊环境条件差,焊缝质量易受气候环境影响。
3 质量控制要点
3.1 工厂加工
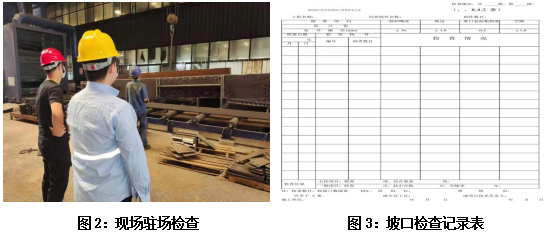
本工程采用安排监理及总包管理人员进行驻场检查的方式,对钢构件生产的全过程进行监督,重点监督钢构件焊接质量,并做好构件超声波探伤检测,确保钢构件出厂质量满足现场要求。同时项目部要求驻场人员重点检查钢构件的焊接坡口尺寸、角度、坡口表面平整度,并填写坡口检查记录表,避免出现因坡口造成切割钢构件的现象。
3.2 焊前准备
3.2.1 施工环境准备
由于本工程焊接作业均为高空作业,风速较大,已超过焊接作业区气体保护电弧焊风速2m/s的限制。项目部采取搭设防风棚的形式、安装焊接工具箱、调大保护气体流量的形式,减少风速对焊接作业的影响。在焊接作业面的楼层钢梁上布置焊接工具房,尺寸均为6m×2.3m×2.5m,由塔吊进行吊装转移。该焊接工具房用于堆放焊接设备、焊接材料等,既能起到防风的作用,又能给焊接工人提供安全保障。
项目部加强对施工现场环境的监测,严格按照结构设计说明的要求,在焊接作业区域的相对湿度≥90%以及焊接表面暴露在雨、冰、雪的情况下,严禁进行焊接作业;当焊件表面潮湿时,应采取加热去湿除潮措施,确保焊接表面干燥,以确保全熔透焊接。
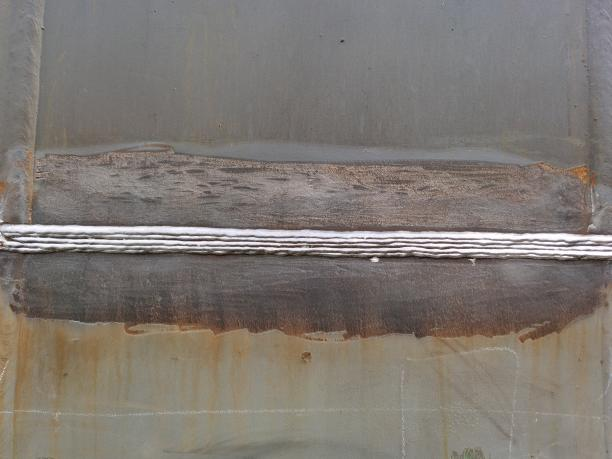
图4:焊接工具房
3.2.2 焊工选拔培训
由于焊接质量受人为影响较大,民品市场焊接作业人员焊接水平参差不齐,部分施焊人员对全熔透焊接经验不足,直接影响现场焊接质量。
加强对焊接作业人员的选拔工作,筛选出焊接经验丰富、有类似工程施工经验的焊工,对持证合格的焊工进行焊接参数、焊接注意事项、厚板焊接工艺、焊接要点的培训,并进行现场焊接条件下的操作能力以及厚板焊接技术的焊接技能附加考试,使每位焊工了解焊接过程中必须遵守的焊接工艺规范,避免造成质量事故。
严格按照公司文件要求,对现场施焊人员每月进行一次焊接技术交底,重点强调焊接参数、焊接注意事项、厚板焊接工艺、焊接要点等相关质量控制重点;同时每次对新进场的施焊人员,进行焊接工艺培训教育,潜移默化中增强工人的质量意识。针对现场质量管理人员进行培训,要求其充分了解焊接参数、焊缝质量及焊接工艺流程。
3.2.3 焊接剖口清理
在焊接作业施工前,提前安排工人对需要焊接的钢柱剖口用钢丝刷、砂轮进行打磨清理,清理完成后通知项目部质量管理人员进行检查,再经过监理单位验收,确保焊接接头区域和附近30mm范围的母材无油脂、铁锈、氧化皮及其他杂物,方可进行焊接作业。
图5:焊接剖口清理
3.3 焊接作业
3.3.1 焊接过程
项目部采用双人对焊的方式,加快焊接速度,尽可能保证钢柱连续施焊,避免多次熄弧、起弧,同时项目部管理人员加大对焊接作业人员焊接参数选择和焊接外观质量的检查力度,焊前预热温度、道间焊接的温度控制、焊接电流及电压、保护气体流量、后热处理的温度及时长等施焊工艺的参数的选择,需严格按照《焊接工艺评定指导书》中的要求。焊完每一道焊缝后,应采用砂轮、钢丝刷等工具,清理道间焊渣、氧化物等杂物,并修磨至金属光泽,以确保钢柱全熔透焊缝的成型质量。
图6:钢柱全熔透焊缝成型质量
3.3.2 焊后处理
焊缝焊接完成后必须立即进行后热保温处理,后热应在焊缝两侧各100mm宽幅均匀加热,加热时自边缘向中部,又自中部向边缘由低向高均匀加热。后热处理温度及保温时长,须严格满足《焊接工艺评定指导书》中的参数要求。
焊接完成后应及时清除焊缝表面,并用焊接检验尺、放大镜对焊缝外观质量进行检查,不得有凹陷、咬边、气孔、未熔合、裂纹等外观质量缺陷,并做好焊缝外观质量检查记录。自检合格后写上施焊焊工姓名及施焊日期,确保每条焊缝都能追溯到其施焊人员,确保焊缝质量资料具有可追溯性。同时针对出现焊缝返修的施焊人员,进行再培训教育;多次出现质量问题,屡教不改的施焊人员,进行清退,有效确保了现场钢柱全熔透焊接质量。
3.3.3 无损检测
在钢柱全熔透焊接完成后,焊缝等待冷却24小时后,在焊缝外观质量检查合格的前提下,方可进行超声波无损检测。本工程采用三层无损检测的形式,确保现场钢柱焊接质量。进行焊缝无损第一层为项目部自检,项目部质量管理人员持有无损检测Ⅱ级或者Ⅱ级以上资格证书,项目部并配备有便携式超声波探伤仪,对现场所有已完成的钢柱全熔透焊缝进行检测,在一个区域检测合格后,再通知第三方检测机构,避免出现遗漏。第二层为业主单位委托的第三方检测机构——上海建科检验有限公司,检测要求为100%无损检测。检测完成后,通知平行检测机构——上海浦公检测技术股份有限公司,检测要求为20%的抽检。
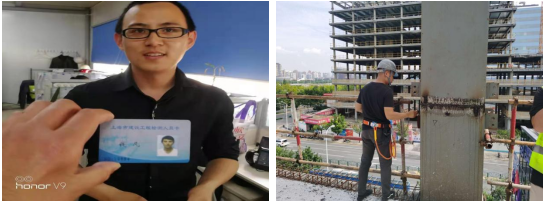
图7:项目自有探伤检测人员证件 图8:第三方探伤检测
4 结束语
随着钢结构工程的广泛应用,各建设单位对施工质量的重视,钢柱焊接作为钢结构施工过程中的重中之重,也必然是施工单位质量工作的检查重点。本工程在钢柱焊接过程中总结出来的质量控制要点及控制措施,为后续钢结构焊接工程提供一定的参考意义。
参考文献:
[1]GB 50017-2017,钢结构设计规范[S].北京∶中国建筑工业出版社,2017.
[2]GB 50205-2020,钢结构工程施工质量验收规范[S].北京∶中国计划出版社,2020.
[3]GB 50661-2011,钢结构焊接规范[S].北京∶中国建筑工业出版社,2012.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
