
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文对花页3HF套损井情况进行了分析,认为变形通径在Φ70mm以下,常规钻磨工具无法通过套变位置,缺乏有效的打通道工具及施工工艺方法,且套管破损处有大量页岩石进入井筒内,存在卡钻的风险。研制了套Φ60mm特制螺杆钻,配套偏心磨鞋及防卡喷嘴等工具,采用钻磨、清洗井筒交替施工,打通磨铣完剩余23个桥塞,恢复了油井产能。
关键词:页岩油井,套变,钻磨桥塞
前言
本文探讨花页3HF井套管内径产生较大缩径变形水平井钻磨作业。针对套管变形的水平井钻磨,其技术风险、钻磨准备、工具选择、工艺技术以及钻磨循环液选择等必然不同于常规井的钻磨施工,因此,有必要开展针对套变井连续油管钻磨复合桥塞的研究。
1 风险问题分析
连续油管钻磨复合桥塞是一种高风险作业,套管发生变形后,井下情况更为复杂,特别是只能采用小磨鞋钻磨作业时,会面临更大的风险,其技术难点主要体现在:
(1)套损位置在磨铣中会出现页岩石,受螺杆钻排量限制,无法携带冲洗出井筒,从而造成页岩石及钻屑堆积卡钻,页岩石如图1-1所示。
(2)磨鞋尺寸较桥塞外径小很多,不能彻底钻除桥塞,出现钻磨工具穿过桥塞或胶皮,形成穿“糖葫芦”情况,上提通过套管变形处遇卡。
(3)钻屑尺寸较大,受循环排量限制,钻屑上返不畅,在变形处堆积较多,从而造成卡钻。
(4)套变井钻磨时,会在同一位置反复起下,连续油管单点疲劳非常高,螺杆马达反复制动也会加速螺杆马达损伤,出现连续油管穿孔、断裂及井下工具掉落等事故。
图1-1 井内返出页岩石样
2 技术对策探讨
针对页岩油套变水平井连续油管钻磨复合桥面临的风险,从钻磨工具选择、钻压优化、循环液性能、施工排量、短起以及冲洗钻屑等方面制定相应对策。
2.1钻磨工具优化
套变井钻磨桥塞的工具串为:连续油管+抗扭连接接头+双活瓣单流阀+震击器+液压丢手+螺杆马达+磨鞋[1],如图2-1所示

图2-1 工具串示意图
2.1.1螺杆钻:重新设计加工等壁厚F60mm特制螺杆钻,如图2-2所示,满足350L/min的循环排量要求。
图2-2 新制螺杆钻结构图
2.1.2磨鞋:考虑套损缩径为F70mm,设计加工F68mm偏心磨鞋,增大桥塞磨铣面积,如图2-3所示。
图2-3 F68mm偏心磨鞋
2.1.3喷嘴:设计加工Φ32-73mm锥形防卡喷嘴,保证顺利通过套损位置,如图2-4所示。
图2-4 Φ32-73mm锥形防卡喷嘴
2.1.4 连续油管:选择Φ60.3mm的连续油管,刚性、强度更高,避免自锁能力强;内径大,同等排量下泵压更小,施工安全性更高。
2.2 钻压参数优化
钻压决定钻磨速率快慢,钻压较高时,面会导致螺杆钻频繁憋停,降低螺杆钻寿命,甚至会导致磨鞋在井筒遇卡;钻压较低时,可能出现磨鞋不能接触到桥塞而出现空转的情况,长时间无进尺[2]。
水平井中连续油管螺旋屈曲载荷公式:
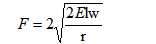
式中:r为连续油管截面形心至井眼轴心的径向距离,m;E为杨氏模量,N/m2;I为连续油管截面惯性矩,m4;w为连续油管单位长度重力,N/m。
根据花页3HF井套管内径115mm,采用60.3mm连续油管,计算得到井眼的F为15kN。为了减小套管变形井中钻磨作业的卡钻风险,确保钻屑细小,钻压控制较正常井眼的井较低,推荐钻压为5~15kN。
2.3最小携砂循环排量
可溶桥塞比重1.9g/cm3,石英石堆积的为1.7/cm3,石英石最大粒径的下沉速度(0.393m/s),通过室内试验,证实了桥塞碎屑和压裂砂具有相同的沉降速度。
表2-1 桥塞碎块、胶皮沉降速度(m/s)
清水中下沉速度 | 0.07%减阻液中下沉速度 | 0.15%减阻液中下沉速度 | |
桥塞碎块 | 0.38 | 0.32 | 0.25 |
胶皮碎块 | 0.19 | 0.17 | 0.14 |
采用牛顿—雷廷格计算法分别计算直井段砂粒沉降速度、斜井段环空止动返速和水平段砂粒的瞬时启动流速,获得砂粒的瞬时启动流速,计算直井段、斜井段、水平段不同阶段排量,结果表明,直井段最小排量为2倍沉降速度,水平段最小排量为3倍沉降速度,根据花页3HF的油套环空容积,计算得出最小排量[3],如表2所示。
表2-2 水平段最小排量计算结果(L/min)
井号 | 直井段最小排量 | 水平段最小排量 |
花页3HF (F115mm套管、F60mmCT) | 357 | 535 |
考虑页岩石比重,确定喷嘴冲洗时最小排量为580L/min。
2.4钻磨液体系筛选
由于水平段钻磨液的上返方向和碎屑沉降方向,成近乎90°的夹角方向,所以流速不再起决定性作用,而起重要作用的是钻磨液的性能,因此钻磨液具有一定粘度,保证其具有一定的悬浮能力;同时要具有一定的润滑性,可以减少连续油管的内摩阻。通过多次实验对比分析,同时参考页岩石比重,选用压裂用聚合物稠化剂体系,循环液粘度控制在25mpa·s,浓度0.15%[4]。
3 现场应用实例
花页3HF井是江苏油田在高邮凹陷北部斜坡带部署的一口评价井,评价落实花页1块东南部E1f2的IV亚段、Ⅴ亚段泥页岩含油性及产能,落实储量规模。该井井深5820m(垂深3774m),直井段3450m,实钻水平段长1901m,压裂段1825m,共32段,下入可溶桥塞31只,压完闷井后放喷进流程。
第一次钻磨采用F108mm凹面磨鞋、F73mm螺杆钻具及F60.3mm连续油管组合,钻磨完成前8个桥塞,磨铣至4430m处无进尺,拆捕屑器发现有大量页岩石,起出磨鞋检查发现有明显划痕,下喷嘴大排量冲洗至4430m处无进尺,冲洗出部分页岩石,改下F100mm铅模,打印验证套管缩径到F70mm,4430m处存在套变。
图3-1 地层冲洗出的页岩石
图3-2 桥塞基本数据图
井内剩余23支桥塞,常规钻磨工具无法通过套损位置,必须完成钻磨,提升该井产能。
根据该井套管变形情况,优化了施工方案钻磨工具串组合,采用喷嘴冲洗+磨鞋磨铣交替施工方式,避免卡钻风险。
喷嘴冲洗工具串组合:F60.3mm连续油管+F60.3mm内连接器+F60mm单流阀+F60mm丢手+F32-73mm锥形喷嘴。
钻磨磨铣工具串组合:F60.3mm连续油管+F60.3mm内连接器+F60mm单流阀+F60mm丢手+F60mm螺杆钻+F65mm偏心磨鞋。
施工工序:
(1)下F106mm磨铣+F73mm螺杆钻至3750m,用85℃的热水80m3热洗清蜡。
(2)下F32-73锥形喷嘴冲洗至4430m。
(3)下F68mm磨鞋+F60mm螺杆钻磨铣至4807m(钻磨7个桥塞)。
(4)下F32-73锥形喷嘴冲洗至4805m。
(5)下F68mm磨鞋+F60mm螺杆钻磨铣至4940m(钻磨3个桥塞)。
(6)下F32-73锥形喷嘴冲洗至4945m。
(7)下F68mm磨鞋+F60mm螺杆钻磨铣至5411m(钻磨7个桥塞)。
(8)下F32-73锥形喷嘴冲洗至5414m。
(9)下F68mm磨鞋+F60mm螺杆钻磨铣至5775m(钻磨6个桥塞)。
(10)下30-70锥形喷嘴冲洗至5775m,结束施工。
施工中严格控制钻压,每钻完3个桥塞起至套变点4430m以上,每钻完7个桥塞后起出钻磨管柱,下锥形喷嘴冲洗清理井筒;总共捕获页岩石62.7L,最大粒径50mm;在4835m和4919m处发生2次连续油管自锁,配置2%的金属减阻剂溶液循环后解锁;整个施工期间未发生卡钻现象,顺利完成该井钻磨作业。
施工后花页3HF井井口压力从1.6MPa上升至15.1MPa,弹性产率从55.35t/MPa上升至384.87t/MPa,油压由0.4MPa上升至14MPa,产油20t,有效释放了油井产能。
表3-1 花页3HF扫塞前后效果对比表
井口压力/MPa | 弹性产率(液)/t/MPa | 弹性产率(油)/t/MPa | |
钻塞前 | 1.6 | 55.35 | 34.10 |
钻塞后 | 15.1 | 384.87 | 77.46 |
4 结论与认识
(1)相较F50.8mm连续油管,选择F60.3mm连续油管刚性、强度更高,防自锁能力强;同时F60.3mm连续油管内径大,同等排量下泵压小,作业时安全性更高;
(2)清理井筒时,采用防卡锥形喷嘴,便于通过套变位置;
(3)使用偏心磨鞋,可增大磨铣桥塞面积,磨铣产生的桥塞碎块更小,避免卡钻;
(4)在易自锁井段及遇阻井段(井斜角大、狗腿角大),配置金属减阻剂溶液能起到较好解卡作用;
(5)保持大排量循环,增加循环液粘度,提高携砂能力,避免钻塞过程中钻屑及页岩石卡钻事故。
参考文献
[1]梁崇仁.油井钻磨桥塞工艺技术分析[J].当代化工研究,2020,19(1):125-126.
[2]任勇,郭彪,石孝志.页岩气套变水平井连续油管钻磨复合桥塞技术[J].油气井测试,2018,27(4):62-65.
[3]来国荣,安崇清,范琳.水平井连续油管钻磨桥塞技术分析及应用[J].石油工业技术监督,2016,32(1):54-57.
[4]张文志.大庆油田水平井复合桥塞钻磨工艺技术研究与应用[J].内蒙古石油化工,2014,12(5):109-110.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
