
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:在常规的“细络联”技术应用中,都是单台细纱机与单台络筒机通过机械结构相联结构成细络联系统,“细细联”技术提供了一种新的方式,即是通过细细联装置将两台细纱机串联起来,通过对两台细纱机的开停车、集体落纱与落管等动作的统一控制,构成“细细络联”系统,实现两台细纱机共同为一台络筒机供应满纱管,这样既能减少车间场地占用与客户设备投资成本,又能提高络筒机的使用效率。本文主要对细细联技术的具体应用现状进行介绍,对基于PLC控制的细细联控制系统的设计进行详细阐述,探讨其在实际生产中的应用效果与前景。
关键词:细纱机 细络联 细细联 细细络联 PLC控制
第1章 绪论
1.1 细络联应用现状
随着科技进步发展,用人成本提高,招工困难加剧,纺纱企业也需要转变之前作为劳动密集型企业的发展思路,越来越多自动化、智能化的设备进入工厂车间,这其中细络联技术的应用为降低车间万锭用工数起到了积极的作用。
细络联技术,即通过机械结构将细纱机和络筒机进行联结,使细纱机自动落纱装置落下的管纱经联结的轨道自动运输到自动络筒机进行络纱,并将空管自动运回到细纱机,实现从细纱到络筒的自动化连续化生产。细络联的应用,将“落纱、运管、插管、络筒生头”四大工作全部取消,在大幅提高劳动生产效率、减少用工、降低劳动强度的同时,纱管也避免了在搬运过程中被弄脏、磕碰、起毛等问题,对纱线质量的提高也起到了积极的作用。细络联已经成为国内新建纺织厂的主流选择。
1.2 细络联与细细联连接形式对比
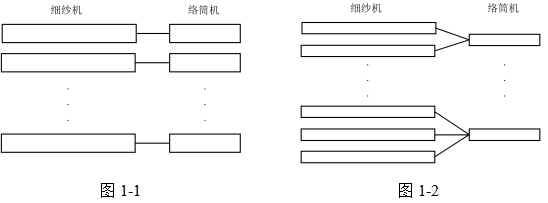
常见的细络联形式主要有以下两种,如下图1-1所示为一对一单连形式,一台细纱机与一台络筒机对应;如图1-2所示为多对一连接形式,多台细纱机与一台络筒机对应,我们可将其称为“并联式”多对一连接。
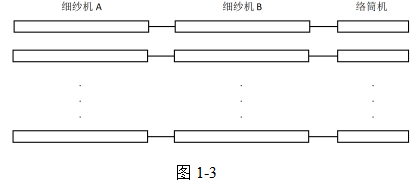
基于细络联技术的基本原理与形式,创新开发出了细细联技术。细细联技术在实际应用中会有两种形式,一是“细细络联”,二是“细细联配理管机”。细细络联是一种特殊形式的多对一连接形式,我们称它为“串联式”多对一连接,如图1-3所示,两台细纱机串联,凸盘轨道合而为一共同为一台络筒机提供管纱。其中“细纱机A”与“细纱机B”连接处的细细联轨道采取了入地式结构,连接处上方可供人员和手推车无阻碍通过,方便设备维护。
1.3 应用案例
现在细细联技术已经在新疆某纺织厂2023年、2024年的两期项目中得到应用,其中一期15万锭为细细络联形式,二期2万锭为细细联配理管机的应用。具体到一期的细细络联应用车间,细纱机机台平均运转效率保持在95%以上,与常规一对一单连形式细络联机台的运行效率基本一致,细细联系统运行稳定顺畅,串联的两台细纱机与络筒机配合良好。下面对细细联技术的设计、调试以及在实际运行中的设计改进进行详细介绍。
第2章 电气控制的设计与实现
2.1 需求分析
要实现两台细纱机串联共同向一台络筒机提供管纱,就需要两台细纱机的落管系统合二为一,实现统一控制,因此在设计上首先把两台车的落管系统从各自的电气控制系统中剥离出来,融合为一套落管的集中控制系统。由这一套集中控制系统,对分属两台细纱机的凸盘推拉气缸进行统一控制,并进行与络筒机的细络联信号交互,进行与细纱机主机的必要通讯。
以单台细纱机1644锭计算,两台细纱机串联之后,一套落管系统内的总锭数将达到3288锭,这是如今的超长车细纱机都没有达到的锭数,对于凸盘的对正来说是一个艰巨的考验。基于以上考虑,在整套凸盘轨道输送系统中增加了四处分段点,每处分段点均以电机带动平皮带进而带动凸盘的形式输送凸盘,将三千多个紧密相接的凸盘分段开,使得凸盘挤压造成的间距误差累积不至于过大进而影响集体落纱的运行。
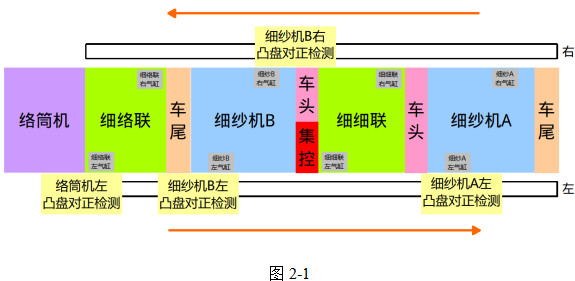
基于上述需求分析,设计出了如下图2-1所示的细细络联系统总体架构。以逆时针方向为例,两台细纱机车头对车头相连;将落管集中控制系统电气箱布局在两细纱机联结的细细联装置附近的细纱机B车头一侧;除两细纱机各有一组凸盘推拉气缸外,在细细联装置和细络联轨道连接处还各有一组气缸,共四组八个气缸;还在上段所述的分段点处增加了四组必要的凸盘对正检测,以保证集体落纱的正常运行以及正常接收络筒机输出的空纱管。
2.2 系统硬件设计
综合考虑细纱机主机电控系统各元件使用情况、对IO点数的需求,结合经济性的考虑,使用西门子S7-200 SMART系列PLC作为落管集中控制系统的控制核心;考虑到与细纱机主机、络筒机之间信号交互的简单与抗干扰性需求,通过继电器干节点进行信号交互,完成不同系统之间的信号传递与动作配合。图2-2所示为电气控制系统框图。
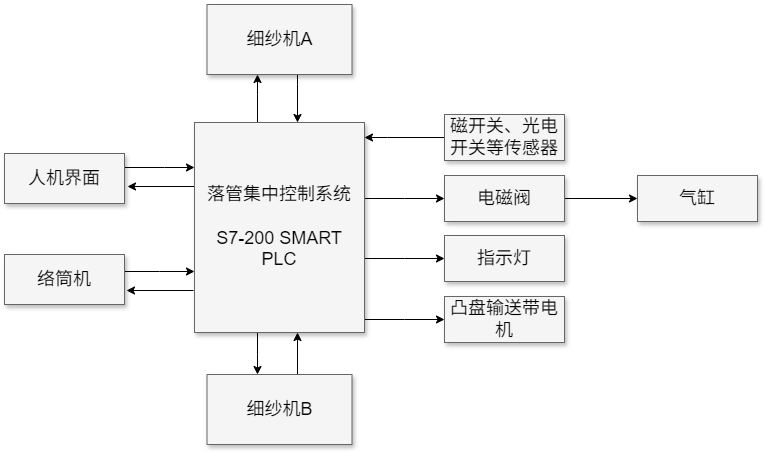
图2-2
2.3 系统软件设计
在对生产流程、工艺约束、使用场景及设计需求进行系统分析的基础上,软件功能被划分为以下四个模块,下文逐一阐述。
2.3.1 调试功能
因为此系统内包含了较多的磁开关、光电开关、气缸、电机等各类元器件,在设备的安装调试阶段,需要使用调试功能,或者叫点动功能,来完成气路连接准确性的检验、电机运转方向的调试、传感器接线的检查等工作,以保证设备后续的正常运转。
2.3.2 落管控制
这一模块是此系统的核心功能所在。当系统接收到两台细纱机完成集体落纱的信号后,判断本系统内条件满足,即向络筒机发出细纱就绪信号,待络筒机收到信号,并发出络筒请求信号,系统接收到信号后,再判断本系统内条件是否满足,条件满足即开始自动落管运行,控制各执行机构动作完成落管任务。除正常运行外,系统还要能根据传感器信号判断是否有故障发生,或者是否按下落管停止按钮,从而及时切断落管运行。
2.3.3 同步控制
这一模块是一套细细络联系统内两台细纱机、一台络筒机运行效率提升的关键所在。试想这样的情况,系统内两台细纱机“各自为战”,细纱机A已经纺满纱管落纱了,而细纱机B还处于中纱纺纱阶段,细纱机A完成集体落纱后重新开车,而落管系统由于还有一台细纱机未落纱而无法开始运行;等到细纱机B纺满落纱,落管系统才可以开始运行,此时细纱机A已经又纺到了中纱阶段,到细纱机A落纱时刻的时间已经不足以完成三千多锭纱管的落管,这就意味着细纱机A落纱后将不得不停车等待落管完成,类似情况将给细纱机、络筒机的生产效率带来毁灭性的影响。
要防止上述情况的发生,实现对两台细纱机开车、停车、落纱等动作的同步控制将是最优的解决办法。这其中要综合考虑纺纱品种、当前纺纱长度、当前落管进度、两台细纱机的按钮信号、是否满足开停车条件以及落纱条件等诸多条件,以实现准确的同步开车、停车、落纱控制,实现复杂系统的效率最优化。如图2-3所示为同步开车控制中手动同步开车的流程图,这一流程的核心逻辑是:优先双机同步开车,若条件不允许,则允许单机运行,若双机均不满足条件,则提示人工排查故障。如图2-4所示为同步落纱控制的流程图,这个流程确保了只有在两台细纱机都满足落纱条件时,才会自动执行集体落纱操作,如果只有一台满足条件,那么该机台将不执行集体落纱并等待另一机台满足条件,这样的设计是为了最大程度确保落纱的同步进行,进而保证两台细纱机纺纱的同步进行,减少因两机台纺纱进度不同步造成的停机等待。
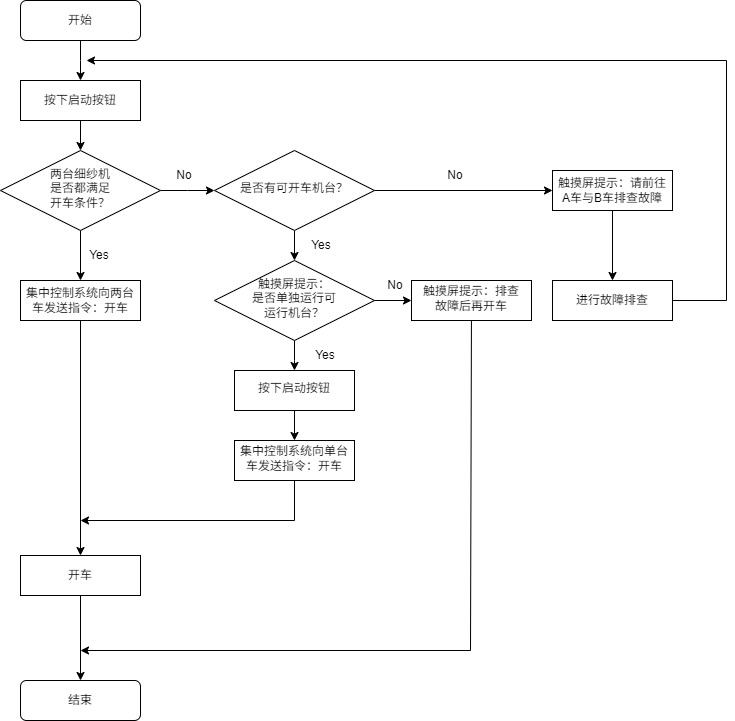
图2-3
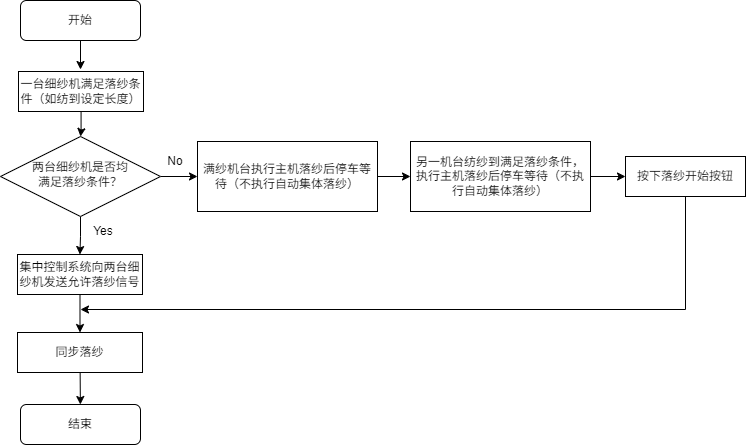
图2-4
2.3.4 附加功能
面对大数据与智慧工厂建设的深度融合需求,结合车间实际需要,在控制程序中增加了实时数据采集汇总以及数据联网功能,可以将一次落管循环的开始与结束时间、总用时、各故障出现频次、故障处理不及时导致的落管停运时间等数据以列表形式显示在触摸屏上,供用户直观了解系统运行情况,及时排查故障点位,进而切实提高设备运行效率。数据联网为用户的车间管理提供了更多数据支撑。
2.4 系统现场调试要点
结合现场实际调试运行情况,要让这套落管集中控制系统运行顺畅,有以下三点需要重点关注。一是气缸动作的一致性,由于八个气缸分布在不同位置,与阀岛的距离不同、气路管道长度不同,所以需要对八个气缸分别进行调整以达到气缸动作的高度统一,否则气缸动作的不一致很容易导致凸盘错位或是产生间隙,进而导致系统报警、落管运行停止影响生产效率。二是凸盘轨道连接处要调整流畅不卡管,包括细细联入地式结构、络筒机轨道、凸盘输送带轨道、常规凸盘轨道等相互间的连接处,一旦有卡管情况发生,除会导致凸盘错位外,还可能导致轨道机械零件的损伤变形以及凸盘的损坏,严重影响落管运行。三就是要对挡车工灌输同步控制的理念,因为设备的运行控制以及故障的处理最终还是要人来执行的,同步控制的核心就是要尽量确保两台细纱机的运行同步,所以就不能出现类似一台细纱机满纱之后就急于落纱、开车、落管而完全不顾另一台细纱机的运行状态的情况,要将两台车当做一台车,尽量保持开车、落纱的同时性,必要时未开车机台就要停台等待,等待两台细纱机可以同步运行的时间点再同步开车。
第3章 总结与展望
3.1 总结
本研究围绕“两台超长细纱机+单台络筒机”串联式细细络联的工程需求,完成了从机械方案、电气架构到现场落地的全链条开发,实现了超长锭数下的稳定落管与高效同步,形成了一套可复制、可推广的“集中落管+同步控制”的成套细细联技术。主要成果与价值如下:
1. 构建3288锭级超长落管系统
通过分段式皮带输送、八气缸同步推拉和四点凸盘对正检测,解决了3288锭级凸盘连续运行精准定位难题,落管完成后凸盘对正准确率>99%。
2. 构建“双机一体”同步控制模型
以纺纱长度、落管进度、故障状态为三维变量,建立优先双机、允许单机、人工兜底的三级决策机制,细纱机纺纱运行效率稳定在95%以上,与单机效率持平。
3. 选用低成本、高可靠电控硬件
选用西门子S7-200 SMART系列PLC和继电器干节点交互,单套成本<2万元,抗干扰能力强,满足纺纱车间现场环境下的连续运行要求。
4. 形成智慧运维数据底座
在触摸屏上实现运行数据报表化显示,实时记录落管周期、故障出现频次、故障停机时间,通过以太网上传车间MES系统,为车间排产、设备保全提供量化依据。
5. 完成17万锭级产业化验证
新疆某纺织厂2023-2024年两期项目(15万锭细细络联以及2万锭细细联配理管机)顺利达产运营,细细联技术的成功应用,带来了设备投入更少、车间空间布局更优、劳动生产效率提高10%、优化细纱工段用工15人的综合效益提升。
综上所述,细细联技术通过“电气集中控制+机械分段输送+同步逻辑优化”,为纺纱车间少人化、智能化提供了一种可以落地的新思路。
3.2 展望
尽管本文所述的细细联技术已取得了显著的应用成效,但其在效率最优化、智能化和系统集成方面仍有广阔的提升空间。未来,我们将围绕以下几个方面持续进行技术迭代与创新:
1. 同步控制算法的优化
系统运行效率依然是我们开发细细联技术的首要追求,目前的同步控制逻辑已较为完善,但未来可以开发更智能的自适应同步算法。该算法要能实时动态监测两台细纱机的产量、效率、能耗等指标,在保证与络筒机配合良好的前提下,智能决策是否需要对某一机台进行“微调”(如略微调整纺纱速度),以实现两台机台纺纱进度的高精度自动同步,进一步减少人为干预和等待时间,将系统运行效率推向极致,目标将平均运行效率提高到98%以上。
2. 智能化与预测性维护的深度融合
当前系统已具备初级的数据采集功能,未来可进一步深化数据采集广度与深度,并利用这些数据,引入人工智能和机器学习算法。通过对历史运行数据(如气缸动作时间、电机电流、故障频次)进行深度学习,构建设备健康状态预测模型,实现从“故障后维修”到“预测性维护”的转变。系统能提前预警如皮带磨损、气缸效率下降等潜在故障,自动做出维护提示,极大提升设备利用率和减少非计划停机。
3. 对集中控制的进一步探索
当前系统初步实现了对多台细纱机落管系统的集中控制,是对车间级多台细纱机集中控制的初步尝试,未来对集中控制的探索,将从落管扩展到细纱机整机再到产线。通过建立车间级云PLC或智能网关,实现对多台细纱机、乃至络筒机等棉纺全流程设备的集中控制。系统能够根据订单需求(纱支、品种等),一键下发工艺参数,批量调度机台生产状态,实现从“单机操作”到“产线统筹”的飞跃。
参考文献
[1] 王婵娟. 细络联的发展方向与研发探讨[J]. 纺织器材,2013,40(02):50-54.
[2] 李进彦,樊建彬,周义德. 粗细络联自动纺纱系统的设计与应用[J]. 棉纺织技术,2015,43(10):62-66.
[3] 吉宜军,夏春明,吕兴明,等.串联式细纱机短车集落改造技术应用[J].纺织器材,2020,47(02):35-40.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
