
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
【摘 要】针对传统开坯机依赖人工操作、换规格时间长、产品尺寸波动大等问题,本文设计了一套以西门子S7-1500 PLC为核心,采用Profinet网络架构的“机-电-液”一体化的开坯机自动控制系统。该系统通过建立轧制程序表和轧制动作表,开发了推床/压下高精度位置闭环、轧件双向跟踪、自动翻钢等功能模块,实现了连铸方坯全过程无人化轧制。现场运行表明:该系统可以实现连铸坯无人化轧制,提高了轧制效率,并显著减轻了操作人员的劳动强度,对于提升轧制生产线的自动化、智能化水平具有重要意义。
【关键词】开坯机;PLC;WinCC;自动控制
0 引言
初轧-开坯技术曾在20世纪70年代后一度衰落,但近二十年来随着连铸坯“一火成材”及高品质大棒材需求激增,大断面可逆开坯机重新成为长流程轧线的瓶颈与核心[1]。国内早期项目多依赖达涅利、西马克等成套进口,电气系统封闭,工艺模型固化,无法适应多钢种、小批量柔性生产[2]。随着PLC、伺服液压及工业以太网技术的发展,国产化、自主可控、高柔性的开坯机自动控制成为研究热点[3,4]。本文结合四川某特钢初轧生产线技术升级改造项目,提出一套基于S7-1500 PLC的完整硬件、软件及上位机设计方案,实现了全过程自动轧制。
1 工艺流程
开坯机是一种两辊可逆式初轧机,用于将加热后的大断面连铸坯(如300mm以上方坯或圆坯)往复轧制成截面较小、长度增加的中间坯,供后续连轧机组进一步轧制成棒材或扁材[5]。开坯机设备本体见图1。
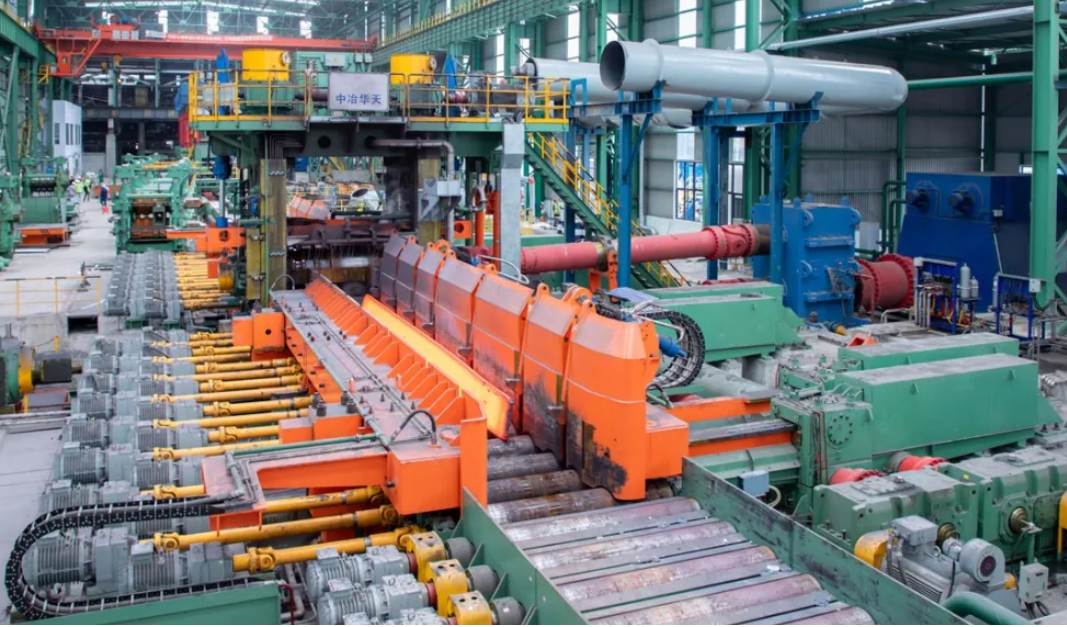
图1 开坯机设备本体
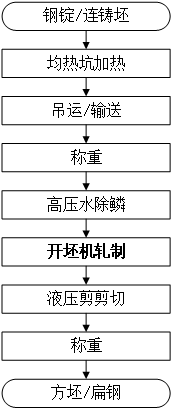
本文研究的开坯机为中冶华天工程技术有限公司为四川某钢铁企业设计建设的轧钢生产线中的重要设备,该生产线设计生产圆钢、方坯、扁坯、扁材等多种。该轧钢生产线生产工艺过程包括原料准备、加热、轧制、剪切、锯切、冷却及精整、收集等工序,整个生产工艺过程是连续、自动化的。生产线所需合格坏料,由炼钢车间和连铸坏库房通过火车运送至本生产线均热跨,再由夹钳吊车送入加热坑中加热。根据生产指令,在加热坑中加热好的坯料由夹钳吊车取出吊至运锭小车上。运锭小车通过运锭通廊将坯料送入钢坯输送辊道末端,在完成称重后,钢坏输送辊道将坯料运送至高压水除鳞装置除鳞(连铸坯除鳞,钢锭空过),然后继续将坯料送入二辊可逆式开坯机上进行轧制。坏料在Ф1350/1200二可逆式初轧机上轧制,并借助翻钢机完成翻、移钢操作,经往复多道次轧成所需断面规格的中间方坯、扁坯或厚扁材。
开坯机轧出的方坏、扁坏、扁材由液压剪切头、切尾、定尺后一部分通过横移收集台架直接收集下线,一部分送入8架950/820连轧机组进行连续轧制,轧成成品棒材、扁材及供扁钢生产线用的原料扁坯。
2 硬件系统设计
开坯机自动控制系统的硬件层采用“控制—传动—检测”三级递进架构,以PLC为核心、工业以太网为骨干、分布式I/O为触角,实现高实时、高可靠、可扩展的机电液一体化平台。
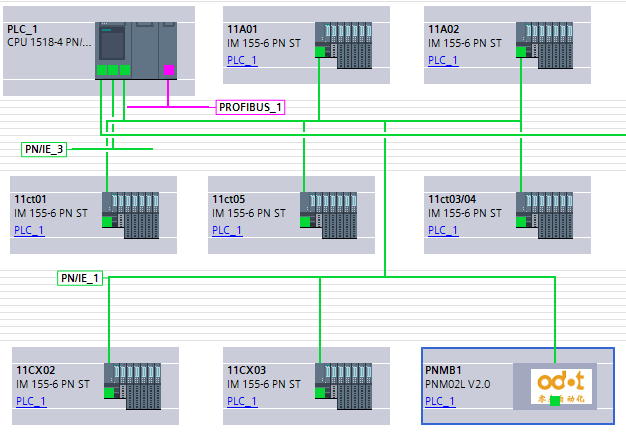
开坯机自动控制系统的PLC控制主站选用一套西门子S7-1518-4 PN/DP作为主站,机架自带256MB工作内存,单周期扫描时间可稳定在2毫秒以内,满足轧件跟踪、推床定位和辊缝控制对高更新率的需求。PLC从站设备采用分布式ET 200SP结构,模块支持带电热插拔,可在不停止生产的情况下完成通道扩展或故障更换,显著缩短维护时间。开坯机PLC控制系统的主站和从站设置和网络连接情况见图3。
PLC-1为该自动控制系统的主站,设置在初轧区域控制室的PLC柜中。11A01为1#分布式控制站,该控制站与CPU主站都设置在同一PLC柜中。11A02为2#分布式控制站,该控制站设置在单独的PLC中,安装在开坯机厂房的机旁位置,以便于信号接线、减少信号干扰并节约电缆。
11CT01为设置在初轧现场操作台的分布式控制站,该操作台专门用于开坯机本体的操作,安装在初轧操作室,以便于现场操作。11CT05为设置在开坯机集控操作台的分布式控制站,该操作台专门用于开坯机本体的操作,安装在轧线集中控制室,用于全厂的集中操作。11CT03/04为设置在初轧集控操作台的分布式控制站,该操作台专门用于开坯机前后相关设备的操作,安装在轧线集中控制室,用于全厂的集中操作。
11CX02为设置在开坯机传动侧操作箱的分布式控制站,该操作箱专门用于开坯机传动侧设备的操作,安装在开坯机厂房的机旁位置(传动侧),用于开坯机的生产操作。11CX03为设置在开坯机非传动侧操作箱的分布式控制站,该操作箱专门用于开坯机非传动侧设备的操作,安装在开坯机厂房的机旁位置(非传动侧),用于开坯机的检修操作。
PNMB1为开坯机电机状态巡检仪,该检测设备通过网络接入PLC。
上述所有设备构成了开坯机自动控制系统的PLC硬件部分。除了以上PLC部份外,开坯机的主传动、压下电机、前后推床、辊道电机等设备的传动装置,均通过网络接入PLC系统。开坯机传动系统的部分站点设置和网络连接情况见图4。其中,MD-MILL为西门子SM150中压传动装置,该装置用于开坯机主电机的运动控制。压下电机、机前推床、机后推床、辊道等,都是各设备的低压传动装置,用于各设备电机的运动控制。
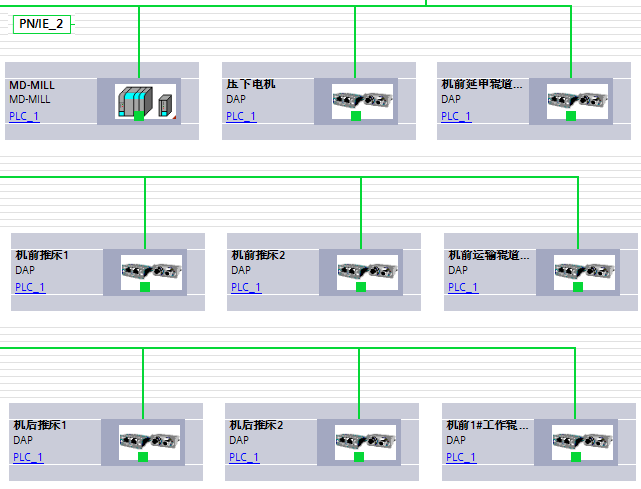
图4 开坯机传动系统部分站点图
3 网络系统设计
开坯机自动控制系统的网络架构以“确定性、冗余性、开放性”为核心理念,覆盖从车间管理层到设备底层的完整数据链路,确保高节拍轧制环境下控制指令与状态反馈的实时、安全、可靠传输。工厂骨干层采用千兆工业以太网,物理介质选用多模光纤,拓扑结构为星-环复合形式:核心交换机与轧机服务器、工程师站以及PLC直接相连,保障关键业务不中断。逻辑通信层面引入OPC UA Pub/Sub over TSN技术,将传统客户端-服务器模式升级为时间感知的发布-订阅模式,在250μs固定时隙内完成轧制参数下装与实测值上传,既满足实时性要求,又保留标准TCP/IP通道供Web及移动客户端随时接入,兼顾了确定性与开放性。
PLC系统的L1级网络设计方面,PLC主站和从站之间采用Profinet网络进行通讯,中压传动装置、低压传动装置、生产现场的部分机电一体化设备和部分网络通讯的检测仪表,也均通过Profinet网络接入PLC控制系统。通过统一的网络设计,开坯机控制系统为辊缝压下调节、推床位置控制、翻钢控制及远程操作保障了时间同步精度,消除了异构网络带来的时钟漂移。L1级控制网络划分为图3中的PN/IE_1域(实时控制域)和图4中的PN/IE_2域(运动控制域)。PN/IE_1域由CPU、远程I/O、机电一体化设备、现场网络传感器组成,为推床同步、压下位置环和轧件跟踪提供纳秒级等时采样。PN/IE_2域则由主电机中压传动装置和各低压传动装置组成,为各电机的运动控制功能提供通讯保障。
PLC与上位机、轧钢过程控制系统(轧钢L2系统)之间通过千兆工业以太网交换数据,采用标准TCP/IP与OPC UA协议,既保证实时性又兼顾信息化开放性。PLC与上位机的通讯与PN/IE_1域采用同一网段的网址分配方案,确保上位机对各系统状态的监视功能,以及L1级工程师站的编程调试功能。PLC与轧钢过程控制系统的通讯,采用独立的L2网络进行通讯,并向公司级信息化系统提供数据通讯传输接口。
4 软件系统设计
4.1 控制软件总体架构
本系统采用基于PLC的分布式控制架构,结合上位机HMI实现开坯机及其辅助设备的自动控制与状态监控。系统软件部分主要包括PLC控制程序、HMI界面逻辑、数据通信模块及故障诊断系统。PLC程序采用模块化设计,分为自动模式、半自动模式和手动模式三大运行模式,分别对应不同的控制策略和操作流程。
系统软件架构如图1所示。底层为PLC控制程序,负责设备逻辑控制、信号采集与输出;中层为通信层,实现PLC与HMI、二级系统之间的数据交互;上层为HMI界面,提供操作界面、参数设定、趋势分析与报警管理功能。
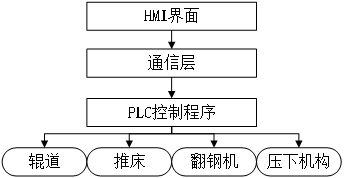
图5 开坯机系统软件架构图
4.2 PLC程序设计
PLC程序采用结构化控制语言(SCL)与梯形图(LAD)混合编程方式,依据设备功能划分为多个功能模块,包括主控逻辑模块、推床控制模块、辊道控制模块、压下控制模块、翻钢控制模块、液压剪控制模块及安全联锁模块。
4.2.1 主控逻辑模块
主控逻辑模块为整个系统的核心,负责协调各子模块的运行。根据当前选择的运行模式(自动/半自动/手动),主控模块调用相应的子程序。系统初始化阶段,主控模块将各执行机构复位至初始位置,并检测各设备状态信号,如液压站、润滑系统、风机等是否就绪。接收到钢坯到来信号后,系统进入轧制流程,依次执行定位、翻钢、轧制、抛钢等动作。
4.2.2 推床控制模块
推床控制模块实现对四个推床(机前操作侧、机前传动侧、机后操作侧、机后传动侧)的精确定位与协调动作。系统根据当前道次与钢坯宽度,自动计算推床目标位置,并控制其移动。翻钢操作中,推床与翻钢钩协同动作,确保钢坯稳定翻转。定位完成后,系统通过编码器反馈确认推床位置,若偏差超过设定阈值,则触发报警并暂停后续动作。
4.2.3 辊道与压下控制模块
辊道控制模块实现对运锭车辊道、机前/机后工作辊道、延伸辊道等多个辊道的启停与速度调节。系统根据钢坯位置与轧制节奏,自动调节辊道运行状态,确保钢坯在各工序间平稳传送。压下控制模块则控制压下电机的正反转与定位,实现辊缝调节。系统支持动态辊缝补偿功能,根据轧制力变化实时调整压下位置,提高轧制精度。
4.2.4 翻钢与液压剪控制模块
翻钢控制模块根据当前道次与钢坯状态判断是否执行翻钢操作,并控制翻钢钩的升降与推床的协调动作。系统支持多种翻钢模式,包括点动翻钢、自动翻钢与扶送翻钢,适应不同规格钢坯的翻转需求。液压剪控制模块实现剪前/剪后辊道的联动控制与剪切动作触发,确保钢坯定尺切割的准确性与安全性。
4.2.5 安全联锁与故障处理模块
系统内置完善的安全联锁机制,涵盖设备急停、快停、故障停车等多种保护逻辑。任一急停按钮触发后,系统将立即切断主传动电源,并记录停车原因。故障处理模块支持自动诊断与报警提示,操作人员可通过HMI查看故障代码与处理建议。系统还支持模式切换干预功能,在自动模式下如遇异常,可切换至半自动或手动模式进行人工干预。
5. 软件调试与模拟功能
系统支持模拟轧制功能,可在无钢状态下进行全流程仿真运行,便于调试与培训。模拟模式下,操作人员可手动触发钢坯进料、轧辊咬钢等信号,系统将按预设逻辑执行相应动作,验证控制流程的正确性与稳定性。该功能显著缩短了现场调试周期,提高了系统上线效率。
6 总结与展望
本文设计并实现了一套基于西门子S7-1500 PLC的开坯机自动控制系统,涵盖硬件架构、网络通信与软件控制策略,成功应用于四川某特钢初轧生产线。系统实现了推床/压下高精度定位、自动翻钢、轧件跟踪等关键功能,显著提升了轧制效率与产品一致性,降低了人工干预需求。未来工作将聚焦于引入AI优化轧制参数、基于数字孪生的在线仿真与预测维护,以及更开放的工业物联网接口,推动开坯控制向智能化、柔性化进一步发展。
【参考文献】
[1] 郭巨众,刘莉.大棒生产线开坯机自动控制系统[J].冶金自动化,2011(S2):223-228.
[2] 施洪亮,姚焕琴,苏倩.大型棒材生产线开坯机自动化网络优化[J].冶金动力,2015(9):72-74.
[3] 席晓卿.开坯机自动控制系统的研究与应用[J].自动化应用,2014(8):50-52.
本论文获得中国国家自然科学基金项目资助(项目号:62103005)
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
