
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要: 本文针对某石化企业聚烯烃装置C5进料泵B-301电动机在短期内连续发生四次轴承及相关部件严重损坏的故障案例,进行了详尽的拆检分析与根本原因追溯。研究发现,电动机更换新轴后尺寸偏差(轴伸端增长0.4mm,非轴伸端增长4.2mm)及后续联轴器安装未充分考虑热膨胀影响,导致运行时产生异常轴向力是故障的直接诱因。此轴向力最终造成高速泵传动销切断、轴承异常磨损及电动机6316定位轴承(非轴伸端)因超限轴向负荷而失效。本文深入剖析了技术管理、专业协作与验收流程中的漏洞,并提出了系统性防范措施,对提升高速旋转设备检修可靠性与跨专业协同管理具有重要参考价值。
关键词: 高速离心泵;轴承失效;轴向力;热膨胀;尺寸链;机电协作;故障分析
1. 故障背景与过程
某石化企业聚烯烃装置C5新鲜进料泵B-301(含电动机与增速齿轮箱),自2025年2月7日至3月6日不足一月内,因轴承及相关机械故障连续进行四次检修,严重影响装置稳定运行:
1. 第一次检修:电动机运行过热。解体发现负荷侧轴承损坏,内油盖铜套脱落。处理:转子堆焊修复(“长肉”),更换电动机轴承。试车数据正常(表1)。
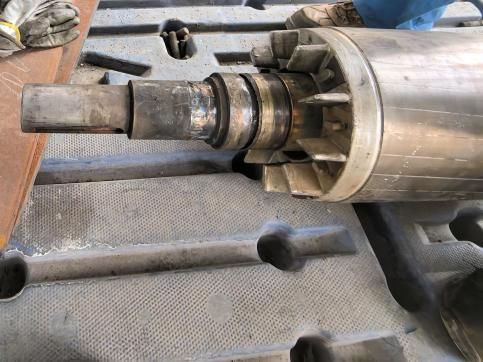
图 1 第一次电动检修前照片
电机 | H(mm/s) | V(mm/s) | A(mm/s) | Pk(+)g`s |
驱动端 | 2.6 | 2.5 | 0.2 | |
非驱动端 | 1.8 | 1.2 | 0.3 |
2. 第二次检修:运行12小时后再次过热。振动监测(表2)及频谱分析(图2)显示50Hz基频能量突出,诊断为转子平衡不良或轴弯曲。外委更换电动机转轴后试车数据见表3。
电机 | H(mm/s) | V(mm/s) | A(mm/s) | Pk(+)g`s |
驱动端 | 1.522 | 3.117 | 3.838 | |
非驱动端 | 1.712 | 2.909 | 4.705 |
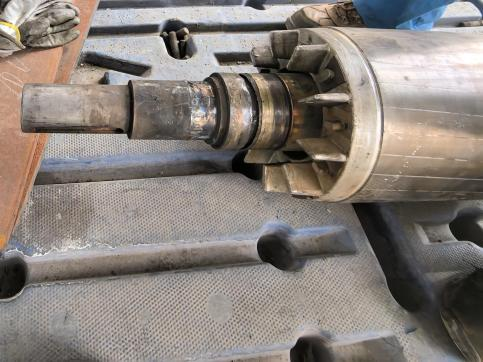
图 2 电动机驱动端垂直方向速度频谱
电机 | H(mm/s) | V(mm/s) | A(mm/s) | Pk(+)g`s |
驱动端 | 0.734 | 2.773 | 1.551 | |
非驱动端 | 3.100 | 2.802 | 3.117 |
表 3 电动机2月25日带载监测数据
3. 第三次检修:运行3.5小时后异响。拆检发现电动机非负荷侧轴承抱死(图3)。
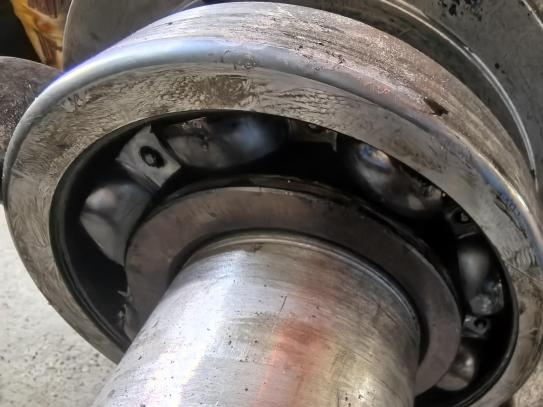
图 3电动机非负荷侧轴承抱死
4. 第四次检修:试车2min后增速箱异响、温升,电机过载停车。拆检发现:高速泵高速轴轴肩及滑动轴承严重磨损(图4),中间轴滑动轴承磨损并抱死(图5)低速轴下轴承内圈偏磨、轴承座底部磨损(图6)内置油泵传动销切断、油泵抱死。
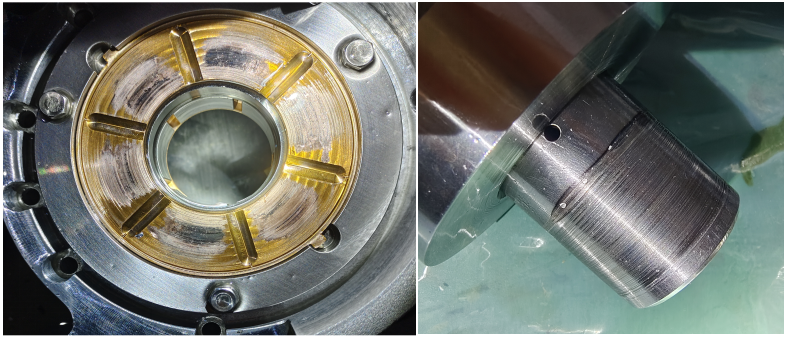
图4 已磨损的高速轴与高速轴滑动轴承
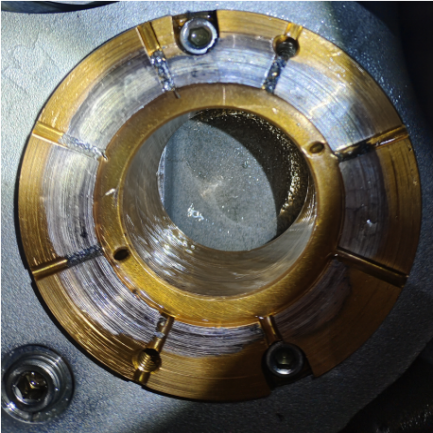
图5磨损的中间轴滑动轴承
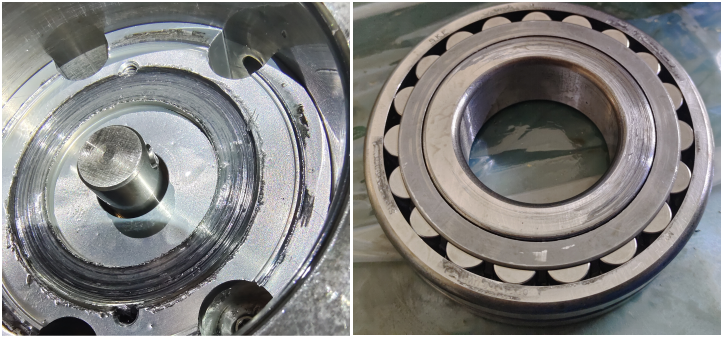
图6 磨损的低速轴下轴承座与轴承
2.故障根本原因分析
基于多次拆检结果、尺寸测量(图7-图11)及运行数据,进行系统根因分析:
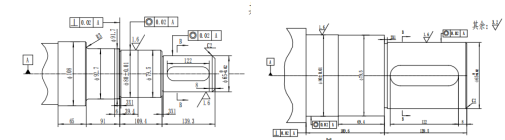
图7电动机联轴器侧更换转轴前 图8电动机联轴器侧更换转轴后
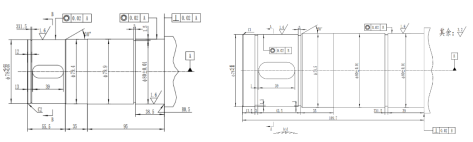
图9电动机风扇侧更换转轴前 图10电动机风扇侧侧更换转轴后
2.1直接原因:异常轴向力与轴承设计局限
2.1.1尺寸链变化与安装失误:更换后的电动机新轴非轴伸端比原轴长4.2mm(图8, 图10)。回装时,机械专业为匹配联轴器,将对轮至电动机轴头距离由20.28mm调整至24mm,虽满足静态安装,但未考虑电动机运行时的转子热膨胀。
2.1.2热膨胀诱发轴向力:运行中转子温度升高产生轴向膨胀。经计算复核,电动机后端(非轴伸端,即定位端)理论轴向窜量仅0.1mm(结构:端盖53mm - 内小盖扣5mm - 轴承39mm - 外小盖扣8.9mm)。实际膨胀量远超此预留间隙,导致转子向非轴伸端(风扇侧)产生显著轴向位移。
2.1.3轴向力传递与高速泵损坏:此异常轴向力通过联轴器传递至高速泵低速轴。过大的轴向力导致:高速泵内置油泵传动销被剪切断裂。断裂的传动销卡入21310E调心轴承内圈,造成轴承与底座偏磨。高速泵高速轴、中间轴滑动轴承因异常受力严重磨损直至抱死(图4, 图5)。
2.1.4电动机定位轴承失效:电动机非轴伸端(定位端)使用的6316深沟球轴承(内径80mm,外径170mm,厚39mm)主要设计承受径向载荷,轴向承载能力有限(通常≤径向载荷的20-30%)。持续的异常轴向力远超其设计极限,导致:轴承内部应力分布极度不均。润滑脂在高温高应力下失效。保持架变形、滚动体卡滞。最终导致轴承散架、抱轴(第三次故障)。此为第四次故障中电机过载的直接诱因。
2.2 间接原因:管理与技术协作缺陷
2.2.1检修人员技术意识不足:电机检修与钳工对更换主轴后联轴器安装基准变化的敏感性不足,仅关注静态轴头-对轮距离,忽视主轴长度变化带来的尺寸链改变及热膨胀影响。
2.2.2外委加工质量控制缺失:外委单位更换轴时仅提供“大概尺寸”,未出具详细图纸并严格按图施工(图11),导致关键尺寸(尤其是轴肩定位尺寸)超差且复核困难。
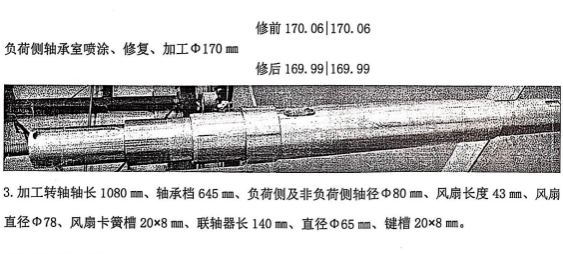
图11重型电机厂加工后的尺寸
2.2.3验收环节疏漏:电气验收时未细致测量对比新旧轴关键尺寸(如总长、轴肩位置),未能识别轴肩取整带来的轴向定位变化风险。
2.2.4专业间沟通与协作断裂:电气专业未将电机主轴尺寸已变更的关键信息有效传递给机械专业。机械专业安装联轴器时仍沿用旧基准(轴头-对轮距离),未根据新情况建立正确测量基准(应以电机安装端面为基准)。两专业均未在安装预留间隙时主动考虑并计算电机转子的工作热膨胀量。
3. 教训与系统性防范措施
为杜绝此类因细微尺寸偏差与管理协作漏洞引发的重大设备重复故障,提出以下改进措施:
1. 检修过程精细化与痕迹化管理:关键步骤影像化:对设备解体、关键部件状态、尺寸测量点进行全方位影像记录,建立可视化检修档案。尺寸数据双记录: 所有关键尺寸(如轴长、间隙、安装距离)必须进行精确测量并记录,同时拍摄带标尺的清晰照片存档。无图绘制定型化: 对缺少图纸的老旧设备或改造部位,拆检时必须根据实物绘制详图,作为回装和质量验收的依据。
2. 强化技术人员核心能力:深化跨专业培训:电气检修人员需加强机械基础知识(如公差配合、尺寸链计算、热膨胀原理)培训;机械人员需了解电机基本结构与运行特性。开展轴向力专题培训: 重点讲解旋转设备轴向力的产生机理、传递路径、对轴承(尤其深沟球轴承用作定位端时)的影响及识别方法。
5. 打破专业壁垒,落实机电仪一体化:关键检修协同作业:涉及电机检修或联轴器对中时,必须要求机械专业人员同步到场,共同核对关键尺寸,以电机安装端面为统一测量基准。轴向间隙动态计算: 在确定联轴器轴向间隙时,必须综合考虑电机转子的工作温升及由此产生的热膨胀量,进行动态计算校核,确保运行时有足够的安全裕量。建立信息强制传递机制: 任一专业对设备关键尺寸或结构进行变更时,必须通过书面形式(如检修交接单、变更通知)清晰告知相关专业(机、电、仪)。
6. 严控外委加工质量:图纸化施工要求: 所有外委修复或加工件,委托方必须提供详细准确的技术图纸和验收标准。关键尺寸预验收: 加工过程中及出厂前,委托方技术人员需进行关键尺寸现场复核验收。
4. 结论
B-301高速泵电动机短期内多次轴承故障的根本原因,源于更换主轴后微小的尺寸变化(非轴伸端增长4.2mm)未被充分重视,并在后续联轴器安装和验收环节中,因技术意识不足、专业间沟通失效及对热膨胀影响考虑不周,导致运行中产生破坏性轴向力。此轴向力首先破坏高速泵内部传动与轴承系统,进而反噬电动机定位轴承(6316深沟球轴承),引发连锁失效。
本案例深刻揭示:对于高速旋转设备,微米级的尺寸偏差与毫厘间的安装间隙,在热力耦合作用下可引发灾难性后果。 杜绝此类故障,不仅需提升单点技术水平,更需通过严格的影像化与图纸化管理、跨专业深度协同培训、以及强制执行以安装端面为基准的动态尺寸链核算与间隙预留机制,构建系统性的防御体系。推动“机电仪”真正融合的一体化维护模式,是保障关键动设备长周期安全稳定运行的核心所在。
参考文献
[1] 成大先.机械设计手册 (轴承篇). 化学工业出版社.
[2] 沈庆根.化工机器故障诊断技术.浙江大学出版社.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
