
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘 要:高速公路立交匝道是主干道连接辅导的主要连接线,通常由钢箱梁作为跨接线过渡。钢箱梁 属于薄壳箱体,其外尺寸一般较大,制作箱型梁需要在 1:1 反向刚性胎膜上组装,其制作难点是组 装及焊接变形的控制。钢箱梁的加工制作必须控制钢箱梁的外形尺寸及箱梁断面尺寸,加工制作过 程中质量的控制不仅仅依靠制造技术。更要在施工前材料准备及人员准备,制作的关键是零部件的 下料,下料尺寸及下料精度关系到组装的精度,组装的间隙又直接影响焊接质量,对控制焊接变形 至关重要。
关键词:刚性胎膜;下料精度;组装精度;焊接变形
1 引言
高速公路立交匝道是行驶车辆车速变化较大的位置,其承担高速公路与辅道及出口的连接功能。 高速公路立交匝道往往采用钢箱梁结构,由于速度的变化及通行的要求在平面内存在一定的弧度。 高速公路立交匝道的钢梁属于薄壳箱型结构,制作的精度要求较高,钢箱梁必须与主干道平滑过渡。 本文作者通过工程实践经验,总结了采用反向刚性胎架进行组装,贯通长焊缝跳焊焊接顺序控制焊 接变形,对提高制作精度有一定的指导意义。
2 概况
高速公路立交匝道钢箱梁一般设计采用材质为 Q345qc 材质,其材料的可焊性较强。钢箱梁主要 分为主箱体及两侧的翼梁,桥梁的面板下采用钢板折弯 U 型槽进行补强,U 型槽在整个匝道箱梁内 部为贯通设置。箱体底边采用整块钢板加 T 型铁进行补强,T 型铁在整个箱梁内整体贯通设置,与 箱梁底板满焊连接,具体箱梁断面图如下图 1 所示:
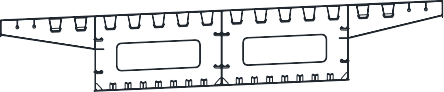
图 1 箱型梁断面图 本文通过具体的工程,进行钢箱梁的加工关键技术。
3 钢桥制作节段划分
根据设计图纸及构件运输情况对本工程钢箱梁进行节段划分,72 米纵向钢箱梁桥分五段进行加 工制作(按设计图进行)。划分为 GL1、GL2、GL3、GL4、GL5 五段。每段横向(6240mm)分两块进 行制作,两边悬挑(2130mm)单独进行加工制作。钢箱梁桥总体分为 10 个箱体,10 个悬挑。共计 20 个单元。
GL1、GL5 长度约为 13.453m,总宽 10.5m,重量约 54.5t,其中 GL2、GL4 长度约为 15.571m, 总宽 10.5m,重量均约 63t,GL3 长度约为 16.609m,总宽 10.5m,重量约为 67t,为方便桥梁箱体的 运输,在工厂制作中将桥梁的主箱体沿纵向分为两个部分制作,即 72m 钢箱梁宽度分为 3240mm 和3000mm,桥体两侧的悬挑件工厂制作成部件运输至现场后拼装。分段/片制作钢结构示意图如下图 2 所示:
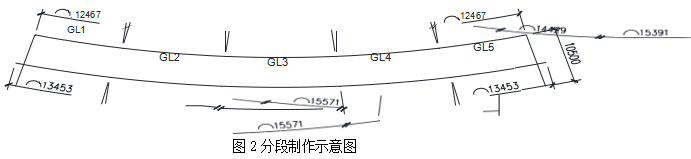
图 2 分段制作示意图
4 制作关键技术
4.1 制作加工准备及预处理
(1)加工之前对采购的钢材,按规定进行材料复验并记录各批钢板的炉批号及钢板的规格编号以备 查考,复验合格后方可使用。
(2)钢板在下料切割前进行矫正等预加工处理,钢板矫平后不得出现折皱、翘曲等影响质量的现象, 表面不应有明显的凸痕和其它损伤,必要时应进行局部修整或打磨整平。
(3)号料前应清除钢材表面油污、氧化皮等污物,并根据涂装方案涂车间底漆,车间底漆应进行可 焊性或有相关试验资料,车间底漆干膜厚度为 20~30 μm。
(4)号料前应检查钢板的牌号、规格、质量,确认无误合格后,方可号料。
(5)号料所划得切割线必须正确清晰,号料尺寸允许偏差:±1mm。
(6)放样和样板(样杆)的允许偏差应符合表 1 的规定。
表 1 放样和样板(样杆)的允许偏差
项目 | 允许偏差 |
孔中心与孔群中心线的横向距离 | 0.5mm |
对角线、两极边孔中心距离 | ± 1.0mm |
宽度、长度 | +0.5mm,-1.0mm |
两相邻孔中心线距离 | ±0.5mm |
曲线样板上任意点偏离 | 1.0mm |
4.2 构件加工技术要求
(1)零件加工采用精密(自动、半自动)切割下来。手动气割只能用于次要零件或切割后仍需边缘 加工的零件。
(2)切割前将料面上的浮锈及脏物清除干净,钢料放平、垫稳,割缝下面应留有空隙。
(3)零件边缘加工后,无杂刺、渣、波纹、崩坑等,缺陷修磨匀顺,刨铣时避免油污污染钢板。
4.3 构件拼装技术要求
(1)分段的拼装应考虑必要的防止构件变形的措施。如设置假隔舱等,以确保接头尺寸精度。
(2)各分段的零件、部件应标记清楚。
(3)采用反向刚性制作胎架,有效提高支撑面积,控制变形。
4.4 组装中变形的控制
(1)编制合理的焊接工艺和焊接程序,使构件或分段组装时的变形和焊接收缩尽量小,并适当考虑 减少结构的焊接拘束应力。
(2)在有较大拘束条件下进行焊接时,焊缝尽量连续施焊。
(3)构件焊接前,可适当设置反变形。
4.5 焊接工艺要求
(1)码板位置,设置在平台刚性较大节点位置,起到控制焊接变形的作用。
(2)定位焊接前,按施工图和工艺文件检查焊接坡口尺寸、根部间隙等,如不符合要求,不进行定 位焊。
(3)定位焊不得有裂纹、夹渣、焊瘤等缺陷。凡最后不融入正式焊缝的定位焊应予以清除。
(4)焊接用临时码板,拆除时应距母材表面 3~5mm 处用火焰切割,然后用砂轮磨平。
(5)采用跳焊焊工必须由箱梁节段的中部采用对称焊接,每段焊缝长度控制为 1m,两名焊工的间 距距中心基本一致。
4.6 胎膜制作
(1)根据设计所提供的钢箱梁全段坐标点用全站仪进行 1:1 胎膜定位及放线,确定胎膜定位,相应 控制点移至胎架上。
(2)立杆采用双背 14#槽钢,立杆之间用角钢∠75设置横向、纵向两道连接加固成整体增加胎膜刚 度和强度。
(3)反向胎架设计必须考虑箱梁的起拱要求,圆弧弯曲方向与设计图纸一致。
4.7 单元件制作工艺
4.7.1 面板单元件制造工艺
面板单元件的结构形式为面板上加 U 肋,装配工艺流程如下;
(1)材料检查
检查来料的零件编号、外形尺寸、坡口的朝向,若不合格则要求退回上道工序进行处理。
(2)划线
在板零件上刻画相关定位线,包括 U 肋定位线、隔板定位线及腹板定位线。划线误差要求≤1mm。 对于板单元纵向定位线两端应打上样冲点,样冲点不少于 3 点,第一点距线端 20mm,各点间距 30mm, 样冲点直径不大于 1mm。同时采用浅色油漆在单元件两端喷涂单元件编号和方位标识,并用透明胶 纸将单元件定位样冲点进行保护。
(3)装配 U 肋
在胎架上,对线装配 U 肋,U 肋装配间隙小于 2mm。
(4)检验
检查单元件的外形尺寸,并检查单元件的标识是否完整清晰,检验精度要求:允许偏差为±2.0mm。 4.7.2 底板单元件制造工艺
底板单元件的结构形式为底板上加 T 肋,装配工艺流程如下:
(1)来料检查
检查来料的零件编号、外形尺寸、坡口的朝向,若不合格则要求退回上道工序进行处理。
(2)划线
在板零件上刻画相关定位线,包括 T 肋定位线、隔板定位线及腹板定位线。划线误差要求≤1mm。 对于板单元纵向定位线两端应打上样冲点,样冲点不少于 3 点,第一点距线端 20mm,各点间距 30mm, 样冲点直径不大于 1mm。同时采用浅色油漆在单元件两端喷涂单元件编号和方位标识,并用透明胶 纸将单元件定位样冲点进行保护。
(3)装配 T 肋
在平胎架上,对线装配 T 肋,T 肋装配间隙小于 0.5mm。 (4)焊接
按照相关规范焊接 T 肋
(5)校正
采用火焰矫正,矫正温度控制在 600℃~800℃, 自然冷却,严禁过烧、锤击和水冷。
(6)检验
检查单元件的外形尺寸、平面度和焊接质量,并检查单元件的标识是否完整清晰,检验精度要求 允许偏差为±2.0mm。
4.7.3 横隔板单元件制造
横隔板为钢板加人孔加强圈,其制造装配工艺流程如下:
(1)来料检查
检查来料的零件编号、外形尺寸、坡口的朝向,若不合格则要求退回上道工序进行处理。 (2)对合定位线安装人孔加强圈
人孔加强圈分四段装配,贴紧孔边,并按要求进行定位焊缝的焊接。
(3)单元件焊接
安装相关规范焊接人孔加强圈 (4)单元件矫正
单元件焊后需进行矫正。
(5)单元件标记标识与检验
单元件制作完成后需按进行标识。在检验平台上,对单元件的质量进行检验,合格后转运至存 放场地堆放。
4.7.4 挑梁单元件制作工艺
(1)绘制单元件纵横向定位线,结构装配检查线及端口检查线;
(2)U 型肋和加劲肋在平台上进行组装焊接;
(3)翼缘板上胎架定位,检验合格后进行焊接;
(4)检查单元件长度、宽度、焊接质量及平面度等,并做好标记。
4.8 节段装配工艺规程
该钢桥分为 5 个节段,在钢箱梁的两端头各留 100mm 余量。其余节段均不留余量。
节段制作时,按照面板-隔板-腹板-腹板-隔板-腹板-底板的顺序进行,要求所有节段第一道工 序完成后,才能进行第二道工序,即所有节段面板上胎定位后,才能上胎定位横隔板,以此类推。 组装过程中采用吊线锤对隔板及腹板进行垂直度控制。
由于运输条件限制,节段在横向分为 4 个部分,两个挑臂单元件及左、右半幅节段,工厂制作 时,边腹板及中腹板附近的面、底板单元件横向对接焊缝均不焊接,留待工地焊接,后上横隔板与 中腹板焊缝在工地焊接,并且后上横隔板侧中腹板加劲嵌补及 T 肋均在工地装焊。节段装配流程如 下:
4.8.1 面板上胎架定位
按照图纸,将所有面板上胎架定位,用花篮螺栓固定面板防止面板与 U 型肋焊接时变形。具体 见下图 3 所示:
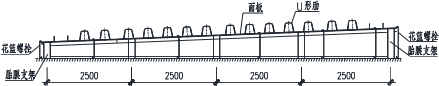
图 3 箱型梁 U 型肋胎架组装
4.8.2 一侧横隔板上胎架定位
根据分段及制作工艺要求,节段先安装左侧隔板。如下图 4 所示,横隔板上胎需对照图纸及底 板上定位线。
图 4
腹板定位图
4.8.3 定位中腹板及一侧腹板
按照图纸及定位线,上胎定位中腹板及一侧腹板,方法同上一步操作方法一致。 4.8.4 定位底板
按照组装图纸及定位线,上胎定位底板具体见图 5
图
5 整体腹板组装定位图
4.8.5 焊接
按照相关规范进行节段的焊接作业并进行焊缝检测,焊接过程中构件翻身作业如图 6 所示:
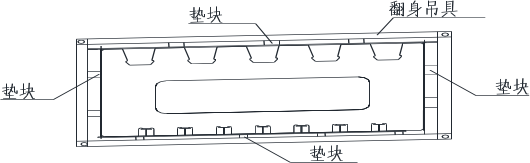
图 6 节段组装及翻身吊具
4.8.6 挑臂单元件预拼
将挑臂单元件上胎同节段进行预拼,并做好相关定位标记,具体见图 7 所示。
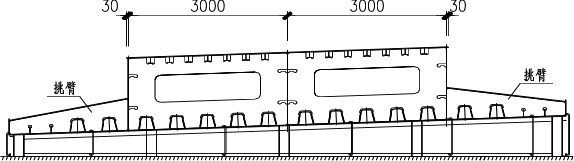
图 7 挑臂梁组装示意图
4.结束语
钢箱梁的制作难度主要集中在控制焊接变形,控制焊接变形的方法在于控制每一道工序的尺寸, 以保证焊接焊缝的尺寸及填充金属量,减少单位面积的热输入量。组装精度的控制主要采用刚性胎 架,为增大箱梁与胎架的接触面积,采用反向的胎架。将箱型梁箱体与挑梁一次组装并焊接,关键 在于反向胎架刚度的设计、起拱及方向的控制。主箱体通过在胎架上两次翻身焊接完成后,在反向 胎架上组装挑梁及焊接。钢箱梁的成型控制,外形几何的控制主要是依靠胎架。胎架的设计及设置, 要充分考虑约束强度及焊接收缩。本文简单阐述了钢箱梁加工技术,对控制钢箱梁成型质量有一定 的指导意义。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
