
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘 要 本文介绍了内孔焊的工艺、设备以及在国内开展情况,针对内孔焊以往出现的质量问题,对转型升级项目60万吨/年苯乙烯装置三联换热器采用的内孔焊结构、焊接工艺进行了研究与优化并取得了较好的效果,为以后三联换热器大型设备国产化提供了宝贵的经验。
关键词 内孔焊;焊接工艺;改进
上世纪六十年代,国外开始研究内孔焊接,七十年代广泛用于核设备等重要的设备上,八十年代我国也将内孔焊用于石化设备上的重要换热器上。试验证明,内孔焊抗应力腐蚀高于端接焊接。目前我国苯乙烯装置中的三联换热器高温段的管板的列管与管板的焊接均采用内孔焊,效果较好。
1 内孔焊工艺及设备
1.1内孔焊管头结构
内孔焊与端接焊的主要区别在于管头结构,内孔焊管头在管板里侧,GB/T 151-2022《热交换器》介绍了以下四种内孔焊管头结构,如图1所示,其中a)、b)为全部对接形式,c)、d)为准对接形式。
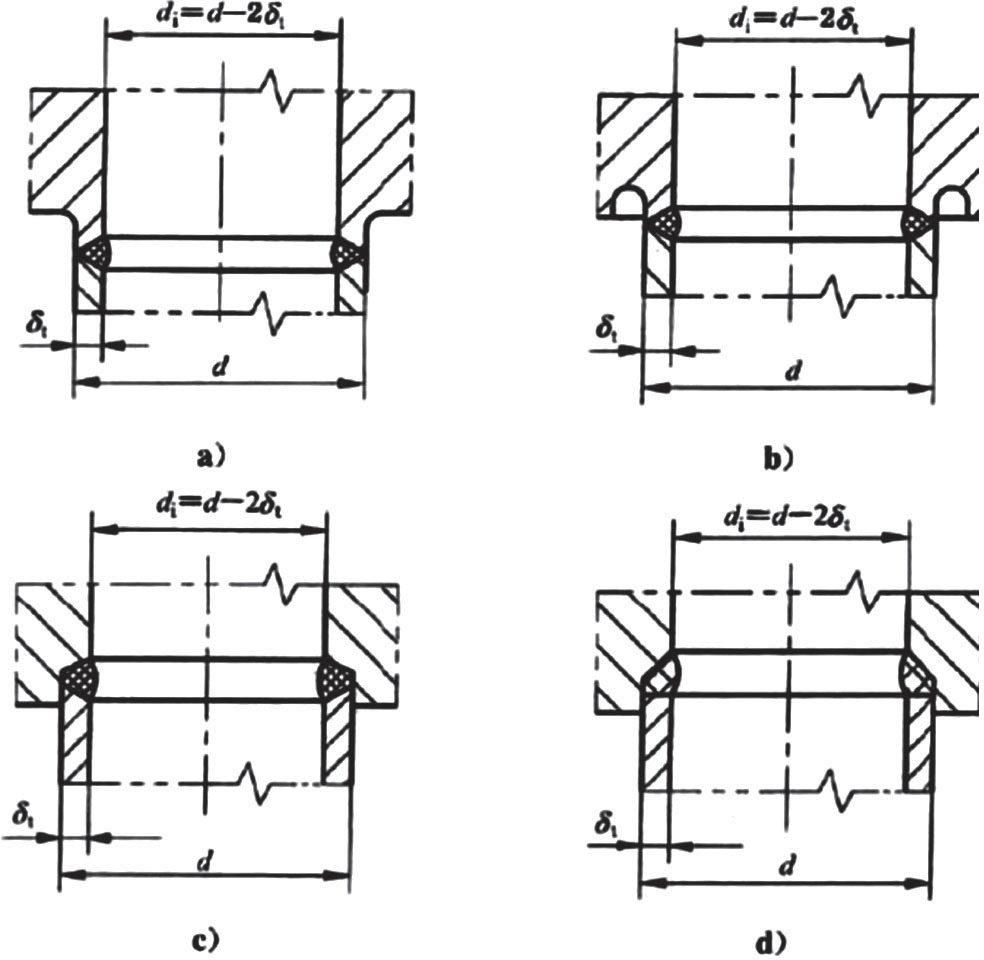
图1 内孔焊管头结构
全对接内孔焊,采用等厚对接连接,可以获得最大的连接强度,承载能力高,应力集中小,抗疲劳能力强,接头力学性能较好质量高,便于贴片进行RT射线检测,确保接头安全可靠,有效保证设备的稳定运行,但管板加工以及列管装配精度要求高。
准对接内孔焊管板接头加工和装配比较容易,但接头焊缝受剪切,接头力学性能不如全对接式。
1.2 焊接设备
内孔焊设备区别于普通焊接设备,内孔焊设备必须采用脉冲电流钨极氩弧焊,需要相应的脉冲电流钨极氩弧焊机,焊机枪头需要深入到管板、接管内部焊接,并且能对焊接过程进行程序控制。以前内孔焊接设备都是从国外进口,近年来,国内对内孔焊接专用设备进行了研制,但国产焊接设备的焊接电源调节的精度、电流的稳定性、焊接机具的可靠性还有待提高。内控焊机结构见图2所示。
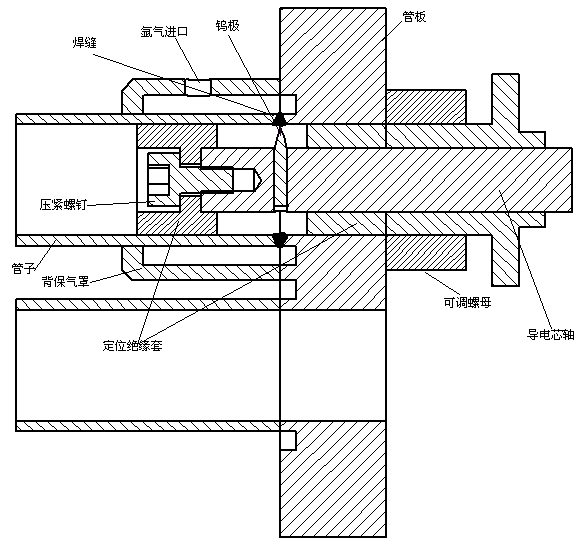
图2 内孔焊机结构组成
2 内孔焊的优缺点
内孔焊的优点:(1)消除了端部焊的缝隙,提高了抗间隙腐蚀和抗应力腐蚀能力;(2) 内孔焊是一种全焊透的接头型式,其抗振动疲劳强度高,能承受高温、高压;(3) 接头开孔处应力集中小,不易产生接头根部裂纹;(4)对接接头可以进行内部无损探伤,焊缝内部质量可得到监督和控制,提高了焊缝的可靠性;(5)内孔焊的施焊空间虽然很小,但易于实现自动化。
内孔焊虽从结构上优于端面焊,但也存在着缺陷:(1)内孔焊要求管板的加工精度和装配精度很高,提高了设备的造价;(2)要求采用专用焊接设备和自动化程度很高的焊接技术;(3)焊缝出现不合格时,返修十分困难。
3 内孔焊在苯乙烯装置三联换热器上的应用
三联换热器是苯乙烯装置的关键设备之一,其中E-2002进料/出料换热器其工作条件苛刻,壳程入口温度192℃ ,出口温度为540℃,管程入口温度583℃,出口温度385℃,该设备入口高温端管板与换热管的连接采用内孔对接焊。
以前国内大型苯乙烯装置中三联换热器均为引进,近几年投产的苯乙烯装置设备逐步实现了国产化,但是三联换热器国产化后运行的不是很好,有不少装置运行一段时间后三联换热器高温端固定管板与列管内孔焊的部位出现了泄漏,成为制约苯乙烯生产的瓶颈。
分析内孔焊出现泄漏的原因有以下几点:
(1)内孔焊接头形式选择不对。设备管程与壳程存在着较大的温度差,两者的热膨胀量存在很大的差别,如果设备膨胀量不能满足管、壳程的膨胀差,将会导致管板与列管焊接处出现裂纹,设备失效。
(2)焊接工艺不合理,影响着焊接质量。由于换热器列管内径较小,受操作技能的限制,以往只能采取熔化焊(不填丝),造成该处焊缝的强度等明显弱于换热管本身,留下了隐患,事实证明多数过热器的故障都是该处焊缝断裂引起的。
(3)内孔焊国产化设备精度水平有限。内孔焊焊接设备有很高的要求,国内自己研制的内孔焊的设备在精度上焊接质量上还是与国外设备有差距,导致焊接质量不受控。
(4)列管与管板孔的对接也很重要,一定要保证管子与管孔的同心度,管板加工精度不够影响焊接质量。
(5)管头焊缝检验管控难度大,内孔焊在外面无法观察到其焊接效果,检测方法制约焊接质量的好坏。
4 苯乙烯三联换热器内孔焊的优化改进
吉林石化公司转型升级项目60万吨苯乙烯装置三联换热器采用 Badger工艺,设备为立式,分为三段:上段为进料/出料换热器E-2002,中段为蒸汽发生器E-2003,下段为进料蒸发器E-2001,设备直径4368mm,总长40.73米,总重646吨,进料/出料换热器E-2002上管板与列管采用的是内孔焊。国内以往制造的三联换热器多为中小型装置,制造60万吨苯乙烯装置三联换热器在国内还是首次,为了制造成功,制造厂与外方专利商多次交流,结合以往经验教训,在内孔焊的结构、焊接工艺等方面进行了优化和改进,试件得到了外方专利商的认可。
4.1 内孔焊管板孔结构的选择
为保证焊接接头全焊透且能满足RT探伤要求,经过比较,选择了如图3所示的全焊透结构。
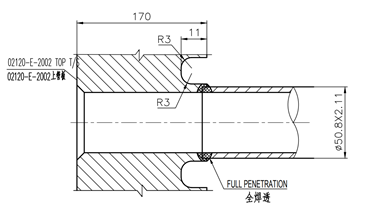
图3内孔焊管板孔结构
该内孔焊管板孔由4部分组成:通孔、应力释放槽、凸环和定位台。通孔的直径需要考虑与换热管的内径差、焊机机头的尺寸,其决定了焊接接头是否成为对接形式,焊枪芯轴能否穿入和顺利抽出;应力释放槽的作用是释放焊接后焊缝产生的残余应力;凸环既是限位台,防止换热管径向窜动,又是焊接垫板,焊接完成时完全熔入焊缝,形成单面焊双面成型的对接接头。经试验凸台厚度0.5mm的焊接成功率最高,且焊接工艺较合理,可以充分发挥焊机功能,配套设施比较简约。
4.2 管板孔加工刀具的选择
管板孔的加工,采用CNC数控加工中心,确保加工精度。为了加快管板孔加工速度,一次成型最好。在复合钻铰刀的基础上增加应力释放槽和沉台加工刀具,实现孔的一次成型,不用换刀,管板孔各个部分之间同轴度提高。加工后的管板见图4。
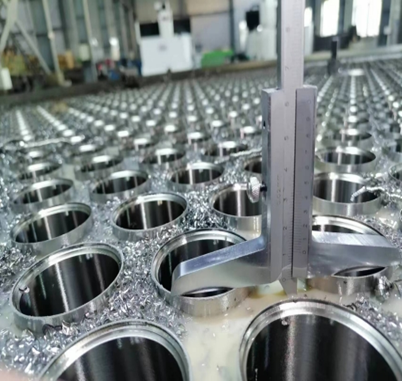
图4 加工后的管板
4.3焊接工艺的确定
内孔焊的焊接是自动化程度较高的技术,为了吸取兄弟单位内孔焊管头运行一段时间后出现的泄漏问题,我们对焊接工艺进行了深入研究和大量的焊接工艺试验,最后确定合理的焊接工艺参数,制定了相应的“内孔焊工艺规程”。众所周知,铁素体对降低焊缝裂纹和微裂纹倾向是有益的,而且能提高焊缝强度,当然在某些介质中,铁素体对产品的耐腐蚀性会有害,因此要适当控制熔敷金属铁素体含量十分必要。对304H材质的焊缝要确保焊缝熔敷金属铁素体含量为3-7FN,对提高热稳定性和抵抗热裂纹是有益处的,因此本次换热管与管板凸台的对接焊缝采用钨极氩弧焊自熔+填丝焊的焊接工艺,同时引进了法国POLYSOYD深孔填丝焊机。焊接后该处焊缝强度不小于换热管本身,大大增强了其可靠性。按外方专利商技术要求,我们进行了焊接工艺评定,对评定试件焊接接头进行了射线检测,并对焊缝进行了外观、厚度、拉脱强度等项目的检测,其结果均满足外方专利商技术要求。
4.4 严格控制焊接过程
内孔焊质量控制要点有6个:(1)换热管与管板对界面要严格保证无间隙; (2)换热管与管板对界面及周边要保证清洁,无油污等污染,换热管内壁端部10~20mm抛光处理;(3)控制好钨极对中不得偏离焊缝,同时控制好间隙,导电轴芯和钨极组装后,焊机按照焊接工艺反复模拟试验,并修正焊接参数,以确保达到最佳焊接效果;(4)管头的焊接宜以列为单位从中间向外依次焊接,每排焊完之后立即逐根进行检测;(5)焊接参数,包括电流大小,热输入量,焊接速度,焊接方向和顺序等,必须严格按照焊接工艺文件执行;(6)焊缝成形应美观、无气泡、无鼓包、无过度氧化等明显缺陷,见图5焊接成形示例。
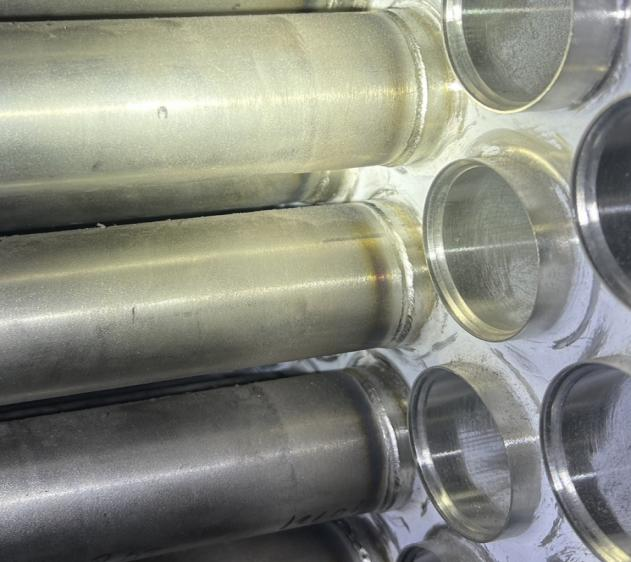
图5 内孔焊管头焊缝
4.5 管头焊缝检验管控
内孔焊的管头进行RT检测难度较大,国外已研制出内孔焊射线探伤的相应设备,并已掌握了上述检验技术,国内还未完全解决内孔焊接头的射线探伤的关键问题,主要依靠严格控制焊接规范参数,保证焊接装配精度,以及外观检查、着色、水压试验、氦气泄漏试验和试样性能试验来保证焊缝质量。本次苯乙烯装置三联换热器内孔焊引进国外射线探伤设备,对换热器内孔焊接头进行RT抽检,检测比例为10%,经评审一级片率达98%以上。另外对焊缝表面还进行了100%PT检查,一级合格,没有发现任何表面质量问题。之后根据设计要求,将E-2002壳程充氦气到试验压力0.065Mpa,对管板管头进行氦气渗漏试验,泄漏标准值为不大于1.0×10⁻⁶Pa.m3/s,保压30分钟后,泄漏量为3.78×10-10 Pa.m3/s,符合设计要求。
5 结论
通过采用合适的焊接工艺参数及焊接措施,解决了内孔焊的焊接问题,顺利完成了三联换热器的制造,结果满足外方专利商技术要求。内孔焊作为一种新的管与管板连接形式,可有效解决管与管板接头的应力腐蚀问题,随着制造与检验技术的发展,内孔焊接技术必将在大型三联换热器国产化的制造中得到更加广泛的应用。
参考文献
[1]秋恩哲.管与管板内孔焊接及应用[J].管道技术与设备,1999,6(3):16一18。
[2]黄旭升.内孔焊技术在换热器制造中的应用[J].焊接,2006,12:45-49。
[3]赵瑞辉,张连伟,许明霞,等.浅淡换热管与管板内孔焊技术[J].化工装备,2013,1(1):12—16。
[4]王婷婷.管壳式热交换器管板与换热管连接接头的设计与制造[J].石油化工设备,2016,45(5):45—48.
作者简介:李波(1971-),男,吉林市人,中国石油吉林石化公司化肥厂一级工程师,现主要从事设备技术管理工作。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
