
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:针对乙烯裂解装置 Z&J 双闸板大阀阀体密封面在高温焦炭颗粒冲刷下产生的冲蚀、裂纹问题。本研究通过系统分析损伤特征与失效机理,优化了以司太立合金堆焊为核心的修复工艺。实际应用数据表明,修复后的阀门使用寿命可延长4 年,研究成果为同类设备的高效修复提供了技术参考。
关键词:乙烯裂解;双闸板阀门;密封面修复;司太立合金;冲蚀磨损;热疲劳裂纹
引言
Z&J双闸板阀是乙烯裂解装置的关键设备,其密封性能直接影响装置运行效率。由于阀门长期处于高温(400–600℃)、高压(2.5–4.0MPa)及含焦炭颗粒(3–5%)的恶劣工况中,导致密封面出现冲蚀凹坑(深度0.5–3.0mm)和网状裂纹(最长50mm),严重威胁装置安全。
目前,国内外研究主要聚焦于新材料(如激光熔覆)和工艺优化(如等离子堆焊),但对大型双闸板阀在裂解气工况下的修复技术研究仍不足。本研究结合失效机理分析,优化了从预处理到精密研磨的全流程修复工艺,显著提升了修复效率与经济性。
1 故障特征与失效分析
1.1 典型损伤形貌
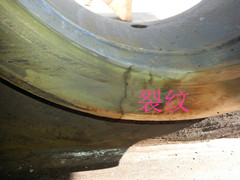
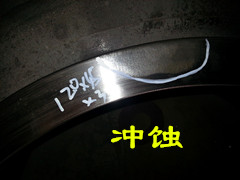
(1)冲蚀损伤:如图1所示,可以清晰地看到,密封面呈现出具有明显方向性的凹坑,其深度范围在 0.5 - 3.0mm 之间,并且凹坑的分布展现出显著的流向特征。通过能谱分析技术对损伤区域进行检测,结果显示该区域存在明显的 C 元素富集现象(C 元素含量高达 12.5wt%),这一检测结果有力地证实了焦炭颗粒在高速气流带动下对密封面产生的冲刷作用。
(2)热疲劳裂纹:如图2所示,裂纹在密封面上呈网状分布,其中主裂纹长度最长可达 50mm,仔细观察裂纹尖端,能够发现明显的氧化特征。进一步通过金相分析手段对裂纹进行研究,结果表明裂纹是沿着原始堆焊层的枝晶间进行扩展的。
| 
|
图1.阀体密封面冲蚀 | 图2.阀体密封面疲劳裂纹 |
1.2 失效机理
通过对阀门损伤形貌的深入分析以及对实际工况的模拟研究,确定了导致阀门失效的主要机理如下:
(1)微切削磨损:焦炭颗粒具有较高的硬度(HV1200),在高速气流的强劲带动下,其对密封面(硬度 HV800)会产生微切削作用。经过精确计算,单个焦炭颗粒的冲击能量可达 10⁻⁵J,在长达 4 年的运行过程中,累计冲击次数超过 10¹² 次。如此频繁且具有一定能量的冲击,使得密封面逐渐被磨损,进而影响阀门的密封性能。
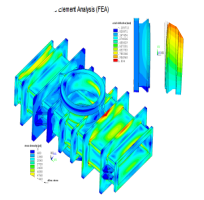
(2)热机械疲劳:阀门在每次开启和关闭的过程中,会产生热应力循环(Δσ = 320MPa),这种周期性的热应力作用导致阀门材料产生疲劳损伤。通过有限元分析对密封面进行模拟,结果显示密封面边缘的等效应变幅值 Δε = 0.35%,这一数值远超材料本身的疲劳极限,从而加速了阀门的失效进程,如图3所示:
| 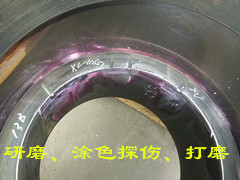 |
图3.热应力有限元分析模拟图 | 图4.渗透检测及打磨图 |
(3)高温氧化:对裂纹内壁进行检测,发现其氧化层厚度达到了 20μm,这一现象充分表明,在高温环境下,阀门材料与氧气发生化学反应,形成氧化层,而氧化层的存在进一步加速了裂纹的扩展,对阀门的结构完整性造成了严重威胁。
2 修复工艺开发与应用
2.1 工艺流程优化
基于对阀门失效机理的深入理解与分析,本研究开发了一套科学合理的修复工艺流程,具体流程如下:
(1)预处理:采用喷砂工艺(选用 Al₂O₃磨料,粒度为 80 目)对阀门表面进行彻底清洁处理,以确保表面清洁度达到 Sa 3.0 及以上。
(2)缺陷检测:如图4所示,,组合使用渗透检测(PT)和超声波检测(UT)两种检测技术,通过这种联合检测方式,能够确保阀门内部的缺陷被完全检出,避免遗漏任何潜在的安全隐患。
(3)缺陷去除:运用 R≥3mm 的过渡打磨方法,对存在缺陷的部位进行精细打磨,有效地消除因缺陷而产生的应力集中问题,达到堆焊修复条件。
(4)堆焊修复:经过严格的筛选与性能测试,司太立 6 号合金具有卓越的综合性能,其性能参数如表 1 所示,优选司太立 6 号合金作为堆焊材料。
表1 性能参数表
性能指标 | 测试值 | 测试标准 |
硬度 | HRC 42-45 | ASTM E18 |
耐磨性 | 0.12mm³/N·m | ASTM G65 |
耐蚀性 | 0.025mm/a | ASTM G31 |
(5)精密加工:采用 “粗镗 - 半精磨 - 精研” 三级精密加工工艺,对堆焊后的阀门进行精细加工,使最终的表面粗糙度 Ra≤0.4μm,满足阀门高精度的密封要求。
2.2 关键技术突破
(1)变形控制:应用“对称分段 + 间歇冷却” 焊接工艺。在实际焊接过程中,通过将焊接区域进行合理的对称分段,然后逐段进行焊接,并在每段焊接完成后进行间歇冷却,将阀门的变形量控制在 0.1mm/m 以内,地保证了阀门修复后的尺寸精度和结构稳定性。
(2)残余应力管理:采用 200℃、保温 2 小时的热处理工艺对阀门进行整体处理,残余应力从780MPa降至350MPa。,有效降低了残余应力对阀门性能的不利影响,提高了阀门的使用寿命和可靠性。
(3)质量保障体系:建立了四级检验制度,包括工序自检、专检、联检和终检,关键参数合格率100%。
3 修复效果评价
(1)密封性能:采用氦检漏方法对阀门的密封性能进行检测,检测结果显示氦检漏率≤1×10⁻⁶ Pa·m³/s,这一指标远远优于 API 598 标准 10 倍,充分表明修复后的阀门具有卓越的密封性能,能够有效防止介质泄漏。
(2)强度性能:在 1.5 倍设计压力下,对阀门进行保压测试,保压时间 30 分钟无泄漏。
(3)使用寿命:跟踪12个月无异常,预测寿命达4年,大大提高了设备的运行稳定性和可靠性。
(4)经济效益分析:修复成本为新阀门的30%,工期缩短60%。
4 结论
(1)Z&J 阀门的失效是焦炭颗粒冲刷、热机械疲劳和高温氧化等多种因素共同作用的结果,其中裂纹扩展呈现出明显的氧化疲劳特征。
(2)本研究开发的司太立合金堆焊修复工艺,通过实施严格的变形控制和残余应力管理措施,能够有效地恢复阀门的性能,使其满足装置的运行要求。
参考文献
[1] 吴佑寿. 等离子堆焊技术应用 [M]. 北京:化学工业出版社,2018.
[2] API 598. Valve Inspection and Testing[S]. 10th ed. API, 2021.
[3]Wang M, et al. Erosion - corrosion of Stellite alloys[J]. Wear, 2020, 452: 203 - 215.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
