
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘 要 丛式井在油田开采过程中面临诸多难题,井眼轨迹复杂致使管杆偏磨严重,影响油井生产和经济效益。本文聚焦H油田丛式井偏磨问题,剖析偏磨原因,介绍针对性治理技术、现场试验及效果评价,为解决类似问题提供参考。
关键词:丛式井;偏磨;综合治理
引言
在石油开采领域,丛式井凭借诸多优势得到了广泛应用。但丛式井的管杆偏磨问题,却成为阻碍油井正常生产的一大难题。因此,深入研究并有效解决H油田丛式井偏磨问题,对保障油田高效生产、提升经济效益意义非凡。
1 油田井筒偏磨现状分析
H油田2024年可对比检泵312井次,其中存在偏磨179井次,占检泵总井数的57.4%(见图1-1),与2023年对比偏磨因素下降11.6%,长期治理成效初显。2024年偏磨共计160口井,总液量445m3/d、油量180t/d,占检泵井总产油量的49%。
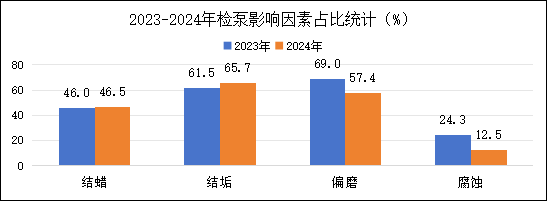
图1-1:2023—2024年检泵影响因素占比统计
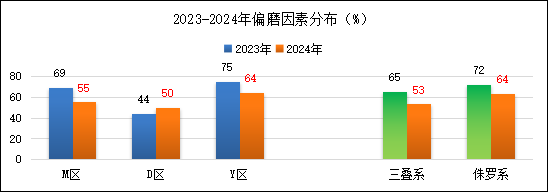
图1-2:2023—2024年偏磨因素分布(%)
经分析发现,偏磨在不同区域呈现出明显差异。以侏罗系为主的Y区偏磨情况最为严重高达64%,是重点治理区域(见图 1-2)。通过统计大量井数据,偏磨严重的位置主要集中在井斜、方位角变化较大的“C型井段”(见图 1-3)。依据C井段的特征参数和数量,可将偏磨井细致划分为三类:Ⅰ类井含有1个C 型井段,偏磨程度一般;Ⅱ类井含有2个C型井段,偏磨较为严重;Ⅲ类井含有3个及以上C型井段,偏磨极其严重。这种分类方式有助于更精准地评估偏磨状况,为后续制定针对性治理措施提供有力依据。
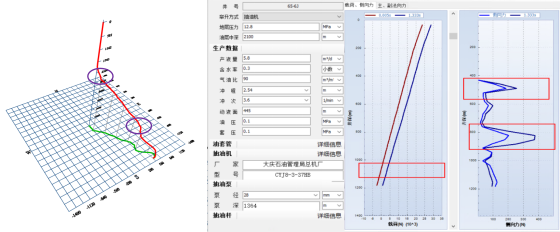
图1-3:“C型井段”示意图
2 偏磨原因深度分析
2.1 井眼轨迹影响
井眼轨迹复杂是导致管杆偏磨的关键因素之一。在定向井和水平井中,管杆在井内会受到重力、摩擦力、侧向力等多种力的共同作用。尤其是在“C型井段”,井斜和方位角的急剧变化会使管杆受到的侧向力显著增大,从而加剧管杆之间以及管杆与井壁之间的磨损。在H油田丛式井中,大部分定向井的造斜段由于井眼弯曲,使得杆管偏磨问题更加严重。
2.2 油管失稳弯曲
抽油机下冲程时,油管上任意一点所受合力向下,油管处于拉伸状态,此时一般不会出现杆管偏磨现象。而上冲程时,油管内部压力作用是导致油管失稳的主要原因,致使油管产生弯曲。具体说,活塞上行过程中,油管下端受力方向向上,对于动液面低或者供液不足的井,柱塞两端的压差较大。若油管没有锚定或尾管加重配比不合理,油管中和点以下的管段会因卸载而发生弹性收缩,从而引发杆管偏磨现象。轴向载荷受泵径、生产参数影响较大,在轴向力的作用下,中和点以下的油管极易发生弯曲。根据最大轴向油管载荷计算公式(2-1)可知,降低冲程与冲次的乘积(S×n)、或者减小泵径D,能够减小这种轴向力的作用,有效降低油管弯曲程度,减轻偏磨问题。
最大轴向油管载荷为:
Fmax= 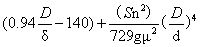 (2-1)
式中:D—抽油泵柱塞直径,mm;
δ—柱塞与衬套半径上的间隙,mm;
S—冲程,m;
n—冲次,min-1。
g—重力加速度,g=9.807m/s2;
µ—流量系数,无量纲。
2.3 抽油杆柱失稳弯曲
机采井上冲程时抽油杆上任意一点所受合力方向向上,抽油杆处于拉伸状态,不存在螺旋弯曲,不会出现杆管偏磨现象,其受力分析见公式(2-2)。但在下冲程时,抽油杆上各点受力情况复杂且不断变化,见公式(2-3),中和点以上抽油杆处于拉伸状态,中和点以下抽油杆受向上的阻力作用,处于受压弯曲、螺旋打扭状态。下冲程运动刚开始时,抽油杆上存在向上的惯性力,受此影响杆柱变形与偏磨现象常出现在抽油杆中性点以下,这也是抽油杆断脱事故多发生在底部的原因。对于快冲次的高产井、低含水井、三次采油的聚合物见效井、结蜡井、结垢井等,由于摩擦阻力和采出液粘度等多种因素的影响,柱塞泵在下冲程时阻力逐渐增大,抽油杆弯曲变化程度增加,进而加剧了杆管偏磨程度。因此,降低冲次,采取长冲程、慢冲数的工作参数可以降低偏磨;同时根据不同产状、含水、是否下内衬管等状况,有针对性的优化加重杆配比也可以起到降低偏磨的作用。
抽油杆上、下冲程所受合力分析:
上冲程: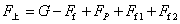 (2-2)
下冲程: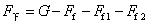 (2-3)
G:抽油杆柱重力, ,m是抽油杆柱质量,g是重力加速度;
Ff:液体对抽油杆柱的浮力, ,ρ是井内液体密度,V是抽油杆柱排开液体的体积;
Fp:活塞上的液柱压力, ,p是泵口处液体压力,Ap是活塞截面积;
Ff1:抽油杆柱与液体的摩擦力, ,μ是抽油杆与液体间的摩擦系数,S是抽油杆与液体间的接触面积,υ是抽油杆与液体间的运动速度;
Ff2:抽油杆柱与油管的摩擦力, ,μ′是抽油杆与油管间的摩擦系数,N是抽油杆柱对油管的正压力,其大小与井斜角、抽油杆柱的弯曲程度等因素有关。
2.4 振动效应
机采井正常生产时,抽油杆柱变速运动过程中存在纵向、横向和扭转振动,振动使抽油杆柱与油管柱的接触力增大,接触点数增多,加剧杆管偏磨。泵挂相同的情况下,冲程、冲次较大的情况下,振动幅值和频率增加,偏磨问题会更加严重。
3 偏磨综合治理技术
综合研究管、杆、机、液等影响因素,针对不同偏磨原因采取针对性治理措施,秉持“以防为主、防治结合”的技术理念,全面考虑抽油机工况对偏磨的影响,最大程度降低油管受压弯曲、油杆失稳变形、采出液量变化对偏磨的影响。形成了一套以高分子内衬管为主的防偏磨技术体系,涵盖“内衬管+斜筋扶正器 +喷焊接箍+导向接头+加强改良泵”、精细注采调控和智能间抽技术等。
3.1 内衬油管技术优化
应用杆管偏磨机理3D模型,深入研究机采井运行规律。采用多因素综合法确定中和点的位置变化,以此为依据优化防偏磨方案(见图 3-1)。优选耐磨性为普通油管4-7倍,且具备良好防垢、耐腐蚀性的“高分子内衬油管”。该油管能有效减少管杆之间的摩擦,平均使用寿命可达5年,可将偏磨严重、高频检泵井的检泵周期从3个月延长至1年以上。对于井斜较大的油井,采用加长尾管完井方式,也可降低油管的伸缩弯曲度。
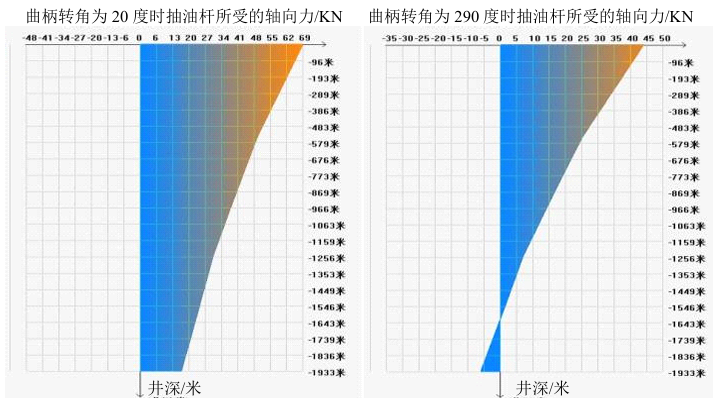
图3-1:上、下冲程轴向力分布图
3.2 扶正器与接箍技术改进
Ⅰ类偏磨井实施杆间扶正器、优化注塑抽油杆技术,2024年实施475井次,其中杆间扶正器280个、三扶杆3.6万米、二扶杆6.9万米;Ⅱ类偏磨井除实施高分子内衬油管累计3.6万米外,配套防偏磨接箍等57口井;Ⅲ类井偏磨井实验无杆泵采油技术1口。
斜筋扶正器与轴线成倾斜夹角15°,与直筋扶正器相比和油管的接触面积大幅增加,能更好地解决油管被磨成直槽的问题。抽油杆喷焊接箍采用喷焊工艺,在基体外表面制备一层镍基合金涂层,利用几种金属颗粒良好的自润滑性能、耐腐蚀性和耐磨性,更好地保护油管内壁;喷焊后的接箍硬度高、表面光洁度高,端面导角为R3,在上下冲程过程中,通过油管连接处的导向性良好;喷焊接箍增强了管杆的连接强度和耐磨性(见图 3-2),导向接头则有助于管杆在井内顺利下入并稳定运行。同时调整二级、三级扶正杆的配比组合,进一步提高扶正效果;每隔一次修井,添加一根抽油杆短节,调整抽油杆接箍位置,使油管磨损更加均匀,可延长油管使用寿命2倍以上。
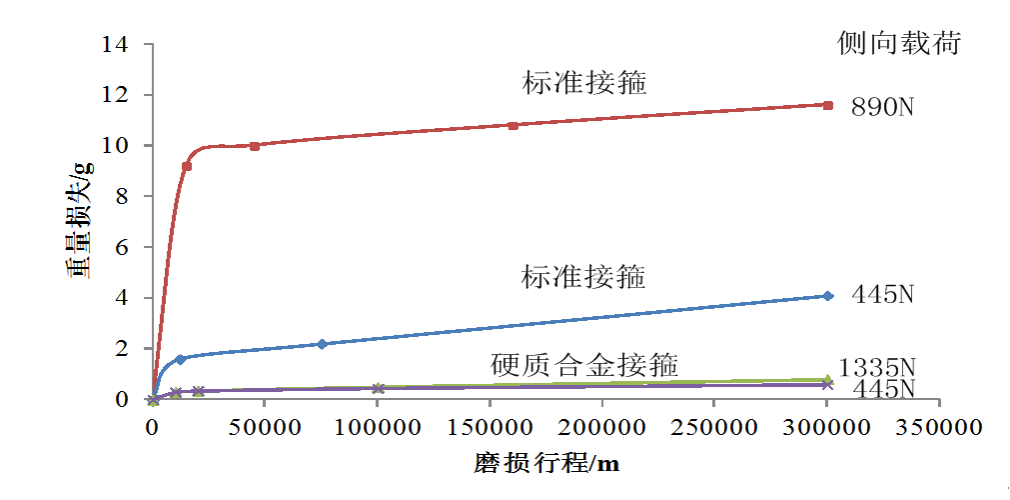
图3-2:喷焊接箍耐磨性能对比
3.3 加强改良泵技术
加强改良泵针对偏磨井的特殊工况进行了优化设计,有效提高了泵的可靠性和稳定性(见表 3-1)。一方面,对活塞结构进行改进,将活塞三叉处凡尔下移为双游动凡尔串联,并增大上部壁厚,同时将拉杆公扣改为母扣,连接强度大幅提升,柱塞上部疲劳周期从10-15个月提高至20个月,提升了1.3-2倍。另一方面,专用泵油流通道表面及附件经过纳米高分子喷涂处理后,防垢防腐能力增强,还具备一定的防蜡能力。
表3-1:抽油泵改良前后对比
项目 | 改进前 | 改进后 |
结构 | 柱塞出油为双阀罩结构 | 柱塞进油为双阀罩结构 |
出油阀罩出油槽为斜角 | 出油阀罩出油槽为水平 | |
拉杆一头镦粗,拉杆螺纹M16 | 拉杆两头镦粗,拉杆螺纹M18 | |
出油阀罩内孔Φ15 | 出油阀罩内孔Φ13 | |
工艺 | 柱塞零件普通碳素钢 | PTFE高分析材料防垢防腐涂层处理 |
柱塞连接螺纹有退刀槽 | 取消螺纹退刀槽 |
3.4 生产参数优化技术
精细注采调控技术依据油井的生产动态和地层能量补充情况,合理调整注采参数,优化间抽制度。对于低液量(0-1m3/d)供液差的油井,改为间开生产,并对D区、Y区等区域的油井进行控产,减少开井天数,降低管杆接触次数,避免干磨。同时,下调抽油机参数,M区部分低液量井换φ28小泵生产,增加泵沉没度,利用原油的润滑保护作用降低油管内壁磨损速度。应用智能间抽技术,实现系统提质增效工程“产量不降、能耗最低”的总体目标,选取单井日产液小于3m³、泵效低于30%的60口油井积极推广“云控智能间抽技术”。该技术借鉴边缘井智能控制模块的算法,编制间抽制度辅助决策程序,形成平台整体下发间抽策略的智能间抽模式,实现间抽井的群控智能间抽。通过优化生产参数,降低抽油杆的受力和磨损,有效减轻杆管偏磨。实施60口井平均节电32.9%,泵效提高8.1%,系统效率提高4.3%。
4 现场试验与效果评估
在H油田挑选了多个具有代表性的区块开展现场试验,重点应用高分子内衬油管、优化后的扶正器和接箍等治理技术。共应用高分子内衬油管39口,规格为φ28mm加强型抽油泵225台。在试验过程中,对油井的生产数据进行实时监测和分析,包括产液量、产油量、含水、泵效、管杆磨损情况等。同时,密切关注油井的运行状况,根据现场反馈的问题,及时调整和优化技术方案,确保治理技术的有效性和可靠性。
5 实施效果评价
实施综合治理技术后,取得了显著成效,2024年检泵偏磨井次占比同比下降11.6%就是最好的佐证。检泵周期延长了42天,有效减少了因管杆偏磨、结垢腐蚀和结蜡导致的检泵作业次数40井次,降低了维护成本,提高了油井的生产时率,减少了隐形降产、修井占产。累计降本控费 588 万元,其中包括节约的检泵费用、设备维修费用以及因提高生产效率带来的经济效益(其中单井检泵作业费用、更换管杆泵节约7.96万元;每口井隐形降产及修井占产10天,产量2.5t/d;原油价格按最新72美元/桶、人民币汇率按最新7.2计算)。
此外,综合治理技术的应用提升了油井的生产稳定性,减少了因设备故障导致的停产时间,为油田的持续稳定生产提供了有力保障。
6 结论与展望
本研究针对H油田丛式井偏磨问题进行了深入探究,通过优化偏磨综合治理技术,取得了良好的治理效果。然而,随着油田开发的持续推进,油井生产条件可能发生变化,新的问题也可能出现。因此,需要持续关注油井生产动态,不断优化和完善综合治理技术,以适应油田发展的需求。
未来,可进一步加强对管杆材料、表面处理技术以及智能监测系统的研究,提升管杆的性能和可靠性,实现对油井偏磨问题的实时监测和精准治理。同时,结合大数据、人工智能等先进技术,对油井生产数据进行深度挖掘和分析,为综合治理技术的优化提供更科学的依据,推动油田开采技术不断进步,实现油田的高效、可持续开发。
参考文献
罗英俊,万仁溥. 采油技术手册.北京:石油工业出版社,2005年。
樊金侠等. 抽油柱塞开口阀罩断裂原因分析及改进措施.石油矿场机械,2011年。
中国国家标准化管理委员会. 石油天然气工业 钻井和采油设备 往复式整筒抽油泵: GB/T18607-2017,北京:石油标准出版社,2017年。
郑宏婧,基于华北油田机采井内衬油管技术的应用与评价,工程硕士论文,2017年。
第一作者简介:邢杨梅(1975-),女,汉族,西南石油学院(现西南石油大学)石油工程专业,现任环庆采油厂油田开发高级工程师。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
