
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:随着社会建设工作的推进,落实节能减排意识已经成为各行业的重要管理目标。而考虑到电石行业的生产作业不仅存在能耗较高等问题,部分工序的碳排放量也较大,电石企业要结合电石生产工艺的特点,以追求降碳效益为目标,研发余热回收新工艺。以此通过电石生产过程中能耗的降低与污染问题的减少,在提高电石企业生产效率的同时,加强节约意识在电石行业中的落实。基于此,本文对电石净化系统余热回收新工艺与降碳效益进行了简要的论述。
关键词:电石生产净化系统;余热回收;降碳效益
引言:电石是化工、冶金等领域的重要原料,其生产过程中需将石灰与焦炭在1800-2300℃的高温下反应生成电石,同时产生大量高温烟气(温度800-1000℃,主要成分为CO)。传统工艺中,烟气经降尘降温后多作为燃料使用,其携带的大量热能未被回收,造成严重的能源浪费,基于此,在节能型社会建设目标的指引下,电石企业要重视对电石净化系统余热回收新工艺的研究,并深入分析其降碳效益。
现有余热回收技术存在显著不足,工艺复杂,输送成本高、应用范围有限,实际回收效率低,且换热成本较高。
针对电石生产过程中高温烟气余热未有效回收、热能利用率低的问题,本研究设计了一种三级串联式电石烟气余热回收系统。系统通过第一、第二、第三回收装置的串联设置,结合环形管-竖管结构的换热单元,实现了烟气热量的逐级高效回收,并将热能转换为过热蒸汽。与现有技术相比,该系统显著提升了热能回收率(可将烟气温度从800-1000℃降至240-270℃),且换热成本低廉,为电石生产的能源高效利用提供了新方案。
1 电石生产净化系统余热回收及节能降碳的应用途径
1.1 技术背景
电石(碳化钙,CaC₂)工业诞生于19世纪末,其生产核心采用电热法工艺,至今仍为主要技术路线。基本原理是在埋弧式电石炉内,通过电阻电弧产生的高温(1800-2200℃),使石灰(CaO)与焦炭(C)发生还原反应,生成电石(CaC₂)并副产一氧化碳(CO),反应式为:CaO+ 3C=CaC₂+ CO。反应过程中需大量热能输入,电石生产中会产生大量的高温烟气,烟气中CO的浓度能够达到80%。电石生产企业通常采用干法净化的方式对烟气降温除尘,最后收集洁净的烟气用于工业燃料或化学原料。
1.2电石生产节能降碳的应用途径
1.2.1烟气中CO的应用
CO作为可燃气体,其燃烧反应式为2CO+O₂=2CO₂(ΔH=-566kJ/mol),每摩尔CO完全燃烧可释放约283kJ热量。将CO引入专用余热锅炉燃烧,可将化学能转化为热能,可直接用于发电、烘干原料(如焦炭)。
烟气中的氰化物(如HCN)在800℃以上高温环境下会发生分解反应(2HCN+3O₂=2CO₂+N₂+2H₂O),氰化物去除率可达90%以上,显著降低后续烟气净化系统的处理负荷,避免二次污染。
1.2.2 烟气中含碳除尘灰的应用
在生产作业中,烟气中通常会含有大量的粉尘。每生产1吨电石约产生50kg的电石炉除尘灰。其主要成分为CaO、C、SiO2、Al2O3、Fe2O3、MgO等物质,具有粒度极细、比重轻、粘性大、不易溶于水等特性,且含有碳、磷、硫等物质,与空气接触后易自燃,存在极大的安全隐患,难以直接利用,大部分企业采用露天集中堆放,不仅占用大量土地,而且会造成严重的扬尘,并对土壤造成一定的污染。
因除尘灰通常含有25%左右的炭粉,可作为燃料替代部分燃煤。当前电石含碳除尘灰的应用已从传统填埋转向燃料替代、建材利用等循环经济模式,国内大部分企业将除尘灰通过密闭除尘设施收集,采用气力输送技术将其与煤粉掺配后送入烘干窑炉膛燃烧,用于烘干电石生产所需原料。以200万吨/年电石生产能力计算,每年可节约炭粉1.8万吨,折标煤1.75万吨,减排废渣10万吨。
电石炉除尘灰与煤粉燃烧后产生的炉渣,一般其CaO>45%以上,可做为钙质原料引入水泥生料,作为水泥原料使用。但电石除尘灰中高含量的MgO是水泥生产中的有害成分,影响的水泥熟料的强度,生产过程中要严格控制其含量,而在水泥煅烧时添加适量的MgO对生产操作有利,能降低熟料液相生成温度,增加液相数量,降低液相粘度,增加液相表面张力,有利于熟料形成和结粒,也有利于C3S的生成,还能改善熟料色泽。
综上所述,在电石生产过程中,对副产CO及除尘灰进行科学的资源化利用,具有多重显著价值,从生产端看,CO可作为燃料用于发电,也可捕集纯化制甲醇、合成氨等化工产品,将除尘灰作为原料回配入炉等技术手段,可降低原料消耗20%-25%,减少焦炭使用量,可直接降低吨电石综合能耗,从环保端看,可减少CO无组织排放,同时避免除尘灰堆存造成的粉尘污染及重金属渗透风险,从产业发展端看,这种循环利用模式推动企业从单一电石生产向"电石-化工"联产转型,促进企业技术装备升级,助力行业向绿色低碳、资源高效利用的可持续发展路径迈进,为电石行业碳达峰、碳中和目标实现提供重要技术支撑。
2电石生产净化系统余热回收新工艺的设计
2.1 工艺原理
由于电石炉烟气中的CO浓度较高,因此,在以往的电石净化系统中,电石企业均开始重视对烟气的回收与利用[1]。但由于忽略了烟气的高温特点,部分企业只是采取降温降尘措施后,对CO作为燃料使用,确忽视了对高温烟气中热量的回收利用,造成可回收资源的明显浪费。基于此,为实现电石生产净化系统余热回收的利用,设计净化系统余热收装置,开发热量的创新应用途径。
在电石生产净化系统中,运用三级回收装置。各回收装置间通过烟气管线相连,烟气进口设置在装置中上部,烟气出口设置在装置顶部,烟气管线伸入装置内部且延伸至装置锥部,装置内部设有换热管线,借助换热单元与循环水池将其中的热量转化为过热蒸汽,整个装置即实现降温除尘的效果,又实现了整个降温过程的热量回收。
2.2系统简介
本次设计的电石烟气余热回收系统能够回收高温烟气中的热量,并将回收的热量转换为过热蒸汽。借助该系统不仅可以提升热能回收率,而且能够提升电石生产能源的利用率,显著降低换热成本。
电石烟气余热回收系统主要由电石炉、烟气管线及三级回收装置(第一回收装置、第二回收装置、第三回收装置)组成。其中,电石炉与三级回收装置通过烟气管线依次串联连接。
各回收装置的结构设计如下:顶部设有烟气出口,中上部设有烟气进口,内部均配置换热单元,各换热单元通过换热管线相互连通。换热单元采用环形-竖管组合结构,具体由两个平行设置的环形管及若干连接于两环形管之间的竖管组成——环形管与竖管相互连通形成换热通道,管内流通换热介质,换热单元的进口和出口分别设置于两个环形管上。
为提升换热效率,烟气管线的出口端延伸至回收装置内部,且管口位于换热单元下方,通过延长电石烟气在回收装置内的停留时间,实现烟气与换热单元的充分热交换,有效回收烟气热量。
系统换热管线的连接逻辑如下:
第三换热单元的出口与第二换热单元的进口之间设有汽水分离装置;
汽水分离装置顶部通过换热管线连接至第一换热单元的进口;
第二换热单元的出口通过另一换热管线与汽水分离装置相连;
汽水分离装置配置液位检测装置,用于监测内部液位状态。
系统还设有循环水回路:循环水池与第三换热单元通过带加压泵的换热管线连接,循环水池与第二换热单元通过带补水阀的换热管线连接。此外,第三回收装置的烟气出口管线上配置温度检测装置,用于实时监测出气温度。
2.3实施方式
电石炉1产生的高温烟气通过烟气管线2依次输送至三级回收装置进行换热降温:首先进入第一回收装置4,与装置内腔设置的第一换热单元5充分换热;换热后的烟气经烟气管线2输送至第二回收装置7,与第二换热单元8再次换热;二次换热后的烟气继续通过烟气管线2进入第三回收装置10,与第三换热单元13完成第三次换热,最终将电石烟气温度控制在240-270℃范围内。
各回收装置的换热单元均采用统一结构设计:由两个平行设置的环形管17(底部为进口环形管,顶部为出口环形管)及若干竖管18组成,竖管18均匀分布于两环形管之间且相互连通,管内流通换热介质(循环水)。其中,竖管18长度相等、间距均匀,环形管17截面积大于竖管18截面积,以优化介质流动效率。
循环水由循环水池12供应,经加压泵11驱动进入换热管线6,具体流程如下:
循环水首先进入第三回收装置10的第三换热单元13,与高温烟气换热后输出;换热后的循环水进入汽水分离装置15进行气液分离:分离后的液态水通过管线返回第二回收装置7的第二换热单元8,与烟气二次换热后再次进入汽水分离装置15;分离出的蒸汽则通过顶部管线输送至第一回收装置4的第一换热单元5,与初始高温烟气换热(将低温蒸汽转化为高温蒸汽)后输送至下一工段。
关键控制机制
液位连锁控制:汽水分离装置15配备液位检测装置16,与补水阀9联动。当液位低于设定值时,补水阀自动开启,向第二换热单元8补充循环水;液位达标后,补水阀自动关闭。
温度连锁控制:第三回收装置10出口管线上的温度检测装置14与加压泵11联动。若检测到烟气温度高于270℃,加压泵自动提高运行频率以增大循环水量,加速降温;若温度低于240℃,则降低频率减少循环水量,确保烟气温度稳定在工艺要求区间。
粉尘处理
高温烟气含大量粉尘,换热过程中部分颗粒物因重力沉积于各回收装置(第一、第二、第三回收装置)底部的圆锥体区域,沉积的粉尘通过圆锥体底部卸灰口的卸灰阀3定期排出。
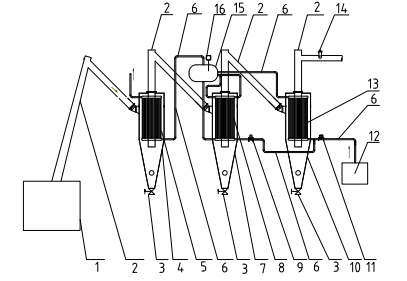
图1 余热回收装置结构示意图
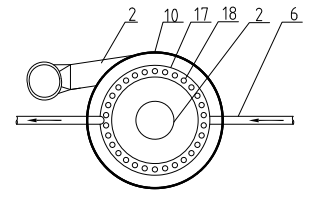
图2 第三回收装置俯视图
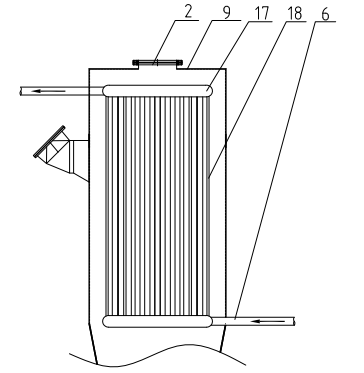
图3第三回收装置立面图
1电石炉,2烟气管线,3卸灰阀,4第一回收装置,5第一换热单元,6换热管线,7第二回收装置,8第二换热单元,9补水阀,10第三回收装置,11加压泵,12循环水池,13第三换热单元,14温度检测装置,15汽水分离装置,16液位检测装置,17环形管,18竖管
3余热回收新工艺的降碳效益
3.1降低单位产品能耗,直接减少碳排放
电石作为高耗能行业,传统工艺存在余热利用不足的问题。通过显热回收、净化余热回收新工艺,可显著降低单位电石产品综合能耗。
《电石行业高耗能行业重点领域节能降碳改造升级实施指南(2022年版)》明确,推广电石显热回收及高效利用技术,能助力行业达到能效标杆水平(805千克标准煤/吨)。
3.2减少污染物排放,间接促进低碳发展
余热回收工艺常与烟气净化技术结合,在回收热能的同时降低污染排放,间接减少治理污染的额外能耗与碳排放。
3.3推动行业向绿色低碳转型
当前,我国电石行业通过余热回收等节能降碳技术的研发与推广,逐步改变高能耗、高污染的传统形象。截至2025年,行业单位产品综合能耗持续下降,能效标杆值已降至805千克标准煤/吨电石,电石生产净化烟气余热回收利用、炉体高效保温等技术的应用,助力企业形成绿色循环发展新格局。
电石生产净化余热回收新工艺通过提升能源利用效率、减少污染物排放及推动行业技术升级,在降低碳排放方面效益显著,是电石行业实现绿色低碳转型的关键技术之一。
结束语:
针对当前社会建设中能源紧缺与环境污染的双重挑战,节能减排已成为电石企业生产优化的关键方向。具体到电石净化系统运行场景,其高温工艺特性与含CO烟气的生成特点,要求技术人员需结合行业发展趋势与生产实际需求,重点推进两方面工作:一是深化余热回收工艺研究,通过技术创新提升高温电石及烟气余热的资源化利用效率;二是建立工艺改进与碳排放动态监测机制,在技术升级过程中同步跟踪排碳量变化,最终通过系统化的余热回收体系构建,实现电石行业能源利用效率的显著提升与污染排放的有效控制,推动绿色生产模式落地。
参考文献:
[1] 马涛,段树涛,曹智慧,等. 电石生产过程降低碳排放的措施研究[J]. 中国氯碱,2022(12):49-53.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
