
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:随着数字信息技术的不断革新以及国家对绿色节能理念的大力倡导,道路施工也在不断探索基于信息化和数字化技术的新型施工工艺和工法,以获得施工的便捷性、时效性,达到了意想不到的效果。本文结合长深高速G25某路段沥青路面平整度修复工程的施工案例,撇弃传统施工工法,首次创新性的应用了基于3D变量铣刨系统的数字化施工技术,不仅达到了既定的平整度IRI指标,同时节省了沥青材料的使用以及摊铺压实设备的投入,实现了节能减排、绿色环保的目的,为路面养护工程,特别是平整度修复类型的施工提供了新的解决方案。
关键词:数字化机械施工;变量铣刨;路面平整度;
当前公路平整度的施工方案中,智能化的机械应用已然是不可或缺的,常用的施工组合是铣刨机、摊铺机和压路机。对于路面平整度而言,上述设备中铣刨机和摊铺机的应用至关重要[1]。通过对现有施工工艺的研究,传统方式以铣刨—摊铺—压实的环节中的摊铺作为平整度的控制工序并不是最佳的方案,而以第一道工序铣刨作为平整度提升的关键节点具有诸多优势。
1 数字化3D变量铣刨技术背景
铣刨机是通过铣刀旋转切削路面以下指定厚度的原有材料,主要用于各等级道路病害的清除,按铣刨宽度可分为小型、中型和大型铣刨机,常用的铣刨机铣刨宽度为0.5米、1米、1.2米、1.3米、1.5米和2米不等,铣刨深度可在1-330毫米范围调节。1.5米及以上的中大机型主要承担大规模的养护翻修工作,其余中小铣刨宽度机型以小修保养或者配合中大型铣刨机进行边角路面的铣刨。
无论是铣刨机还是摊铺机,在平整度相关的施工中均需要自动找平装置进行路面材料指定高程的去除或者加铺,如图一所示,其工作原理为一个闭环的控制系统,通过测量铣刨鼓或者熨平板的路面作业点相对于原始路面的高程与设定的高程差值,并经过液压装置的运动调节,对铣刨鼓或者熨平板实时调节消除实时误差,保证施工后路面的高程要求。
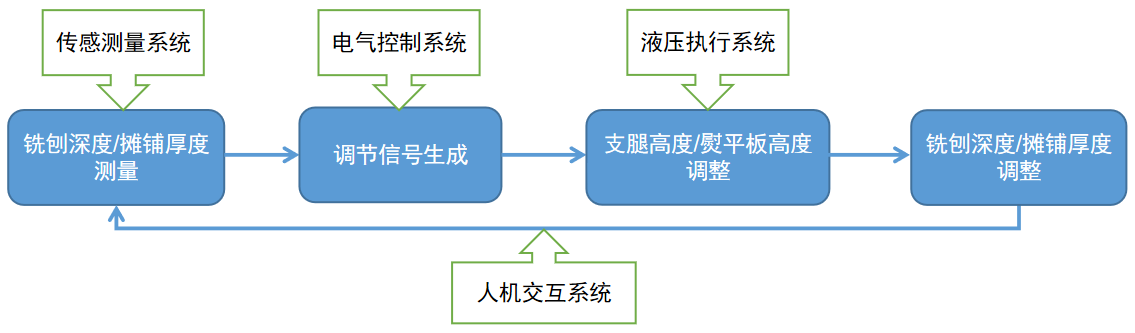
图一 路面机械自动找平装置原理
上述自动找平的施工方法因其以原始路面为基准进行定高程的铣刨或者摊铺,因此路面整体平顺性仍然和原始路面呈现相类似的趋势,平整度提升效果不确定,也比较有限,因此该类施工方案主要还是以去除路面病害为主,不能对路面平整度的提升起到较大的作用。如果对路面平整度提升要求较高,目前常用的方法通常需要在摊铺机铺设之前进行大量的人工作业量,目的是为了设置一个第三方的绝对高程基准,但投入的人工成本非常高,施工的周期比普通路面养护施工长一倍以上,给工程的最终成功交付增加了难度,因此该类的施工方案很难获得大量的推广,这也制约了路面平整度提升工程质量水平的进一步提升[2]。
2 数字化3D变量铣刨技术介绍
平整度相关建设工程中,数字化技术的引入势在必行[3]。本文将介绍一种基于铣刨工序的数字化平整度提升的创新工法。首先,对原始路面进行数字化建模和设计,获取达到目标平整度时每个路面位置需要的铣刨高程,在铣刨作业前对铣刨机的铣刨鼓两端进行定位,这样铣刨机就可以在路面施工时根据位置执行设计数据的铣刨高程,从而获得预期设计的平整度,由于其在不同的位置铣刨的高程随该位置的差模数据不断更新变化,因此业内将其取名为3D变量铣刨,其施工流程如图二所示,而传统的无位置信息的铣刨则称为2D铣刨。该方案在获取设计要求的平整度的同时,从铣刨后的截面定性的分析,3D铣刨铣除的废料少于传统的2D铣刨,在摊铺时也就节省了摊铺的沥青料,这样两道工序均降低了设备的消耗和材料的消耗。
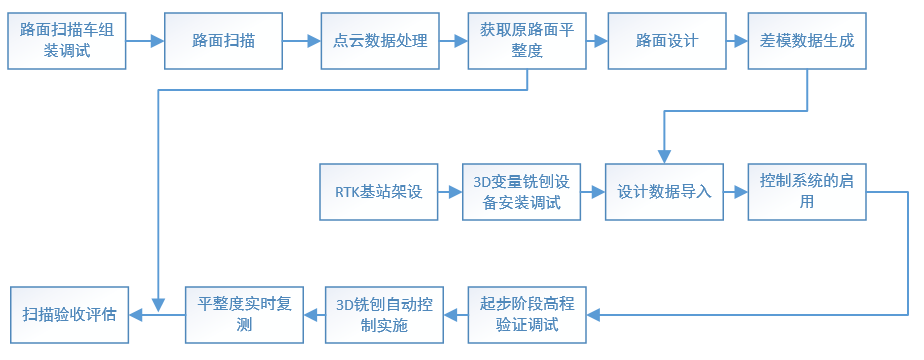
图二 3D变量铣刨流程图
3.数字化3D变量铣刨施工案例实证
长深高速G25某路段经过翻修过后平整度指标(IRI)未达到项目方期望的标准,利用传统的道路翻修工艺,施工周期极为紧张且很难保证预期的施工效果和质量,短期内的重新翻修势必造成诸多的浪费。根据实际项目需求,决定对该路段6公里约45000平方的不平整路段使用3D变量铣刨技术进行快速整修。
3.1 施工前的整备工作
如图三所示,分别调装路面扫描车、基站和3D铣刨机。一、安装车载的扫描系统,使用拖车钩将激光雷达和定位天线的支架固定于扫描车上,天线位于激光雷达的上方且高于汽车最高点,保证下方雷达头与地面之间无遮挡,所有部件均锁紧并固定好,无相对晃动,挂柱垂直于地面,车轮上安装一个测量行驶速度的脉冲传感器,用于辅助位置的计算和校准;二、架设基站,选择该路段中间位置且较为空旷的地域架设RTK基站以保证接收卫星定位信号的稳定性,用于路面扫描车扫描的路面点云和铣刨机施工时铣刨鼓两端的差分定位;三、铣刨机数字化套件加装,通过支架将左右各一个定位天线安装在铣刨鼓两侧的边缘位置,且高度高于铣刨机的顶棚,处于最高点,保证其周围的净空,以便更好的接收定位信号。
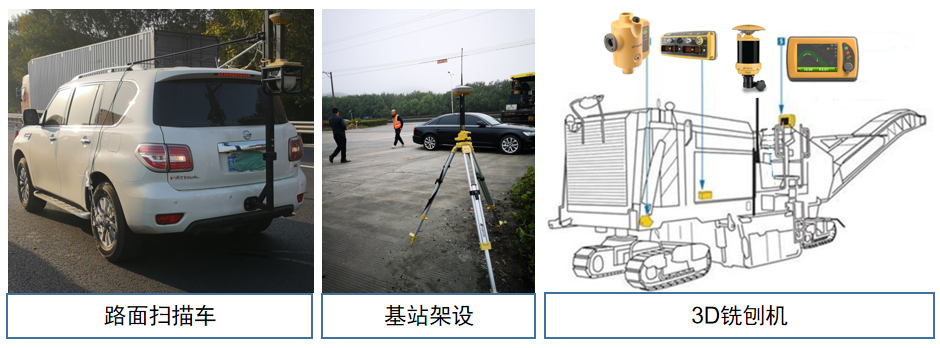
图三 3D变量铣刨硬件调装
3.2 施工路面三维扫描及设计
路面扫描以白天为宜,且不需要封路,为避免周围行车对扫描的影响,可采用两台车动态保持与扫描车10米距离的方式保证扫描车的扫描区域无其余车辆的干扰,一般扫描车速控制在40-80公里/小时为宜,扫描后的数据通过点云数据使用处理软件Magnet Collage处理后可获得原始路面的数字化模型,该数据处理软件为拓普康公司开发,可处理最多50亿点的海量点云数据,还支持其他数据格式的输出。将处理后的点云模型数据导入设计软件拓普康Magnet Construnction中,如图四所示,该软件可根据设计需求将点云数据的结果进行平滑处理,从而快速获得更加平顺的道路设计面,将原始路面和设计路面的数字化模型进行比对即可生成需要下探铣刨的高程热力图,黄色表示正常铣刨,蓝色表示原始地面低于设计面铣刨不到的区域,紫色表示刚刚好不需要铣刨处理,通过数字化的处理,整个施工的过程和所需要的预期结果在数字化设计阶段已经尽在掌握了。系统还可以给出铣刨处理掉的体积和重量,作为施工量统计的重要数据,为沥青再生处理做提前的准备。
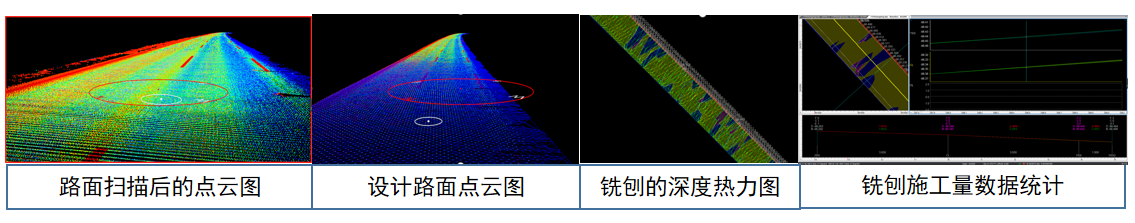
图四 施工设计及预测
3.3 数字化3D变量铣刨施工实施
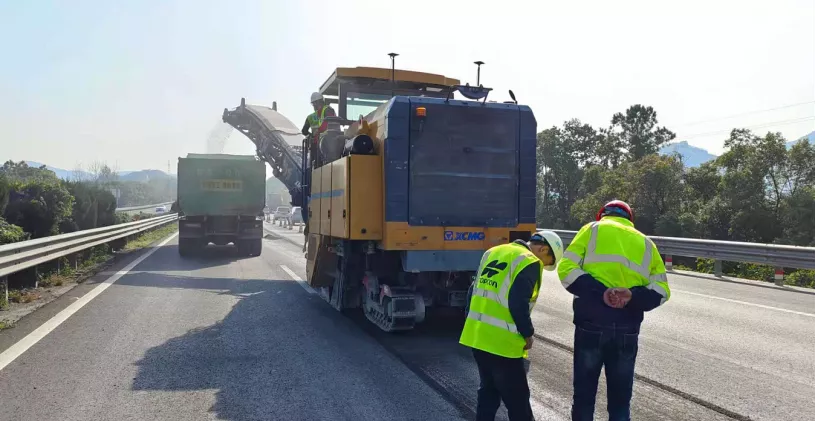
如图五所示,此次施工使用的铣刨机为徐工两米铣刨宽度的XM200KⅡ铣刨机,配备了具备672把铣刀的徐工超精铣刨鼓,可以保证铣刨过后沥青路面的细腻纹理,不破坏沥青路面原有的抗滑性、耐久性等属性。施工前,调整铣刨鼓至设计基准面的位置并存储记忆该值于控制系统内,即完成了铣刨高程的校准。使用该控制系统的人机交互平板,施工人员既可以实时查看铣刨机所在施工路面的位置,也可以监测铣刨高程与设计高程的实时误差,提高了施工过程的数字可视化的管理。在铣刨过程中,相比于传统施工,操作人员只需要专注于铣刨机的行走和输料操作,无需操作铣刨高程的调节,极大提高了施工现场的安全性。该数字化系统实时获取铣刨机车载惯导定位系统传递的平面位置数据,与施工设计数据的位置信息进行比对后,将相应位置的高程信息通过CAN总线网络发送给铣刨机高程自动控制系统,整个过程的执行完全数字化、自动化,保证了项目高质量的实施。
图五 数字化施工的徐工XM200KⅡ铣刨机
3.4 数字化3D变量铣刨的工后验收
试验段施工结束后,首先对铣刨前后的实际行车体验进行了对比,3D变量铣刨后的路面较未施工之前的颠簸感明显减少。随后使用车载路面扫描系统对施工后的路面进行全面的扫描,并对数据进行了处理,计算获得的试验段400米内铣刨前后的平整度数据如表1所示:
表1 400米试验段铣刨前后平整度数据分析
铣刨前扫描测值 | 铣刨后扫描测值 | ||||
起始桩 | 左车轮 | 右车轮 | 车道中线 | 结束桩 | 车道中线 |
K0+10 | 4.842 | 4.722 | 5.336 | K2218+350 | 1.424 |
K0+20 | 2.385 | 5.371 | 3.186 | K2218+360 | 1.578 |
K0+30 | 1.966 | 4.778 | 2.154 | K2218+370 | 1.396 |
K0+40 | 2.71 | 4.547 | 3.124 | K2218+380 | 1.037 |
K0+50 | 3.063 | 4.941 | 3.432 | K2218+390 | 1.159 |
K0+60 | 2.531 | 4.264 | 2.657 | K2218+400 | 1.216 |
K0+70 | 2.271 | 4.13 | 2.278 | K2218+410 | 0.888 |
K0+80 | 1.933 | 3.414 | 2.482 | K2218+420 | 0.814 |
K0+90 | 2.086 | 2.972 | 2.524 | K2218+430 | 1.429 |
K0+100 | 3.791 | 3.832 | 4.622 | K2218+440 | 2.056 |
K0+110 | 1.365 | 3.329 | 1.587 | K2218+450 | 1.567 |
K0+120 | 2.028 | 3.637 | 1.851 | K2218+460 | 1.15 |
K0+130 | 2.2 | 2.788 | 2.375 | K2218+470 | 1.139 |
K0+140 | 1.644 | 3.119 | 1.582 | K2218+480 | 1.25 |
K0+150 | 2.369 | 3.209 | 2.31 | K2218+490 | 1.268 |
K0+160 | 1.784 | 3.535 | 2.012 | K2218+500 | 1.304 |
K0+170 | 2.203 | 3.364 | 2.119 | K2218+510 | 0.991 |
K0+180 | 1.669 | 3.314 | 2.237 | K2218+520 | 2.04 |
K0+190 | 1.945 | 4.774 | 3.997 | K2218+530 | 2.424 |
K0+200 | 1.698 | 2.519 | 1.853 | K2218+540 | 1.529 |
K0+210 | 1.464 | 1.629 | 2.144 | K2218+550 | 1.391 |
K0+220 | 1.378 | 2.393 | 2.02 | K2218+560 | 0.695 |
K0+230 | 1.422 | 2.685 | 2.165 | K2218+570 | 0.956 |
K0+240 | 3.781 | 6.213 | 5.539 | K2218+580 | 2.617 |
K0+250 | 3.138 | 5.773 | 2.767 | K2218+590 | 1.858 |
K0+260 | 2.219 | 3.066 | 2.617 | K2218+600 | 1.179 |
K0+270 | 1.577 | 2.972 | 1.951 | K2218+610 | 1.329 |
K0+280 | 2.289 | 1.89 | 1.961 | K2218+620 | 1.056 |
K0+290 | 2.208 | 2.026 | 2.031 | K2218+630 | 1.826 |
K0+300 | 1.952 | 2.868 | 3.095 | K2218+640 | 2.089 |
K0+310 | 1.628 | 2.703 | 1.634 | K2218+650 | 1.932 |
K0+320 | 2.956 | 3.083 | 2.928 | K2218+660 | 2.252 |
K0+330 | 3.001 | 3.456 | 3.114 | K2218+670 | 2.564 |
K0+340 | 2.727 | 3.353 | 3.01 | K2218+680 | 2.189 |
K0+350 | 2.046 | 2.748 | 2.775 | K2218+690 | 1.546 |
K0+360 | 1.919 | 3.97 | 2.285 | K2218+700 | 1.675 |
K0+370 | 2.195 | 3.655 | 2.619 | K2218+710 | 0.995 |
K0+380 | 2.286 | 5.747 | 3.899 | K2218+720 | 2.276 |
K0+390 | 1.332 | 3.686 | 1.594 | K2218+730 | 1.817 |
K0+400 | 1.65 | 3.054 | 1.917 | K2218+740 | 1.145 |
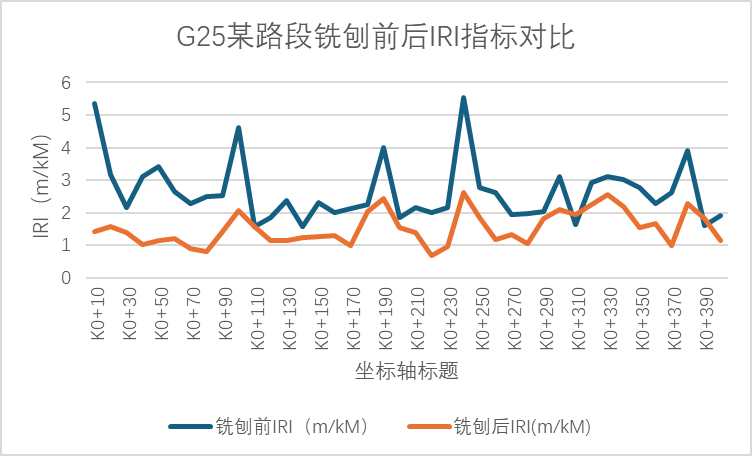
基于上表可以得出如图六的曲线,从图中可知,铣刨后的曲线较铣刨前的曲线明显下移,其中大部分桩号的平整度均有相同程度的提升,但其中K0+110、K0+200、K0+310和K319桩号平整度未发生实质性的改变,这与该桩号路段的凹陷区域较多,低于设计面高程的区域在路面铣刨过程中不能处理到,有直接的关系。但通过整体IRI指数的计算,该试验段平整度由铣刨前的2.18降低至铣刨后的1.5,满足了验收标准。
图六 G25高速某段铣刨作业前后路面平整度曲线对比
结合铣刨前后的数据和实际施工场景进一步分析,因平均的铣刨深度为10mm,部分低于设计面高程的路面无法铣刨,理论上,若进一步下探铣刨高程至2-3cm,可以将路面的凹陷处也予以清除,从而得到更高的平整度数据和更好的行驶感受,但该项目没有摊铺、碾压工序,所以在设计阶段更偏向于兼顾超薄铣刨和平整度提升两个维度,平整度的提升是受限的,但是在达到预期指标的同时,该方案较传统施工方法的在提升工程质量、缩短项目周期、降低施工成本上意义重大。
4 结论分析
3D变量铣刨技术的创新应用,避免了工程返工,节省了成本,工期能够得到大幅度的缩短。以45000平方路面的平整度提升工程,可以使用定量分析的方法,将使用传统技术与数字化3D变量铣刨技术在项目周期、施工成本等方面的数据进行对比,量化优劣势。
若使用传统施工工法,一般铣刨出作业面后,摊铺、碾压的工作就随即展开,形成铣刨机、摊铺机和压路机的机群施工[4],施工过程设备机器施工人员较多,需要对道路进行全封。当前市场每立方铣刨旧沥青售卖价格为180元,每立方摊铺新沥青1416元,刀头每把30元,柴油每升8元,每人/台班300元;而3D变量铣刨设备包干租赁费用为每月15万。由于摊铺环节存在松铺系数设计的影响,铣刨深度必须大于4cm以上,才能为摊铺找平提供足够高程余量,因此总的沥青铣刨量至少为1800立方,消耗柴油2100L,铣刨施工需要2人,7台班。摊铺前测绘需要至少10人分两组进行测绘打桩完成每天1公里,需要7台班,摊铺沥青料厚度为5cm,沥青料为2250立方,消耗柴油700L,施工人员3人,也需要7台班,压路机一般需要3台,压路机驾驶员3人,消耗柴油1050L,需要7台班,上述费用总和为307.46万元。
若使用数字化3D变量铣刨方案,则可以节省摊铺机和压路机及其相关人员的投入,需要一台铣刨机和两名操作手、一套3D变量铣刨套件、扫描车司机及施工技术员各一名即可完成,现场设备人员较少,仅需设置一个车道的缓冲区和施工区,无需全封道路,其铣刨深度平均值为0.5cm,则铣刨的方量约为225立方,刀头损耗75把,柴油消耗300L,施工周期不再受限于摊铺、压实工序,可以在2个台班完成扫描测绘和设计,3个台班完成该工程铣刨作业,上述费用总和为11.7万。因此,该45000平方米的平整度提升工程对比分析结果如表2所示:
表2 传统管理方法与数字化管理方法对比
传统方案/费用(元) | 3D变量铣刨方案/费用(元) | |||
交通要求 | 全封 | / | 半封闭 | / |
人工投入 | 126人*台班 | 37800 | 10人*台班 | 3000 |
设备投入 | 5台 | 126000 | 2台 | 150000 |
设备消耗 | 600把刀头 | 18000 | 75把刀头 | 2250 |
铣刨材料 | 1800立方 | -324000 | 225立方 | -40500 |
摊铺材料 | 2250立方 | 3186000 | 0 | 0 |
燃油消耗 | 3850L | 30800 | 300L | 2400 |
工程周期 | 8天 | / | 3天 | / |
费用合计 | / | 3074600 | 117150 | |
以上述典型案例分析,该45000平方的工程在施工周期上可以缩短3倍,人员数量投入降低12倍,设备投入降低2.5倍,其余损耗降低10倍,总费用投入降低26倍,在精度控制、施工效率、综合效益等方面比传统施工工法有大幅度的提高,也是传统施工工法完全不能比拟的路径。从各个角度判断,在特定的工况条件下,该种施工工艺将会有广阔的应用前景。
参考文献
[周晓青,孙立军,颜利. 路面平整度评价发展及趋势[J].公路交通科技,2005, 22(10):18-22.
[2] 马细勇,谢和平.公路沥青路面施工存在的质量问题及解决措施[J].工程技术研究,2019( 18) : 153-154.
[3] 唐修益.信息技术在公路建设中的应用与探索——以广西来宾至马山、马山至平果高速公路建设为例[J].中国公路,2016(3):85-87.
[4] 邢树强. 公路沥青路面施工平整度控制及其养护措施[J].交通世界,2019( 15) : 38-39.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
