
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文介绍了一种大跨径四箱室桁架式新型钢结构拱肋的制作方法,创新性的采用一种全幅分层分段式制作箱型钢桁拱肋的施工技术,解决了大跨径拱肋焊接变形和焊接质量难以把控,现场拼装节段多焊接量大的难题,更加安全、经济、高效的完成了拱肋制作施工。
关键词:大跨径;四箱型;钢桁拱肋;全幅分层分段
0前言
四箱型钢桁拱肋是采用了四个方形箱拱作为主弦杆,形成一个桁架式拱肋断面,其造型优美,景观性能好,但是节点构造复杂,精度要求高,制造难度大,以传统方法制作构件变形量大,后期矫正难,构件匹配转运次数多,不仅容易造成新的变形,而且匹配工作量大。
传统的大跨径钢桁拱肋制作工艺一般是将拱肋的上下弦杆和腹杆分开制作再组拼成桁架的方法进行施工,拱肋被分成多个小节段制作预拼,再运到现场安装,拱肋节段匹配、转运次数多,不仅容易造成新的变形,而且现场拱肋环口焊接工作量也非常大。这对繁忙航道内水中高空施工增加了较大的安全风险,封航费用以及封航对社会经济造成的损失也非常高。
钢结构拱肋构件以传统方法制作过程中由于焊接收缩和热影响的变形较大,焊缝质量及焊缝收缩造成的构件变形和尺寸变化的控制难度大,后期矫正工作量大,而且很难矫正到理想状态,因此也非常需要一种理想的制作工艺来减小变形影响。
针对上述问题,研发了一种“大跨径钢桁拱肋制造施工新技术”,并采用本技术安全、高效、优质的完成了施工任务。其关键技术由国家知识产权局公布发明专利一项。
1 工程概况
菱湖大道(旺庄路-运河西路)位于无锡市新吴区与经开区交界处,横跨京杭大运河,是连接两区主要交通干道。道路建成后,使得菱湖大道沟通中心城区、新吴区、经开区的交通干道的功能得以实现,同时也加强了京杭运河两岸的交通联系。主桥跨越京杭运河,运河河道繁忙,通航量非常大,建设条件复杂,是菱湖大道的控制性工程。
桥型结构为三跨钢桁架系杆拱桥,桥跨布置为:100+183+100m=383m,结构体系为半漂浮中承式系杆拱桥,拱肋采用桁架式断面,边拱拱轴线为二次抛物线,中拱拱轴线为悬链线。拱肋全高380cm,拱肋全宽200cm,上、下弦箱高60cm,腹杆采用工字型断面。
2 工艺原理
大跨径四箱室桁架式新型钢结构拱肋的制作工艺原理为根据拱肋的现场吊装长度进行分段,在车间胎架上进行全幅拱肋组拼,将卧躺的箱型钢桁拱肋像楼层建筑施工一样,由低到高逐层拼装。通过对拱肋的结构形式、材料特性、焊接收缩变形等方面的研究,建模验算预判拱肋制造过程中的收缩与变形,提供拱肋组拼放样数据和优化调整拱肋不同部位的焊接顺序来控制焊接收缩与变形,有效保证了拱肋的制作质量、提高了制作效率、降低了施工成本。
3技术特点
本技术适用于结构形式复杂的大跨径箱型钢桁拱肋及其他类似钢结构制作施工。
(1)通过BIM技术提供的组装模型和理论模型数据,应用于制造放样,有效的减小了焊接收缩和变形给拱肋制作精度带来的影响,使最终安装更方便快捷而且误差更小,采用大节段制作且无需在单个节段中预留配切段,降低了制作及现场安装的工作量;
(2)在胎架上采取全幅分层分段的形式同时进行单跨拱肋节段整体组拼、焊接与预拼,相比传统工艺,降低了拼装难度,减少了材料用量,避免了构件制作过程中的厂内转运,节约了施工成本;
(3) 考虑到焊接收缩变形的特性,采用专业焊接仿真模拟软件分析各部位焊接过程中的变形和屈服应力,核对校正零件、板单元划分或组成的合理性,并按计算数据制作带预变形量的拱肋组拼模型,根据模型数据调整优化拱肋不同部位的焊接先后顺序,对拱肋焊接收缩与变形进行预控,更好的控制了制作精度,保证了焊接质量;
(4) 拱肋吊耳采用整板下料,拱肋制作过程中以吊耳孔中心点为拱肋线型关键控制点,拱肋吊耳是在拱肋制作工序的最后再与拱肋其他板单元焊接,有效保证了拱肋的制作线型和吊耳的精度;
(5)采用BIM三维放样技术,对各构件进行准确放样,绘制各构件零件详图,作为绘制下料套料图及数控编程的依据。在节点加工中,在模型中将异形构件拆分为零件板、将零件板放样套料后,通过对各零件板的布置,规划最佳整板尺寸,采购预定尺板材,并计算最佳下料切割线路,有效提高了板材利用率;
(6) 利用BIM虚拟建造技术创建精细化三维模型,对钢结构构件进行碰撞检查,并出具碰撞报告进行反馈,提前发现建造过程中可能出现的问题,节约了施工成本,方便各方进行管理决策。
4 施工工艺流程及操作要点
4.1 施工工艺流程
大跨径四箱室桁架式新型钢结构拱肋施工工艺流程见图1。
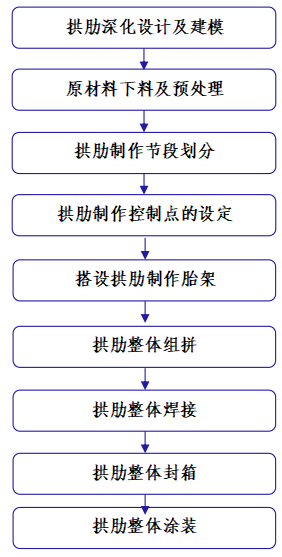
图1施工工艺流程
4.2 操作要点
深化设计依据包括原桥梁设计施工图及相关规范、第三方监控提供的监控数据预拱数据等、现场专项施工方案、工厂加工工艺文件、钢结构焊接工艺评定文件等;
深化设计在满足运输、吊装以及调节安装偏差等要求的情况下,尽量控制现场焊接接头的数量,按现场焊接接头数量最少的原则进行设计;
深化设计利用专业模型软件辅助设计,建立三维模型,对各构件进行准确放样,绘制各构件零件详图,作为绘制下料套料图及数控编程的依据,并且能直观的在三维模型中查看拱肋碰撞问题,并利用软件生成检查报告,减少因“错、漏、碰、缺”造成的经济损失和人工浪费。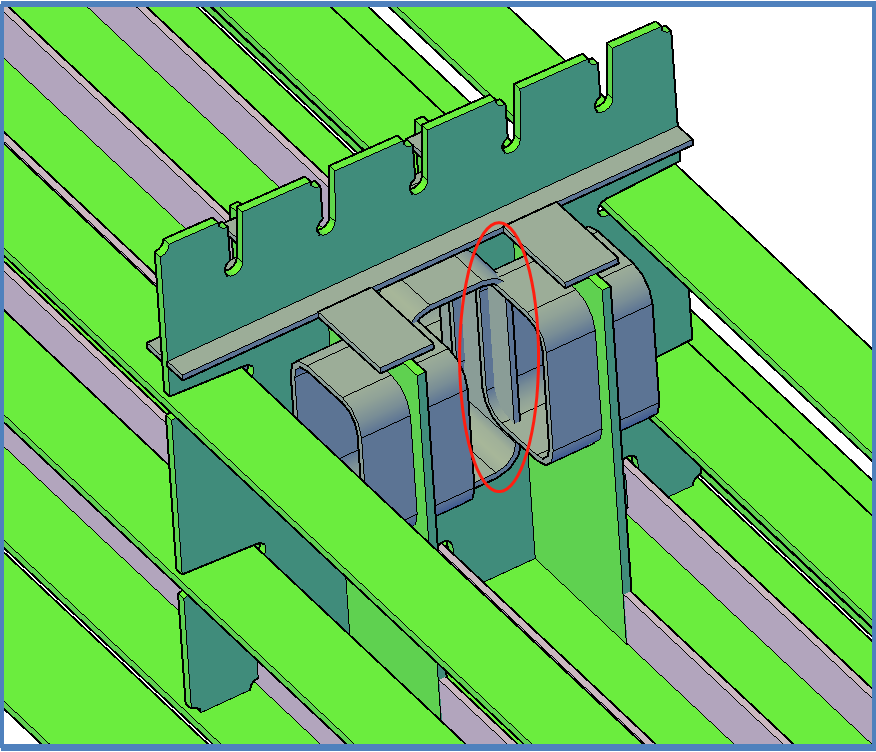
图2模型碰撞检测图
经深化设计,获得零件下料的精确理论尺寸,再根据构件加工要求和焊接收缩量确定下料加工的工艺尺寸下料工艺尺寸=理论尺寸+焊接收缩量+加工余量;
深化设计安装布置图包括平面布置图、立面布置图、现场拼接、焊接位置、构件编号、安装方向、标高、安装说明等一系列安装所必须具有的信息。
4.2.2 原材料下料及预处理
采用BIM三维放样技术,对各构件进行准确放样,绘制各构件零件详图,作为绘制下料套料图及数控编程的依据。在节点加工中,在模型中将异形构件拆分为零件板、将零件板放样套料后,通过对各零件板的布置,规划最佳整板尺寸,采购预定尺板材,并计算最佳下料切割线路,有效提高了板材利用率。
(1)所有拼接焊缝均应避开横隔板、加强肋等安装位置线,避开距离不得小于200mm,所有相邻焊缝也应错开不小于200mm距离;
(2)原材料下料切割应优先采用数控、等离子、光电、自动或半自动气割,减少手工切割,所有带曲线及异形的零件必须采用数控自动切割,且不得以折代曲,以保证制作精度;
(3)原材料下料切割前应清除母材表面的油污、铁锈和潮气;切割后气割表面应光滑无裂纹、熔渣和飞溅物;
(4)原材料下料切割后应进行预处理,抛丸除锈达到sa2.5级,并喷涂车间底漆完成预处理。
4.2.3 拱肋制作节段划分
中跨拱肋弧长187.36米,根据现场专项施工方案将其优化分为GL1、GL2、GL3三个吊装节段,考虑到城市道路运输能力和拱肋的构件形式再将GL1、GL2、GL3划分为GL1A、GL1B、GL2A、GL2B、GL2C、GL2D、GL3A、GL3B8个运输节段,全幅拱肋在一个胎架上整体匹配制作(见图3)。
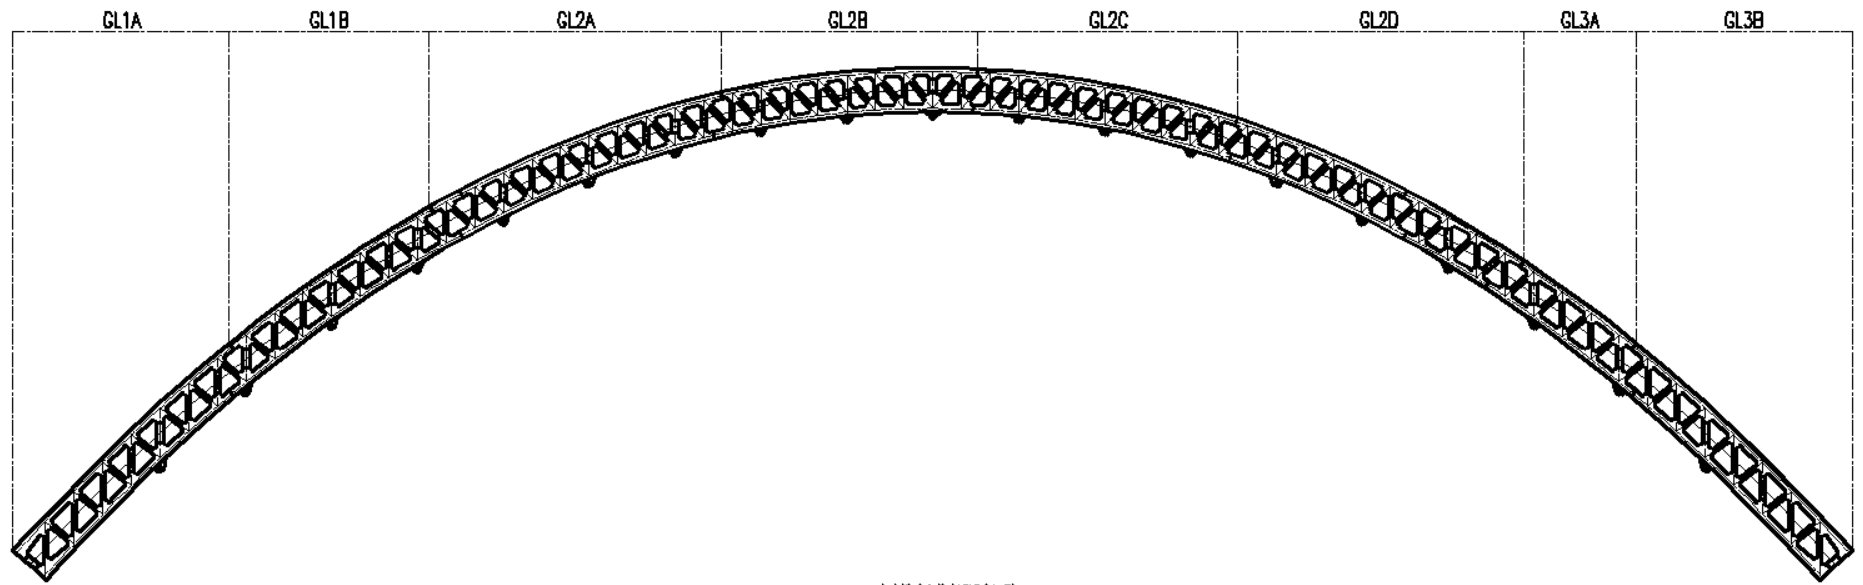
图3 中跨拱肋分节图
4.2.4 拱肋制作控制点的设定
拱肋制作控制点分为组装控制点和成型控制点,受焊接收缩及热效应影响,构件的组装状态与最终成型状态差距较大,为减小差距,先利用专业焊接仿真模型软件结合焊接工艺计算出每个拱肋节段焊接后的变形量,再根据预留变形量优化组装形态,在组装形态的每个运输节段的拱肋上弦箱腹板顶轮廓线和拱肋下弦箱腹板底轮廓线上从中间到两端,按不超过4米的间距提取若干个点作为组装控制点;
成型控制点是在最终形态模型的每个运输节段的拱肋上弦箱腹板顶轮廓线和拱肋下弦箱腹板底轮廓线的两端、中间及吊耳孔中心点位置提取若干个点作为成型控制点,其中吊耳孔中心点是作为整个拱肋制作过程中的关键控制点;
组装控制点和成型控制点都用钢钉打入地上,喷涂不同颜色加以区分和标识,并注意对其加以保护。
4.2.5 搭设拱肋制作胎架
根据组装控制点和成型控制点,且避开控制点位置,搭设拱肋制作胎架,胎架由胎架支柱和上下两层连接板组成,下层连接板贴近地面,上层连接板顶面整体水平,距地面高60厘米,胎架宽度等于拱肋高度,胎架支柱一排4个,胎架的支撑点注意设置在拱肋隔板位置(见图4)。
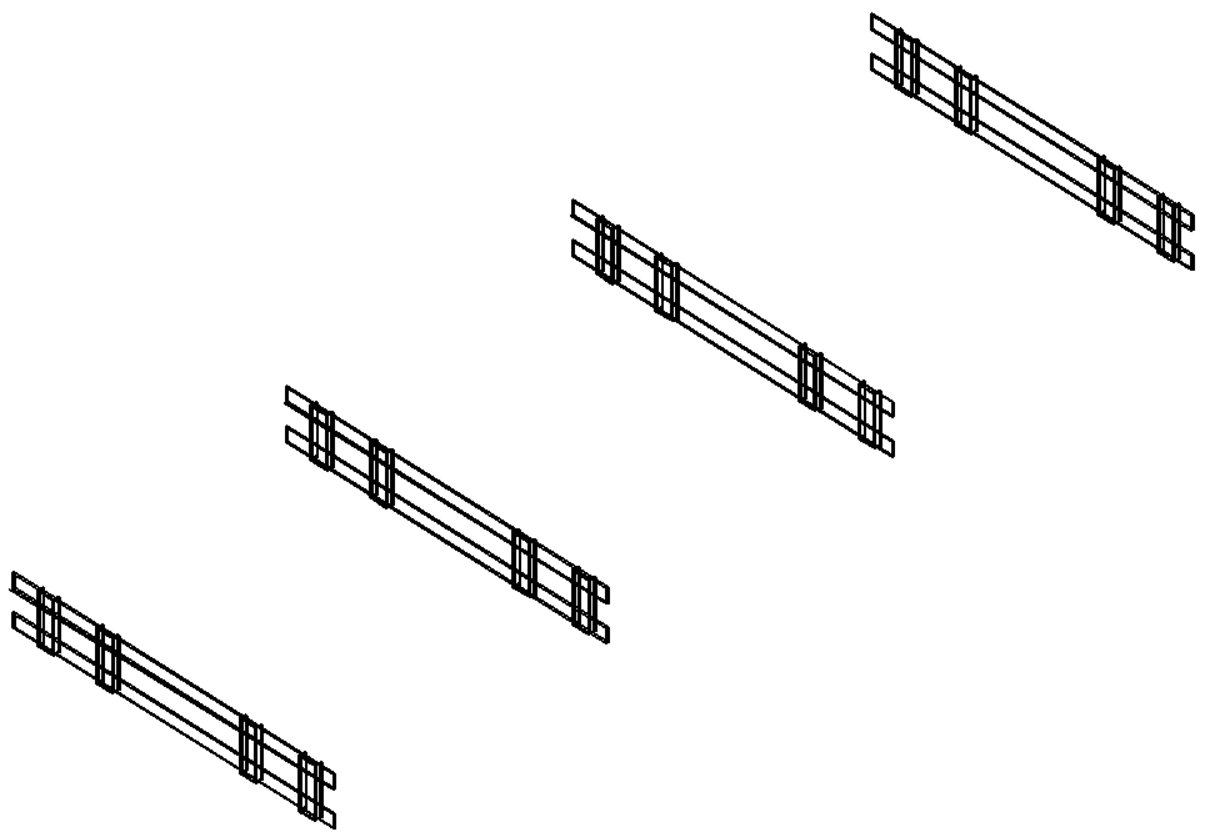
图4 拱肋胎架图
4.2.6 拱肋整体组拼
4.2.6.1 拱肋制作说明
拱肋单元件包括:上弦箱腹板单元件a和下弦箱腹板单元件b、上弦箱顶底板单元c和下弦箱顶底板单元d、腹杆单元件e和隔板单元g,其中第二层下弦箱腹板单元件b2和第三层下弦箱腹板单元件b3中不包含吊耳f板;
上弦箱腹板单元件a和下弦箱腹板单元件b和上弦箱顶底板单元c和下弦箱顶底板单元d按每个运输节段长度进行制作,对接焊缝采用CO2气体保护焊和埋弧焊盖面,腹杆单元件e焊缝采用CO2气体保护自动焊;
拱肋组装过程中所有拼接焊缝处的固定均应利用引灭弧板进行点焊固定。
4.2.6.2 拱肋第一层组拼
将所有拱肋节段上弦箱第一层腹板单元件a1和下弦箱第一层腹板单元件b1参照组装控制点安放在胎架上,并将其底部在胎架立柱处以断续点焊的方式分多次施焊与胎架焊接固定。
在拱肋节段上弦箱第一层腹板单元件a1和下弦箱第一层腹板单元件b1上画出第一层上弦箱顶底板c1、第一层下弦箱顶底板d1以及第一层箱内隔板g4的安装线,并按先隔板再顶底板的顺序加以安装,并以点焊固定;
安装拱肋节段的第一层腹杆单元件e1,在腹杆3底面与拱肋节段的上弦箱第一层腹板a1、下弦箱第一层腹板b1的拼接焊缝处点焊固定(见图5)。
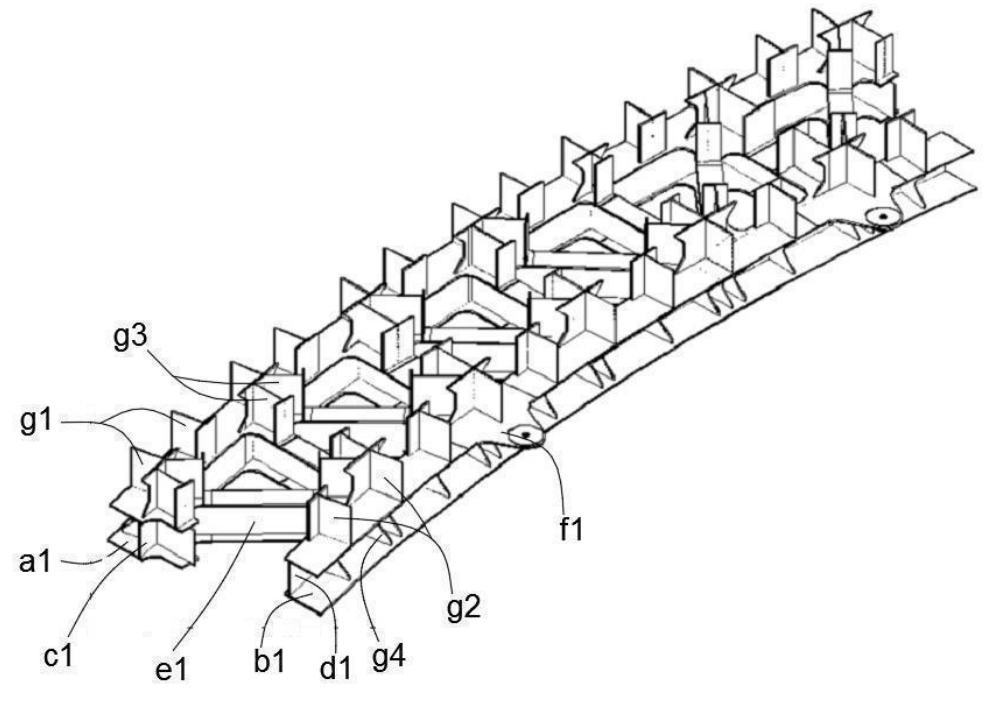
图5 拱肋第一层组拼图
4.2.6.3 拱肋第二层组拼
参照组装控制点安装拱肋节段的上弦箱第二层腹板a2、下弦箱第二层腹板b2和第一层吊耳板f1,在与第一层腹杆单元件e1顶面拼接焊缝处点焊固定;
在拱肋节段的上弦箱第二层腹板a2、下弦箱第二层腹板b2上画出上弦箱箱间隔板g1、下弦箱箱间隔板g2以及腹杆间隔板g3的安装线,并加以安装,以点焊固定,考虑到后期焊接,上弦箱箱间双拼隔板、下弦箱箱间双拼隔板,只能安装其中一块(见图6)。
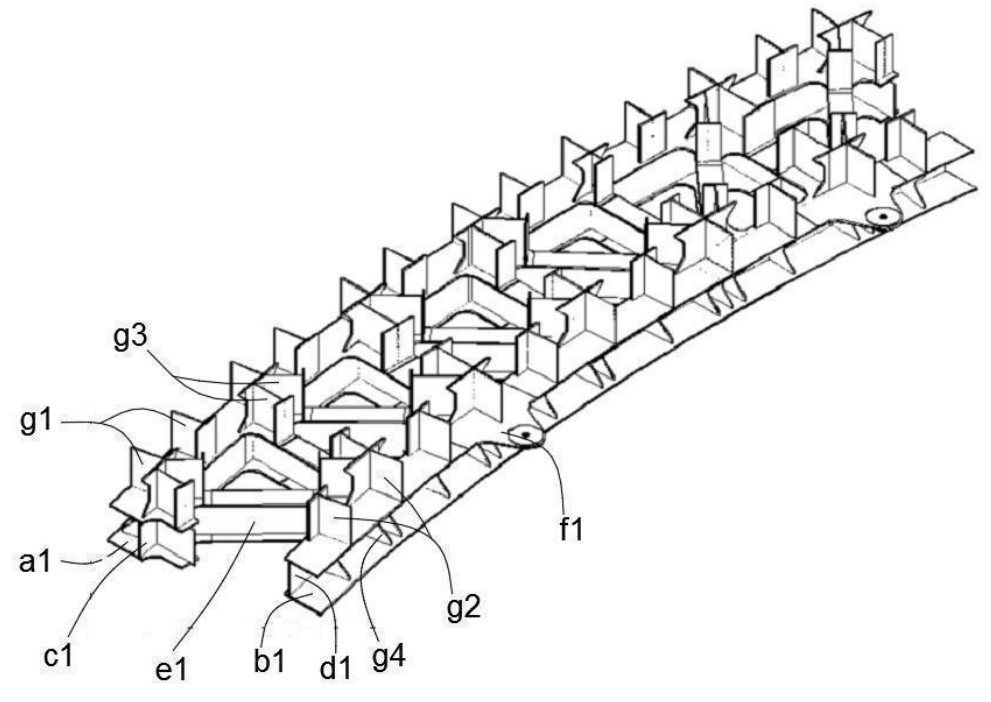
图6 拱肋第二层组拼图
4.2.6.4 拱肋第三层组拼
参照拼装控制点安装拱肋节段的上弦箱第三层腹板a3、下弦箱第三层腹板b3、第二层吊耳板f2以及第二层腹杆单元件e2,在板间拼接焊缝处点焊固定;
在拱肋节段上弦箱第三层腹板a3、下弦箱第三层腹板b3上画出第二层上弦箱底板c2、第二层下弦箱顶板d2以及第二层箱内隔板g5的安装线,并按先隔板再顶底板的顺序加以安装,并以点焊固定(见图7)。
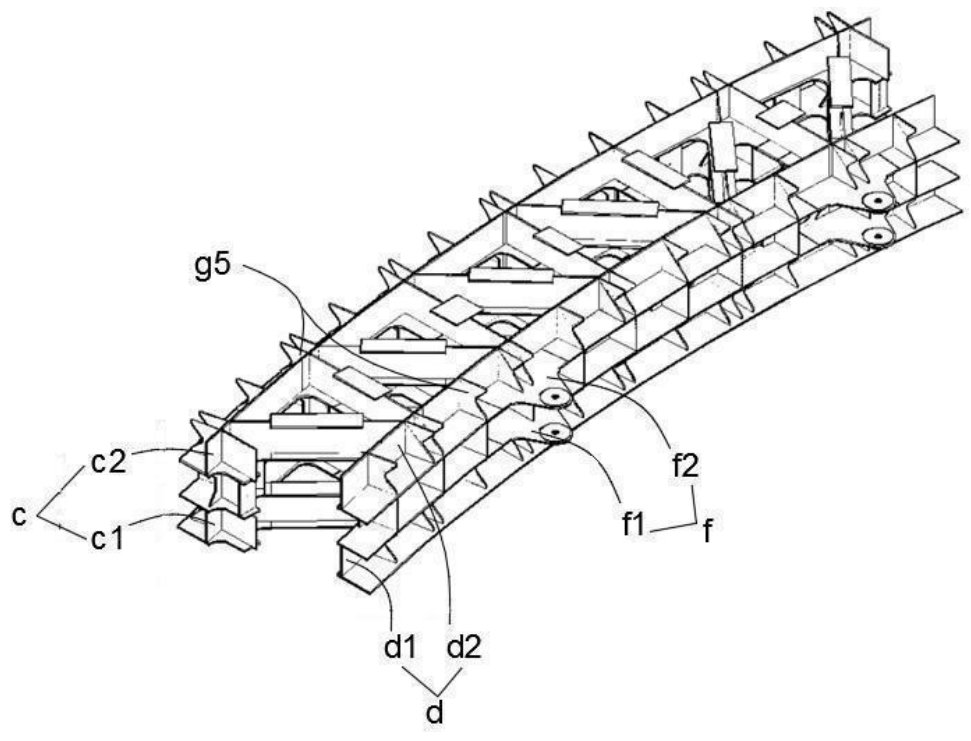
图7 拱肋第三层组拼图
4.2.6.5 拱肋第四层组拼
参照拼装控制点安装拱肋节段的第四层腹板单元件4,至此所有拱肋节段的整体组拼完成(见图8)。
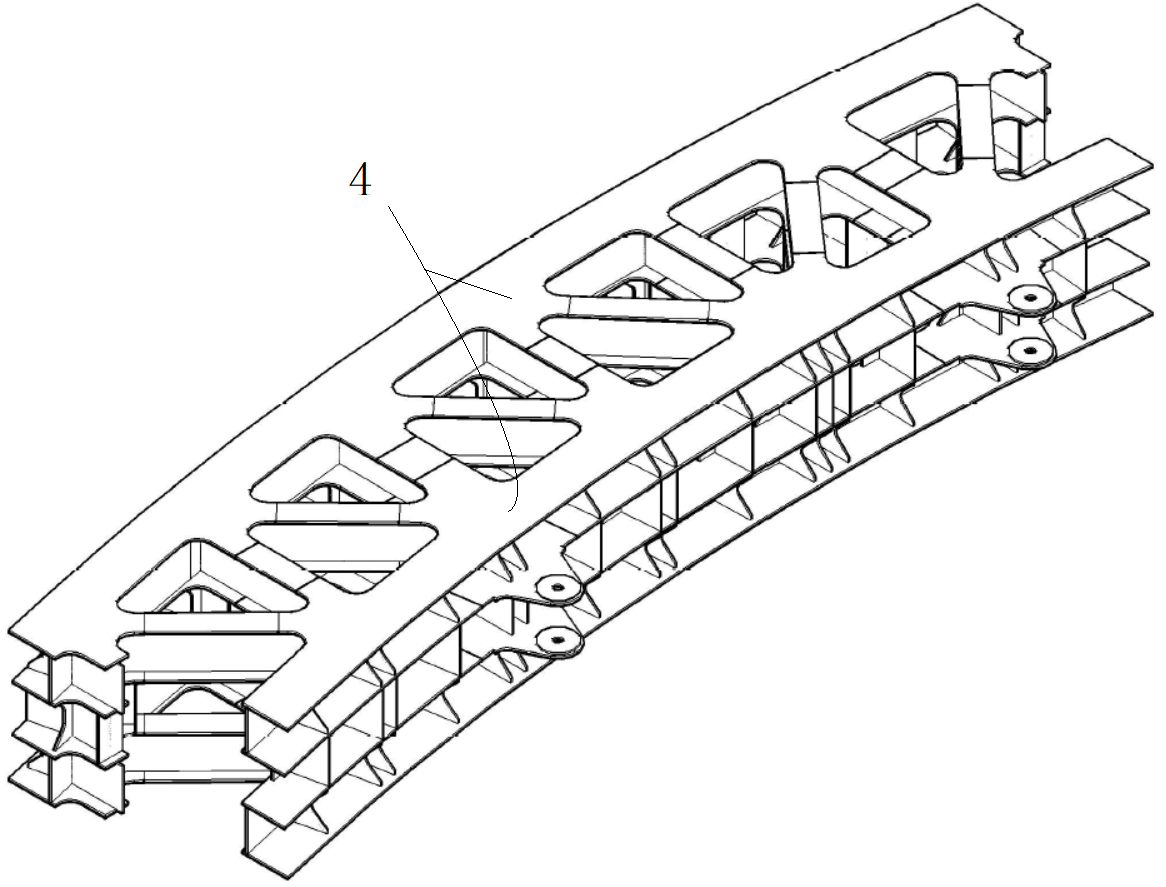
图8 拱肋第四层组拼图
注:图5-8编号:1、上弦箱;2、下弦箱;3、腹杆;4、第四层腹板单元件;5、下弦箱底板;6、上弦箱顶板。a、上弦箱腹板单元件;a1、上弦箱第一层腹板;a2、上弦箱第二层腹板;a3、上弦箱第三层腹板;b、下弦箱腹板单元件;b1、下弦箱第一层腹板;b2、下弦箱第二层腹板;b3、下弦箱第三层腹板;c、上弦箱顶底板单元;c1、第一层上弦箱底板;c2、第二层上弦箱底板;d、下弦箱顶顶板单元;d1、第一层下弦箱顶板;d2、第二层下弦箱顶板;e、腹杆单元件;e1、第一层腹杆单元件;e2、第二层腹杆单元件;f、吊耳;f1、第一层吊耳板;f2、第二层吊耳板;g、隔板单元;g1、上弦箱箱间隔板;g2、下弦箱箱间隔板;g3、腹杆间隔板;g4、第一层箱内隔板;g5、第二层箱内隔板。
4.2.7 拱肋整体焊接
(1)在节段的整体卧拼胎架的两端用“×”型工装,以断续点焊的方式分多次施焊与节段端面和胎架焊接固定,使节段端面在节段整体焊接过程中不会扭转变形;
(2)在所有节段吊耳f上下层吊耳f孔销入比孔径略小2mm的厚壁钢管工装,将上下层吊耳f固定成整体,使其在节段整体焊接过程中不会扭转变形;
(3)在卧拼胎架外侧,成型控制点位置附近安装限位工装,限制节段在整体焊接过程中往外侧扩展变形。节段焊接过程中会收缩变形,注意参照成型控制点及时往拱肋与限位工装间的间隙中契入合适的铁板,使其往成型状态变形;
(4)在上弦箱第一层腹板a1、下弦箱第一层腹板b1和上弦箱第三层腹板a3、下弦箱第三层腹板b3上参照上弦箱顶板6和下弦箱底板4的位置线,按不大于1米的间距安装限位板,限制顶底板在安装和焊接过程往拱肋内侧位移和变形;
(5)从拱肋节段中间向两头,由下往上逐层焊接除吊耳f位置的所有隔板单元g与上弦箱顶底板单元c和下弦箱顶底板单元d的竖向焊缝;
(6)从拱肋节段中间向两头,由下往上逐层焊接上弦箱腹板单元件a、下弦箱腹板单元件b与上弦箱顶底板单元c和下弦箱顶底板单元d的横向焊缝;
(7)从拱肋节段中间向两头,由下往上逐层焊接除吊耳f板位置的所有隔板单元g与上弦箱顶底板单元c和下弦箱顶底板单元d的横向焊缝;
(8)对所有焊缝进行无损检测,检测合格后对拱肋上弦箱和下弦箱内隐蔽部位进行喷砂和油漆涂装。
4.2.8 拱肋整体封箱
在拱肋弦箱内涂装验收合格后,安装拱肋上弦箱顶板6和拱肋下弦箱底板5对拱肋整体进行封闭。
(1)将拱肋上弦箱顶板6和拱肋下弦箱底板5按照其位置线进行安装并紧顶第一层腹板和第四层腹板上的限位板并固定。注意顶底板不能直接落在第一层腹板上,而是要参照成型控制点,在垂直方向上让顶底板中心线对齐成型后的中心线,并离第一层腹板和第四层腹板有一定的间距;
(2)按从节段中心向两端的顺序,逐层完成拱肋上弦箱顶板6和拱肋下弦箱底板5与上弦箱第二层腹板a2、下弦箱第二层腹板b2、上弦箱第三层腹板a3、下弦箱第三层腹板b3的焊接,注意上弦箱顶板6和下弦箱底板5必须对称焊接;
(3)安装上弦箱箱间双拼隔板和下弦箱箱间双拼隔板中的另外一块并完成焊接;
(4)按从节段中心向两端的顺序,由下往上逐层完成拱肋上弦箱顶板6和拱肋下弦箱底板5与第一层腹板单元件和第四层腹板单元件4的焊接。
(5)焊接过程中注意以吊耳f中心成型控制点为参考,对拱肋节段进行变形控制;
(6)由下往上逐层焊接吊耳f板与下弦箱腹板单元件b的对接焊缝,按先竖向再横向的原则焊接吊耳f板位置的所有隔板单元g与下弦箱顶底板单元d的焊缝;
(7)对所有焊缝进行无损检测合格后解除所有限位工装,以每个拱肋节段的吊耳f孔中心成型控制点为基准,参照成型控制点对拱肋进行火焰加热校正;
4.2.9 拱肋整体涂装
将胎架上的所有拱肋节段打上现场对接匹配样冲点,以及测量控制样冲点,然后吊开送去喷砂、涂装车间,所有节段涂装经检测合格后送往存放区存放。
5应用效果
2021年12月至2022年6月,湖南路桥建设集团有限责任公司在菱湖大道跨京杭运河主桥拱肋制造施工中,应用了“大跨径四箱型钢桁拱肋制造施工”新技术,安全、高效的完成了全部拱肋制造,并且长达101.3米的中跨合拢段拱肋的制造精度误差小于3mm,保证了合拢顺利完成。
比原设计计划的制作节段数量减少了14个,大大减少了现场拼装焊接量和安装难度及时间,减少了厂内吊装、转运及制作设备,节省了人工和焊接材料成本,并缩短工期27天。通过分析合计节约直接成本为258.72万元,经济效益显著。
从应用情况来看,本技术的成功应用,不仅大幅度提高工效,节约成本,还大大提高了施工精度,降低了安全风险,取得良好的经济效益和社会效益。
6结语
大跨径四箱型钢桁拱肋的制作技术通过根据现场吊装长度对拱肋进行分段,在车间内逐层组拼箱型钢桁拱肋。通过研究拱肋的结构、材料特性及焊接变形,建立模型以预测制造过程中的收缩与变形,并提供组拼放样数据。优化焊接顺序可有效控制变形。该技术不仅降低了拼装难度,减少了现场拼装焊接量,而且更好的控制了制作精度,保障了施工安全及质量,节省了设备、材料、人工成本,同时还减少了对周边环境和运河航道的影响,为结构形式复杂的箱型钢桁架拱肋及类似钢结构施工,提供了有价值的借鉴。
参考文献:
[1] 黄绍泉.合肥铁路枢纽南环特大桥钢桁拱杆件整体节点划线制孔新工艺. 安徽建筑,2012(06).
[2] 薛宪政;成明.连盐线灌河连续钢桁拱特大桥设计. 铁道建筑技术,2011(06).
[3] 闫岩.基于长寿命理念的连续钢桁拱桥设计研究. 铁道建筑,2023(03).
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
