
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:水处理系统的自动化控制对于提高生产效率、降低成本和优化工艺具有重要意义。PLC(可编程逻辑控制器)技术因其高效性和可靠性,在水处理领域得到了广泛应用。本文研究了基于PLC的电气自动化控制水处理系统,通过某造纸企业废水处理系统的应用,验证了该系统在提高水质处理效果、优化控制过程和提升系统稳定性方面的显著成效。实验结果表明,PLC控制系统能有效提高水质去除率,优化系统响应时间,满足现代水处理行业对实时性和自动化的高要求。该研究为水处理行业提供了一个可行的自动化控制解决方案。
关键词:PLC技术;水处理系统;自动化控制;废水处理;应用研究
水处理系统是工业生产中的关键环节之一,其自动化控制在提高生产效率、降低成本和优化工艺等方面具有重要意义,运行质量不仅关乎水资源的处理效率,而且与生态环境保护水平密切相关。近年来,全球水资源供应紧张,对自动化控制水平提出了更高的要求[1]。PLC(可编程逻辑控制器)技术作为一种高效、可靠的自动化控制技术,已经广泛应用于各类工业系统中,特别是在水处理领域。通过PLC技术的应用,可以实现对水处理过程的精确监控和高效调节,不仅提升了系统的自动化水平,还大大提高了水质处理效果和系统的稳定性。因此,将PLC技术应用于水处理系统,不仅有助于提高生产效率、降低运营成本,还对推动环保和节能减排具有重要的实际意义和应用前景。
1PLC在水处理系统中的应用原理
1.1 PLC技术概述
PLC(可编程逻辑控制器)是一种专为工业自动化设计的数字式控制器,广泛应用于水处理等领域。与传统继电器控制系统相比,PLC具有更高的灵活性、可编程性与稳定性。其通过输入模块接收传感器信号,经过中央处理单元处理后,输出控制信号至执行机构[2]。PLC系统可通过梯形图、功能块图或结构化文本等编程语言实现复杂控制逻辑,支持多点控制和远程监控,广泛应用于水处理系统中各类设备的启停、状态监测等功能。
1.2水处理系统自动化控制需求
水处理系统需要对多个环节进行精确调节与监控,自动化控制需求主要体现在以下几个方面:(1) 实时监控:监测水质参数(如pH值、浊度等)并反馈至控制系统,确保水质符合标准;(2) 精确控制:通过PLC精确调节各设备(如泵、阀门)运行参数,保证系统高效稳定运行;(3) 故障诊断与预警:实时检测设备状态并提供故障报警,减少停机时间;(4) 远程控制与数据记录:实现远程监控与操作,并对系统数据进行长期存储和分析,以支持决策优化。
1.3 PLC在水处理中的优势与适用性
PLC系统在水处理中的优势包括高可靠性、灵活性与扩展性。其稳定性使其能够在复杂环境下长期运行,避免了传统控制系统中的故障频发问题。PLC支持灵活的功能扩展和定制化控制策略,适应不同规模和类型的水处理需求。通过与SCADA等系统集成,PLC不仅可以实现本地控制,还能进行远程监控与调节,提高了操作的便捷性与系统的智能化水平。
2.1 系统运行架构
水处理系统基于PLC的自动化控制系统由多个核心模块组成,主要包括PLC控制模块、数据采集与通信模块以及执行器控制模块。运行过程中,传感器采集水质数据并通过数据采集与通信模块将信息传输至PLC控制模块,PLC根据设定的控制逻辑和实时数据调节各类执行设备的运行状态[3],最终实现对水处理过程的自动化控制。系统通过执行器控制模块调节泵、阀门等设备的启停,同时将实时监控数据传输至远程监控平台和云端进行集中管理和分析。下图1为水处理系统的总体运行架构:
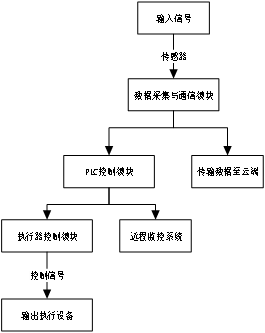
图1 系统运行架构示意图
2.2 PLC控制模块设计
PLC控制模块是系统的核心,负责根据预设的控制逻辑和实时数据输入调节各设备的工作状态。为了满足系统对响应速度与稳定性的需求,选择了西门子S7-1200系列CPU 1214C PLC作为控制核心,该PLC具有较高的运算速度和较强的扩展能力。PLC控制模块的设计包括以下几个主要步骤:
(1)控制逻辑设计:控制逻辑基于梯形图(Ladder Diagram,LD)编写,确保系统能够根据实时数据实现对泵、阀门等各设备的精确调节。控制逻辑的核心是通过设置各设备的工作状态条件来实现自动化调节。
(2)PID调节算法:为了提高水处理过程中设备运行的精度和稳定性,PLC控制模块采用PID(比例-积分-微分)控制算法对流量、压力等关键参数进行调节。PID控制器通过以下公式进行计算:
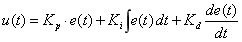 (1)
其中,u(t)为控制信号,e(t)为目标值与当前值的误差,Kp、Ki、Kd分别为比例、积分、微分常数。
(3)故障诊断与安全保护:PLC控制模块具备实时故障诊断功能。当监测到设备异常时,系统能够立即发出报警信号并启动备份设备或采取相应的保护措施。PLC通过对设备运行状态的监控,根据设定的条件(如压力过低或电流异常)触发故障保护。
2.3 数据采集与通信模块设计
数据采集与通信模块的主要功能是从pH传感器、浊度传感器等水质监测传感器获取实时数据,并通过PLC与控制系统进行数据交换[4]。系统通过Modbus RTU通信协议与PLC进行数据传输,保证系统的实时性和稳定性,数据采集过程涉及到以下几个步骤:
(1)传感器选择与接口:传感器通过模拟信号(如电压、当前)或数字信号输出数据。本设计采用了Hach公司生产的Sension+ 156 pH传感器和2100Q浊度传感器,它们通过模拟信号与PLC的模拟输入模块进行连接。
(2)通信协议:采用Modbus RTU协议,通过RS485串口通信与PLC进行数据交换。Modbus RTU协议是一种广泛使用的串行通信协议,能够有效地在多种设备间传输数据。
(3)数据采集过程:PLC通过配置Modbus RTU通信协议与传感器连接,定期从传感器读取数据,并将其转换为可处理的数字信号。通过程序设定读取数据的周期和采样频率,确保系统能够实时获取水质数据。
2.4 执行器控制模块设计
执行器控制模块负责根据PLC控制信号调节各类设备的工作状态,如泵、阀门和气浮池等设备。该模块通过继电器或变频器直接控制设备的启停和运行状态。
(1)执行器选型:采用施耐德电气的TeSys系列LC1-D12接触器(型号:)来控制电动泵的启停,采用ACS355-03E-01A1-4变频器调节泵速。
(2)控制信号:PLC输出控制信号(如开关量信号)至执行器,通过继电器控制设备的通断,或通过变频器调节设备的工作频率[5]。例如,调节泵速的变频器控制公式为:
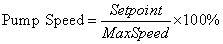 (2)
其中,Setpoint为设定值,MaxSpeed为泵的最大速度,最终控制信号调节泵速。
(3)状态反馈:执行器控制模块还负责设备状态反馈,PLC通过读取设备运行状态、电流等设备状态信号来判断设备的工作状态,进一步调整控制逻辑。
为验证基于PLC控制的水处理系统在实际应用中的效果,本研究将该系统应用于华南某造纸企业的废水处理过程。该企业年产纸120万吨,废水处理站的设计处理规模为5000 m³/d。现有水处理系统采用“混凝-ABR厌氧-接触氧化”组合工艺,然而其处理效果不理想,COD和浊度去除率仅分别为65%和58%,未能满足《制浆造纸工业水污染物排放标准》(GB 3544-2008)的要求。为此,引入基于PLC的自动化控制系统,旨在提升水质处理效果和操作效率。
通过对系统实施后的数据采集与分析,本研究评估了系统在实际应用中的效果,涵盖了水质改善、系统响应时间及稳定性等方面。具体数据见下表1:
表1 系统应用前后主要水质参数对比
水质参数 | 水处理前 | 水处理后 | 去除率(%) | 排放要求 |
pH值 | 6.5 | 7.2 | 10.77 | 6.0-9.0 |
浊度 | 13.4 NTU | 3.1 NTU | 77.11 | ≤5.0 NTU |
COD值 | 150 mg/L | 28 mg/L | 81.33 | ≤50 mg/L |
通过PLC控制系统的应用,水质得到了显著改善。水的pH值由6.5调节至7.2,符合环境排放标准,去除率为10.77%;水中的浊度由13.4 NTU降至3.1 NTU,去除率为77.11%,有效去除了悬浮物;COD值从150 mg/L下降至28 mg/L,去除率为81.33%。这些数据表明,PLC系统在水质调节和污染物去除方面具有优异的性能,能够有效提升水处理效果,符合排放要求。
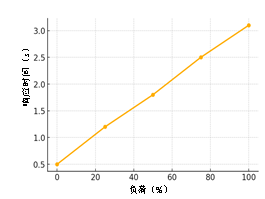
图2系统响应时间与负荷关系
图2展示了系统在不同负荷下的响应时间。随着负荷的增加,系统的响应时间逐步增加,但即使在100%负荷下,响应时间仍控制在3.1s以内,满足了水处理过程对实时性的要求。在低负荷下,响应时间为0.5s,系统在常规工作条件下具有快速响应能力,保证了水处理的高效性和实时性。该结果证明,PLC自动化控制系统不仅能够在高负荷情况下保持良好的响应性能,还能确保水处理过程中对实时调整的需求得到有效满足。
4结论
本文研究了基于PLC的电气自动化控制水处理系统,并通过实际应用验证了其在提升水质处理效果、优化系统响应时间和提高运行稳定性方面的显著优势。通过在华南某造纸企业的废水处理站的应用,系统在水质参数如COD、浊度等方面均达到了排放标准要求,去除率显著提高,同时在高负荷条件下依然能够保持较低的响应时间,确保了水处理的实时性和高效性。实验结果表明,PLC自动化控制系统不仅能够有效提升废水处理效率,还能够满足复杂环境下的实时控制需求,为水处理行业提供了一种可靠、经济且高效的自动化解决方案。
参考文献
[1]胡波,罗展舒.基于PLC的电气控制系统设计与实现[J].灯与照明,20
25,49(01):170-173.
[2]陈圣林.一种基于PLC技术的智能立体车库自动化控制系统[J].中国科技信息,2025,(04):108-110.
[5]屈曼.基于PLC的变频蜂鸣器音频调速自动化控制系统[J].自动化与仪器仪表,2025,(01):210-213.
[4]甄洪鹏,刘世东,王宝柱.基于PLC的聚脲喷涂设备控制系统设计与实现[J].中国轮胎资源综合利用,2025,(01):166-168.
[5]丁振山,乔金师.基于PLC技术的工程机械电气设备自动化控制系统设计[J].中国机械,2024,(36):28-31.
作者简介:
吴海玲(1996.9-),男(汉),广西北海,本科,中国华电集团有限公司衢州乌溪江分公司,职称:助理工程师
研究方向:电气自动化
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
