
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:锅炉压力容器作为工业生产以及能源供应的重要设备,其可靠性与安全性会直接影响到人员生命财产的安全以及社会的稳定发展。然而由于长期承受高压、高温以及腐蚀性介质所带来的侵蚀与不良影响,锅炉压力容器极其容易出现腐蚀、裂纹与变形等缺陷,一旦压力容器失效,就会造成严重的安全事故。为此,必须对其进行定期科学的检验检测工作。
关键词:无损检测;锅炉检验;压力容器;检验技术
Abstract: As an important equipment for industrial production and energy supply, the reliability and safety of boiler pressure vessels directly affect the safety of human life and property, as well as the stable development of society. However, due to long-term exposure to high pressure, high temperature, and corrosive media, boiler pressure vessels are extremely prone to defects such as corrosion, cracks, and deformation. Once the pressure vessel fails, it can cause serious safety accidents. Therefore, it is necessary to conduct regular and scientific inspection and testing work on it.
Keywords: non-destructive testing; Boiler inspection; Pressure vessel; Inspection techniques
前言:传统的检测方法包括水压试验以及目视检查等方法,存在精度不足以及效率较低等局限性,难以满足现代化工业生产对于设备安全的高标准需求,而无损检测技术能够在不对被检对象产生破坏的前提下对材料内部以及表面缺陷的特点进行充分识别,这也逐渐成为锅炉压力容器检验检测工作开展的重要手段。近年来,随着超声波检测技术、磁粉探伤技术、渗透检测以及各种新兴无损检测技术的快速发展与广泛应用,无损检测在定量评价、寿命预测与缺陷识别等方面都能够展现出显著的应用优势。
一、超声波检测技术
超声波检测通过向被测物体发射高频声波,利用声波在材料内部传播时遇到缺陷或界面产生的反射、散射信号,分析回波时间、幅度及波形特征,从而定位和评估缺陷的尺寸与位置。其核心优势在于穿透力强、灵敏度高,且无需接触被测表面,适用于高温、高压环境下的在线检测。在锅炉压力容器检测中,超声波检测技术广泛应用于锻件内部缺陷(如气孔、夹渣)和焊缝质量(如未熔合、裂纹)的检测。此外,超声波检测技术还可结合TOFD(衍射时差法)实现焊缝缺陷的精确定量分析,减少人为误判。超声波检测技术对检测人员经验依赖较高,且对复杂几何结构(如小径管、异形焊缝)存在检测盲区。此外,表面粗糙或涂层过厚可能导致声波耦合不良,影响检测精度[1]。
二、数字射线
数字射线检测利用X射线或γ射线穿透被测物体,通过平板探测器将衰减信号转化为数字化图像,结合图像处理算法实现缺陷的三维定位与定量分析。相比传统胶片射线,数字射线具有成像快、辐射剂量低、可远程操作的优点。数字射线技术在厚壁压力容器焊缝检测中表现尤为突出。例如,某锅炉制造厂对壁厚80mm的蒸汽包环焊缝进行数字射线检测时,采用灰度增强算法与多帧图像叠加技术,发现了传统RT未能识别的一组微小气孔群(直径0.3~0.5mm),并通过三维重建确认缺陷呈层状分布,最终指导工艺优化避免了批量性质量隐患。在石化行业,数字射线被用于加氢反应器内壁腐蚀减薄检测,通过对比历史数据与实时图像,系统可精确计算壁厚损失率,精度高达±0.1mm,为设备寿命评估提供关键依据[2]。此外,核电领域利用数字射线对反应堆压力容器主焊缝进行全自动扫描,结合缺陷数据库实现缺陷类型的智能匹配,误判率降低至1.5%以下。数字射线还可用于腐蚀减薄区域的壁厚测量,精度可达±0.1mm。
三、磁粉检测
磁粉检测通过对被测工件进行磁化,能够在其表面与近表面缺陷位置形成漏磁场,吸引磁粉形成清晰可见的磁痕,更为直观的对裂纹与折叠等缺陷所处的位置与具体形态进行展示。由于磁温检测技术的灵敏度较高,能够对微米级的表面开口缺陷进行检测,而且适用于各种铁磁性材料的在线快速检测工作。磁粉检测技术经常应用于锅炉压力容器的焊缝,表面裂纹检测以及运行过程中设备的实时化检测工作(如图1所示)[3]。
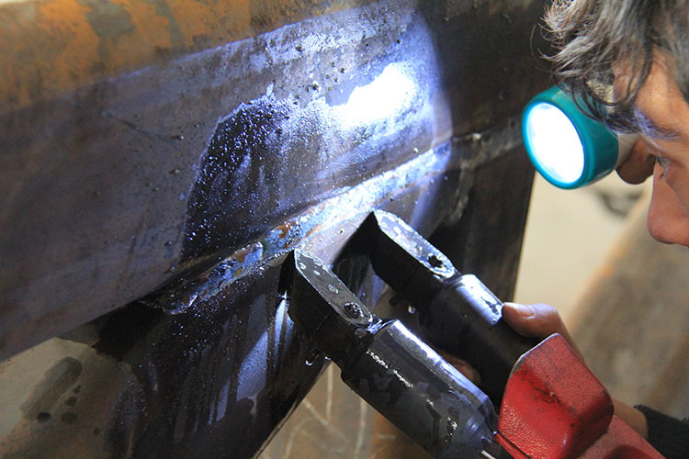
图1 磁粉探伤检测
在石化行业,磁粉检测技术还被应用于加氢反应器法兰密封面的周期性检测工作中,保证设备能够在高压及高温的工况下保持更高的密封可靠性。磁粉检测技术仅适用于铁磁性材料的检测,对于非磁性材料无效,例如铝材等,且无法检测深层缺陷(通常限于表面以下1~2mm)。除此之外,在磁粉探伤检测工作结束后需要将材料彻底退磁,否则可能影响设备后续的正常运行。
四、电磁涡流检测
电磁涡流检测技术基于电磁感应原理,通过交变磁场在被测导电材料中能够感应涡流,并利用缺陷所导致的涡流干扰信号对缺陷特征进行详细的分析。这一技术的应用优势在于不需要使用耦合剂,而且具有较快的检测速度,尤其适用于对近表面缺陷以及表面裂纹的快速筛查。在对锅炉压力容器进行检验检测的过程中,电磁涡流技术主要应用于换热器管道的裂纹与腐蚀检测。例如某化工厂针对不锈钢换热管进行电磁涡流检测技术应用的过程中,发现多根管道的内壁都存在着点蚀缺陷,而且缺陷深度达到壁厚的30%。为此,对其进行及时的更换,能够有效避免介质的泄漏[4]。除此之外,电磁涡流检测技术还能够用对锅炉压力、容器涂层厚度进行测量以及对材料的导电率进行分析,起到设备老化程度辅助评估的作用。但是电磁涡流技术对于深层的缺陷,例如埋藏裂纹的灵敏度较低,而且只适用于各种导电材料的检测,其检测结果极其容易受到材料电磁特性不均所带来的不良影响。为此,在应用过程中需要结合其他技术同时验证。
五、相控阵超声
相控阵超声通过电子控制多个晶片探头的声波发射时序与角度,实现声束的聚焦、偏转与扫描,显著提升复杂结构的检测效率与精度。其优势包括多角度覆盖、数据成像直观、可实时记录检测结果。相控阵超声波检测技术被广泛应用于核电压力容器环焊缝的检测。例如,某核电站采用相控阵超声波检测对反应堆压力容器主焊缝进行检测,通过动态深度聚焦技术发现了传统超声波检测未能识别的微小未熔合缺陷,并通过三维成像准确定量缺陷尺寸。在锅炉检测中,相控阵超声波检测还可用于小径管对接焊缝的全自动扫描,减少人工操作误差。相控阵超声技术的应用仍面临三大挑战:一是设备成本高昂,一套完整的相控阵超声系统价格可达传统相控阵设备的5~8倍;二是对操作人员技术要求严格,需同时掌握声学理论、软件操作及缺陷评价标准;三是数据处理算法相对来说较为复杂。例如全矩阵捕获技术需要对数万组信号进行同时处理,依赖于更高性能的专用软件和计算平台提供支持[5]。针对这些问题,行业正通过技术迭代逐步改进:例如,开发模块化相控阵超声设备以降低采购成本,引入AI辅助分析功能简化操作流程,并优化算法提升实时成像速度。
六、智能检测系统
智能检测系统通过对人工智能算法进行集成应用,包括支持向量机以及卷积神经系统等,能够对射线、超声以及电磁涡流等一系列无损检测技术所采集到的数据进行自动化的分类与分析。智能检测系统的核心原理是构建一个深度学习工作模型,通过大量标注的缺陷数据训练网络,能够使得当前系统从复杂的图像或者信号中提取更多的特征,从而实现缺陷类型的有效识别,包括气孔、夹渣、裂缝以及未熔合等等。除此之外,还可以进行尺寸量化以及安全等级的评定。与此同时,能够根据分析的数据情况自动化生成结构化检测工作报告与传统的人工判读方式相比,智能检测系统的优势较为显著,不但能够有效降低主观误差,进一步提高检测结果的一致性,而且还能够不断提高处理工作速度,尤其适合应用于对海量数据进行快速筛查。第三,能够支持多模态数据充分融合,例如将射线图像与超声波形之间进行紧密结合,从而能够对缺陷的立体形态进行全面综合的评估。在锅炉压力容器检测工作开展的过程中,智能化检测技术系统已经广泛应用在射线数据以及超声数据的自动化处理工作中。在核电领域,智能检测系统与数字射线技术之间进行紧密结合,通过三维重建算法能够实现对缺陷的三维定位,并且将误差控制在±0.5mm以内。除此之外,智能检测系统与物联网技术之间的高度融合,也实现了其应用场景的进一步拓展,检测数据能够实时上传到云端,并且支持专家远程协同诊断。例如,某化工企业通过在压力容器上进行传感器网络的部署与安装,并充分结合边缘计算设备,能够实现对腐蚀缺陷的实时化监测与预警工作,传感器系统每30分钟自动上传一次检测结果到中央数据库,专家团队就能够对数据进行远程调取,并为其提供现场维护工作指导。
结束语:锅炉压力容器安全稳定运行是工业安全生产的重要保障,无损检测技术作为检验检测工作的最核心措施,在风险评估、缺陷识别以及生命管理工作中发挥着重要的作用。本研究通过对超声波检测技术、磁粉探伤检测技术以及数字射线技术和相控阵超声技术进行分析与研究,验证了无损检测技术在锅炉压力容器检验工作中的可靠性及其高效性。不同的检测方式拥有各自的优势,在实际应用过程中需要充分结合设备工况、缺陷类型以及材料特性对其进行进一步的优化选择,从而实现检测效率和检测精度的不断提升。
参考文献
[1]李卫.工业锅炉压力容器检验中无损检测技术的应用研究[J].产品可靠性报告,2025,(01):52-53.
[2]庄海立.基于超声波探伤技术的锅炉压力容器无损检测方法[J].今日制造与升级,2024,(04):23-25+48.
[3]张国杰.无损检测技术应用于锅炉压力容器检验的技术分析探究[J].中国设备工程,2023,(19):148-150.
[4]李佳祥.无损检测技术应用于锅炉压力容器检验的技术探究[J].现代制造技术与装备,2023,59(03):162-164.DOI:10.16107/j.cnki.mmte.2023.0179.
[5]翁京辉.无损检测技术应用于锅炉压力容器检验的技术研究[J].中国设备工程,2022,(04):171-172.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
