
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文深入探讨了轧制温度、冷却速度、变形量与变形速率等工艺参数以及金相组织和内部缺陷对钢筋冷弯性能的作用机制,合理的轧制温度范围、适宜的冷却速度、优化的变形参数以及均匀良好的金相组织和低缺陷率有助于提升钢筋冷弯性能。
关键词:低温轧制;控轧控冷;影响因素
冷弯性能是衡量钢筋质量的重要指标之一,它反映了钢筋在常温下承受弯曲变形而不发生裂纹等破坏的能力。棒材控轧控冷工艺是一种先进的生产技术,通过精确控制轧制和冷却过程中的工艺参数,能够显著改善钢筋的组织和性能。
一、棒材控轧控冷工艺与钢筋冷弯性能概述
棒材控轧控冷工艺是一种先进的轧制技术,其原理基于对轧制过程中温度、变形量和冷却速度等参数的精确控制,在控制轧制阶段通过调整开轧温度、终轧温度和变形量,改变奥氏体的状态细化晶粒,为后续冷却过程中的组织转变创造有利条件。而控制冷却则是在轧制完成后根据不同的冷却速度和冷却方式,促使钢筋发生不同的组织转变,提高钢筋的强度、韧性和焊接性能等综合力学性能。
二、影响钢筋冷弯性能的化学成分因素
(一)碳(C)含量的影响
碳能固溶于铁素体中提高钢筋的强度和硬度,但同时会降低其韧性和塑性,当碳含量较低时钢筋中的铁素体含量相对较高,组织较为柔软冷弯性能较好,随着碳含量的增加钢筋中的珠光体含量增多,强度和硬度提高,但冷弯时的变形能力下降容易出现裂纹。过高的碳含量还会导致钢筋在冷却过程中产生较大的内应力,进一步恶化冷弯性能,当碳含量超过一定范围时钢筋在冷弯过程中可能会出现脆性断裂,严重影响其使用安全性。
(二)硅(Si)、锰(Mn)等合金元素的作用
硅是一种有效的脱氧剂,能提高钢筋的强度和硬度,适量的硅能细化晶粒,改善钢筋的组织均匀性从而提高其冷弯性能,通常硅含量在一定范围内增加时钢筋的冷弯性能不会受到明显影响,反而有助于提高其综合力学性能。锰能与硫形成硫化锰减少硫的有害作用,锰还能提高钢筋的淬透性使钢筋在控轧控冷过程中获得更好的组织和性能,适量的锰能提高钢筋的强度和韧性改善冷弯性能,但如果锰含量过高会导致钢筋的硬度增加,冷弯时容易出现裂纹。
三、控轧控冷工艺参数对钢筋冷弯性能的影响
(一)轧制温度的影响
开轧温度主要影响奥氏体的晶粒大小,较高的开轧温度会使奥氏体晶粒迅速长大,粗大的奥氏体晶粒在后续变形和冷却过程中难以细化导致最终钢筋组织中晶粒尺寸不均匀,当开轧温度高于1200℃时奥氏体平均晶粒直径可达200 - 300μm,这种粗大晶粒会降低钢筋的韧性和冷弯性能,在冷弯过程中更容易产生裂纹。相反,若开轧温度过低钢材变形抗力增大轧制力显著提高,不仅增加设备负荷,还会造成轧制过程不稳定导致钢筋内部产生残余应力,同样对冷弯性能不利,合适的开轧温度一般控制在1050 - 1150℃,此时奥氏体晶粒大小适中,为后续的组织细化提供良好基础。
终轧温度直接影响钢筋的相变过程和最终组织形态,终轧温度较高时钢筋在冷却过程中会有足够的时间进行扩散型相变,形成粗大的铁素体 - 珠光体组织,降低冷弯性能,例如终轧温度为950℃时铁素体晶粒平均直径约为30 - 40μm,冷弯试验时易出现弯折处裂纹扩展较快的情况。而较低的终轧温度(如750 - 850℃)可使奥氏体处于未再结晶区,通过变形积累大量位错,在冷却过程中促进细小的铁素体和贝氏体组织形成,当终轧温度控制在800℃左右时铁素体晶粒直径可细化至10 - 20μm,钢筋的冷弯性能得到显著改善,综合考虑钢筋的组织性能和冷弯要求,终轧温度宜控制在800 - 850℃范围内。
(二)冷却速度的影响
冷却速度过快,如超过20℃/s,钢筋表面和内部会产生巨大温差形成马氏体等硬脆组织导致冷弯时极易开裂,冷却速度过慢,低于2℃/s会使晶粒粗化,降低钢筋的强度和韧性,也不利于冷弯性能,合适的冷却速度应控制在5 - 10℃/s,可使钢筋获得良好的综合性能,保障冷弯质量。
(三)变形量和变形速率的影响
从变形量来看,适度的变形量有利于细化钢筋晶粒,提高组织均匀性,当变形量较小时晶粒细化效果不明显,内部缺陷难以有效弥合导致组织均匀性差,冷弯时应力集中明显易产生裂纹[1]。而过大的变形量,超过70%则可能使钢筋内部产生微裂纹等缺陷,同样降低冷弯性能。较低的变形速率如小于0.1s⁻¹,钢筋有足够时间发生动态回复和再结晶,组织较为均匀但生产效率低,较高的变形速率,大于10s⁻¹会使位错密度急剧增加产生加工硬化,若冷却不及时则会导致组织不均匀,冷弯性能下降。综合考虑,将变形量控制在40% - 60%,变形速率控制在1 - 5s⁻¹,可优化钢筋内部组织提高冷弯性能。 在轧制过程中变形抗力对钢筋的变形情况有重要影响,进而影响冷弯性能,西姆斯公式为:
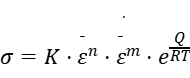
式中: :变形抗力,MPa,反映材料抵抗塑性变形的能力,其值大小会影响钢筋在轧制时的变形均匀性从而对冷弯性能产生作用。
 :等效应变,无量纲,描述材料的变形程度,变形程度不同会使钢筋内部组织发生变化,影响冷弯性能。
 :等效应变速率,
 ,它影响着钢筋的动态回复和再结晶过程,与钢筋的组织形态有关,进而影响冷弯性能。
Q:热激活能,J/mol,表示原子扩散所需的能量,与轧制温度相关。
T:绝对温度,K,轧制温度影响钢筋的组织转变,对冷弯性能有显著影响。
四、钢筋内部组织和缺陷对冷弯性能的影响
(一)金相组织类型和形态
不同组织类型和形态对钢筋冷弯性能有着显著影响,当钢筋组织均匀时各部分在冷弯过程中能协调变形,应力分布均匀不易产生裂纹,例如以均匀细小的铁素体 - 珠光体组织为主的钢筋冷弯性能良好,然而组织不均匀会带来严重危害。若钢筋中存在局部粗大的晶粒或不同组织比例差异过大,在冷弯时变形会集中在较弱的区域造成应力集中,如部分区域为粗大的珠光体而相邻区域是细小的铁素体,冷弯时粗大珠光体区域变形能力差容易成为裂纹源导致冷弯过程中出现裂纹甚至断裂。当存在异常组织如马氏体时由于其硬度高、脆性大,会极大地降低钢筋的冷弯性能,使钢筋在较小的变形下就发生破坏[2]。
(二)内部缺陷的影响
夹杂的产生主要源于炼钢时的杂质未完全去除或者在浇注过程中耐火材料的剥落混入钢液,这些夹杂物质的种类多样,夹杂在钢筋中的分布往往具有随机性,但在晶界处等一些特定部位夹杂更容易聚集[3]。在钢筋冷弯过程中这些缺陷会导致严重的应力集中,裂纹尖端是典型的应力集中区域,当钢筋受到弯曲力时裂纹尖端的应力会急剧增大,远远超过材料的平均应力,这种应力集中会加速裂纹的扩展使裂纹迅速延伸降低钢筋的承载能力,最终导致钢筋在冷弯过程中过早断裂。
表1 内部缺陷对钢筋冷弯应力集中和裂纹扩展的影响表
缺陷类型 | 形成原因 | 分布规律 | 应力集中系数 | 裂纹扩展情况 | 冷弯结果 |
裂纹 | 炼钢热应力、轧制不均匀变形 | 应力集中区,如表面、中心等 | 2 - 5 | 快速扩展 | 断裂 |
夹杂 | 炼钢杂质、浇注耐火材料混入 | 晶界等部位易聚集 | 1.5 - 3 | 引发新裂纹并扩展 | 易出现裂纹 |
结论:
轧制温度过高使奥氏体晶粒粗大、韧性降低,过低则增加变形抗力与残余应力,开轧 950 - 1050℃、终轧 800 - 850℃为宜;冷却速度过快产生硬脆组织、过慢使晶粒粗化,2 - 10℃/s 利于提升性能;适当提高变形量和变形速率(1 - 5 s⁻¹)可细化晶粒,但过大易致微裂纹。铁素体冷弯性能佳,马氏体则严重降低性能,应获均匀细小的铁素体 - 珠光体或贝氏体组织。
参考文献:
[1]赵璟珠,田琰,朱嘉.棒材控轧控冷工艺钢筋冷弯性能影响因素分析[J].冶金标准化与质量,2024,62(03):28-33.
[2]陈义.模块轧机在线棒材控轧控冷生产中的应用[J].冶金设备,2024,(03):108-111.
[3]方针正,张俊义,刘敏,等.双高速棒材高效低碳轧制工艺及设备的开发与应用[J].轧钢,2023,40(04):68-73.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
