
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:双壁管作为LNG输送的关键管道,具有良好的隔热性能和泄漏检测能力,对于确保燃料系统的安全运行至关重要。本文深入研究了LNG燃料动力船舶双壁管的施工工艺,包括管子加工制作、双壁管制作流程、管道表面清洁与处理、酸洗钝化流程以及安装前的准备工作、安装流程和质量控制措施。详细阐述了每个环节的要点和技术参数,如管道壁厚为10mm的双壁管焊接参数以及安装过程中需确保的定位精度和焊缝质量检测等。本文的研究为双壁管在LNG燃料动力船舶中的安全、高效应用提供了理论依据和技术支持。
关键词: 船舶;LNG 燃料;双壁管;焊接
Abstract: As the key pipeline for LNG transportation, double-wall pipe have good thermal insulation performance and leakage detection ability, which is crucial to ensure the safe operation of the fuel system. In this paper, the construction technology of double-wall pipe in LNG fuel powered ship is studied, including pipe processing, double-wall pipe production process, pipe surface cleaning and treatment, pickling passivation process, and preparation before installation, installation process and quality control measures. The key points and technical parameters of each link are described in detail, such as the welding parameters of double wall pipe with pipe wall thickness of 10mm and the positioning accuracy and weld quality detection to be ensured in the installation process. The research in this paper provides the theoretical basis and technical support for the safe and efficient application of double-wall tubes in LNG fuel-powered ships.
Key words: ship; LNG fuel; double-wall pipe; welding
随着环保法规的日益严格和能源结构的转型升级,液化天然气(LNG)作为清洁、高效的燃料,越来越受到航运业的青睐。LNG燃料动力船舶因其低排放、高能效的特点已成为未来船舶发展的趋势之一。然而,LNG燃料动力船舶的特殊性对管道系统提出了更高的要求,特别是双壁管的安装与施工工艺,直接关系到船舶的安全性和可靠性。双壁管作为一种重要的LNG输送管道,具有良好的隔热性能和泄漏检测能力,能够有效防止LNG在输送过程中发生泄漏确保燃料系统的安全运行。因此,双壁管的安装与施工工艺研究具有重要的理论意义和实际应用价值。本文旨在通过对LNG燃料动力船舶双壁管施工工艺的系统研究,探讨其安装前的准备工作、安装流程、质量控制措施及其关键技术参数,为相关工程技术人员提供科学的指导和参考。
一、LNG供气系统组成与功能
LNG燃料动力船舶的供气系统是确保船舶能够安全、高效地使用液化天然气(LNG)作为替代燃料的重要组成部分,该系统主要由LNG储罐、燃料供应管线、气体混合器、发动机接口和安全控制装置等构成。LNG储罐通常设计为基于真空绝缘的双层结构以最大程度地减少热传导,保证LNG在极低温下的储存安全,燃料供应管线则负责将LNG从储罐输送到发动机,由于LNG的特殊性质要求这些管线不仅具有极好的低温耐性,同时还需要具备防止泄露和减少热影响的特点,因此多采用双壁管结构。气体混合器负责调节LNG与空气的混合比例,确保发动机能够获得稳定高效的燃料供应,发动机接口部分则是实现LNG燃料对传统燃料替代的关键,需确保转换过程的安全性和经济性[1]。
二、双壁管的制作与加工
(一)管子加工制作
通常双壁管的主材通常采用316L不锈钢等高强度、耐低温、耐腐蚀的不锈钢或合金材料,管子加工制作过程中首先需要对原材料进行切割,切割后的管子要经过矫直处理以消除原材料中的弯曲或扭曲。接下来是管子的成型,这一过程通常包括冷弯和热弯两种方式,冷弯适用于小直径和薄壁管而热弯则用于大直径或厚壁管,成型后的管子需要进行尺寸精确度的检查确保符合设计图纸的要求,管子的两端还需进行坡口加工以便后续的焊接工序。坡口的加工质量直接影响焊接的强度和密封性,因此需要采用精度高的机械设备进行加工并严格控制加工误差。
(二)双壁管制作流程
双壁管的结构通常由内外两层管子组成,两层管子之间有一定的间隙,用于容纳冷却介质或监测气体,在双壁管的制作过程中首先需要将内外层管子进行初步组装确保内外管的同心度和间隙符合设计要求,这一步骤通常在专用的工作台上进行,使用夹具和定位装置来固定内外管的位置[2]。接下来是内外管的焊接工序,这一步骤是双壁管制作中最为关键的环节之一,焊接工艺的选择和实施必须严格按照相关规范进行,通常采用氩弧焊或自动焊接技术以确保焊缝的强度和密封性。
焊接参数可以通过一下公式计算:
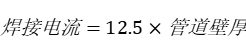
以管道壁厚为10mm的双壁管为例:
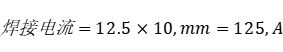
焊接电压计算公式如下:
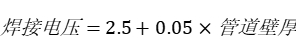
计算如下:
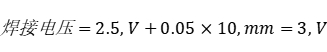
氩气流量计算公式如下:
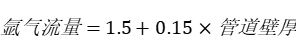
计算如下:
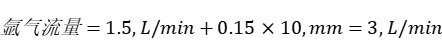
由此可得,管道壁厚为10mm的双壁管焊接参数如下:
参数 | 单位 | 值 |
管道壁厚(t) | mm | 10 |
焊接电流 | A | 125 |
焊接电压 | V | 3 |
氩气流量 | L/min | 3 |
焊接完成后需要对焊缝进行无损检测,如超声波检测和X射线检测以确保焊缝没有裂纹、气孔等缺陷,双壁管的制作还需考虑其结构强度和耐低温性能,因此制作过程中还需进行压力测试和低温试验确保其在实际工作环境中的可靠性。
(三)管道表面清洁与处理
管道的表面清洁主要是去除管道表面的油污、锈蚀、氧化皮等杂质,清洁的方式可以根据污染程度选择机械清洁、化学清洁或电化学清洁等方法。机械清洁通常使用砂轮、钢丝刷等工具,化学清洁则使用酸洗或碱洗溶液而电化学清洁则是利用电解原理去除表面污物。清洁后的管道表面需要进行处理以提高其耐腐蚀性和焊接性能,常用的表面处理方法包括喷砂处理和抛光处理。喷砂处理可以有效去除表面氧化层和不规则凸起从而提高管道的表面粗糙度,有利于后续的涂层附着,抛光处理则可以使管道表面更加光滑,减少流体阻力,清洁和处理后的管道表面还需要进行保护,通常采用临时涂层或包装膜,防止二次污染和氧化[3]。
(四)酸洗钝化流程
酸洗的目的是去除管道表面的氧化层和锈蚀使管道表面达到清洁状态,常用的酸洗液包括盐酸、硫酸或混合酸,酸洗过程中需要控制酸液的浓度、温度和时间,避免过度腐蚀。酸洗后管道表面会生成一层薄薄的氧化膜,这层氧化膜具有一定的耐腐蚀性,为了进一步提高管道的耐腐蚀性,通常需要进行钝化处理,钝化处理是在酸洗后的管道表面形成一层致密的氧化铬膜,这层膜具有优良的抗腐蚀性能。钝化处理通常使用硝酸或重铬酸盐溶液,处理时间和温度需要严格控制以确保钝化膜的均匀性和致密性,钝化后的管道表面需要进行清洗,去除残留的钝化液并进行干燥处理,防止水分残留引起锈蚀,酸洗钝化流程完成后管道表面应呈现均匀、光滑的银白色或淡黄色,这表明钝化膜已经形成,管道的耐腐蚀性能得到了显著提高[4]。
四、双壁管的安装与施工
(一)安装前的准备工作
首先需对所有材料进行严格检查,检查内外管材的材料牌号、规格、尺寸及表面质量,确保无裂纹、气孔等缺陷并检查焊接材料、附件及防腐涂层的完整性和适用性。对焊接设备、检测设备和起重设备进行调试确保各项参数符合工艺要求,设备运行稳定,清理施工场地,设置安全防护措施确保通风和照明条件良好,以保障施工人员的健康与安全[5]。
(二)双壁管的安装流程
1.双壁管的预埋安装方案
预埋安装方案应包括以下几个方面:1)预埋位置的确定,通常需考虑船体结构、设备布局和管道走向,确保管道安装后不会影响其他设备的安装和运行;2)预埋孔洞的尺寸和形状,孔洞尺寸应比双壁管外径大10-20mm,以方便管道的顺利安装;3)预埋件的选用,预埋件需符合船舶建造标准,具有足够的强度和耐腐蚀性,通常采用不锈钢或镀锌材料,预埋安装方案的制定需经过多轮审核和确认确保方案的可行性和安全性。
2.双壁管的定位与固定
定位过程中需使用如经纬仪和激光水平仪等高精度的测量仪器确保双壁管在船体上的位置偏差不超过±5mm,固定方式通常包括焊接固定和机械固定两种。焊接固定需使用专用的焊接夹具确保管道在焊接过程中保持稳定,焊接完成后还需进行焊缝质量检测,确保无气孔、裂纹等缺陷。机械固定则使用固定支架和紧固件,固定支架的间距一般不超过2m,以确保管道的稳固性和抗震性能[6]。
3.双壁管之间的连接与焊接
连接方式通常包括法兰连接和焊接连接两种。法兰连接时需使用符合标准的法兰、垫片和螺栓,法兰接触面应保持平整,螺栓紧固力矩需符合设计要求,一般为20-30N·m。焊接连接时需采用氩弧焊或自动焊接设备,焊接前需对管道进行预处理,清除管口的氧化皮、油污等杂质确保焊接面清洁,焊接过程中需控制焊接电流、电压和氩气流量,具体参数根据焊接材料和厚度确定,例如对于壁厚为10mm的不锈钢管道,焊接电流通常为120-150A,电压为18-22V,氩气流量为15-20L/min。焊接完成后需对焊缝进行无损检测,常用的检测方法包括超声波检测(UT)和X射线检测(RT),检测合格后还需对焊缝进行外观检查确保无气孔、裂纹、咬边等缺陷。
结论:
在制作工艺方面,需要严格控制原材料质量、加工精度和焊接质量,以确保双壁管的结构强度和耐低温性能。在安装与施工方面,需对所有材料进行严格检查,做好安装前的准备工作,确保双壁管的定位精度和固定稳定性,同时加强焊缝质量检测,以预防潜在的安全隐患。本文的研究成果为相关工程技术人员提供了科学的指导和参考,有助于推动LNG燃料动力船舶的安全、高效发展。
参考文献:
[1]蔡薇,李东阳,钱军,等.基于H-LCA的甲烷泄漏下LNG动力船舶碳足迹研究[J].中国航海,2024,47(04):123-129.
[2]孙楠,秦锋,张丹.LNG船舶加注碳减排量核算方法学开发方案初探[J].国际石油经济,2024,32(10):79-86.
[3]许思洋,鞠可一,王珏,等.船舶替代燃料动力系统综合评价及选择策略[J].上海海事大学学报,2024,45(03):81-88.
[4]雷攀峰,战研,汪瞻纬,等.LNG动力船舶修理安全管控[J].船舶标准化工程师,2024,57(05):38-42.DOI:10.14141/j.31-1981.2024.05.007.
[5]周青锋,陈润.LNG动力船舶应用小型撬装天然气制氢技术综述[J].船舶标准化工程师,2024,57(05):60-67.
[6]郑争双.LNG燃料动力船舶双壁管施工工艺[J].广东造船,2024,43(04):73-76+69.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
