
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:再制造技术作为机械制造行业中一个极具发展潜力的新兴领域,目的在于能够通过一系列先进的修复、改造以及升级手段,对设备的原有性能进行恢复甚至是提升。对于短应力线轧机来说,再制造技术的应用不但能够有效延长设备的使用寿命,实现生产成本的降低,还能够提高轧制的精度,满足市场对于高精度钢材的各种需求。本文将针对短应力线轧机长效保持压制精度的再制造应用进行深入的研究与探讨,希望能为钢铁行业的健康可持续发展提供更加有益的参考和借鉴。
关键词:短应力线轧机;长效机制;轧制精度;再制造应用
前言:在现代钢铁生产工作开展的过程中,短应力线轧机作为一种高精度且高效的轧制设备,其性能的稳定性以及轧制精度的保持,对于提高产品精度和生产工作效率有着重要的影响。然而,随着轧机使用时间的不断增加,设备老化、磨损等问题也逐渐凸显出来,导致轧制的精度不断下降,对产品精度造成威胁。因此,如何能够通过再制造技术对短应力线轧机的轧制精度进行长效保持以及有效提升,逐渐成为当前钢铁行业亟待解决的重要问题。
一、短应力线轧机
短应力线轧机又称为无牌坊轧机,是一种高刚度轧机,是工作机应力回线短的型材轧机。工作机座的应力回线是指轧机受轧制力后,轧机中受力零件弹性变形断面的中性线的联线,应力回线的长度就是轧机中受力零件长度之和。轧钢机座中各受力零件所产生的弹性变形量与其断面积成正比,与其长度成反比,机座中应力回线越短,所产生的弹性变形量越小,则轧机的刚度(见轧机刚度系数)越大,所轧制产品的精度越高。
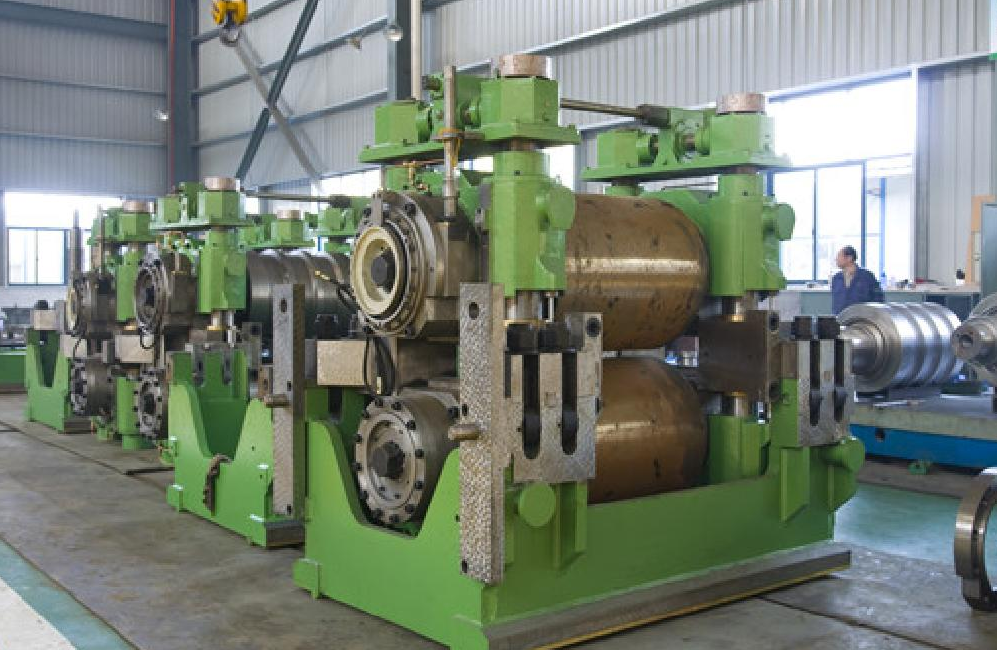
图一 短应力线轧机
特点:轧机的刚度高,产品的精度高,容易实现负偏差轧制。能够实现压下对称调整,操作稳定,作业率高。轧机负荷分散均匀,轴承寿命较普通轧机提高1.5倍以上。轧机的辊系在换辊前进行预安装并调整好,节约换辊时间,节约轧机调整时间,提高作业率。
二、短应力线轧机失效的主要原因
(一)高温高湿高腐蚀性的工作环境
短应力线轧机通常情况下在高温、高湿且充满各种腐蚀性的严酷环境下开展工作。这种环境会导致轧机裸露在外面的各种部件,例如铸铁件和铸钢件迅速出现腐蚀,具有微动特征的腐蚀表面正是轧机的配合工作面。随着轧机工作的不断使用,这些工作面会逐渐氧化、锈蚀,最终磨损导致轧制精度偏差大。
(二)微动磨损
微动磨损是短应力线轧机失效的另外一个重要的原因,尽管轧机各个部件之间没有产生宏观上的相对位移,但是在受到外部冲击、振动载荷与振动的影响下,部件与部件之间会产生微小的振动。这种微动振幅相对较小,但是也能够在接触表面之间产生微动腐蚀以及微动磨损问题。微动磨损过程较为复杂,会受到材料结构以及装配方式和工作环境等多种不同因素的影响。随着磨损问题的不断加剧,零部件与零部件之间会产生相对磨损,这样的磨损日积月累最终形成间隙配合,严重的引起轧机的零部件轧制过程中出现位移等问题,导致轧制精度差。
(三)设备维护不当
设备维护不当也是导致短应力线轧机失效的一个重要的元素,例如支承座安装不好以及轴承座失稳、平衡弹簧断裂或者疲劳失效、支承座压下立柱支撑不当等,都可能会导致轧机产生不规则的振动问题,对当前设备的稳定性造成威胁。除此之外,密封失效会使得轴承润滑油品不断泄漏,污染物进入轴承之后,会加剧轴承磨损,并且引发轴承的烧损等多种故障。因此,针对设备进行日常保养与维护工作,能够有效延长轧机的使用寿命,尽可能减少故障的出现,避免工作中断的问题。
三、整机再制造的主要内容
(一)清洗与拆解
清洗与拆解是整机再制造的最初步骤。清洗工作包括对废旧产品的外部进行清洗以及在完成拆解之后对零部件进行清洗。这一工作步骤的目的是能够有效去除设备表面所存在的油脂和污垢等杂质,以便于更好的完成对零件表面尺寸精度、粗糙度和几何形状精度等参数的检查。随后会将短应力线轧机的单元机构进行拆分,使其形成单一的零部件,为后续的检查与分类提供便利。
(二)检查与分类
在完成拆解工作之后,需要针对所有的零部件进行详细的检查,检查内容包括当前零部件的几何形状精度、表面位置精度以及表面质量和零件的内部缺陷以及零件的重量和平衡等等。根据检查结果,可以将零部件划分为可使用件、可再制造件以及报废件这三种。对于可再制造件来说,会采取一系列的先进制造技术,例如焊修法、电刷镀修复法、热喷涂法以及塑性变形法和机加工修理法等等对其进行修复和升级,从而能够保证在制造后的零部件性能能够满足使用要求。
(三)重新装配
在针对短应力线轧机所有零部件进行清洗检查以及再制造处理之后,进入到重新装配阶段。在这一阶段需要将所有的零部件,包括可直接应用的零部件,可更换为新品的零部件以及再制造加工的零部件,按照原有的装配顺序和施工工艺进行重新的装配工作。在装配过程中需要对装配精度和质量进行严格的控制,从而能够保证整机在制造后的性能和可靠性,可以达到并且超过原机水平。
四、短应力线轧机长效保持轧制精度的再制造应用
(一)轧机本体解体
短应力线轧机本体解体是再制造流程中的首要且至关重要的步骤,它直接关系到后续修复与再制造工作的顺利进行。在解体之前,必须对轧机进行全面的检查和评估,这一过程包括对其运行状态、磨损程度以及潜在故障点的详细分析。基于这些评估结果,我们可以制定出科学合理的解体方案和顺序,以确保解体工作的有序进行。解体过程中,必须严格遵守操作规程,使用专用工具和设备进行操作。这些工具和设备不仅能够有效提高解体效率,还能确保各部件在解体过程中的完整性和可再制造性。解体时,我们应特别小心,避免对部件造成不必要的损伤。解体完成后,各部件需进行彻底的清洗和检查。这一步骤至关重要,因为它能够去除部件表面的污垢和残留物,为后续的激光熔覆和修复工作提供一个干净、准确的基础。同时,通过清洗和检查,我们还可以进一步了解部件的磨损情况和潜在问题,为后续再制造工作提供更加详细的信息和依据。
(二)主要部件功能面的激光熔覆
对拉杆与立柱、辊箱配合的密封轴颈、立柱与机座、辊箱的配合面、辊箱的轴承安装内孔和两侧配合面、机座的底板装配面以及与立柱的配合面。使用5kWCO2气体激光器进行激光熔覆加工,熔覆参数设置为功率P=3000~4000W,激光束直径D=3mm,扫描速度v=800mm/min,搭接宽度1mm,有效熔覆层厚度2mm。熔覆用合金粉各元素含量见表1。激光熔覆前对熔覆区粗加工见光,作PT检测应无裂纹等超标缺陷。精加工到成形尺寸后,清理螺丝孔去边角毛刺待组装。
表1 熔覆用合金元素成份
成分 | Cr | Mo | W | Ti | Ni | Al | Fe |
质量分数/% | 12 | 5 | 10 | 3 | 12 | 2 | 余量 |
(三)零部件的设计改造
针对短应力线轧机在长期运行过程中所产生的难以避免的某种问题、变形以及其他性能退化问题,对于关键的零部件进行设计改造以及适时的更换就显得更为重要。这一步骤不但是为了能够对当前的性能瓶颈进行有效应对,更是为了能够进一步提高短应力线轧机的整体使用寿命以及工作效率。在进行设计与制造的过程中,需要紧密结合轧机的实际工作情况以及在制造的各种具体需求对关键零部件进行精细化的设计与优化处理,包括不断提高部件的耐磨性、耐腐蚀性以及抗疲劳性,从而确保部件能够在恶劣的作业环境中始终保持高精度和高稳定性。对于由于严重磨损或者变形而无法通过修复手段对其性能进行恢复的零部件来说,应该在第一时间对其进行更换。在进行更换的过程中,需要选择质量达标的新品零部件,保证整机的性能和精度不会受到负面影响。与此同时,安装和调整工作也需要严格按照事先制定的装配要求进行,保证新部件能够无缝融入到当前的整机系统,共同发挥最佳的工作效能。
(四)零部件的更换、修复
零部件的修复在短应力线轧机的再制造过程中占据着举足轻重的地位。对于那些经过评估确认具有修复价值的零部件,我们采用一系列先进的修复技术来恢复其原有的性能和精度。这些技术包括但不限于激光熔覆、热喷涂以及堆焊等,它们各自具有独特的优势,能够针对不同材质和损伤程度的零部件进行精准修复。在修复过程中,我们严格把控每一个细节,从修复参数的设定到工艺流程的执行,都力求做到精益求精。这不仅是为了确保修复后的零部件能够达到预期的性能指标,更是为了保障整机的稳定性和安全性。修复完成后,我们会对零部件进行全面的检查和测试。这一步骤至关重要,因为它能够验证修复工作的成效,确保零部件在重新投入使用后能够满足各项使用要求。通过这一系列严谨而细致的修复流程,我们为短应力线轧机的再制造工作奠定了坚实的基础,也为企业的持续生产提供了有力的支持。
(五)整机装配与调试
在现代钢铁生产工作开展的过程中,短应力线轧机作为一种高精度且高效的压制设备,其性能的稳定性以及压制精度的保持,对于提高产品质量和生产工作效率有着重要的影响。然而,随着轧机使用时间的不断增加,设备老化、磨损等问题也逐渐凸显出来,导致压制的精度不断下降,对产品质量造成威胁。因此,如何能够通过再制造技术对短应力线轧机的压制精度进行长效保持以及有效提升,逐渐成为当前钢铁行业亟待解决的重要问题。
五、结束语
短应力线轧机的再制造技术对于长效保持压制精度、提高产品生产质量与生产工作效率有着重要的影响意义。通过采用先进的表面修复技术、柔性技术、智能再制造技术以及节能环保技术等多种技术手段,可以有效恢复甚至进一步提高轧机的使用性能,满足市场对于高质量钢材的各种需求。未来,随着再制造技术的不断发展与创新应用,在短应力线压机领域的应用也会更加深入且广泛,期待通过持续的技术研发与实践研究,能够推动短应力线轧机再制造技术的快速发展进步,为钢铁行业的快速生产、绿色发展以及高质量建设贡献更多的力量。
参考文献
[1]张力.棒线材短应力线轧机液压带载压下HAGC液压伺服系统的设计[J].山西冶金,2022,45(07):158-161.DOI:10.16525/j.cnki.cn14-1167/tf.2022.07.056.
[2]周小勇,蔡海彬.350短应力轧机轴向调整装置的改进及应用[J].南方金属,2022,(04):61-63.
[3]陶玮,邹新长,曹跃朋,等.短应力线轧机长效保持轧制精度的再制造应用[J].设备管理与维修,2022,(11):114-115.DOI:10.16621/j.cnki.issn1001-0599.2022.06.45.
[4]李亚男.棒材短应力线轧机轧辊轴向窜动原因分析和改进方案[J].冶金与材料,2022,14(01):137-138.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
