
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:近年来,压裂行业迅猛发展,压裂施工井场所用的高压管汇数量众多,面临施工压力高、砂量大、液量多等施工工况,高压管汇磨损程度加剧、报废率高,直接影响到生产消耗成本,因此有效控制高压管汇磨损程度,延缓报废时间,显得尤为重要。2022年随着柔性压裂管汇的成功应用,成功替代了高压直管与高压活动弯头,高压管汇降本显著,因此高压耐磨耐腐蚀旋塞阀成为新的降本突破点,研发力度进一步加大;本文主要介绍压裂用耐磨旋塞阀的研发过程,制造工艺,现场试用效果等。
关键词:耐磨旋塞阀;研发;应用
压裂施工井场中的高压旋塞阀主要作用是隔离或阻断压裂高压流体能量,保护人员及设备本质安全,其内部密封旋塞阀是能量隔离效果的关键部件。
目前在工厂化压裂施工井场,旋塞阀在高压力、大排量、高砂比的工况下,其内部密封阀件和阀芯等关键部位容易受到携砂液的冲刷磨损,其密封弧片、阀芯密封面一旦受到磨损划伤,旋塞阀将关闭不严,不能在继续使用,必须及时返厂维修,否则极易造成阀体刺漏,伤及施工人员。
从我国压裂行业长远发展来看,有必要对高压旋塞阀开展相关研制工作,一方面降低对国外产品的依赖程度,加快旋塞阀的国产化;另一方面针对国产和进口旋塞阀密封组件开展耐磨损研究试验,增加内腔密封组件抗磨损强度,延长使用寿命,有效控制材料消耗成本,提升行业竞争力。
本文中研制的高压耐磨旋塞阀是用于流体能量控制系统的阀门,除满足常规阀门的零泄漏、开关动作灵活、检修和保养便捷方便等功能外,还能满足酸性液体腐蚀,高压携砂液的冲刷耐磨要求。
本文中结合相关项目要求及阀门现场使用情况,按照相关国际标准和规范的要求,完成了一种高压耐磨旋塞阀设计、生产和试验过程,为高压耐磨旋塞阀的国产化奠定基础,也为后续系列化及产业化提供条件。
1国内外应用现状
1.1国内使用现状
近年来国内出现规模使用国产旋塞阀替代进口旋塞阀的应用情况,但国产化旋塞阀性能指标偏向密封性能测试,在耐磨方面并改进,测试介质均以清水等流体做为试验产品,并未考虑到工业用的携砂液造成的磨损因素和保养不到位,造成的损坏因素。在国内大型压裂施工现场,针对重点井等“三超井”使用的高压旋塞阀仍然要依赖进口品牌,然而国外相关产品价格高、订货周期长、维修及零部件更换困难。及时针对旋塞阀密封组件开展耐磨损研究试验,增加内腔密封组件抗磨损强度,延长使用寿命,是未来趋势,一方面能够有效保障地面人员及设备安全,另一方面能够提升使用寿命,有效控制材料消耗成本,提升行业竞争力。
1.2国外使用现状
国外方面,美国FMC厂家、SPM厂家在研发方向,重点偏向密封性能测试,在材质耐磨方面并无较大改动,测试介质均以清水等流体做为试验产品,并未考虑到工业用的携砂液造成的磨损因素和保养不到位,造成的损坏因素,在耐磨损材质上并未开展较大改进。
2技术指标
为满足加工工艺及操作和使用要求,同时满足用户需求,对FMC进口旋塞阀密封组件进行测量后,确定高压耐磨旋塞阀的相关技术指标如下:
(1)阀芯外观尺寸、压力和新阀芯内径与FMC尺寸一致。
(2)弧片外观尺寸、压力和弧片弧度与FMC尺寸一致
(3)符合通径:69.85mm,压力等级:15000psi的指标要求;
(3)阀体最小壁厚、最小流道直径符合API6D的要求;
(4)密封性能:满足ISO5208/GB/T13972,A级;
3方案设计
在施工现场通过对比不同高压旋塞阀修理包组件的规格、尺寸、材料性能等数据,统计旋塞阀修理包的使用寿命,通过分析得知,密封面易损、阀芯磨损严重,高压作业开关旋塞时阀芯受力不均匀容易变形等是旋塞阀失效的关键要素。
针对旋塞阀生产制造材质,从材料材质入手,表面处理等方面开展分析研究,研制出满足压裂施工工况的耐磨损旋塞阀修理包,提高易损件材质性能,降低高压旋塞阀内部受磨损的概率,提高使用寿命。
3.1技术目标
(1)统计分析压裂高压旋塞阀使用寿命、易损部位、材质等参数。
(2)统计分析压裂高压旋塞阀密封组件的规格、尺寸、材质等数据。
(3)开展高压旋塞阀内部结构、材质及密封件材质研究,选取合适的材料,研制成品,现场试用。
(4)在相同工况下与现有高压旋塞阀对比使用寿命,及保养更换频次。
3.2结构设计
以3寸高压旋塞阀为例,其结构组件如下图所示:
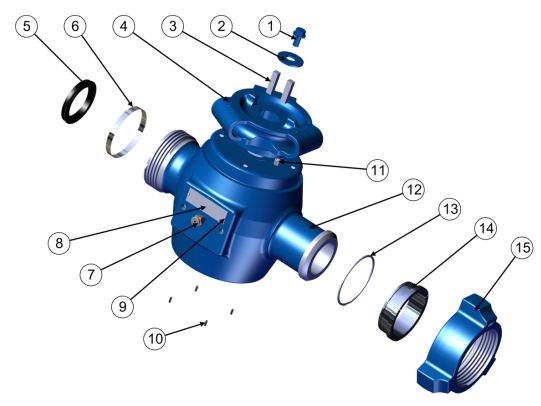
1.六角头螺栓2.垫片3.销键4.阀盘扳手5.由壬密封6.标识卡圈7.注油嘴8.铭牌9.铆钉10.定位销钉11.沉内六角螺钉12.旋塞阀体13.弹簧卡圈14.扇形档圈15.由壬螺母
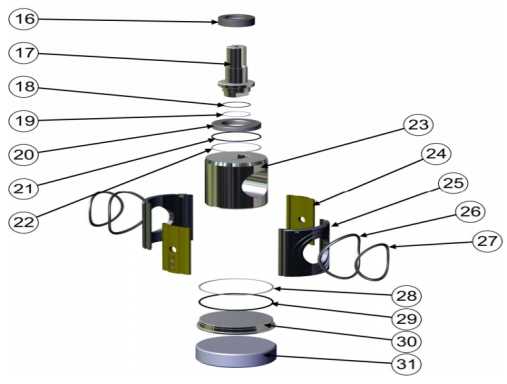
16.推力圆柱轴承17.阀杆18.阀杆O型圈19.衬环密封20.衬环21.衬环O型圈22.衬环垫圈23.阀芯24.侧弧片25.弧片密封26弧片O形圈I27.弧片O形圈II28.压盖密封垫29.压盖O型圈30.压盖31.压帽
高压旋塞阀密封工况工作原理:利用工具将旋塞阀阀盘扳手水平顺时针旋转90度时,阀盘连接的旋塞阀阀杆带动阀芯一同旋转,使阀芯通道口关闭,在此期间,旋塞阀内部组件均承受压力影响,其内部密封组件主要有:阀芯、侧弧片、弧片密封、弧片圆形密封、弧片密封O形圈是密封效果的关键部件。
3.3高压旋塞阀核心部件材质等参数分析
(1)针对高压旋塞阀密封组件--阀芯开展研究分析,使用SparkCCD7000型火花(直读)光谱仪开展材料化学成分化验,得出结论是:阀芯表面涂耐磨层元素为硬铬(Cr)。
(2)针对高压旋塞阀密封组件--弧片开展研究分析,使用SparkCCD7000型火花(直读)光谱仪开展材料化学成分化验,得出结论是:弧片密封表面没有涂耐磨层。
4.高压耐磨旋塞阀的加工制作
4.1旋塞阀—弧片密封
(1)材料选用低碳钢。
(2)生产工艺流程:
粗加工—调质—精加工—渗碳—半精磨—TPQ处理—精磨
(3)TPQ处理有以下五项优点:(a)表面具有良好的耐磨性、耐疲劳性能。(b)良好的抗腐蚀性能。(c)产品处理以后变形小。(d)可以代替多道热处理工序和防腐蚀处理工序,时间周期短。(e)无公害水平高、无环境污染。
(4)TPQ处理有以下两项缺点:
(a)硬化层很薄不利于工件精加工,可作为最后一道工序来处理工件。(b)硬化层表面不能承受冲击载荷。
4.2、旋塞阀——阀芯
(1)材料选用优质合金钢锻材基体经过调质后,力学性能更优越。
(2)生产工艺流程:粗加工—调质—精加工—表面镀镍—精磨
(3)表面镀镍处理有以下三项优点:
(a)与基体的结合力方面,镀镍层低优于镀铬层;(b)力学性能与抗腐蚀方面,镀镍优于镀铬;(c)镀镍层有良好的延展性和韧性,不会轻易产生裂纹和剥离现象。
(4)表面镀镍处理有以下两项缺点:
(a)镀镍层表面易产生起皮,起泡,麻点,黑点等;(b)镀镍层表面延展性和韧性高,磨加工难度较大。
5.压裂施工现场应用测试对比情况
2022年8月耐磨旋塞阀密封组件研制成功后,委托工具质量监督检验中心对四套安装有耐磨材质的旋塞阀开展了技术检测工作,经过外观检测、静水试压检测、测壁厚检测,结果合格。
2022年9月5日在油田同厂家和术人员在压裂施工井场针对4套耐磨旋塞阀、2套国产旋塞阀、4套进口旋塞阀,共计10套旋塞阀在现场试验共同开展测试对比记录跟踪工作,施工现场指派专人负责检查、专人维护、专人记录、专人监督。
截止到2022年12月耐磨旋塞阀共计施工参与8口水平井施工,合计113层,施工现场检查人员按照方案内容,对旋塞阀共计检查352次、保养22次,并进行登记记录工作,同期开展对比测试的2套国产旋塞阀出现了刺漏。
6.应用前景
本次研制的耐磨高压旋塞阀满足了密封性、耐腐蚀性、流通特性等多方面要求。通过产品的试验,也充分验证了高压旋塞阀在改变生产工艺、改进材质属性可实现性。进一步掌握了进口旋塞阀密封组件的技术参数,在启闭动作、流量特性、密封性能及耐腐蚀、耐磨损等方面的技术难点。
压裂用耐磨旋塞阀的成功研制与应用,完全替代了旋塞阀进口配件的需求,并且帮扶国内国产旋塞阀生产制造厂商对于高压旋塞阀延长使用寿命的研发思路给予指导帮助,从而整体提升国产旋塞阀使用寿命,为后期国内压裂行业使用“长寿命”高压管汇夯实基础,达到“以低成本战略,引领高质量发展的”的发展理念。
参考文献
[1]王小东.旋塞阀常见故障及处理方法[J].石油技师,2019(01):68-71.
[2]张希恒,雷林林,俞树荣,等.旋塞阀的变形分析与结构优化[J].甘肃科学学报,2013,25(04):67-70.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
