
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:在SAGD生产过程中,对井口进行密封注胶,是SAGD生产中经常进行的一项操作,目前一线操作员工经常性进行井口密封操作时,操作过程中液压注胶枪出现故障的次数高,大大影响了员工的工作效率。为了解决这一问题,通过深入研究和详细分析,对各种影响因素进行分类汇总整理,通过现场验证、现场试验、调查分析、查询资料等方法,找出主要原因,提出相对应的处理方法。采取处理方法后,有效解决了问题,为一线操作员工解决了现场难题,节约了操作时间,大大提高了的工作效率。
关键字:SAGD 液压注胶枪 故障分析 处理
在SAGD生产过程中,对井口进行密封注胶,是SAGD生产中经常进行的一项操作,在注胶时需要利用液压注胶枪将密封胶注入到密封胶腔内,达到对密封井口而进行其他工作的目的。
目前一线操作员工经常性进行井口密封操作时,操作过程中液压注胶枪出现故障的次数高,频次为26次/月,对员工的操作造成了不便,大大影响了员工的工作效率,而保证液压注胶枪的正常使用,降低液压注胶枪故障频次是个亟待解决的问题。
1.现状分析
1.1按故障部位分析
液压注胶枪的整体结构较为复杂,易出现故障部位较多。
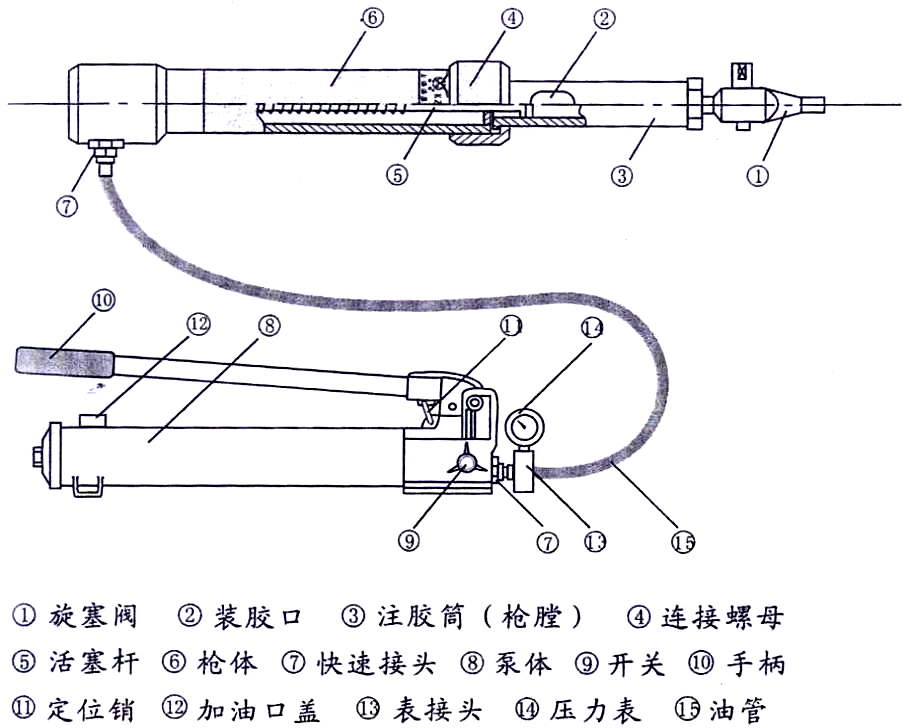
图1 液压注胶枪结构图
对2019年140对SAGD井组,进行统计,其中抽油生产90对,每对井平均5天使用一次液压注胶枪,全年共使用液压注胶枪6570次,对一年内液压注胶枪出现故障的部位进行统计分析。
表1 液压注胶枪故障部位统计分析表
序号 | 故障部位名称 | 故障次数 | 累计次数 | 频率 | 累计频率 |
1 | 活塞杆 | 225 | 225 | 73.05% | 73.05% |
2 | 快速接头 | 34 | 259 | 11.04% | 84.09% |
3 | 旋塞阀 | 25 | 284 | 8.12% | 92.21% |
4 | 压力表 | 14 | 298 | 4.55% | 96.75% |
5 | 其他 | 10 | 308 | 3.25% | 100.00% |
一年内出现故障次数最多的液压注胶枪部位为活塞杆,共出现故障225次,占比73.05%,导致液压注胶枪整体故障频次高。
1.2按活塞杆故障类型
通过调查、统计,对2019年液压注胶枪活塞杆出现的各种故障类型进行归纳、整理、分析。
表2 液压注胶枪活塞杆故障类型统计分析表
序号 | 故障类型 | 故障次数 | 所占比例 |
1 | 变形 | 15 | 6.7% |
2 | 磨损 | 17 | 7.6% |
3 | 不复位 | 181 | 80.4% |
4 | 其他 | 12 | 5.4% |
合计 | 225 | 100% | |
液压注胶枪活塞杆不复位这一故障问题一年内共出现181次,故障频次为15次/月,占比80.4%。因此液压注胶枪活塞杆不复位故障频次高是造成液压注胶枪故障频次高的主要问题。
2.原因分析
针对“活塞杆不复位”这个故障问题,进行深入研究和详细分析,对各种影响因素进行分类汇总整理,通过现场验证、现场试验、调查分析、查询资料等方法,找出主要原因分别为以下三项:
2.1操作规程不具体
弹簧刚度是压缩弹簧的一个重要性质,弹簧刚度降低,会使弹簧的自由长度减小。
在生产现场进行注胶操作时,操作员工注完胶后会继续顶压,并不采取泄压就去进行别的操作,使弹簧处于极限压缩状态,在多次重复后使弹簧的弹性降低不能恢复到原本的长度,造成活塞杆不复位。
通过查询采油站液压注胶枪操作标准发现,在操作标准中只在收尾工作中提到了泄压操作,而在注胶过程中没有提到泄压操作。同时,对于操作压力,只提到了平稳操作,并没有提出具体的压力控制。
2.2未定期维护保养
液压注胶枪在长期的使用过程中会出现一定程度的损耗,造成设备的使用寿命逐渐变短,需要操作人员爱护设备并进行一定维护保养,延长设备的使用寿命,降低设备的故障频次。
2.3注胶筒遮挡视线
在使用液压注胶枪进行注胶的过程中,要求前一根密封胶完全注完才能泄压,待活塞回到初始位置后,在放入另外一根密封胶,重新进行注胶操作。
由于注胶枪的注胶筒的结构原因,在装胶口前有一段距离造成了视线遮挡,注胶过程中,活塞在经过装胶口后,无法进行有效的观察,也没有用于判断的目视依据,操作人员无法准确判断密封胶棒是否已经完全注完,会持续进行打压操作,对设备造成损伤。
3.处理方法
3.1针对操作规程不具体的处理方法
完善液压注胶枪操作规程:(1)规定操作压力稳定在38MPa±2MPa范围内,不得超过40MPa。充分利用弹簧性能,并给员工留出了缓冲空间。(2)装胶前在装胶口内涂抹润滑油。涂抹润滑油,流动性较好,减少了注胶阻力,通过测量,在相同注胶速度下,注胶压力平均降低1MPa。
具体实施步骤:(1)查询相关说明书及资料。(2)结合整个操作过程完善液压注胶枪操作标准。(3)规定注胶时操作压力稳定在38MPa±2MPa范围内,不得超过40MPa。(4)在装胶前增加在装胶口内涂抹润滑油。(5)将完善好的标准重新下发,并组织专门示范教学,检验培训效果。(6)将操作情况纳入考核制度。
2.2针对未定期维护保养的处理方法
对于现场操作设备,定期进行维护保养可以有效地延长设备的使用期限,减少设备的出现故障的次数。
针对不同部位规定不同保养周期,设定周期为更换密封胶圈20天/次、清理弹簧7天/次、更换液压油7天/次、清理枪体7天/次。
具体实施步骤:(1)查询产品说明书。(2)结合产品说明书内容和现场实际,完善维护保养方法及要求。(3)规定维护保养周期为更换密封胶圈20天/次、清理弹簧7天/次、更换液压油7天/次、清理枪体7天/次。(4)落实维护保养责任,指定专人负责。(5)做好使用及维护保养记录。
2.3针对注胶筒遮挡视线的处理方法
目前所用的液压注胶枪的注胶筒结构都是在装胶口前存在一段金属管体,这种结构对视线存在一定的遮挡,在进行注胶操作过程中,操作员工没有办法对注胶情况进行准确判断,导致在完成注胶后,仍然进行打压操作。
针对注胶筒遮挡视线,没有注胶判断依据这一情况,为解决这一问题,帮助现场员工正确判断注胶情况,减少活塞杆不复位的次数,采取按胶棒长度在注胶筒和活塞杆上做刻度定位标记。
具体实施步骤:(1)测量胶棒长度。(2)结合胶棒长度,在枪体上做标记定位。(3)进行一次注胶操作,在活塞上做标记定位。(4)确认定位准确性。
4.结论
4.1处理效果
通过采取一系列处理方法后,对液压注胶枪使用情况进行调查统计(2020年8月29日—2020年9月29日,共使用558次液压注胶枪)。处理后,9月共使用液压注胶枪558次,故障频次为15次/月,通过对比可知,处理前故障频次为26次/月,处理后故障频次为15次/月。
活塞杆出现故障的频次由之前的19次/月,降低到了5次/月;活塞杆不复位出现的频次由之前的15次/月,降低到1次/月,处理效果良好。
4.2效益评价
经济效益:(1)降低了进行更换盘根操作时的关井时间,每次可减少20分钟的关井时间,提高了开井时率,增加了产油量,每年可增油78t。增油效益=增油量×(稠油价格-生产成本)=78×(1910-789)=8.7(万元)(2)降低了液压注胶枪的维修成本,每年可减少维修次数40次。节约费用=维修次数×单次维修成本=40×347=1.4(万元)。(3)净效益=增油效益+节约费用=8.7+1.4=10.1(万元)
社会效益:(1)通过本次分析研究,积累了丰富经验,增加了解决问题的能力。(2)为一线操作员工解决了现场难题,节约了操作时间,大大提高了的工作效率。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
