
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:根据材料冲蚀磨损理论和磨料射流切割原理,对磨料射流旋转切割工具的切割参数优化及测试。在实验室进行了磨料旋转切割地面模拟实验,实验结果表明,在射流喷嘴出口流速达到180m/s,旋转切割喷头速度稳定在20-30转/分钟状态下,磨料射流功率利用率高,切割效率最高。磨料射流旋转切割工具在此状态下可完成油、套管及钻杆的切割,切割完成后端口平整光滑,无扩张变形等情况。
关键词:磨料射流;旋转;切割;钻杆
磨料射流技术是基于水力动量-冲量定律的一种新型工艺技术,磨料与高压悬浮溶液混合形成的混合液体,基于磨料射流的切割技术在工业,油田井下油、套管射孔和清洗等作业中已经广泛应用,但在井下的油、套管及钻杆的旋转切割方面还未成功作业。磨料射流切割是一种非传统的切割技术,与机械切割、化学切割和喷砂切割相比,具有以下优点:(1)切割操作为冷切割,切割过程产生的热量非常小,切割操作可在易燃、易爆等危险环境中进行,而不会在切割缝附近产生热影响区;(2)切割口平整,无明显变形,便于后续打捞;(3)磨料射流切割技术对储层无污染。尤其针对高强度钻杆的切割,磨料切割的优势尤为突出。
1 磨料射流旋转切割机理及影响因素
1.1 磨料射流旋转切割机理
旋转切割工具利用水射流的反作用力驱动旋转喷头实现360度自由旋转,工具内部设置动态减阻机构从而可根据排量大小动态调整旋转喷头的旋转速度,最大限度降低射流的雾化效应,提高射流功率。喷头在旋转过程中将含有磨料的高速液体通过径向耐冲蚀喷嘴射向管材内壁,对管材从内向外进行冲蚀磨损,根据冲蚀磨损理论,在磨料的动能所产生的冲击功大于管材的抗冲刷能力后,管材表面冲蚀成唇形压坑。长时间的反复冲蚀,会导致材料呈碎片状脱落,表现为压坑-形唇-锻打-剥落的变形产生磨损。同时在冲蚀坑内飞溅返回的砂粒反复以小冲击角切削形成犁沟[1]。
1.2 磨料射流旋转切割影响因素
影响磨料射流旋转切割效率的主要因素为:磨料射流速度,旋转喷头旋转速度,磨料种类、粒度和浓度。
(1)磨料射流速度,射流速度只有达到经济流速时才能保证切割速度和喷嘴寿命。射流速度低于经济流速时,切割时间会延长;射流速度高于经济流速时,喷嘴内孔直径变大,在排量不变的情况下,射流速度降低,水射流功率降低。
(2)旋转喷头旋转速度,综合考虑工具结构及排量限制,旋转切割喷嘴需要在旋转过程中实现管材的圆周切割。旋转速度大于经济转速时,射流雾化效应严重,降低了水射流功率,影响切割效率;旋转速度低于经济转速时,延长了切割时间。
(3)磨料种类、粒度和浓度,硬度是指磨粒抵抗破碎的能力,基本要求是磨粒的硬度应高于管材的硬度。
2 磨料射流旋转切割参数
2.1 磨料射流速度
磨料射流的速度决定了磨料对管材内壁的冲蚀效果进而影响切割测试效率。通过固定喷嘴数量和直径(2个3mm喷嘴),调整射流排量进而调整喷嘴处射流速度。将射流速度分别控制在160~170m/s,180~190m/s,200~210m/s,实验磨料为石英砂,磨料的粒度为40-70目,磨料体积为7%。实验数据如表1所示:随着射流速度的增加,相同时间内射孔的深度越深,但喷嘴本身的磨损加快,综合评判将射流速度控制在180m/s(相对应的排量为150L/min)时,射流速度与喷嘴寿命、射孔深度形成一个均衡点,因此将射流速度控制在180-190m/s。
表1 射流速度
编号 | 排量 L/min | 射流速度 m/s | 循环压力 Mpa | 喷嘴数量 | 喷嘴直径 mm | 5分钟后喷嘴直径 mm | 射孔深度 mm |
1 | 135 | 160 | 14 | 2 | 3 | 3 | 8 |
2 | 150 | 180 | 17 | 2 | 3 | 3.2 | 15 |
3 | 170 | 200 | 22 | 2 | 3 | 3.5 | 20 |
2.2 旋转喷头旋转速度
旋转喷头的旋转速度对切割效率影响的本质是磨料射流在单位时间内重复切割油管内壁同一点次数。单位时间内重复切割次数越多,切割深度越大;同时,喷头的转速过快易造成磨料射流雾化严重,造成单位时间内传递到石油管内壁同一点上的能量减少,造成切割效率低。为了验证不同转速对切割效率的影响,针对不同旋转速度设置如下测试。保持排量和喷嘴直径不变,切割头转速分别为 10、15、20、25、30、35rpm、喷嘴个数为2个,喷嘴直径均为3mm,泵排量为150L/min,喷砂时间为100s,图1给出了旋转喷头的旋转转速与切割深度的关系曲线,由图可知本实验条件下,最优转速为25rpm,实际工程应用中,应将转速控制在20~25rpm之间。
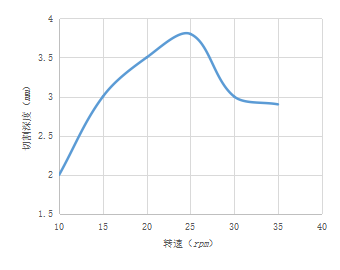
图1 旋转喷头转速
2.3 旋转射流工具动力扭矩与制动扭矩匹配
如上测试单独校准了磨料射流速度与旋转喷头的旋转速度,但在实际作业中需要在磨料射流旋转切割作用中将两者进行结合,并进行相关参数的优化,保证切割效果。偏心喷嘴会在水射流的作用下产生沿轴线的动力扭矩,如果没有制动扭矩与动力扭矩平衡,则旋转喷头的旋转速度会不断加速,转速会超过标定值。因此需要在工具内部设计制动扭矩,保证旋转喷头的旋转速度。
2.3.1 动力扭矩
如图2所示结构,优选了磨料射流速度180m/s,偏心嘴直径为2mm,偏心喷嘴处射流的反作用力形成的动力扭矩驱动旋转,首先需要计算喷嘴射流的反作用力:
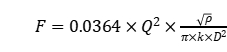 (1)
式中:F为射流产生的反作用力,lbs;Q为喷嘴处的流量,gpm;D为喷嘴水眼直径,in;k为液体流量系数;p为液体密度,ppg。
排量在150L/min时,喷嘴节流压差为17.3Mpa,出口流速176m/s,喷嘴处产生的反作用力为430N,旋转喷嘴的偏心距初始值设定为3mm,输出扭矩为M=1.29N.m。
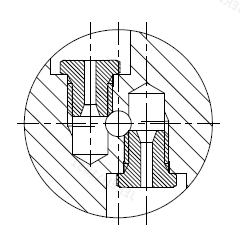
图2 喷嘴布置图
2.3.2 制动扭矩
针对旋转工具的结构原理,优选唇封进行动态密封及初始摩擦阻力提供。唇封在启动时摩擦扭矩最大,随着运行时间的增加,摩擦扭矩逐渐减小,从图3中可以看到,当唇封处于自然状态下时,摩擦扭矩为0.35N.m。为了能够平衡动力扭矩,因此如图4在工具设计时在工具输出轴两端分别安装2个浮动唇形封(共4个油封,唇形封提供的摩擦扭矩为M'=0.35×4=1.4N.m)。唇形封相对安装,中间填充齿轮油用于润滑。两端的唇封采用浮动安装方式,保证内部齿轮油在初始状态下处于未压缩状态。
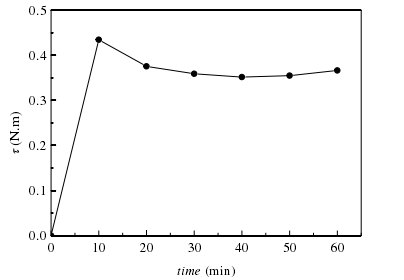
图3 扭矩值[7]
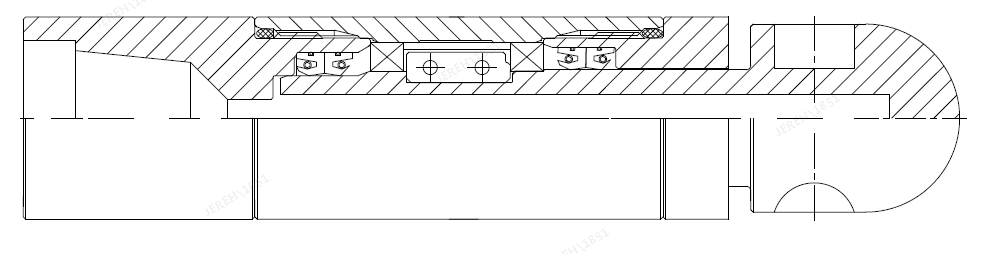
图4 切割工具示意图
2.3.3 数据校准
4个唇封所提供的制动扭矩为1.4N.m,喷嘴直径为2mm,偏心距为3mm状态下,利用公式1,反推排量为Q=155L/min,出口流速v=182m/s。
3 磨料射流旋转切割试验
旋转切割参数确定后需要通过切割测试验证工具的可行性。
测试条件:
旋转喷头外径:54mm
射流喷嘴数量:2个
射流喷嘴直径:3mm
磨料:石英石
磨料直径:40-70目
磨料浓度:7%
瓜胶浓度:0.4%
测试排量:150-160L/min
切割油管:2 7/8",N80钢级
切割钻杆:3 1/2", S135钢级
测试场地如图5所示。
测试步骤:
(1)利用清水对旋转工具转速和排量的匹配关系进行标定,并调整好旋转工具内部油压,保证喷头旋转速度与排量匹配。
(2)按照7%的磨料浓度进行液体的调配,为了保证磨料的悬浮性,需要配比0.4%的瓜胶溶液,保证磨料的悬浮性和磨料浓度的均匀性。
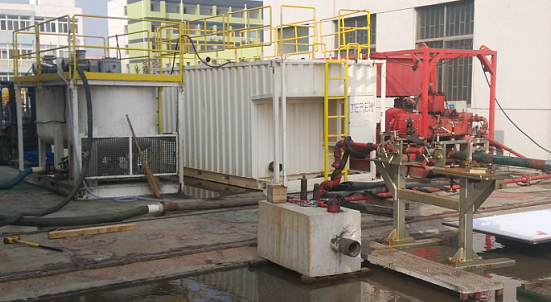
图5 测试场地
(3)测试1:切割2 7/8"N80油管,排量155L/min,泵车循环压力为19.2Mpa,切割时间10分钟,油管被切断。如图6所示。
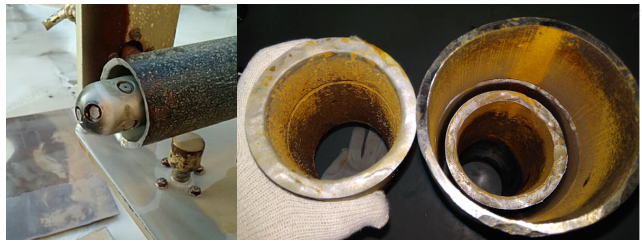
图6 2 7/8”油管 图7 3 1/2” 钻杆
(4)测试2:切割3 1/2"S135钻杆,排量155L/min,泵车循环压力位19.2Mpa,切割时间为20分钟,钻杆被切断。如图7所示
4 结论
磨料射流旋转切割技术可以实现对钻杆等高钢级管材的切割,需要匹配影响磨料射流旋转切割技术的关键因素:旋转工具的旋转速度,射流速度以及喷嘴直径。本论文中针对各关键影响因素进行了理论测试,并对测试数据进行对比优化,最终确定了相关的作业参数。
经过现场测试,磨料射流旋转切割技术可完成对S135钢级的钻杆的切割,切口平整,达到了试验预期,可满足现场作业需求。
参 考 文 献
[1]李根生,牛继磊,刘泽凯,等。水力喷砂射孔机理实验研究. 石油大学学报(自然科学版),2002,26(2):31-34.
[2]沈忠厚. 水射流理论与技术[M]. 东营:石油大学出版
[3] 周卫东,等.水力参数和磨料参数对前混式磨料射流切割套管的影响研究[J]. 石油钻探技术,2001,29(2):10-12.
[4] 周卫东,等.前混式磨料水射流切割套管的切割模型[J].石油大学学报(自然科学版),2001,25(2):3-5.
[5] 孙家俊. 水射流切割技术[M]. 北京:中国矿业大学出版社,1992.
[6]鲁选才,贺永军,杨维章,等. 旋转轴唇形密封圈的设计与选材{J}.特种橡胶制品,2010,3(5):42-54.
[7] 姜成林. 发动机无簧油封的设计开发及性能试验研究[D]. 济南:山东大学,2013.
[8] 王保森. 基于ANSYS的油封唇口接触压力的有限元分析[D]. 北京:北京化工大学,2006.
[9] 郭子豪. 高压磨料水射流切割喷头的结构改进及增压系统特性研究[D]. 武汉:武汉科技大学,2018.
[10] 江华生. 唇形油封密封性能及其轴表面织构效应的研究[D]. 杭州: 浙江工业大学,2016.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
