
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文简述了压缩机转子背板出现磨损时,如何测绘背板尺寸以及在修复背板时的注意事项,确保修复后的背板达到现场的安装要求。
关键词:测绘难点;异型;已知点;计算机辅助
1、引言
车间接到乙烯某装置压缩机转子背板测绘及修复任务,原件因一侧端面磨损损坏并存在变形,需修复。如图1所示,背板1仅在端面出现磨损,磨损的深度约2mm左右,整个面未出现变形,背板2在端面出现磨损,磨损最深的位置约3mm,同时内孔与转子轴发生磨损,背板的整个板面也出现变形,中间鼓,外圈低,同时在气液流道豁口尖角发生变形。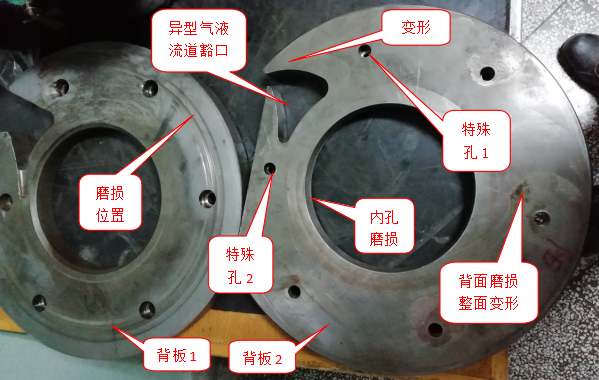
图1:背板实物图
2、测绘难点及解决
通过与装配人员进行沟通,背板的外径与压缩机壳体内孔间隙配合,内孔与转子轴间隙配合,两背板左右装配,中间铣方处对齐安装在一起,几乎无间隙,背板六个螺栓安装孔中有两个孔不均布,不同心,孔直径φ13,装配的螺栓大径为φ12.7,配合间隙小,这两个安装孔测绘是测绘的难点一;同时两气液流道豁口处异型不规则,这是测绘的难点二。
2.1 特殊安装孔孔的中心测绘
首先对于特殊安装孔测绘还是以已知的点位来定位未知的点位。图2所示的A及B两点为同心均布的两点,可直接测绘得出,再按图示测绘A到特殊孔1的距离A1,A到特殊孔2的距离A2;B到特殊孔1的距离B1,A到特殊孔2的距离B2,特殊孔1可由A1及B1定位,分别以A点及B点的中心,以A1及B1为半径划圆,两圆的交点即为特殊孔1的中心),同理特殊孔2可由已知点A及B测量到特殊孔2的尺寸A2及B2进行定位。
2.2异型气液流道豁口尺寸测绘
对于异型气液流道豁口尺寸的测绘,圆弧半径≤25的圆弧尺寸,可以采用R规直接测量圆弧半径;对于圆弧半径>25的圆弧尺寸无法直接测量,可先通过对需测绘的圆弧上任取三点,可通过上述方法通过其余确定的位置定圆弧三点所在的位置,接着采用计算机绘图软件画图中“三点圆”功能实现三点画圆,接着从端点划线与圆相交,采用画图中“圆弧倒角”功能根据R规测量的圆弧大小倒角即可。对于图示其余圆弧可采用确定圆弧三点的位置进行绘图软件“三点圆”的功能实现,圆弧上的三点如果没有上述直接的辅助直边确定三点的位置的话,可采取在需测量弧上任意取三点,再由实物上已知两点的位置测量到此三点的尺寸,按上述确定点的方法分别以确定的两点为圆弧划圆,两圆相交的点即为测绘圆弧取点的位置(如图2所示)。
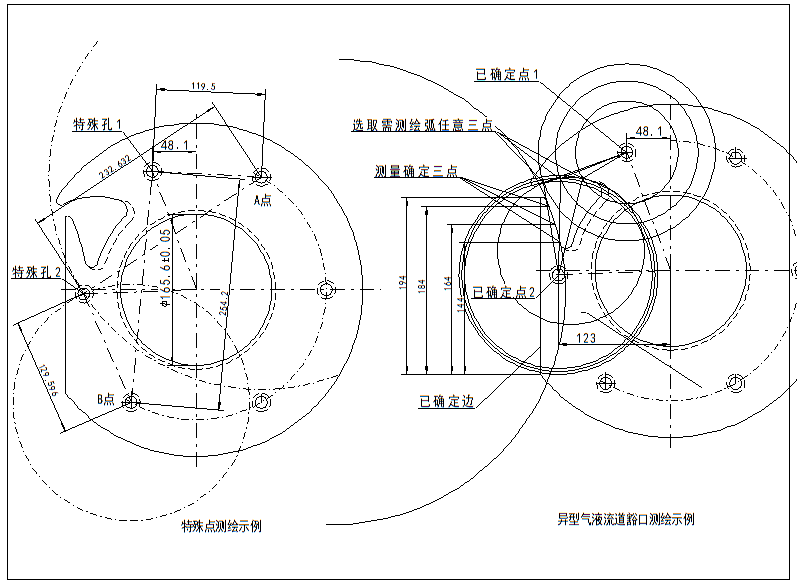
图2:特殊安装孔测绘及异型气液流道豁口测绘实例图
2.3测绘数据对比验证
由于上述的测量均采用间接的方式获取的尺寸,在测绘时尽量采取多次测量确定测绘尺寸的准确,减小偏差;同时由于两圆弧的交点界限不是很清楚,一段弧有可能是只有一个圆弧构成也有可能是多个圆弧构成,在测绘完成后可在计算机上按比例绘图,同时可采用1:1打印异型结构处图纸或激光切割样品与实物进行对比,查找是否存在偏差,确保测绘图纸的准确性。
3、修复方案及注意事项
3.1修复方案
因送件背板存在磨损及变形,常规的焊接增材方式进行修复可能会造成安装孔、气液流道豁口、中心孔及表面的变形,修复后满足不了使用要求。最终还是选取减薄原配件后增加调整垫片恢复其厚度的修复方式,修复方法是将背板采用平面磨床将两平面磨平,对于背板减薄的厚度再重新加工调整垫片确保现场安装符合要求。但因背板表面存在扭曲变形,磨削时一般采用磁吸式平面或圆台平面磨床,磨削前应注意工件与装夹平台面的接触面积是否能达到要求,防止磨削时工件飞出。由于不锈钢冷轧钢板表面粗糙度一般低于Ra0.4以下,整体厚度均匀,新加工的调整垫片可直接采用冷轧不锈钢板加工,而碳钢钢板加工后还需进行表面磨削加工;采用不锈钢钢板加工方法可采用激光切割设备直接按背板外形切割成型,抛光边缘毛刺即可。
3.2修复时的注意事项
因背板对厚度有一定的公差要求,为了保证加工的调整垫片厚度符合要求,在安装时不另外增加多种厚度的调整垫,同时有可能调整垫需求的厚度不容易加工。在磨削修复背板前,我们对不锈钢冷轧板采用外径千分尺对厚度进行测量,在磨削修复背板时尽量减薄至单个或多个选定的冷轧不锈钢板的厚度。
在激光切割调整垫片前,我们对修复配件厚度尺寸进一步进行核实确认,同时对要切割的钢板进行了厚度测量,同时由于原背板无定位销,新加工的调整垫片在安装时与背板无法完全的重叠,可能存在错位,对安装使用造成影响,可在加工前对加工调整垫片的图纸局部尺寸进行放大或缩小处理,确保现场安装要求。另外因背板外观异形,要注意调整垫片安装的位置(两面的安装方向不一样),在切割下料前要落实好。
4、测绘及修复结果
通过采用上述测绘方法,用已知确定的点或线来确定未知的点或线,再借助计算机辅助绘图软件,进而测绘出整个配件的外形尺寸;在修复时将各种因素考虑全面,最终修复完成的配件在确保修复安全及加工方便情况下满足安装要求,达到及时恢复装置设备设施的目的,确保装置生产安全平稳运行。
参考文献
[1] 关振中.激光加工工艺手册.中国计量出版社,1998.5.10,91~108
[2] 李亚江、李嘉宁.激光焊接/切割/熔覆技术.化学工业出版社,2012.7,126~196
[3] 毛征东、齐慧滨、朱进兴、田新杰.国产冷轧不锈钢板表面粗糙度的分析.世界钢铁,2007,2,13~14
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
