
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要: 本文的目的:分享林德工艺乙烯装置裂解炉汽包液位上水阀门,严酷工况下调节阀阀体和内件的使用、维修成功经验。本文介绍的方法:总结近20年乙烯装置裂解炉汽包液位上水阀门,严酷工况经历生产单位、阀门供货方和维修改造的三种方法。本文得到的结果:实现了裂解炉汽包液位长期可控,精准上水控制。本文结论:通过所述经验实施,保证了阀门出现故障时有应急方法,采购阀门有指导方向。改造则实现了延长维修周期、增加运行时间。裂解炉是乙烯装置的重要单元之一,裂解炉控制指标对目标产品收率和调整产品结构起到决定性作用,而汽包液位准确上水将直接影响控制的安全,精准控制汽包液位,还是保证裂解炉平稳运行的依据,增加运行时间,减少生产、设备和资金损失。
关键词: 裂解炉;汽包;液位控制;上水阀
1 概述
某公司乙烯厂于1996年9月开车。是一家主要以石脑油、化工轻油和烷烃为原料,经高温裂解生产乙烯、丙烯及其他附属产品的单位,乙烯装置原有6台6万t/a PyroCrack 1-1型裂解炉。因调整了原料结构于2000年改造增加1台6万t/a PyroCrack 1-1 SR单侧型裂解炉。在2002年挖潜增效改造时将6台6万t/a PyroCrack 1-1型裂解炉单台生产产品能力提高到8万t/a。又因为要降低能耗,增加生产装置的竞争能力于2005年对乙烯装置进行了扩建改造,增加了3台12万t/a PyroCrack 1-1 SR型裂解炉。使乙烯装置生产能力由原来的30万t/a提高到了70万t/a。即目前乙烯厂乙烯装置现有6台8万t/a PyroCrack 1-1型裂解炉,1台6万t/a PyroCrack 1-1 SR单侧型裂解炉。 3台12万t/a PyroCrack 1-1 SR型裂解炉。
以上裂解炉均采用德国林德公司专利技术,石脑油是其中一种裂解原料,得到主要产品乙烯和丙烯的裂解反应在辐射段进行,对流段用于加热原料、稀释蒸汽、锅炉给水和高压蒸汽。
自1996年装置筹建和生产运行到现在,乙烯装置裂解炉包括三次建设(第一次6台,第二次1台,第三次3台)。共经历了2次大型改造(增加模块),小型改造不计其数,在生产运行中积累了丰富的经验。在各种控制阀门中尤其以严酷工况上水阀门较为困难,其可控度直接影响生产运行和汽包的安全。
2 裂解炉(废热锅炉)上水阀门
2.1 PyroCrack 1-1型
8万t/a PyroCrack 1-1【1】型裂解炉主要控制指标汽包液位,现有上水阀门安装采用轴流式多级降压。
2.2 PyroCrack 1-1 SR型
12万t/a PyroCrack 1-1 SR【2】型裂解炉主要控制指标汽包液位,现有上水阀门采用2台阀门分程式控制。其中1台为极限上水轴流式多级降压阀门,另一台为正常上水内平衡阀门。
2.3 工况
工艺介质:水;工作压力:15MPa;工作温度:140℃;正常流量:75000kg/h;压差:15MPa。
2.4上水阀门改造历程
8万t/a PyroCrack 1-1型裂解炉原设计为单座调节阀,后改造选用套筒调节阀,最后选用轴流式多级降压调节阀。
12万t/a PyroCrack 1-1 SR型裂解炉原设计为角型调节阀,后改造选用双阀门控制,1台为极限上水轴流式多级降压阀门,另一台为正常上水内平衡阀门。
3 上文所述各种上水阀门在实际使用中表现出的优缺点
3.1轴流式多级降压阀门
3.1.1优点
阀门运行情况很好,维修很少,对阀体和内件损伤很小。
3.1.2缺点
采购成本高,安装需要足够空间,搬运同样需要足够空间和大型机械。
3.1.3建议
条件允许建议选用此种阀门。
3.2单座调节阀门
3.2.1优点
结构简单,采购成本相对少,维修方便,安装空间相对小,阀门重量相对轻。
3.2.2缺点
由工况和工艺操作原因(开停工频繁)造成大压差直接作用到阀体内部,简单的介质流通通道,极易造成阀体和内件的损伤。
3.2.3建议
在升级抗冲刷的材质后可以选用此种阀门。
3.3平衡式套筒调节阀
3.3.1优点
阀门运行情况较好。
3.3.2缺点
维修情况主要集中在阀座静密封和阀芯动密封,但是一道平衡环不能做到在高压差的运行工况下的长周期稳定运行。
3.3.3建议
综合指标介于多级降压和单座阀之间,具有多级降压和单座阀的部分优点,同时也具有单座阀的缺点,使用时要综合考虑。
4 在使用中的材质使用经验总结
4.1 厂家选用材质
进口阀门:阀体:A216 WCC;内件:阀芯+阀杆410 SS HD或416 SST HD。
国产阀门:阀体:A216 WCC;内件:阀芯+阀杆316 SS 。
4.1.1优点
厂家选用的材质造价低廉,适合招投标,有产品竞争力。
4.1.2缺点
阀体选用的材质使用周期短,损伤严重。内件进口品牌材质好,国内没有硬化处理
4.2 改造材质
阀体:WC6或WC9;内件:阀芯+阀杆+套筒410 SS HD、416 SST HD 、440 SST HD 。
4.2.1优点
选用洛钼钢材质更好的保护阀体和密封面,有效避免介质的冲刷损坏。选用含洛材质的阀门内件,同样起到保护设备的目的。
4.2.2缺点
选用洛钼钢阀体和内件,必须明确标明材质,洛钼钢焊接工艺复杂,相对采用法兰连接较方便,整体升级成本较高。
5 关于阀门维修和改造的经验
维修分为两部分:阀体和内件。依据乙烯厂阀位记录表【3】【4】【5】,判断损坏程度,确定是否维修。
5.1 阀体
阀体发生冲刷损坏,原则报废处理。应急维修可根据材质选择相应的焊条进行内部、外部补焊。
情况严重时去掉底壳补焊钢板。当阀座支撑部位损伤严重,不能支撑阀座则阀体只能报废。
5.2 阀门内件
5.2.1 阀座
阀座阀座密封面损伤只能补焊硬质合金,出现裂纹则更换新件。
5.2.2 阀芯和阀杆
阀芯密封面损伤可以开槽后堆焊硬质合金,损伤严重则更换新件。
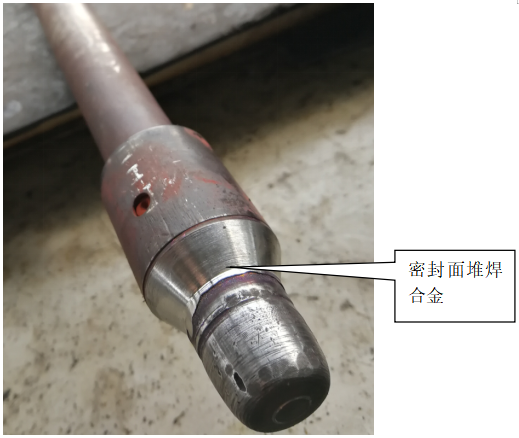
图1 堆焊硬质合金车削后的阀芯
一道平衡密封环的阀芯(如图2),可以加大密封面后在增加一道密封,采用没有开口的平衡环,起到多级降压目的保护平衡环,材质选用黑四氟,增加平稳运行时间。
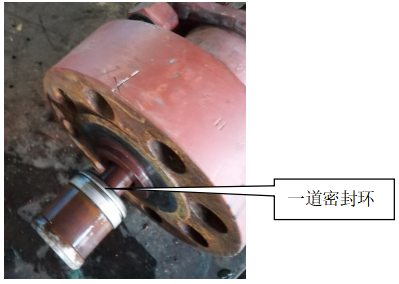
图2 一道密封环的阀芯
5.2.3 套筒
套筒损伤后不能补焊修复。
6 打压试验
阀门维修后必须进行打压试验,试验合格方可安装到现场。
建议:外漏和内漏的打压试验压力按照实际的工况压力打水压。因为低压试验不能反映实际的运行状况。更高压力普通设备无法承受超高压力。
泄露等级建议达到ⅴ级标准,至少达到ⅳ泄露等级。
7 密封
密封垫片使用石墨基本型缠绕垫片为好。密封面车出水线。
8 结论
8.1 汽包液位上水阀门
汽包液位上水阀门属严酷工况,其稳定运行一直是阀门厂家和使用单位的努力方向,选择轴流式多级降压调节阀可实现无损运行,损伤调节阀经过改造维修后,可保证一个维修周期内稳定运行。
8.2 上水阀门维修和换型改造结论
上述的经验是在实际的工作过程中总结,经过实际的生产过程检验,可以保证在阀门出现故障时有应急方法,采购阀门有指导方向。改造则实现了延长维修周期、增加运行时间的目的。
参考文献
【1】某公司乙烯厂乙烯装置工艺流程图[P].PIPING AND INSTRUMENT DIAGRAM,300000 MTPA ETHYLENE PLANT,LIST OF DOCUMENTS I,29.05.2000 END OF BASIC ENGINEERING。
【2】某公司乙烯厂乙烯装置工艺流程图[P].PIPING AND INSTRUMENT DIAGRAM,700000 MTPA ETHYLENE PLANT,LIST OF DOCUMENTS I,29.09.2004 END OF BASIC ENGINEERING。
【3】乙烯厂记录表[R].裂解2017,1-12。
【4】乙烯厂记录表[R].裂解2018,1-12。
【5】乙烯厂记录表[R].裂解2019,1-12。
作者简介
吴振坤,1972年03月25日出生,男,籍贯吉林省吉林市,大学本科,中国石油吉林石化公司,高级工程师,从事技术管理和设备管理。
崔宁,1996年6月14日出生,男,籍贯吉林省吉林市,大学本科,中国石油吉林石化公司。
韩东昀,1996年03月06日出生,男,籍贯吉林省吉林市,大学本科,中国石油吉林石化公司。
石清海,1970年12月24日出生,男,籍贯山东省淄博市,淄博盖米测控系统有限公司,经理,从事自动化系统的设计、施工、调试业务,代理国内外过程仪表、分析仪表环保检测、实验室仪器,开发在线仪表及控制系统。
王野,1989年4月6日出生,男,籍贯吉林省蛟河市,毕业于大连理工大学机械工程学院,硕士,杭州炎鼎科技有限公司总经理,从事企业管理工作。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
