
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:随着辽河油田进入中后期开发和蒸汽吞吐开采工艺的使用,套损井逐年增多。2022年统计套损井5370口,其中热采井占79%,影响原油日产量800余吨。通过套损普查和实验分析,认清高温注采、浅层腐蚀、储层出砂等热采井套损的主要因素,研究适用于该区块的机械打通道工具,形成一套依托特殊工具的技术体系,缩短占井周期,达到快速恢复油井产能的目的。
关键词:辽河热采井;机械打通道;专用工具;缩短占井周期;
1 引言
辽河油田进入中后期开发热采套损井逐年增多,而现有的修套工具较为单一,基本都是单式或复式铣锥;再者,辅助配套工具较少。本文讲通过研制新型的专用打通道工具,配合辅助工具完成热采井打通道施工,达到缩短占井周期,快速恢复油井产能的目的。
2 新型热采井专用打通道工具的研制
2.1主要工具的研究
2.1.1探针式多级铣锥和扩眼铣鞋的研制
针对套损井打通道这一难题我们经过研讨后决定,首先是采用什么样的工具可以 “逐渐”通过套损井仅存的细小通道;然后是如何逐一打开可生产通道,并满足下步施工需求。
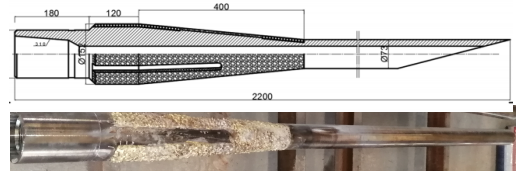
想到了笔尖,笔尖细小,并可起到引领的作用,我们设计了探针式多级铣锥,前端笔尖试探性找到细小通道、后端多级铣锥进行逐级修复。设计前端笔尖外径73.0mm,后端铣锥设计成外径75.0~152.0mm,可实现逐渐修复;
探针式多级铣锥分为三级:第一级引领段,制作成探针式,Φ73.0mm可以通过套损点,起到引领作用;第二级强制磨铣段,Φ76.0~140.0mm该段开角3.5°采用2~4.0mmYD合金整体焊制,缓慢研磨通过狭小套损点,保障通道的存在;第三级修复段,Φ140~152.0mm该段设计72.0mm宽的三水道,保障返屑通道,采用4.0~8.0mmYD碎合金焊制,并每道磨铣带深埋纽扣合金,加强修复套损段;
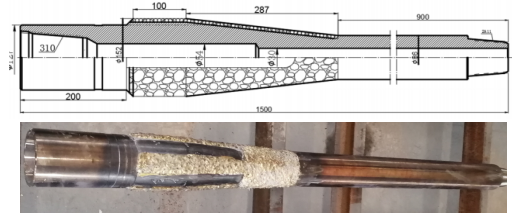
由于套管自身刚性的存在,探针式多级铣锥修复完成后,打开的通道不能满足下步施工的需求。依据钻井中裸眼扩孔器的原理想到了扩眼铣鞋,前端做公扣设计,便于连接领眼工具或钻杆,保障修复在原井眼内施工;后端磨铣段设计成外径86.0~116.0mm,可逐渐修复,保证通道;
2.1.2强制切削刀翼磨鞋的研制
因为套损在射孔井段上下,或射孔井段内,会有射孔炮眼的刮阻,我们设计了154.0mm刀翼磨鞋,端面做高低交替的分瓣设计,倾斜4°角,便于把射孔炮弹带出的套管管皮铣掉磨碎,侧面设计30.0mm宽度的水槽并保证带出井筒,保障通道的顺畅。
2.2辅助工具的研究
在修复通道时刚性钻具是不可或缺的,而现有的扶正器大都是直线布齿,并且上下倒角处理不好,容易造成井下事故,因此,借鉴钻井中的螺旋扶正器设计制作了新型钻具稳定器;由于套管自身刚性的存在,在修复通过后往往会遇见上提遇阻的现象,我们在新型钻具稳定器的基础上设计了倒划眼式扶正器,上下做15°倒角设计,保障钻具的顺利起下;螺旋端面镶嵌YD合金柱,加强耐磨性保障通径;相隔两个螺旋端面之间设计成72.0mm大水槽,保障返屑通道。另外,在上15°倒角端面加焊3~5.0mmYD合金碎颗粒,带宽20.0mm,形成倒划眼式扶正器,遇到刮阻时可倒划磨铣保障钻具的顺利起出。
再者,一些套损井套管损坏严重会出现错断或弯曲严重的情况,因此,我们研究设计了防出套的强制扶正器,以此保障钻具的扶正居中。为了实现满眼效果,借鉴了节流器的原理,利用修井液的循环压差得到该效果;实现满眼扶正后势必增加工具摩阻,依据水平井双相减阻器,把滑动摩擦设计成滚动摩擦,在扶正带上设计滚珠装置,它在循环压差的作用下可直接支撑在井壁上,从而降低摩阻。
2.3择优加工厂家
通过调研择优加工厂家,选择了具有国内外生产资质的海林新科耐磨石油机械厂进行加工制作,并且关键部位使用进口肯耐合金焊制。
3研究应用效果
杜84-73-67井施工,该井施工项目为:打捞、衬管加固。完成打捞后下入Φ152.00mm通井规至683.73m遇阻,下入Φ152.00mm铅模至683.73m遇阻20KN通过,至696.11m加压45KN一次性打印成功,起出,铅印显示套管变径:长轴156.00mm、短轴146.00mm、并且端面显示下部还有落物,不能真正验证套管变径位置。又经多臂井径检测683.73m也对应了打印结果。
选择钻具组合为:Φ76.0~152.00mm探针式铣锥+Φ152.00mm倒划眼式扶正器+Φ152.00mm新型钻具扶正器;用时3.5h,顺利磨铣通过,探至696.11m,修复井段:683.73~686.27m、进尺2.54m。后又下入扩眼铣鞋修复完成,下入Φ152.00mm通井归至696.11m。满足下步工序的执行。
该工艺技术目前推广应用24井次,23井次在保持原井眼轨迹的前提下修复成功,修复成功率95.83%,满足了下步工序的执行。平均单井缩短施工周期4.6天,大大缩短了占井周期,达到可快速恢复油井产能的目的。
4 结论
一个小的工具革新便可带来可观的效益,随着油田进入中后期开发,套损井会逐年增多,该工艺及的推广应用有着深远的意义,较好的推广价值。
参考文献:
【1】 张玉荣 . 油水井套管损坏激励级修复力学问题研究
东北石油大学硕士论文,2006
【2】 黄建鑫,邹红,张书进 .大庆油田套损井打通道加固技术
大庆石油地质玉开发2002,4:21卷
【3】 罗晓东 .修套打通道工艺技术经验做法.
科技传播,2010.13
【4】 朱庆胜,朱庆利,刘文臣 . 套管弯曲井机械磨铣打通道技术. 石油钻探技术,2005,33(4).
作者简介:路学宽,男,1983年8月18日出生,中共党员,高级工程师,2006年7月毕业于中国石油大学(华东)石油工程专业,目前任职辽河油田辽河工程技术分公司
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
