
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:随着辽河油田进入中后期开发和科技的进步,大位移井和水平井逐年增多,此类井基本都是筛管或裸眼完井加上蒸汽吞吐的特殊开采工艺导致原井损坏较多。为了快速恢复油井产能,侧钻重新完井无疑是较好的办法。但是,此类井基本都是选择双层套管的直井段开窗,可是现有的开窗铣锥施工双层套管时效低下,延长了施工周期。本文通过革新现有开窗铣锥,并改进导斜器与其配套,达到缩短施工周期,提高生产时效的目的。并为以后施工该类井提供一条可借鉴的途径。
关键词:双层套管;新型高效;开窗铣锥;提高时效;
1 引言
辽河油田进入中后期开发和科技的进步,复合套管施工也逐渐增多,为了快速恢复油井产能双层套管的开窗侧钻也逐年增多。近年来,我工程技术分公司随着修井技术的发展,施工此类井也有一些成功之处。本文将通过改变现有开窗铣锥胎体设计和合金的焊制工艺来实现缩短施工周期,提高修井时效的目的。
2 分析
2.1双层套管开窗对铣锥的要求
2.1.1开窗铣锥要穿越两层套管,要考虑避开两层套管的接箍,油层套管和技术套管固井质量等因素,并且两层套管之间存在水泥环,铣锥布齿的不合理容易出现卡钻现象。
2.1.2技术套管的钢级、壁厚一般高于油层套管,开窗过程导斜器要承受铣锥磨铣两层套管时的支撑力,磨铣时间较长,导斜器摩损严重。再者由于井斜的存在,油层套管在技术套管中不居中,不同方位两层套管之间间隙大小有差异,间隙较大部位开窗难度较大,窗口长度也长要求开窗铣锥磨铣切削能力强。
2.2 双层套管开窗窗口计算
2.2.1 开窗方位处铣锥头部与技术套管内壁接触时的窗口长度计算
依据双层套管之间环空间隙的大小计算出铣锥头部与技术套管内壁接触时的开窗长度,或依据开窗方位和窗口井斜方位预估出铣锥头部与技术套管内壁接触时的开窗长度范围,再根据开窗时铁屑、水泥块、岩屑、钻压、进尺情况
判断铣锥铣进位置,作为调整钻压、转速的依据。锥头部与技术套管内壁接触时的开窗长度计算方法为:
Lj=[a+δy+0.5dy+0.5D1–D2+b(tgα+tgγ)–hxd]/sinγ
说明:式中,Lj 为铣锥头接触技术套管内壁时的开窗长度;a 为侧钻方位处双层套管间隙;δy 为油层套管壁厚;dy 为油层套管内径;D1 为斜向器直径;D2 为铣锥直径;b 为铣锥锥部最大直径端部与锥头底园间距;α 为铣锥锥体部位的斜度;γ 为斜向器导斜角度;
hxd 为斜向器顶部厚度。
2.2.2 开窗方位处套管开窗长度的计算
开窗方位套管间环空间隙、斜向器导斜角技术套管尺寸等参数大小决定着开窗长度,计算出该长度有利于判断铣锥是否出窗口。
L=(0.5dy+0.5D1–hxd +δy+a+δj) /sinγ+Lz
说明:式中,L 为开窗长度;δj 为技术套管壁厚;Lz 为铣锥长度。
2.3现有开窗铣锥的存在的缺陷
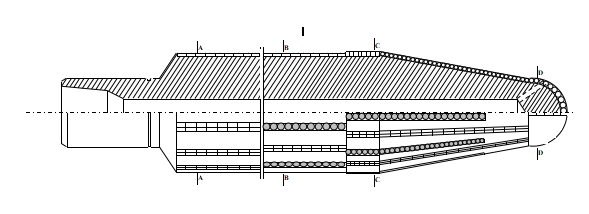
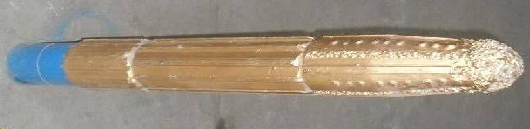
2.3.1直线布齿容易憋钻或跳钻
调查目前市面上常用开窗铣锥基本都是直线布齿,在开窗施工时在“破套”后铣锥的直线焊制YD合金会刮削套管壁,在旋转过程中不可避免的出现憋钻现象,从而造成施工的不平稳。在打开油层套管后双层套管之间的水泥环在震动作用下容易“起块”进而造成卡钻。
2.3.2磨铣段开角不合理
铣锥分为三段:磨铣段、锻铣段和保径段,分别在开窗过程中的作用是“骑套和加深口袋”、“破套”和“扩径”。磨铣段通俗讲就是前端的椎体部分,椎体的角度要和导斜器相吻合在施工中会更快更平稳的打开窗口,若角度不合理,就会出现憋钻和进尺缓慢,延长施工周期。
2.3.3磨铣段顶端设计不合理
铣锥的顶端起到“骑套和加深口袋”的作用,它的好坏直接影响到窗口底部的圆滑度和铣锥进入底层的进尺,目前的铣锥顶部只是YD碎合金的堆焊,导致在“破套”后损伤严重,从而进入底层后进尺缓慢。
2.4新型开窗铣锥的研制
2.4.1改变传统胎体设计和布齿方式
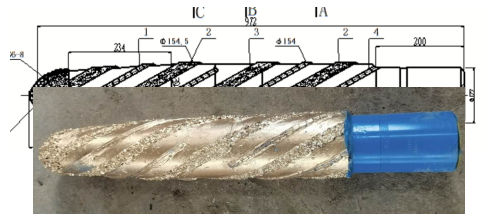
首先,胎体的三段设计更改为:磨铣段开角4°长度250mm,最大直径148mm;锻铣段长度242mm,最大直径145mm;保径段长度300mm,最大径150mm。再者,布齿更改为螺旋布齿,加宽研磨带的开槽,并且在磨铣段和锻铣段连接处加上3道加强合金槽。最后,顶端圆头设计加装两道合金槽。
2.4.2焊制完成各自作用
铣锥的头部制作成Φ40.00~150.00mm的椎体型,并在锥面上深埋两层YD合金条,保证可快速出套,并保证铣锥在打开双层套管的同时还保证了地层的进尺;锻铣段制作成Φ150.00~152.00mm的螺旋形,在布齿上采用YD合金条和3.5mmYD的合金颗粒相间隔的方式并且3.5mmYD的合金颗粒的外径比YD合金条大1.0~2.0mm,以此来保护YD合金条防止破碎,并且在施工中不会出现憋钻和跳钻现象,还保证铣锥的切削能力,加快进尺;尾部保径部位制作成Φ154.00mm的螺旋形,采用YD合金条和3.5mmYD的合金颗粒相间隔的方式布齿,以保证修窗的能力,使得窗口圆滑。
2.4.3择优加工厂家
通过调研择优加工厂家,选择了具有国内外生产资质的海林新科耐磨石油机械厂进行加工制作,并且关键部位使用进口肯耐合金焊制。
3实例研究应用
开窗铣锥研制成功后在杜813-H253井试验效果良好。该井套管数据为:
表层套管:J55Φ339.7mm×9.65×199.62m
技术套管:N80Φ244.5mm×9.19×568.6m
油层套管:N80Φ177.8mm×9.19×586.5m
尾管:P110Φ127.0mm×9.19×1014.68m
由于落物无法打捞,需要在560.0m处开窗侧钻下入Φ127.0mm尾管重现完井。下入导斜面和该铣锥相吻合的4°角导斜器,表面硬度为58HRC。
钻具组合:Φ154mm新型螺旋开窗铣锥+Φ120mm钻铤4根+Φ88.9mm加重钻杆10根+Φ88.9mm钻杆
施工参数:W:5~40KN、N:40~90r/min、排量:600L/min用时11小时进尺5.8m,顺利完成双层套管开窗。
4 结论
一个小的工具革新便可带来可观的效益,该铣锥推广应用在单层套管开窗70井次,平均用时6小时。随着油田进入中后期开发,侧钻井会逐年增多,该铣锥有广阔的应用前景,较好的推广价值。
参考文献:
【1】 李群山,靳树忠,王丽娟,等 . 双层套管开窗侧钻水平井
钻井技术[J]. 石油钻探技术,2001,29(2):26-27.
【2】 黄立新 .DK68C 井双层套管开窗施工工艺[J]. 钻采
工艺,2002,25(2):14-16.
【3】 张保增,王瑞和 .GCP105- 5 侧钻水平井施工技术[J].
石油钻采工艺,2007,29(2):10- 12.
【4】 安庆宝,李龙斌,孙君君,等 . 机械式组合开窗工具的研
制及应用[J]. 石油钻采工艺,2005,27(4):81-84.
【5】杜晓瑞 钻井工具手册 石油工业出版社 2000年
作者简介:路学宽,男,1983年8月18日出生,中共党员,高级工程师,2006年7月毕业于中国石油大学(华东)石油工程专业,目前任职辽河油田辽河工程技术分公司。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
